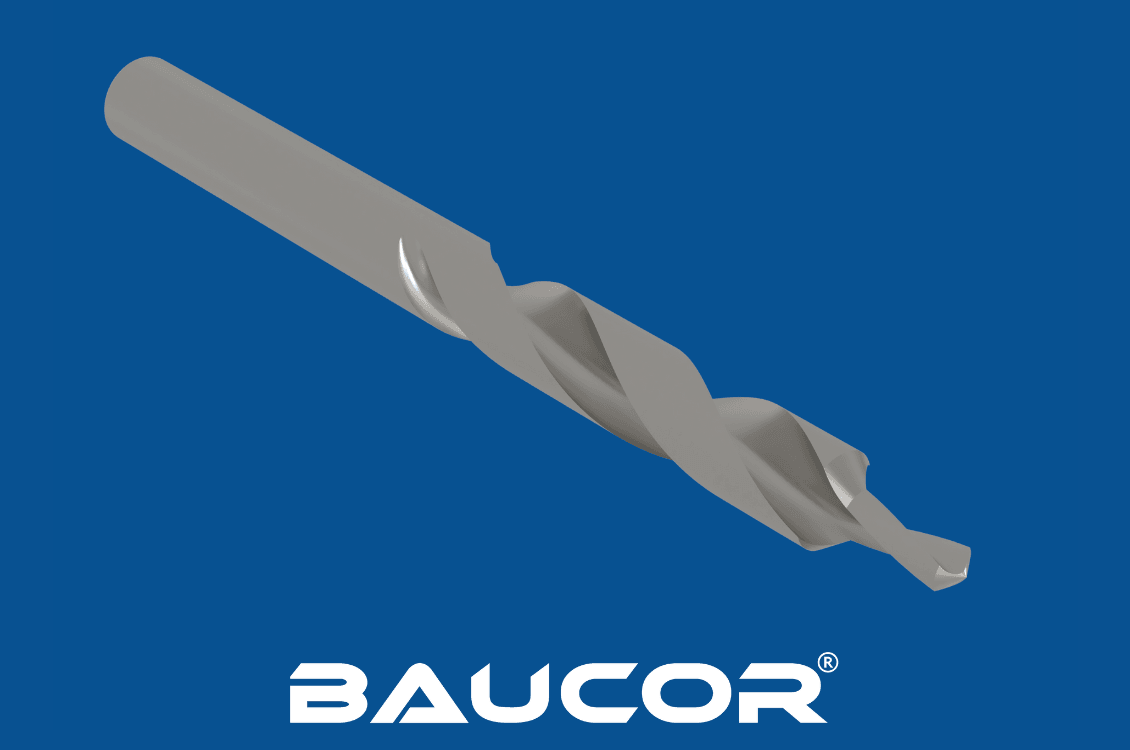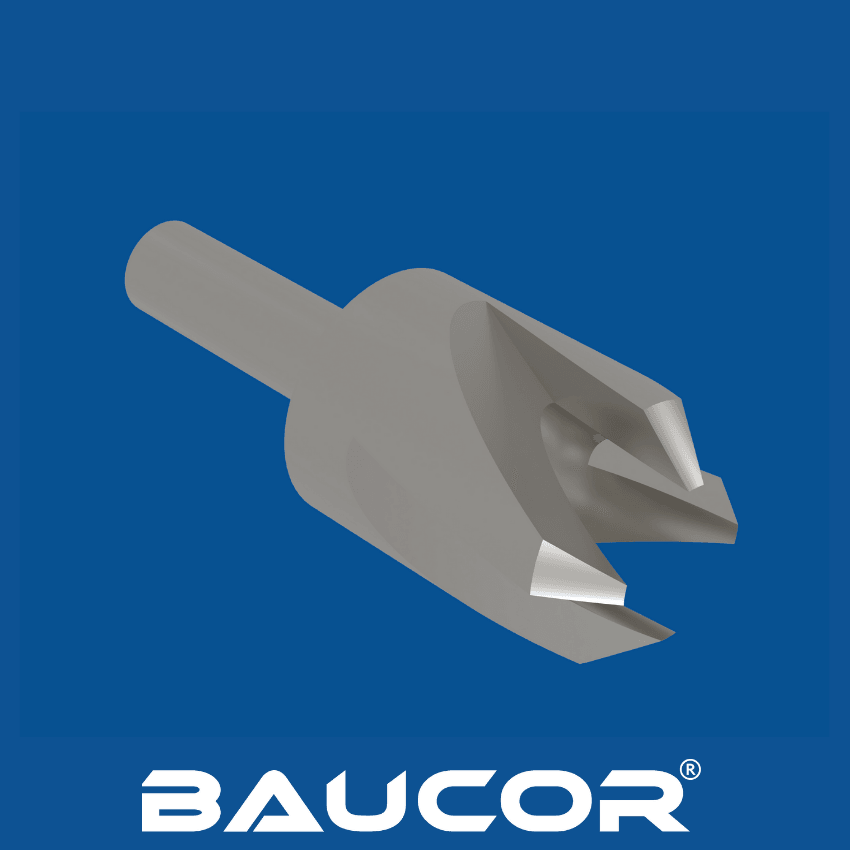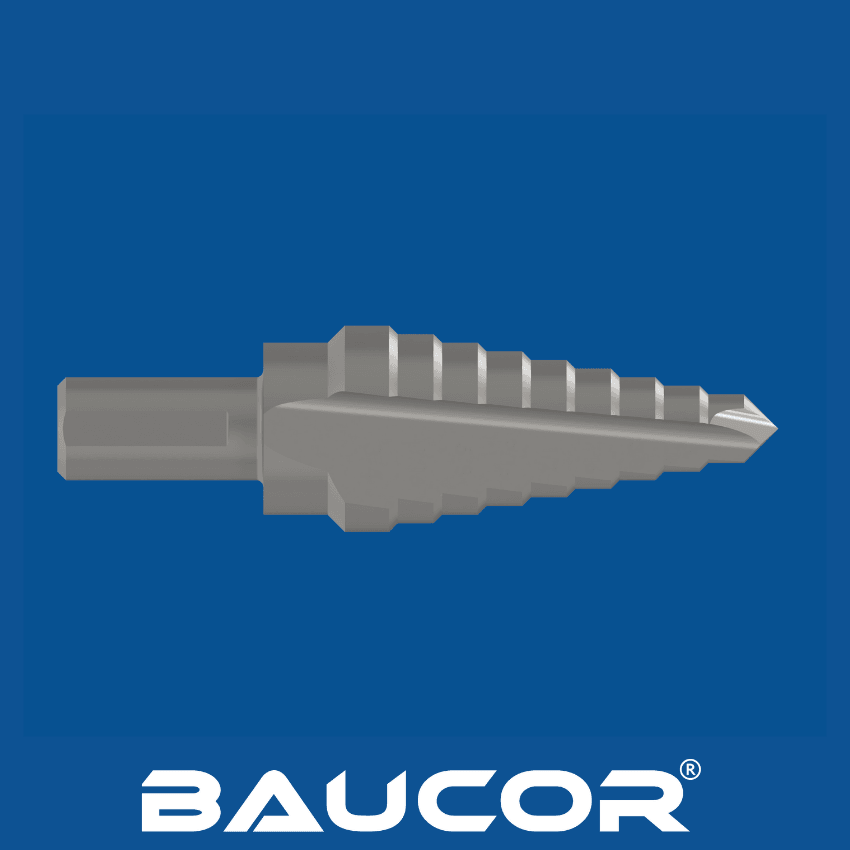
Hur tillverkas koniska försänkningsborrar?
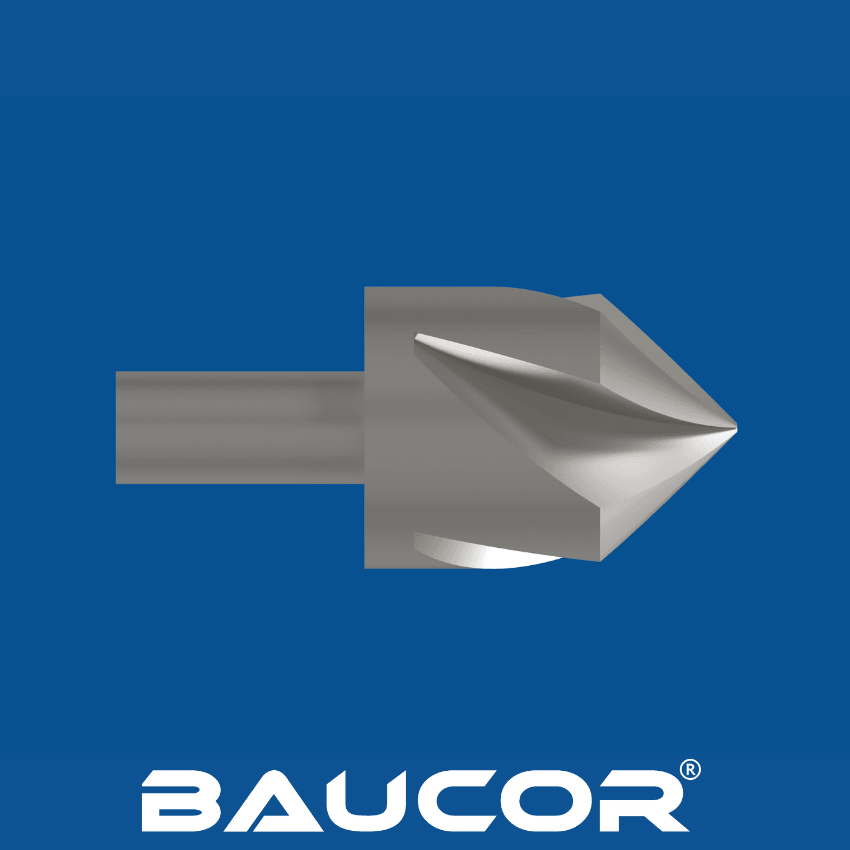
Råmaterial:
- Koniska försänkningsborrar tillverkas vanligtvis av snabbstål (HSS), kobolt-snabbstål (HSS-Co) eller solid hårdmetall för exceptionell slitstyrka.
Tillverkningssteg:
- Formning av ämnet: Processen börjar med en stång av det valda materialet, som formas grovt till borrens grundform.
- Spånkanalsfräsning: Spiralformade spånkanaler skärs i borrens kropp. Dessa spånkanaler är avgörande för effektiv spånavledning vid försänkning.
- Försänkningsvinkel: Borrens spets precisionsslipas till önskad försänkningsvinkel. De vanligaste vinklarna är 82 grader eller 90 grader,
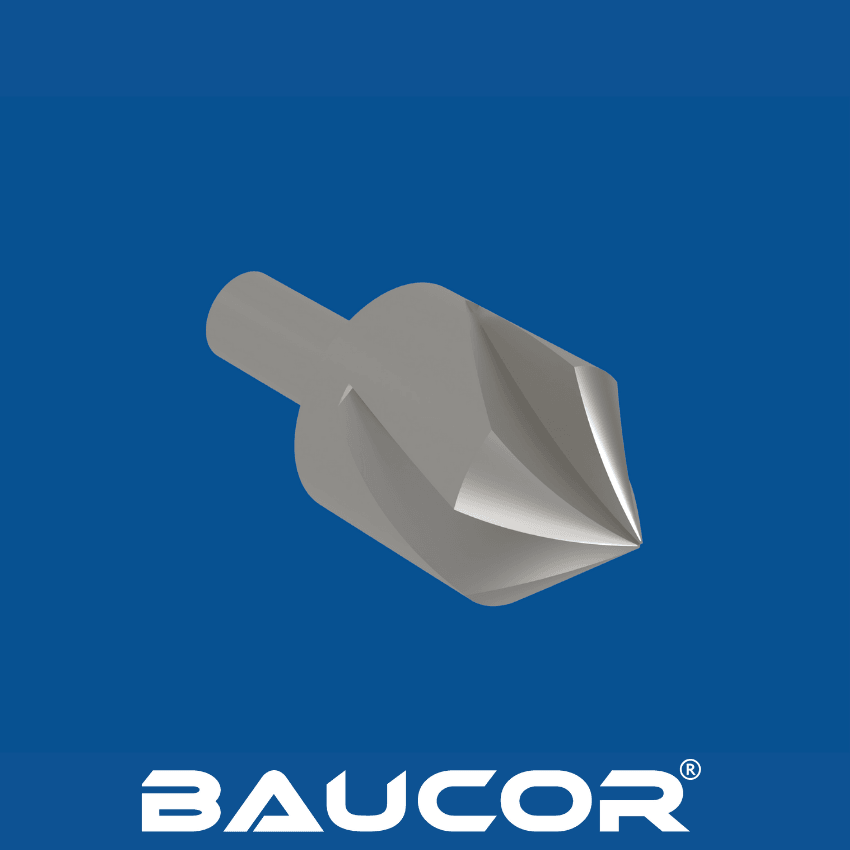
- Utformning av skaft: Skaftet formas så att det passar standardchuckar. Vanliga skafttyper är runda, sexkantiga och snabbväxlingsskaft.
- Härdning (i förekommande fall): Borren kan värmebehandlas för att öka hårdhet och hållbarhet. Detta steg är särskilt viktigt för HSS-borrar.
- Skärpning: Slutlig slipning ger en rakbladsskarp skäregg. Denna skärpa är avgörande för rena, exakta försänkningar.
- Beläggning (valfri): Vissa koniska försänkningsborrar får beläggningar (som de som beskrivs längre fram) för bättre prestanda och längre livslängd.
Att tänka på vid tillverkningen
- Exakta vinklar: Försänkningsvinkelns noggrannhet är avgörande för att skruvhuvudena ska passa korrekt.
- Skärpa: En skarp skäregg är avgörande för rena snitt och för att minska flisning i trä.