Hoppa till innehållet
Tillverkare av industriknivar, maskinknivar och specialtillverkade CNC-verktyg i USA och Tyskland
Industriell CNC-borr

Djuphålsborrning med högpresterande kanonborrar

UPPTÄCK FÖRDELARNA MED BAUCOR:

BORRAR SOM KOMBINERAR KRAFT, PRECISION OCH SLITSTYRKA FÖR EN SMIDIG BORRNING.

Precisionstillverkning som ingenjörer och forskare på Fortune 500-företag litar på

Tillverkningserfarenhet som ledande globala företag litar på.

  • Lockheed Martin
  • Sumitomo Electric Interconnect Products
  • Saint-Gobain Performance Plastics Pampus GmbH
  • 3M
  • Frito-Lay
  • Parker Hannifin Corporation
  • Boston Scientific
  • General Dynamics – OTS Canada
  • ITW Food Equipment
  • Hemlock Semiconductor
  • Saft Batteries
  • KLA-Tencor
  • Land O'Lakes
  • Fastenal
  • Volvo Construction Equipment

Vad är kanonborrar? Hur fungerar de?

Kanonborrar är specialiserade skärverktyg för djuphålsborrning, det vill säga där håldjupet är betydligt större än diametern. Dessa borrar används ofta i branscher där exakta och djupa hål krävs, till exempel flyg- och rymdindustri, fordonsindustri, tillverkning av medicintekniska produkter och borrning av eldvapen, där pipans rakhet och måttnoggrannhet är avgörande.

Så fungerar kanonborrar

Kanonborrar skiljer sig från traditionella spiralborrar genom sin unika konstruktion och sitt system för tillförsel av kylmedel:

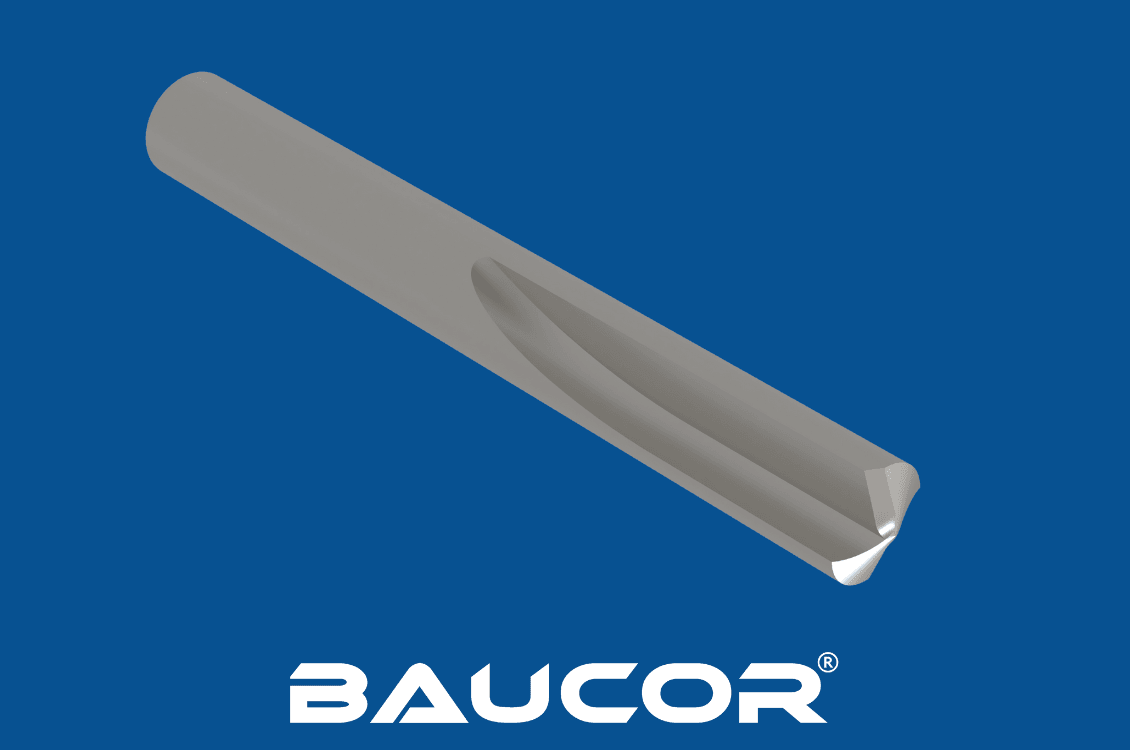
En enda skäregg: Till skillnad från spiralborrar, som har två skäreggar, har kanonborrar vanligtvis en konstruktion med kanonborr med en spånkanal och en skäregg. Den utformningen minskar skärkrafter och värmeutveckling under borrningen och förbättrar samtidigt rakheten och hålkvaliteten.

Kylmedelstillförsel, styrlister och fördelar med kanonborrar

  • Intern kylkanal: Kanonborrar har ett ihåligt skaft med en intern kylkanal. Kylmedel under högt tryck (vanligtvis olja) pumpas genom kanalen direkt till skärzonen. Det kontinuerliga kylmedelsflödet kyler och smörjer skäreggen effektivt och minskar friktion, värme och spånuppbyggnad.
  • Spånavlägsnande: Kylmedlet spelar också en avgörande roll för spånevakueringen. När borren skär in i materialet spolar kylmedlet ut spånen ur hålet genom spånkanalen, vilket förhindrar spånstopp och ger en jämn borrprocess. Det är viktigt att notera att en kanonborr är ett precisionsbearbetningsverktyg och inte ska förväxlas med en handhållen borrmaskin och mutterdragare, som används för helt andra monterings- och byggändamål.
  • Styrlister: Kanonborrar har styrlister placerade bakom skäreggen. Dessa lister hjälper till att stabilisera borren och bibehålla rakheten vid djuphålsborrning.

Fördelar med kanonborrar

  • Förmåga till djuphålsborrning: Kanonborrar kan borra hål med högt förhållande mellan djup och diameter (ofta över 300:1), vilket gör dem idealiska för tillämpningar som kräver djupa och exakta hål.
  • Överlägsen kylning och smörjning: Det interna systemet för tillförsel av kylmedel säkerställer effektiv kylning och smörjning av skäreggen, minskar värmeutvecklingen, förlänger verktygets livslängd och förbättrar ytfinishen.
  • Effektiv spånevakuering: Det kontinuerliga kylmedelsflödet spolar ut spånen ur hålet, förhindrar stopp och bibehåller en ren borrmiljö.
  • Hög precision och noggrannhet: Kanonborrar ger hål med snäva toleranser och utmärkt rakhet tack vare den enda skäreggen och styrlisternas utformning.
Designa din egen borr

Designa din egen borr

Fyll i formuläret i några få steg för specialtillverkning som är anpassad efter just dina behov!

Börja designa

Hur tillverkas kanonborrar?

Kanonborr

Tillverkningen av kanonborrar är en komplex och exakt process som kräver specialiserade tekniker och expertis för att uppnå den noggrannhet och prestanda som krävs:

Materialval:

  • Skärspets: Solid hårdmetall är det vanligaste materialet för en kanonborrs skärspets tack vare sin hårdhet, slitstyrka och förmåga att behålla en skarp egg vid höga temperaturer.
  • Borrkropp: Borrkroppen tillverkas vanligtvis av legerat stål av hög kvalitet för hållfasthet och hållbarhet.

Tillverkningsprocess:

  • Förberedelse av skärspetsen: Hårdmetallämnet kapas och slipas till önskad form och önskade mått med precisionsslipmaskiner. Det omfattar formning av skäreggen, spånkanalen och styrlisterna.
  • Hårdlödning: Hårdmetallspetsen hårdlöds fast på stålkroppen med en högtemperaturlödprocess. Det skapar en stark och hållbar fogning mellan de två delarna.
  • Borrning av kylhål: Ett smalt hål borras genom borrkroppens mitt för att skapa den interna kylkanalen.
  • Slipning och finbearbetning: Den sammansatta borren slipas för att uppnå slutliga mått och ytfinish. Det omfattar slipning av ytterdiametern, att säkerställa koncentricitet mellan spets och kropp samt skärpning av skäreggen.
  • Polering: Borren poleras till en slät yta för att minska friktionen och förbättra spånevakueringen.
  • Inspektion och kvalitetskontroll: Rigorösa kvalitetskontroller genomförs genom hela tillverkningsprocessen för att säkerställa att kanonborren uppfyller stränga krav på måttnoggrannhet, koncentricitet och ytfinish.

I vilka storlekar tillverkar Baucor kanonborrar?

Kanonborr

Som ledande tillverkare av kanonborrar erbjuder Baucor sannolikt ett brett urval av storlekar för att möta behoven i de branscher som kräver djuphålsborrning. Även om det exakta produktsortimentet kan variera kan du räkna med följande storleksintervall:
Diameter:

  • Små diametrar: Från bråkdelar av en millimeter (till exempel 0.2mm, 0.5mm) för mikrohålsborrning i branscher som medicintekniska produkter och elektronik.
  • Standarddiametrar: Ett brett utbud av metriska och tumstandardstorlekar, sannolikt från 1mm till 25mm eller mer, som täcker de vanligaste behoven vid djuphålsborrning.
  • Stora diametrar: Baucor kan även erbjuda kanonborrar med större diametrar, eventuellt över 25mm, för specialtillämpningar i branscher som flyg- och rymdindustri och oljeborrning.
Längd:

  • Korta längder: För grundare hål erbjuder Baucor sannolikt kanonborrar med längder som passar tillämpningar som kylkanaler i formverktyg och vapenpipor.
  • Långa längder: Kanonborrar kan nå imponerande längder för djuphålsborrning i branscher som flyg- och rymdindustri och fordonsindustri. Baucor kan erbjuda borrar med längder på flera meter.

Ytterligare överväganden:

  • Specialstorlekar: Baucor kan även erbjuda specialtillverkade kanonborrar med specifika diametrar och längder för att möta unika kundkrav.
  • Material- och beläggningsalternativ: Beroende på tillämpning erbjuder Baucor sannolikt kanonborrar med olika materialalternativ (till exempel solid hårdmetall, hårdmetallbestyckade) och beläggningar (till exempel TiN, TiCN) för att optimera prestanda och verktygets livslängd.

Så hittar du exakta storlekar:

För att få exakt information om storlekarna på kanonborrar som tillverkas av Baucor rekommenderas du att:

  1. Besöka Baucors webbplats: Deras officiella webbplats bör ha en produktkatalog eller en avdelning för kanonborrar där tillgängliga storlekar och specifikationer anges.
  2. Kontakta Baucor direkt: Genom att kontakta kundtjänst kan du få detaljerad information om produktutbudet och hjälp att välja rätt storlek på kanonborr för just din tillämpning.
Genom att använda dessa resurser kan du vara säker på att välja den perfekta storleken på Baucor-kanonborr för dina behov av djuphålsborrning.
BEGÄR OFFERT

Vilka material används för att tillverka kanonborrar?

Kanonborrar är uppbyggda av en kombination av material som valts för sina specifika egenskaper för att säkerställa optimal prestanda vid djuphålsborrning:

Skärspets:

  1. Solid hårdmetall (WC): Detta är det vanligaste och mest föredragna materialet för kanonborrens spets tack vare sin extrema hårdhet, slitstyrka och förmåga att behålla en skarp skäregg även vid de höga temperaturer som uppstår vid djuphålsborrning.
  2. Hårdmetallbestyckade (TCT): Vissa kanonborrar har en hårdmetallspets som är hårdlödd på en stålkropp. Det kombinerar hårdmetallens hårdhet och slitstyrka med stålets seghet och flexibilitet, vilket gör dem lämpliga för vissa tillämpningar.

Borrkropp (skaft):

  1. Legerat stål: Legerat stål av hög kvalitet används vanligtvis till borrkroppen (skaftet) tack vare sin hållfasthet, hållbarhet och motståndskraft mot böjning eller deformation under de påfrestningar som uppstår vid djuphålsborrning.
  2. Rostfritt stål: I vissa fall kan rostfritt stål användas till borrkroppen för att ge bättre korrosionsbeständighet, särskilt i miljöer där borren kan utsättas för aggressiva kemikalier eller vätskor.

Internt kylrör:

  1. Rostfritt stål: Rostfritt stål används ofta till det inre kylvätskeröret tack vare sin korrosionsbeständighet och förmåga att tåla flödet av kylvätska under högt tryck.

Beläggningar (tillval):

  1. Titannitrid (TiN): Den här guldfärgade beläggningen kan appliceras på skärspetsen för att ytterligare öka hårdheten, minska friktionen och förbättra slitstyrkan.
  2. Titankarbonitrid (TiCN): Den här svarta beläggningen ger ännu högre hårdhet och slitstyrka än TiN, vilket gör den lämplig för borrning i hårdare material eller tillämpningar med höga skärhastigheter.
  3. Andra beläggningar: Andra beläggningar, som aluminiumtitannitrid (AlTiN) eller diamantliknande kol (DLC), kan också användas i specifika tillämpningar för att ytterligare förbättra kanonborrens prestanda och livslängd.

Genom att välja lämpliga material och beläggningar för varje komponent kan tillverkare ta fram kanonborrar som är optimerade för specifika tillämpningar inom djuphålsborrning och som ger precision, noggrannhet och lång verktygslivslängd.

Vilka beläggningar förbättrar kanonborrar?

Beläggningar på kanonborrar förbättrar prestandan, verktygets livslängd och den totala borreffektiviteten avsevärt. Här är de vanliga och specialiserade beläggningar som används för att förbättra kanonborrar:

Vanliga beläggningar:

  1. Titannitrid (TiN): Den här guldfärgade beläggningen används ofta tack vare sin hårdhet, minskade friktion och förbättrade värmebeständighet. Kanonborrar med TiN-beläggning ger längre livslängd och bättre prestanda i en rad olika material.
  2. Titankarbonitrid (TiCN): Den här hårda, svarta beläggningen ger överlägsen slitstyrka och lägre friktion än TiN. Kanonborrar med TiCN-beläggning lämpar sig väl för bearbetning av abrasiva material och för höghastighetsborrning.
  3. Titanaluminiumnitrid (TiAlN): Den här violetta beläggningen har utmärkt värmebeständighet och hårdhet, vilket gör den idealisk för höghastighets- och högtemperaturborrning. Kanonborrar med TiAlN-beläggning är särskilt bra på att bearbeta härdade stål och andra svåra material.
  4. Aluminiumtitannitrid (AlTiN): Den här hårda, ljusgrå beläggningen har hög oxidationstemperatur och slitstyrka. Kanonborrar med AlTiN-beläggning lämpar sig för höghastighetsbearbetning av svårbearbetade material som rostfritt stål och nickelbaserade legeringar.

Specialiserade beläggningar:

  1. Diamantliknande kol (DLC): Den här tunna, hårda beläggningen ger exceptionell slitstyrka, låg friktion och kemisk tröghet. Kanonborrar med DLC-beläggning lämpar sig för bearbetning av icke-järnmetaller, plaster och kompositer.
  2. Kromnitrid (CrN): Den här beläggningen ger god slit- och korrosionsbeständighet, vilket gör den lämplig för borrning i korrosiva miljöer eller i material som tenderar att fastna på borren.
  3. Flerskiktsbeläggningar: Vissa tillverkare erbjuder flerskiktsbeläggningar som kombinerar fördelarna med olika material för bättre prestanda och hållbarhet.

Så väljer du rätt beläggning:

Den idealiska beläggningen för en kanonborr beror på flera faktorer, bland annat:

  • Material som borras: Hårdheten och abrasiviteten hos materialet som borras påverkar vilken typ av beläggning som behövs. Hårdare material kräver i allmänhet mer slitstarka beläggningar.
  • Borrförhållanden: Höghastighets- eller högtemperaturborrning kan kräva beläggningar med överlägsen värmebeständighet.
  • Önskad verktygslivslängd: Beläggningar kan förlänga kanonborrarnas livslängd avsevärt, så rätt beläggning kan bidra till att minska kostnaderna för verktygsbyte.

Genom att rådgöra med kanonborrens tillverkare eller en kunnig leverantör kan du välja den optimala beläggningen för just dina behov. Genom att ta hänsyn till material, borrförhållanden och önskad verktygslivslängd kan du se till att dina kanonborrar ger bästa möjliga prestanda och livslängd.

BEGÄR OFFERT

Var används kanonborrar?

Kanonborrar är specialverktyg som används för att göra djupa, exakta hål i en rad olika material. Deras unika konstruktion och egenskaper gör dem oumbärliga i flera branscher och tillämpningar:

Branscher:

  • Flyg- och rymdindustri: Kanonborrar är avgörande inom flyg- och rymdindustrin för att borra djupa hål i motorkomponenter, till exempel turbinaxlar och höljen, samt i landningsställ och andra strukturella delar. Hålens precision och rakhet är avgörande för flygplanens säkerhet och prestanda.
  • Fordonsindustri: Inom fordonsindustrin används kanonborrar för att göra oljekanaler och kylkanaler i motorblock, topplock, vevaxlar och växellådskomponenter. Dessa hål är nödvändiga för korrekt smörjning och kylning av motor- och växellådssystem.
  • Medicintekniska produkter: Branschen för medicintekniska produkter förlitar sig på kanonborrar för att göra precisa hål i kirurgiska instrument, implantat och andra medicinska komponenter. Hålens noggrannhet och ytfinish är avgörande för att medicintekniska produkter ska fungera och vara säkra.
  • Formverktygstillverkning: Kanonborrar används i stor utsträckning inom formverktygstillverkning för att göra kylkanaler i formsprutningsverktyg för plast. Dessa kanaler hjälper till att reglera formens temperatur under formsprutningsprocessen och ger jämna plastdetaljer av hög kvalitet.
  • Energi: Kanonborrar används inom olje- och gasindustrin för att borra djupa hål i komponenter till oljekällor, till exempel borrör och borrigar. Hålen används för vätskepassage och andra kritiska funktioner i utvinningsprocessen.

Specifika tillämpningar:

  • Djuphålsborrning: Kanonborrar är särskilt konstruerade för att borra hål med högt förhållande mellan djup och diameter. Det gör dem idealiska för tillämpningar där djupa hål krävs, till exempel oljekanaler i motorblock och kylkanaler i formverktyg.
  • Räfflor: Kanonborrar används för att göra de spiralformade spåren (räfflorna) inuti vapenpipor, som ger projektilen rotation för träffsäkerhet och stabilitet.
  • Tillverkning av träblåsinstrument: Kanonborrar används för att borra långa, raka hål i träinstrument som klarinetter, flöjter och oboer.

Kanonborrar är oumbärliga verktyg i branscher som kräver hög precision, noggrannhet och effektivitet vid djuphålsborrning. Förmågan att skapa djupa, raka hål med utmärkt ytfinish gör dem oumbärliga i många tillverknings- och konstruktionstillämpningar.

Vilka branscher använder kanonborrar?

Kanonborrar är oumbärliga verktyg i branscher som kräver djupa, exakta hål med släta ytor. Här är de viktigaste branscherna som använder kanonborrar:

  • Flyg- och rymdindustri: Flyg- och rymdindustrin förlitar sig på kanonborrar för att göra djupa hål i kritiska komponenter som turbinaxlar, delar till landningsställ och hydrauliska fördelarblock. Hålens precision och rakhet är avgörande för flygsäkerhet och prestanda.
  • Fordonsindustri: Vid tillverkning av fordon används kanonborrar för att göra oljekanaler och kylkanaler i motorblock, topplock, vevaxlar och växellådskomponenter. Dessa kanaler säkerställer korrekt smörjning och kylning för optimal motorprestanda.
  • Medicintekniska produkter: Branschen för medicintekniska produkter använder kanonborrar vid tillverkning av kirurgiska instrument, implantat och andra komponenter där precision och renhet är avgörande. Kanonborrning ger exakta och gradfria hål i dessa kritiska medicintekniska produkter.
  • Formverktygstillverkning: Kanonborrning är avgörande för att göra kylkanaler i formsprutningsverktyg som används för att tillverka plastdetaljer. Kanalerna håller formens temperatur jämn och ger plastprodukter av hög kvalitet och med god måttnoggrannhet.
  • Olja och gas: Inom olje- och gasindustrin, används kanonborrar för att göra djupa hål i borrutrustning, rör och andra komponenter. Hålen används ofta för vätskepassage och andra kritiska funktioner under borrningsarbeten.
  • Försvar: Kanonborrning används inom försvarsindustrin för tillverkning av eldvapen, artilleripipor och andra militära komponenter som kräver djupa, exakta hål. Hålens rakhet och ytfinish är avgörande för träffsäkerhet och prestanda.
  • Energi: Energisektorn använder kanonborrar för olika tillämpningar, till exempel för att borra djupa hål i turbinkomponenter för kraftproduktion och i komponenter till system för förnybar energi.
  • Hydraulik och pneumatik: Kanonborrar används för att göra precisa hål i hydraul- och pneumatikcylindrar, ventiler och andra komponenter där läckagefri prestanda är avgörande.
  • Allmän tillverkningsindustri: Kanonborrning används i olika tillverkningsbranscher för att göra djupa hål i komponenter till maskiner, verktyg och annan utrustning.

Kanonborrarnas mångsidighet och precision gör dem ovärderliga i dessa branscher, där kvaliteten och noggrannheten hos djupa hål är avgörande för produktens prestanda, säkerhet och livslängd.

I vilka maskiner används kanonborrar?

Kanonborrar är särskilt konstruerade för att fungera med specialiserade maskiner som är optimerade för djuphålsborrning:

  • Kanonborrmaskiner: Dessa maskiner är specialbyggda för att använda kanonborrar. De har kylsystem med högt tryck, exakt spindelrotation och robust konstruktion för att klara de unika kraven vid djuphålsborrning. Kanonborrmaskiner finns i olika utföranden, bland annat horisontella, vertikala och fleraxliga konstruktioner, för olika storlekar på arbetsstycken och produktionsvolymer.
  • Djuphålsborrmaskiner: Även om de inte uteslutande är avsedda för kanonborrar kan dessa maskiner användas för kanonborrning. De har ofta liknande egenskaper som kanonborrmaskiner, till exempel kylmedelstillförsel med högt tryck och exakt spindelstyrning. Djuphålsborrmaskiner kan också användas för andra djuphålsborrtekniker som BTA-borrning och ejektorborrning.
  • CNC-maskiner (Computer Numerical Control): Kanonborrar kan integreras i CNC-bearbetningscenter och CNC-svarvar för automatiserad och mycket exakt djuphålsborrning. CNC-styrningen möjliggör komplexa verktygsbanor och exakt positionering, vilket gör det möjligt att tillverka avancerade detaljer med djupa hål.
  • Specialbyggda maskiner: I vissa specialtillämpningar konstrueras specialbyggda maskiner som kan utföra kanonborrning. Dessa maskiner är anpassade efter specifika arbetsstyckesgeometrier och produktionskrav, vilket ger optimal prestanda och effektivitet vid djuphålsborrning.

Valet av rätt maskin för kanonborrning beror på flera faktorer:

  • Håldiameter och håldjup: De hålmått som krävs avgör maskinens storlek och kapacitet. Större maskiner behövs för att borra djupare och bredare hål.
  • Material: Arbetsstyckets material påverkar kraven på maskinens effekt och styvhet. Hårdare material kan kräva robustare maskiner med högre spindelmoment.
  • Produktionsvolym: Vid produktion i stora volymer kan fleraxliga kanonborrmaskiner eller CNC-maskiner vara att föredra på grund av sin hastighet och effektivitet.
  • Precision och tolerans: Tillämpningar som kräver snäva toleranser och hög precision kan kräva CNC-maskiner eller specialiserade kanonborrmaskiner som är konstruerade för noggrannhet.

Om du överväger kanonborrning för din tillämpning rekommenderar vi att du rådgör med verktygsmaskintillverkare eller experter för att avgöra vilken maskin som passar dina specifika behov bäst. De kan ge vägledning om maskinval, verktyg och processoptimering för att uppnå önskade resultat vid din djuphålsborrning.

Vilket design- och ingenjörsstöd erbjuder Baucor för kanonborrar?

Som ledande tillverkare av kanonborrar erbjuder Baucor sannolikt ett omfattande utbud av tjänster för konstruktions- och teknikstöd så att kunderna får optimal prestanda och effektivitet i sina tillämpningar för djuphålsborrning. Tjänsterna kan omfatta:

Specialkonstruktion av kanonborrar:

Vårt team av erfarna ingenjörer kan arbeta med kunderna för att konstruera specialkanonborrar anpassade efter specifika krav. Det omfattar optimering av borrgeometrier, till exempel spetsvinkel, eggens höjd och styrfasens bredd, så att de passar materialet som borras och de önskade hålegenskaperna.

Expertis inom materialval och beläggning:

Baucor kan vägleda kunderna i valet av det mest lämpliga materialet och den mest lämpliga beläggningen för deras kanonborrar, med hänsyn till faktorer som arbetsstyckets material, borrförhållanden och önskad verktygslivslängd. De kan rekommendera material som solid hårdmetall, hårdmetallbestyckat stål eller andra specialmaterial, tillsammans med beläggningar som TiN, TiCN eller AlTiN för att förbättra prestanda och hållbarhet.

Optimering av djuphålsborrningsprocessen:

Baucors ingenjörer kan analysera kundens nuvarande borrprocesser och föreslå förbättringar som ökar effektiviteten, minskar verktygsslitaget och förbättrar den totala produktiviteten. Det kan innebära att optimera skärdata som spindelvarvtal, matning och kylmedelstryck samt att rekommendera alternativa verktyg eller strategier.

Felsökning och teknisk support:

Baucor kan erbjuda omfattande teknisk support för att lösa eventuella problem som kunderna stöter på med sina kanonborrar. Det kan omfatta felsökning på plats, support på distans och tillgång till en kunskapsbank med tekniska resurser och felsökningsguider.

Utbildning:

Baucor kan erbjuda utbildningsprogram eller workshoppar för att lära kunderna korrekt användning och underhåll av kanonborrar. Det kan hjälpa operatörer att maximera verktygets livslängd, förbättra borreffektiviteten och uppnå bättre resultat.

Tillämpningsspecifika lösningar:

Baucor kan ha särskild expertis inom branscher eller tillämpningar som kräver djuphålsborrning, till exempel flyg- och rymdindustri, fordonsindustri eller medicintekniska produkter. De kan använda den kunskapen för att erbjuda skräddarsydda lösningar som möter dessa branschers unika utmaningar.

Forskning och utveckling:

Baucor investerar sannolikt i forskning och utveckling för att kontinuerligt förbättra sin kanonborrteknik och ta fram innovativa lösningar på utmaningar vid djuphålsborrning. De kan samarbeta med kunder i forskningsprojekt eller erbjuda möjlighet att betatesta nya produkter.

Genom ett brett utbud av konstruktions- och ingenjörstjänster hjälper Baucor sina kunder att få ut mesta möjliga värde och prestanda av sina kanonborrar, vilket i sin tur ger högre produktivitet, lägre kostnader och bättre produktkvalitet.

OÖVERTRÄFFAT INGENJÖRSSTÖD

Tjänster för ingenjörsstöd

Ingenjörskompetens i varje steg

Baucor erbjuder skräddarsydda tillverknings- och konstruktionslösningar som är anpassade efter dina specifika behov, inom många olika branscher.

Tillverkningsanpassad konstruktion, DFM

Optimera din konstruktion för produktion

Baucors ingenjörer kan granska din konstruktion och ge återkoppling för att förbättra tillverkningsbarhet, kostnadseffektivitet och effektivitet.

Lösningar för prototyper och serieproduktion

Din lösning, i din skala

Oavsett om du behöver en enstaka prototyp eller full serieproduktion är Baucors ingenjörer redo att samarbeta med dig. Kontakta oss så berättar vi hur vi kan förverkliga ditt koncept.

Skräddarsydda ingenjörslösningar

Skräddarsydda lösningar för Baucors kunder

Baucor specialiserar sig på unika tillverknings- och konstruktionslösningar som är utformade för att möta varje kunds specifika behov. Vår expertis omfattar ett brett spektrum av branscher och tillämpningar.

Vilka designguider finns för kanonborrar?

Konstruktionen av en kanonborr är avgörande för optimal prestanda, precision och effektivitet vid djuphålsborrning. Här är de viktigaste konstruktionsriktlinjerna som tillverkarna följer:

  1. Konstruktion med en spånkanal: Kanonborrar har en enda rak spånkanal för effektiv spånevakuering och kylmedelstillförsel. Konstruktionen minimerar friktion och värmeutveckling under borrningen.
  2. Invändigt kylmedelshål: Ett centralt kylmedelshål löper genom hela borrens längd. Det gör att kylmedel under högt tryck kan ledas direkt till skärzonen, vilket ger effektiv kylning och spånbortförsel.
  3. Skäreggens geometri: Skärspetsens geometri är avgörande för att få exakta hål och minimera verktygsslitage. Den omfattar följande delar:

Spetsvinkel: Vinkeln vid borrens spets, vanligtvis omkring 130 grader, påverkar spånbildningen och skärkrafterna.

Styrfasbredd: Bredden på den plana ytan bakom skäreggen, som påverkar spånflödet och skärstabiliteten.

Eggförskjutning: Höjdskillnaden mellan de två skäreggarna, som påverkar spåntjockleken och skärkrafterna.

  • Styrlister: Styrlisterna sitter bakom skäreggen och stabiliserar borren så att den håller riktningen under djuphålsborrning. Antal, storlek och form på styrlisterna kan variera beroende på borrens diameter och användningsområde.
  • Materialval: Kanonborrar tillverkas vanligtvis av solid hårdmetall eller har en hårdmetallspets som är hårdlött på en stålkropp. Valet av material beror på arbetsstyckets material, önskad hålkvalitet och kostnadsaspekter.
  • Beläggning: Beläggningar som titannitrid (TiN) eller titankarbonitrid (TiCN) kan användas för att öka borrens hårdhet, slitstyrka och skärprestanda.
  • Totallängd och diameter: Kanonborrar finns i många olika längder och diametrar för att passa olika håldjup och hålstorlekar. Förhållandet mellan längd och diameter är en avgörande faktor för borrens stabilitet och prestanda.
  • Utformning av kylmedelshålet: Kylmedelshålets storlek och form påverkar kylmedelsflödet och trycket, vilka är avgörande för effektiv spånbortförsel och kylning.
  • Skaftkonstruktion: Skaftet, vanligtvis ett rakt skaft med Weldon-plan, ger säker fastspänning i borrmaskinens chuck.

Genom att följa dessa konstruktionsriktlinjer kan tillverkarna producera kanonborrar av hög kvalitet som ger exakta, raka och djupa hål med utmärkt ytfinish. Det säkerställer optimal prestanda och lång livslängd i krävande djuphålsborrning inom många olika branscher.