Hoppa till innehållet
Tillverkare av industriknivar, maskinknivar och specialtillverkade CNC-verktyg i USA och Tyskland
Industriell CNC-borr

Exakt hålpositionering med punktborrar för styrhål

BAUCOR: KONSTRUERAT FÖR PRECISION.

VARJE BORR GER FELFRITT RESULTAT!

Precisionstillverkning som ingenjörer och forskare på Fortune 500-företag litar på

Tillverkningserfarenhet som ledande globala företag litar på.

  • Lockheed Martin
  • Sumitomo Electric Interconnect Products
  • Saint-Gobain Performance Plastics Pampus GmbH
  • 3M
  • Frito-Lay
  • Parker Hannifin Corporation
  • Boston Scientific
  • General Dynamics – OTS Canada
  • ITW Food Equipment
  • Hemlock Semiconductor
  • Saft Batteries
  • KLA-Tencor
  • Land O'Lakes
  • Fastenal
  • Volvo Construction Equipment

Vad är en punktborr? Hur fungerar den?

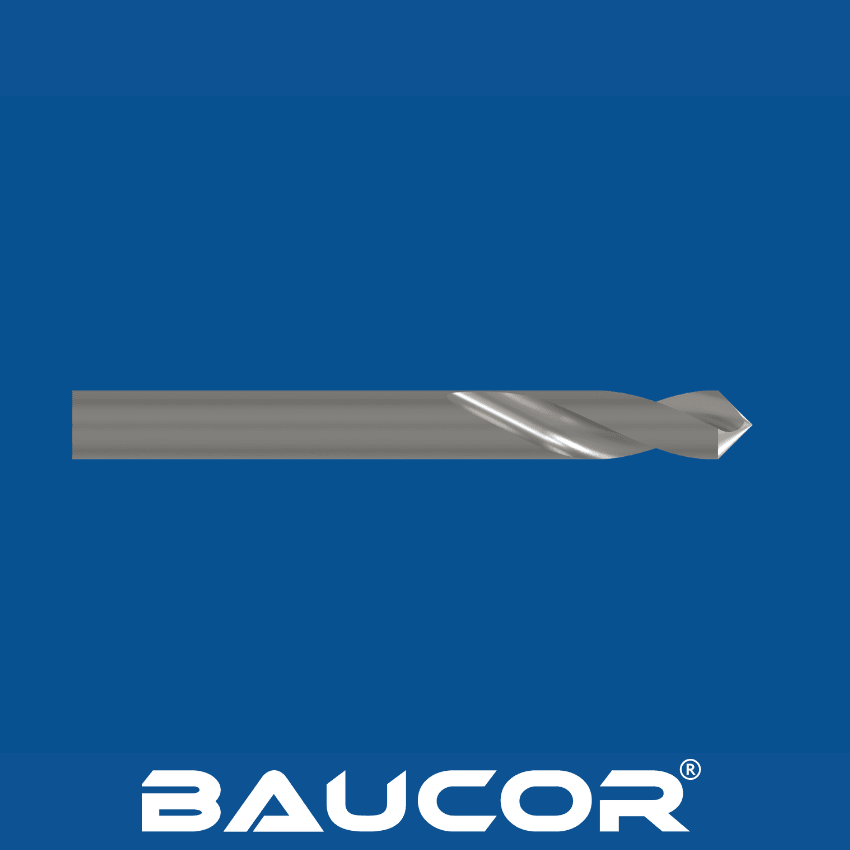
Punktborrar är specialverktyg som skapar en exakt konisk intryckning ("centrum") i ett arbetsstycke. Den fungerar som en mycket exakt startpunkt för efterföljande borrning, så att borren inte vandrar och sitter rätt.

Så fungerar punktborrar

  • Förberedelse av arbetsstycket: Arbetsstycket spänns fast ordentligt (i skruvstycke, fixtur osv.) i en maskin som en pelarborrmaskin eller fräsmaskin.
  • Val av punktborr: Punktborren väljs utifrån önskad spetsvinkel (vanliga vinklar är 90° och 120°) och materialet som ska borras.
  • Montering av punktborren: Punktborren spänns fast i maskinens verktygshållare (spännhylsa eller chuck).
  • Inriktning och positionering: Punktborren riktas noggrant in mot hålets avsedda mittpunkt på arbetsstycket.

Steg vid centrumborrning och viktiga punkter om centrumborrar

Skapa centreringen: Maskinspindeln startas och punktborren matas in i arbetsstycket med kontrollerat tryck. Den bildar en exakt konisk försänkning.
Borrning: Punktborren byts mot en borr av rätt storlek för att skapa det slutliga hålet, med den första försänkningen som exakt startpunkt.

Viktigt att veta om punktborrar

  • Noggrannhet: Punktborrar ger mycket exakt hålplacering.
  • Borrens stabilitet: Försänkningen hindrar borrar från att "vandra" eller "glida", särskilt på hårda eller böjda ytor.
  • Hålkvalitet: Punktborrning ger ofta renare, mer exakta hål med mindre risk för skador kring hålets ingång.
  • Flera material: Punktborrar finns i olika material (HSS, kobolt-HSS) och med olika beläggningar för att passa olika typer av arbetsstycken.
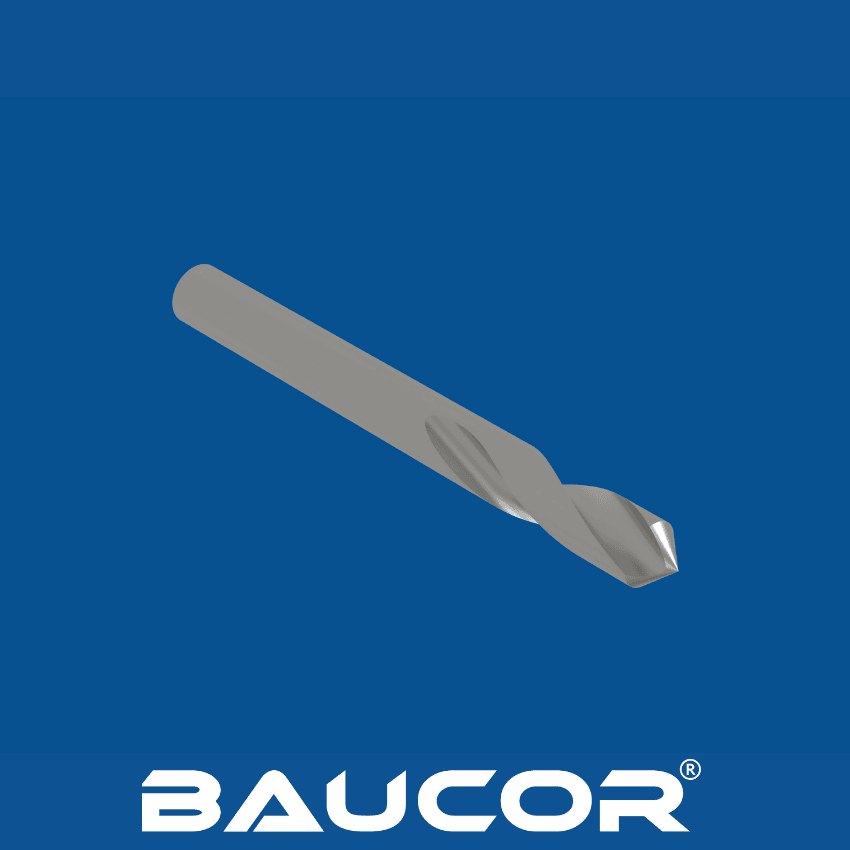
Hur tillverkas punktborrar?

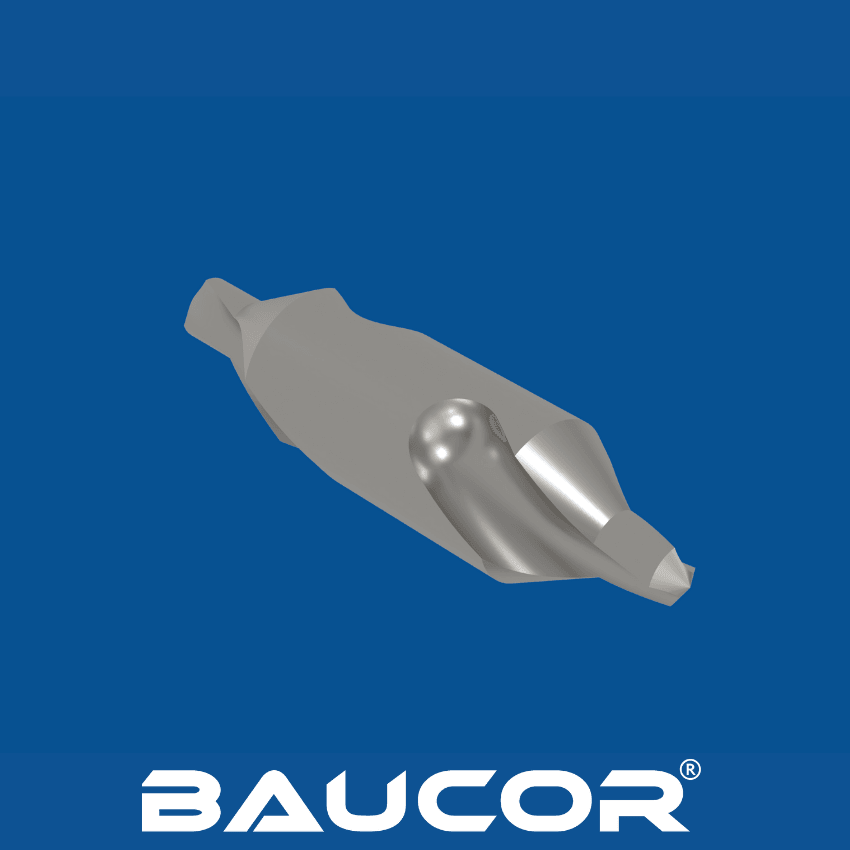
Punktborrar

Punktborrar skapar exakta startpunkter för efterföljande borrning och kräver en precis tillverkningsprocess för att säkerställa rätt geometri och prestanda. Vi går igenom de viktigaste stegen:

  1. Materialval och förberedelse:
  • Materialöverväganden: Snabbstål (HSS) är vanligt och ger den balans mellan seghet, slitstyrka och styrka som krävs för att borra i olika arbetsstycksmaterial. Vissa tillverkare väljer kobolt-HSS (HSS-E) för svårbearbetade material eller krävande applikationer.
  • Snabbstål (HSS): Ett vanligt och ekonomiskt val för allmän borrning i mjukare material.
Punktborrar
  • Kobolt-snabbstål (HSS-Co): Ger bättre värmebeständighet och slitstyrka än HSS, vilket gör det lämpligt för hårdare material och höghastighetsapplikationer.
  • Hårdmetall: Extremt hård och slitstark, idealisk för borrning i hårda material som gjutjärn, rostfritt stål och härdade stål. Punktborrar i hårdmetall behåller sin skärpa längre, vilket ger längre verktygslivslängd och högre produktivitet.
  • Pulvermetall (PM): Ger en kombination av hög hårdhet, slitstyrka och seghet, vilket gör det lämpligt för ett brett urval av material och applikationer. Punktborrar i PM kan ge överlägsen prestanda jämfört med borrar i HSS och HSS-Co.
  • Polykristallin diamant (PCD): Det hårdaste kända materialet. Punktborrar i PCD ger exceptionell slitstyrka och används för borrning i extremt abrasiva material som kompositer, keramer och härdade stål.
  • Grundformning: Den valda stålstången kapas till ungefärlig längd och genomgår en värmebehandlingscykel för att optimera hårdheten och förbereda den för efterföljande bearbetning.

2. Formning av spånkanaler och spets: Specialiserade slipprocesser används för att skapa punktborrens unika form:

  • Spånkanaler: Punktborrar har vanligtvis två spånkanaler för materialavverkning under borrningen.
  • Konisk spets och vinkel: Precisionsslipmaskiner formar noggrant den koniska spetsen till önskad spetsvinkel (90°, 120° osv.). Vinkeln är avgörande för exakt centrering.

3. Värmebehandling (slutlig):

  • Optimering av materialegenskaper: Punktborren genomgår ytterligare en värmebehandlingscykel. Den finjusterar hårdhet, seghet och slitstyrka, så att den kan skapa exakta centrumpunkter i arbetsstycken och behålla sin form vid upprepad användning.

4. Ytbehandlingar (tillval): Tillverkare kan erbjuda beläggningar för bättre prestanda:

  • Svartoxidering: En grundläggande ytbehandling som ger viss smörjande effekt och korrosionsbeständighet.
  • Titannitrid (TiN): Den klassiska guldfärgade beläggningen minskar friktion och slitage.
  • Avancerade beläggningar: Alternativ som titanaluminiumnitrid (TiAlN) för högtemperaturapplikationer eller specialbeläggningar för förbättrad samverkan med specifika material.

5. Kvalitetskontroll: Stränga kontroller säkerställer kvaliteten:

  • Vinkelnoggrannhet: Den koniska spetsens spetsvinkel kontrolleras noggrant för att säkerställa att den överensstämmer med den avsedda konstruktionen.
  • Måttnoggrannhet: Punktborrens totala mått och spånkanalsgeometri verifieras mot tillverkarens toleranser.
  • Hårdhetsprovning: Verifierar att materialet har uppnått önskade egenskaper genom värmebehandlingen
  • Ytkontroll: Punktborren undersöks med avseende på fel eller defekter som kan påverka prestandan eller verktygslivslängden.

BEGÄR OFFERT

I vilka storlekar tillverkar Baucor punktborrar?

Baucor är känt för sitt kvalitetsengagemang och tillverkar punktborrar i ett omfattande urval av storlekar och spetsvinklar för att ge exakta startpunkter vid olika borroperationer. Vår expertis garanterar punktborrar som ger precision och stabilitet.

Vanliga storlekar på punktborrar

Baucor erbjuder punktborrar i de mest använda spetsvinklarna och storlekarna, bland annat:

  • De vanligaste metriska storlekarna på punktborrar:

Små diametrar: 1mm, 1.5mm, 2mm, 2.5mm, 3mm, 3.15mm (nära 1/8 inch)

Medelstora diametrar: 4mm, 5mm, 6mm, 8mm, 10mm

Stora diametrar: 12mm, 16mm, 20mm, 25mm

Punktborrar med 90°

  • 1/8"
  • 5/32"
  • 3/16"
  • 1/4"
  • 5/16"
  • 3/8"
  • 7/16"
  • 1/2"

Punktborrar med 120°

  • Kan erbjudas i samma storlekar som borrarna med 90° spetsvinkel för att passa olika hålgeometrier.

Andra möjliga storlekar på punktborrar

Baucor kan tillverka borrar åt dig i storlekar från mycket små, som 0.25 mm, till stora, upp till 38-40 mm, för ett brett spektrum av borrbehov. Kontakta oss för lämpliga mått. Baucor kan tillverka borrar i de mest specialiserade storlekarna, anpassade efter dina behov.

Vilka material används till punktborrar?

Valet av material till en punktborr spelar en avgörande roll för dess prestanda, livslängd och lämplighet för olika arbetsstycksmaterial. Vi går igenom dina alternativ mer i detalj:

Vanliga material:

  • Snabbstål (HSS): Den mångsidiga grunden för många punktborrar. HSS ger en stabil balans av:
  • Hårdhet: Avgörande för att effektivt göra försänkningar i en rad arbetsstycksmaterial och skapa exakta startpunkter.
  • Seghet: Minskar risken för förtida brott och ger tillförlitlig prestanda vid olika punktborrningsoperationer.
  • Lågt pris: Kostnadseffektivt för allmän användning, vilket gör HSS till ett populärt val i många branscher.
  • Kobolt-snabbstål (HSS-E): Den kraftfulla uppgraderingen! HSS-E tar ett kliv upp i krävande situationer tack vare sin:
  • Värmebeständighet: Behåller sin hårdhet och skärförmåga även när temperaturen stiger vid aggressiv punktborrning i svåra material eller vid otillräcklig smörjning.
  • Slitstyrka: Förlänger verktygslivslängden avsevärt jämfört med vanligt HSS, särskilt vid punktborrning i abrasiva material eller i högproduktiva miljöer.

Mindre vanliga men potentiellt idealiska material

  • Pulvermetallurgiskt snabbstål (PM HSS): Mästaren på slitstyrka! PM HSS har en unik mikrostruktur som ger:
  • Exceptionell seghet: Minimerar risken för flisning eller brott även i krävande applikationer.
  • Extrem slitstyrka: Håller längre än både vanligt HSS och HSS-E, särskilt vid upprepad punktborrning i härdade stål, rostfria stål eller mycket abrasiva material.
  • Hårdmetall: För de mest extrema situationerna ger punktborrar i solid hårdmetall oöverträffad prestanda men har ett betydligt högre pris:
  • Maximal hårdhet: Idealisk för att skapa exakta centreringspunkter i de hårdaste arbetsstycksmaterialen, där andra verktygsstål skulle slitas ut snabbt.
  • Styvhet: Behåller noggrannheten under mycket lång livslängd och ger jämn centrering även i högvolymproduktion.

Faktorer som påverkar materialvalet

  • Arbetsstycksmaterial: Den viktigaste faktorn! Anpassa punktborrens materialhårdhet och slitstyrka efter de utmaningar som materialet du bearbetar medför.
  • Produktionsvolym: Vid punktborrning i stora volymer motiverar den längre livslängden och de minskade stilleståndstiderna för verktygsbyten ofta investeringen i mer avancerade verktygsmaterial.
  • Budget: Väg verktygets initiala kostnad mot de långsiktiga fördelarna. En dyrare punktborr i HSS-E eller PM HSS kan visa sig mer kostnadseffektiv med tiden i krävande applikationer.
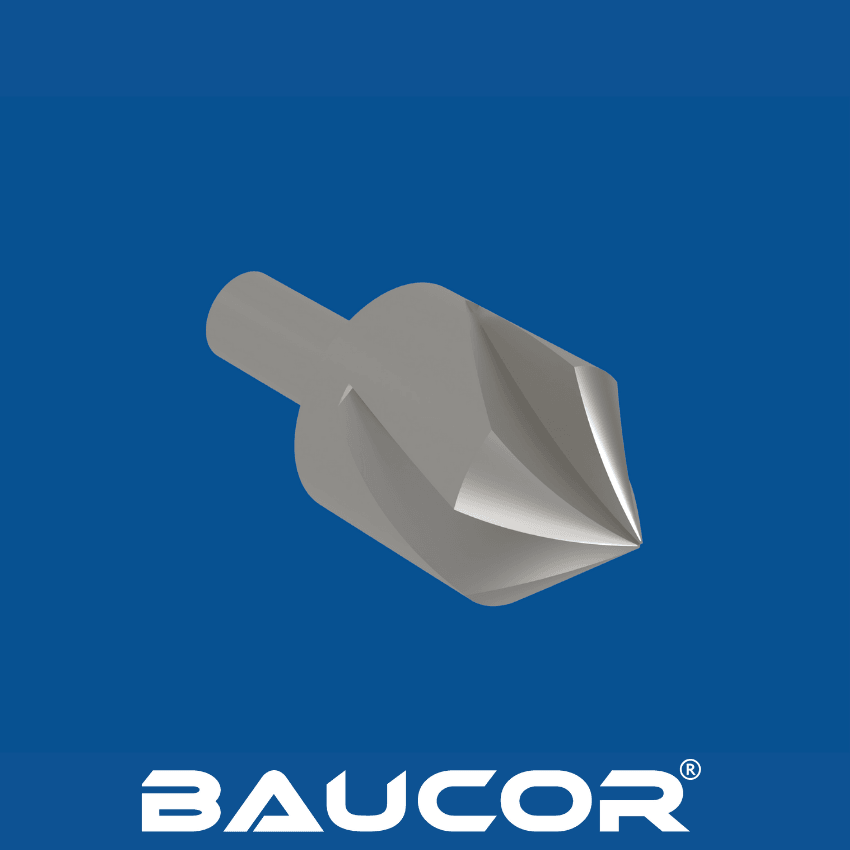
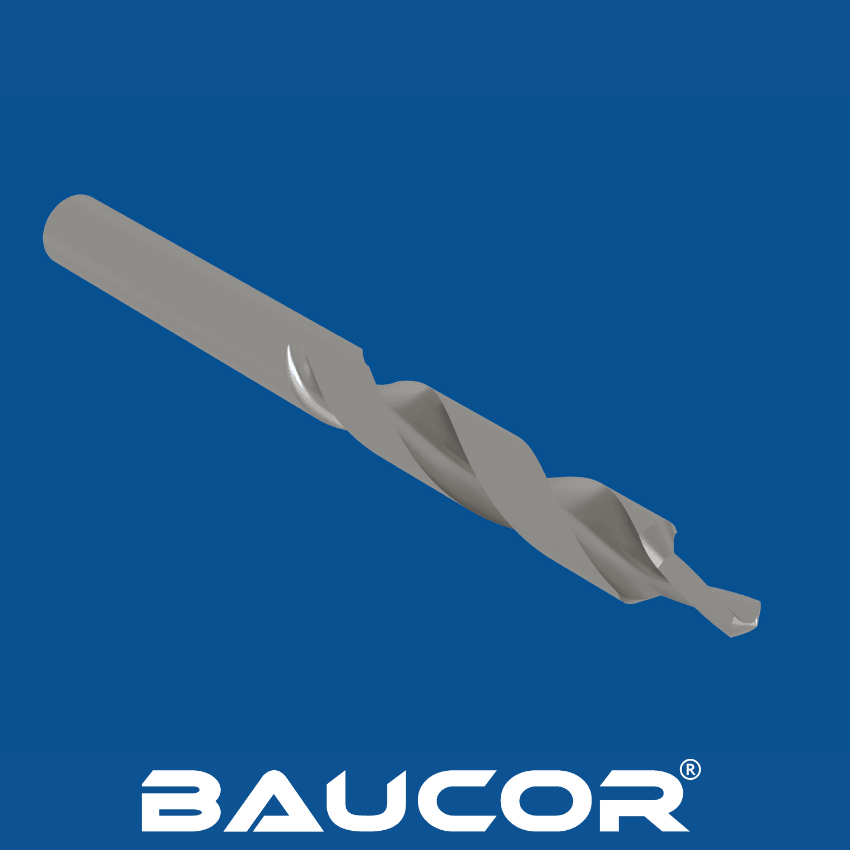
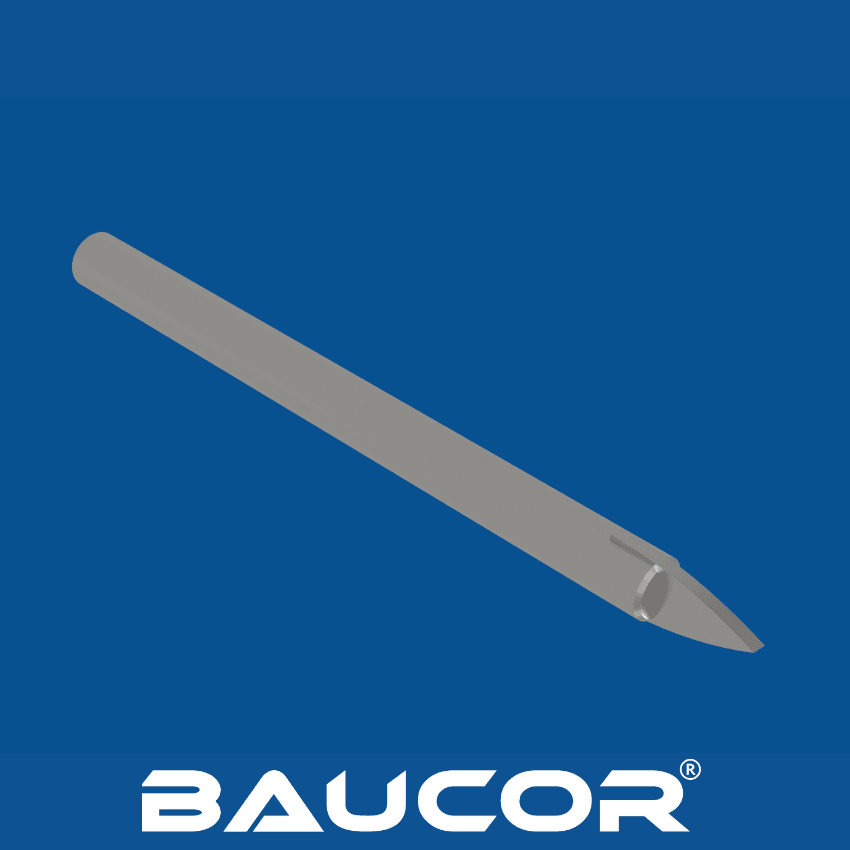
Borr- och fasverktyg

Borr- och fasverktyg

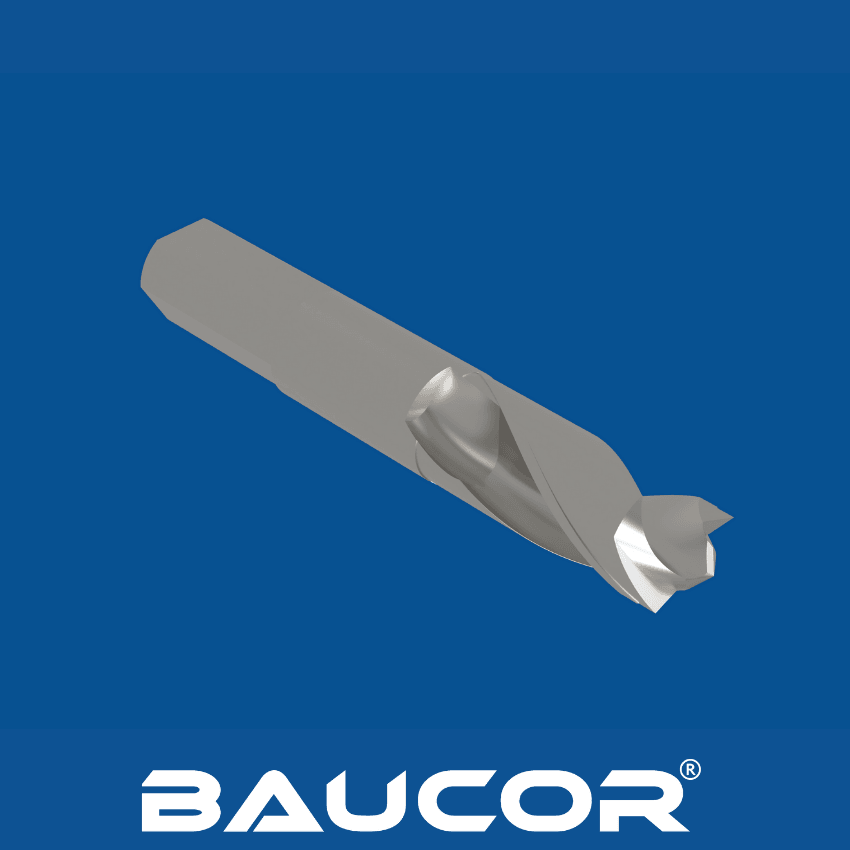
Ett borr- och fasverktyg är ett specialverktyg som förenklar framställningen av hål med fasade kanter. Det kombinerar funktionerna hos en borr och ett fasverktyg, så att separata verktyg och arbetsmoment inte behövs.

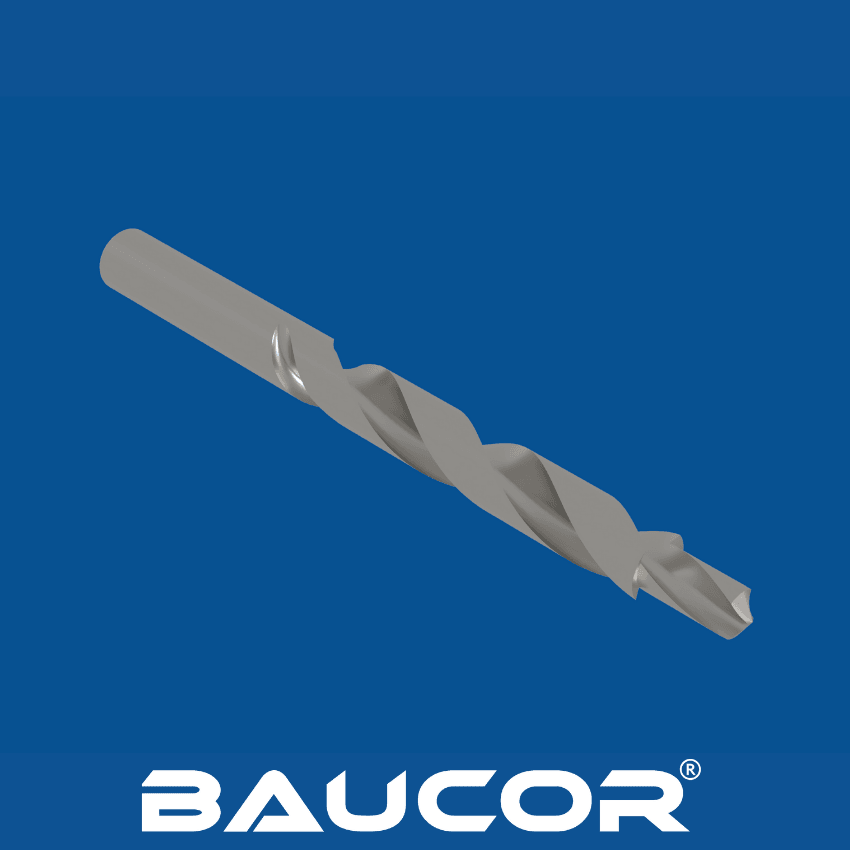
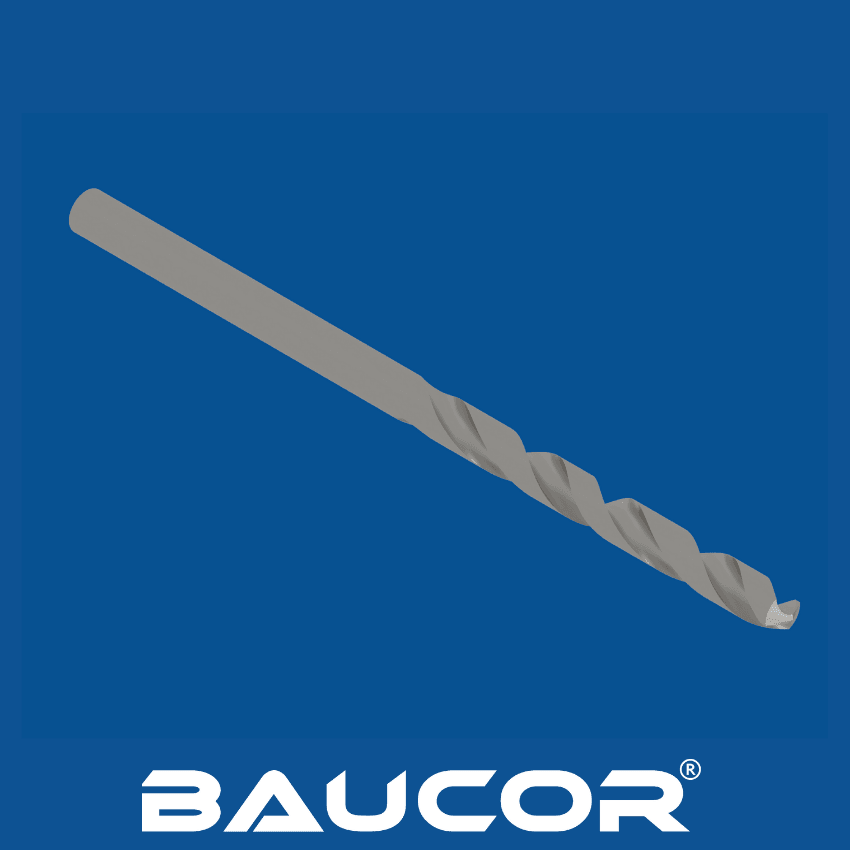
Trespånkanalborr

Trespånkanalborrar

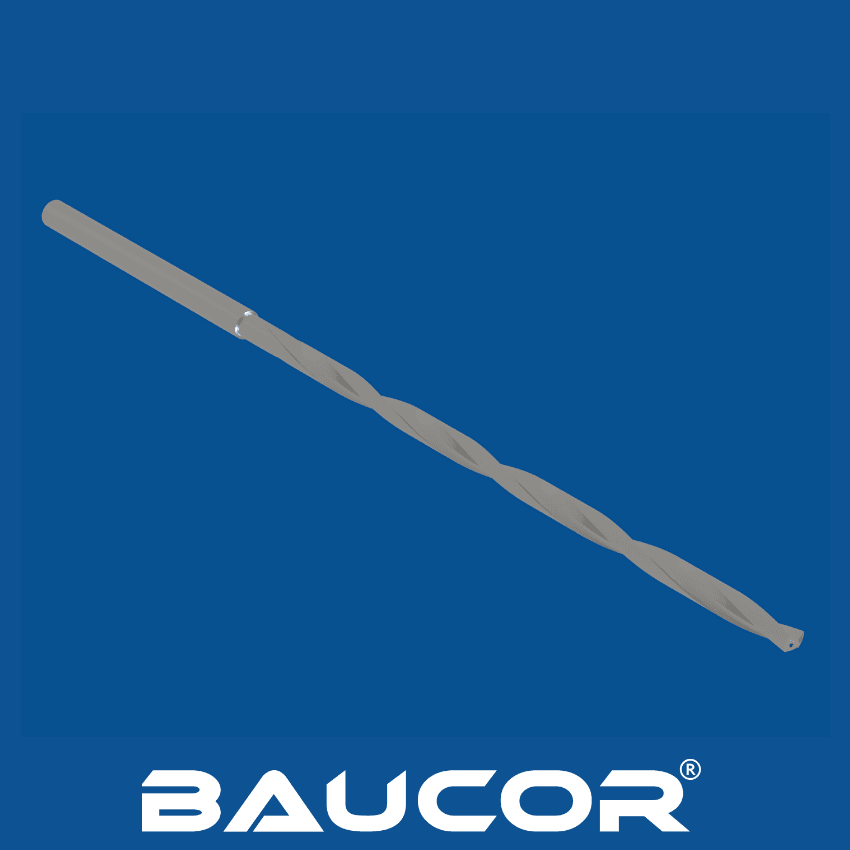
Trespånkanalborrar är en specialtyp av spiralborrar som är utformade för särskilda tillämpningar.

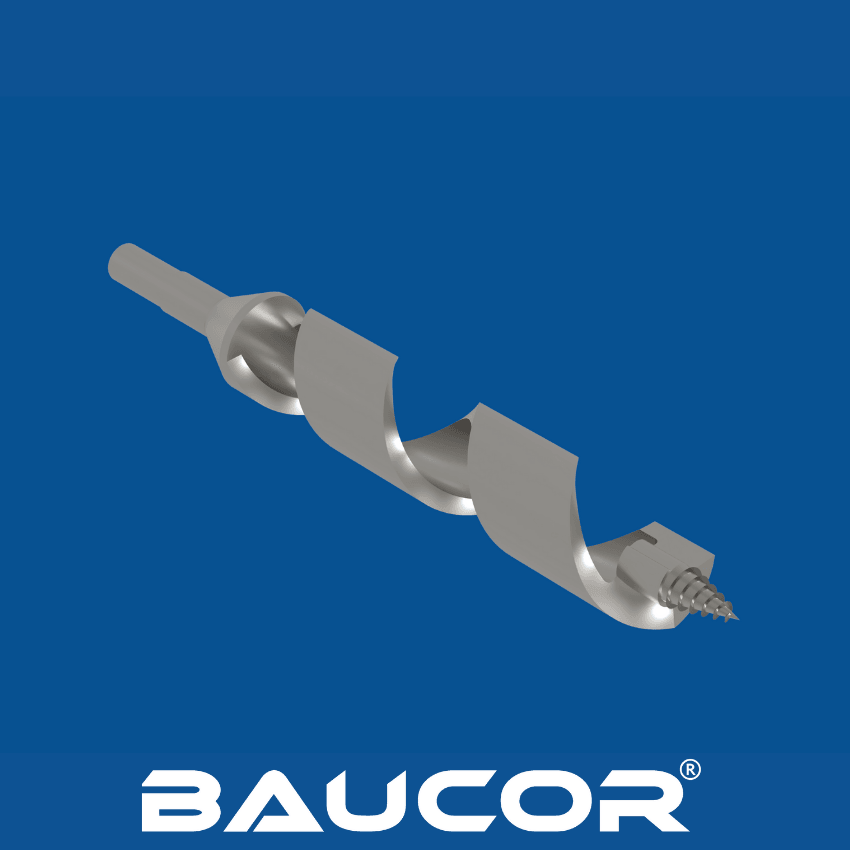
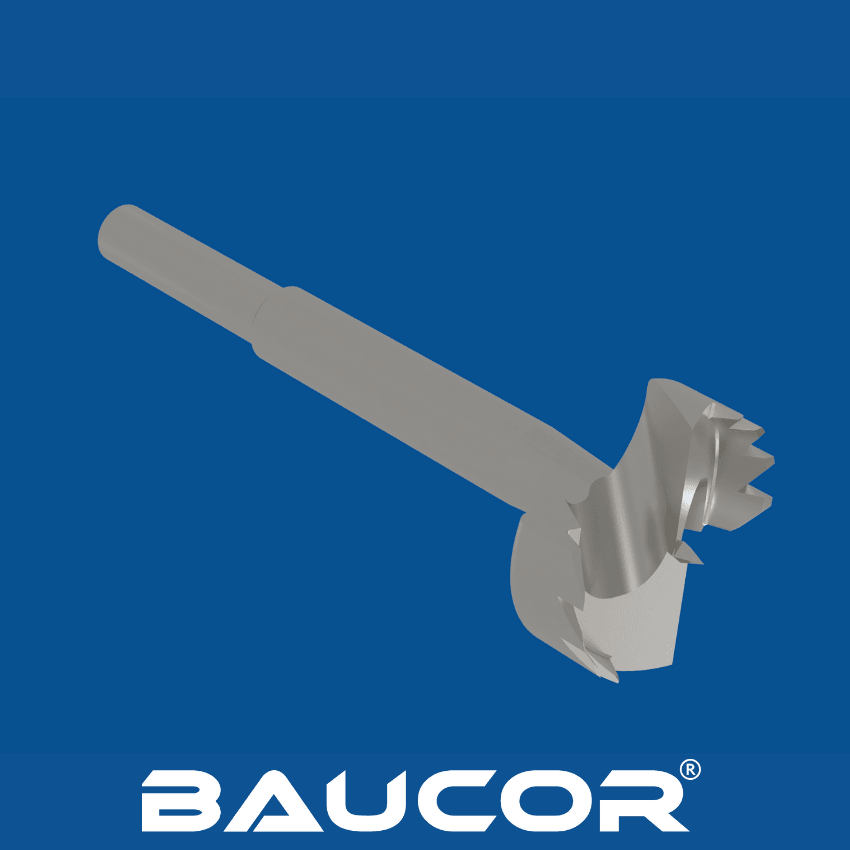
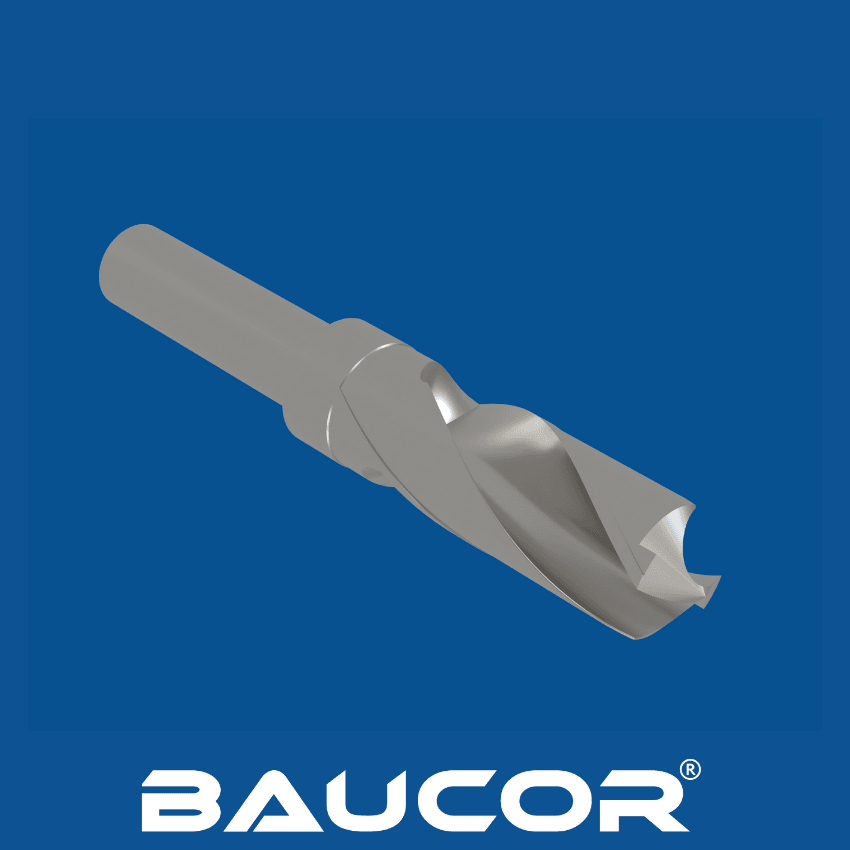
Forstnerborr

Forstnerborrar

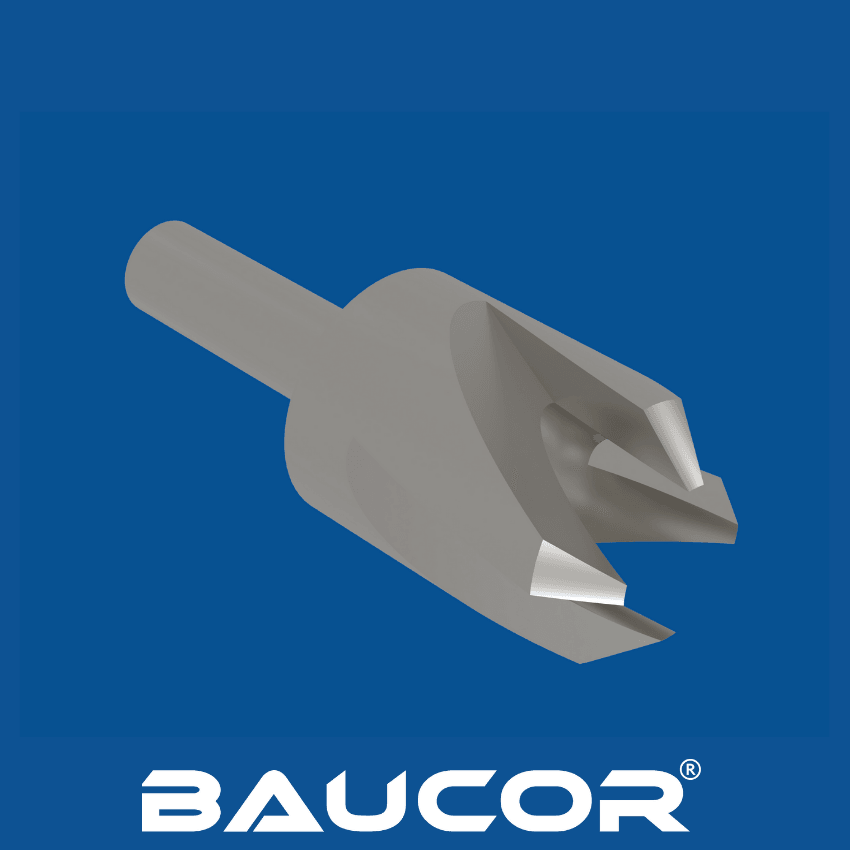
En Forstnerborr är en specialtyp av borr som skapar rena hål med plan botten i trä. Till skillnad från vanliga spiralborrar har Forstnerborrar en cirkulär skärkant som ger en slät finish och exceptionell precision.

Glas- och kakelborr

Glas-/kakelborrar

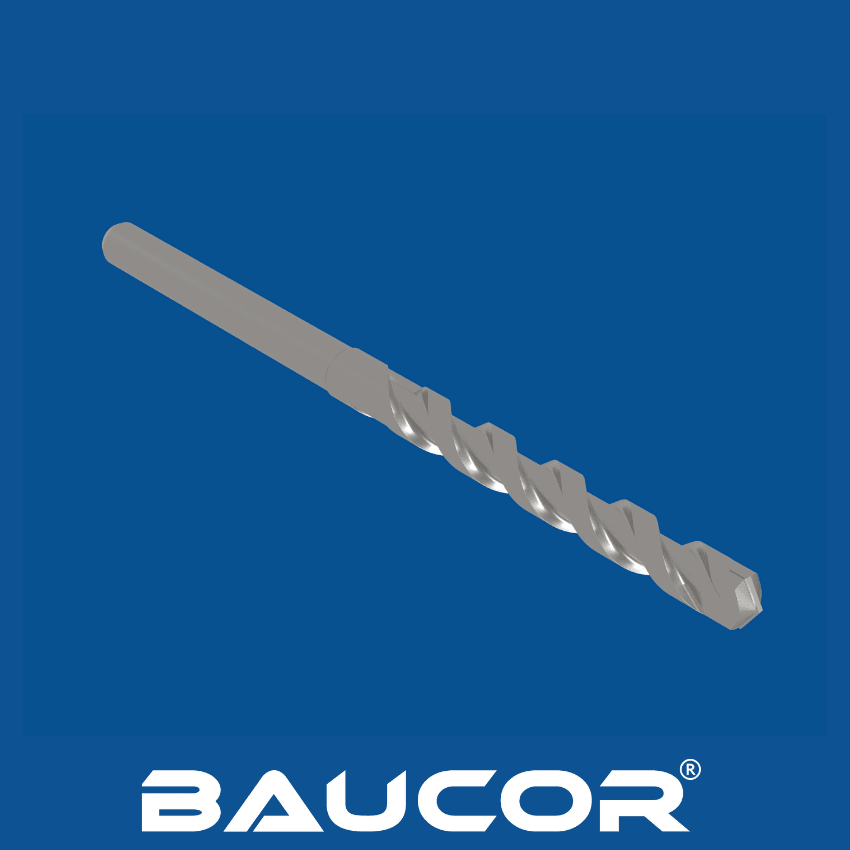
En glas-/kakelborr är en specialborr som skär genom hårda och spröda material som glas, keramiskt kakel, porslin och marmor.

Vilka beläggningar förbättrar punktborrar?

Punktborrar, som har till uppgift att skapa exakta centreringspunkter, har nytta av beläggningar som ökar slitstyrkan, minskar friktionen och optimerar spånavledningen. Det här kan du stöta på:

Vanliga beläggningar

Svartoxidering: En grundläggande och prisvärd ytbehandling som ger:

  • Smörjande effekt: Ger viss friktionsminskning, underlättar spånavledningen och minimerar värmeuppbyggnad.
  • Lindrig korrosionsbeständighet: Ger begränsat men värdefullt skydd i vissa miljöer.

Titannitrid (TiN): Den klassiska guldfärgade beläggningen som ger en mångsidig uppgradering:
Slitstyrka: Förlänger verktygslivslängden och gör att punktborren behåller sin centreringsnoggrannhet även vid bearbetning av abrasiva material.

Minskad friktion: Ger jämnare gång och mindre värmeutveckling, vilket minimerar risken för deformation av arbetsstycket kring försänkningen.

  • Titanaluminiumnitrid (TiAlN): Idealisk för högre temperaturer och svårbearbetade material:
  • Värmebeständighet: Behåller sina egenskaper även när punktborrningen utvecklar mycket värme, vilket är vanligt i hårdare material eller vid aggressiva punktborrningsparametrar.
  • Smörjande effekt: Låg friktion underlättar exakt centrering och minimerar värmeuppbyggnad.

Specialbeläggningar

Titankarbonitrid (TiCN): Utmärker sig genom att minska friktion och kallsvetsning:

  • Överlägsen smörjande effekt: Ger jämn borrning och minskar risken för kallsvetsning, särskilt i material som lätt fastnar på skäreggarna.
  • Försänkningsnoggrannhet: Jämnare skärverkan och minskad friktion hjälper till att bevara försänkningens exakta geometri.

Diamantliknande kol (DLC): Alternativet för extrema prestanda:

Oöverträffad hårdhet: Exceptionell slitstyrka för de mest krävande materialen eller mycket stora produktionsvolymer.

Extremt låg friktion: Optimerar spånflödet och minimerar krafterna på punktborren, vilket främjar noggrannhet och verktygets livslängd.

  • Flerskiktsbeläggningar: Toppmoderna beläggningar som strategiskt kombinerar flera material:
  • Anpassad prestanda: Skräddarsydda för att klara specifika utmaningar vid punktborrning, som extrem värme, kallsvetsning med ett visst material och höga toleranskrav.

Gör ett klokt val

  • Arbetsstycksmaterial: Den avgörande faktorn! Anpassa beläggningen efter materialet som borras för att minimera slitage och optimera centreringsnoggrannheten.
  • Smörjning: Även belagda punktborrar har nytta av korrekt smörjning. Följ tillverkarens rekommendationer.
  • Kostnad eller prestanda: Väg fördelarna med avancerade beläggningar mot deras potentiellt högre pris. Välj den beläggning som ger mest värde för just din applikation.

BEGÄR OFFERT

Var används punktborrar?

Viktiga branscher som använder punktborrar

Allmän tillverkning: En stöttepelare inom tillverkning för att skapa exakta startpunkter för efterföljande borroperationer. Användningsområdena omfattar:

  • Komponenttillverkning: Exakt placering av hålcentrum i olika maskinkomponenter, höljen och monteringar.
  • Jiggar och fixturer: Säkerställer korrekt hålplacering i specialverktyg för repeterbara tillverkningsprocesser.

Flyg- och rymdindustri: Stränga toleranskrav gör punktborrar nödvändiga för precisionsbearbetning och montering av flygkomponenter. Användningsområdena omfattar:

  • Motordelar: Exakt borrning och gängning av hål i kritiska motorkomponenter.
  • Bärande monteringar: Skapande av förborrade hål för fästelement vid tillverkning av flygkroppar och underliggande strukturer.

Fordonsindustri: Används genom hela tillverkningen av fordon:

  • Drivlina: Hålpositionering för fästelement i motorblock, växellådor och drivlinekomponenter.
  • Kaross och chassi: Punktborrning av hål för sammanfogning av karosspaneler, bärande element och interiörkomponenter.

Mekanisk bearbetning och verktygstillverkning: Punktborrar spelar en mångsidig roll i mekaniska verkstäder:

  • Allmän hålframställning: Precisionsborrning i olika komponenter eller arbetsstycken.
  • Formar och verktyg: Exakt centrering för efterföljande bearbetningsoperationer på form- eller verktygsdelar.

Underhåll och reparation (MRO): Punktborrar effektiviserar reparations- och omarbetningsoperationer:

  • Flyttning av hål: Skapa nya centreringspunkter när befintliga hål har skadats eller hamnat fel.
  • Återställning: Borttagning av avbrutna fästelement genom att noggrant borra centrumpunkter för utdragning.

Därför är punktborrar oumbärliga

  1. Borrnoggrannhet: Punktborrar hindrar borrar från att "vandra" och ser till att hålen borras exakt där de ska.
  2. Hålkvalitet: Genom att ge en stabil startpunkt minskar punktborrar risken för flisning, grader och andra defekter kring hålets ingång.
  3. Skonsammare för borrar: Punktborrning minskar belastningen på borrar, förlänger deras livslängd och minimerar brott.
  4. Mindre omarbetning: Ökad noggrannhet ger färre kasserade delar och mindre tid som läggs på att rätta till fel.

Vilka branscher använder punktborrar?

Branscher där punktborrar är oumbärliga

  • Allmän tillverkning: Grundläggande verktyg i tillverkningsanläggningar för att skapa exakta centreringspunkter inför borrning i olika komponenter, delmonteringar och färdiga produkter.
  • Flyg- och rymdindustri: Punktborrar är avgörande för den precision som flyg- och rymdtillverkning kräver och säkerställer exakt hålplacering i motorkomponenter, flygkroppar och andra kritiska delar.
  • Fordonsindustri: Används genom hela fordonsproduktionen för att placera hål exakt i motordelar, karosseri och bärande komponenter.
  • Mekanisk bearbetning och verktygstillverkning: Oumbärliga verktyg för allmän borrning i ett brett urval av arbetsstycken och för att skapa startpunkter vid tillverkning av formar och verktyg.
  • Underhåll och reparation (MRO): Punktborrar effektiviserar reparationsarbetet och gör det möjligt att flytta skadade hål, avlägsna avbrutna fästelement och utföra allmänna återställningsuppgifter.

Varför punktborrar?

Punktborrar ger dessa branscher flera avgörande fördelar:

  • Noggrannhet: Förhindrar att borren vandrar och säkerställer att hålen hamnar exakt där de ska.
  • Kvalitet: Förbättrar hålets ytfinish och minskar risken för skador på arbetsstycket.
  • Effektivitet: Förlänger borrens livslängd och minimerar kostsam omarbetning på grund av felplacerade hål.

I vilka maskiner används punktborrar?

Vilka maskiner använder punktborrar, och varför är de nödvändiga för precisionstillverkning

Punktborrar är högt specialiserade skärverktyg som spelar en avgörande roll i precisionstillverkningsprocesser i många branscher. Här är de huvudsakliga maskinerna som använder punktborrar och skälen till det:

  • Fräsmaskiner: Vid fräsning ser punktborrar till att hålen borras på exakt de platser som krävs. Deras koniska form skapar en exakt startpunkt som hindrar större borrar från att vandra eller glida, vilket är avgörande för att hålla snäva toleranser.
  • CNC-maskiner: CNC-maskiner (Computer Numerical Control) är starkt beroende av punktborrar. Genom att förborra ett styrhål ser punktborrarna till att efterföljande borroperationer hamnar helt rätt mot de programmerade koordinaterna, för maximal noggrannhet och repeterbarhet.
  • Pelarborrmaskiner: Precis som i fräsmaskiner används punktborrar i pelarborrmaskiner för att ge exakt hålplacering och minska risken för ytskador.
  • Svarvar: Centrumborrar är mer typiska på svarvar, men punktborrar kan också vara mycket effektiva. De är särskilt fördelaktiga för att centrera och påbörja hål i arbetsstycken med ojämnheter eller bristande rundhet.

Varför välja punktborrar?

  • Precision: Punktborrarnas främsta fördel är exakt hålplacering. Det ger färdiga delar av högre kvalitet och färre kassationer.
  • Effektivitet: Punktborrar förhindrar tidskrävande omarbetning och kassation som orsakas av felplacerade hål.
  • Ytskydd: Det grunda styrhål som en punktborr skapar minimerar risken för att huvudborren repar arbetsstyckets yta.

Vilket design- och ingenjörsstöd erbjuder Baucor för punktborrar?

På Baucor tror vi på ett helhetsgrepp om punktborrningslösningar. Vi är inte bara en leverantör av punktborrar, utan din dedikerade partner genom hela processen, från första konstruktion till slutlig leverans.

Expertis inom konstruktion och teknik

  • Materialval: Våra erfarna ingenjörer arbetar nära dig för att förstå just dina behov och rekommendera det optimala materialet till din punktborr. Oavsett om det gäller snabbstål, hårdmetall eller avancerade beläggningar ser vi till att ditt verktyg är byggt för livslängd och prestanda.
  • Geometrioptimering: Vi samarbetar för att utforma den ideala punktborrgeometrin och anpassar spetsvinkel, spånkanalsutformning och andra parametrar för att maximera precision, spånavledning och total prestanda i just din applikation.
  • Applikationsanalys: Vårt team analyserar noggrant din bearbetningsprocess för att rekommendera punktborrar som smidigt passar in i din befintliga verktygsuppsättning och utrustning, för en problemfri och effektiv drift.

Tillverkningsexcellens i egen regi

  • Precisionsproduktion: Våra toppmoderna tillverkningsanläggningar producerar dina punktborrar med högsta precision och snävaste toleranser för jämn noggrannhet.
  • Kvalitetskontroll: Rigorösa kvalitetskontroller i varje produktionssteg garanterar att dina punktborrar uppfyller eller överträffar branschstandarderna för prestanda och tillförlitlighet.

Mer än produkten: Baucors åtagande

  • Tekniskt stöd: Våra ingenjörer finns alltid tillgängliga för löpande teknisk hjälp och hjälper dig att optimera val och användning av verktyg för maximal produktivitet.
  • Ständiga förbättringar: Vi samarbetar med dig för att analysera verktygens prestanda och identifiera områden för kontinuerlig förbättring, så att din punktborrning alltid presterar på topp.

På Baucor är vi mer än bara en leverantör. Vi är din pålitliga partner för att nå överlägsna resultat vid punktborrning.

OÖVERTRÄFFAT INGENJÖRSSTÖD

Tjänster för ingenjörsstöd

Ingenjörskompetens i varje steg

Baucor erbjuder skräddarsydda tillverknings- och konstruktionslösningar som är anpassade efter dina specifika behov, inom många olika branscher.

Tillverkningsanpassad konstruktion, DFM

Optimera din konstruktion för produktion

Baucors ingenjörer kan granska din konstruktion och ge återkoppling för att förbättra tillverkningsbarhet, kostnadseffektivitet och effektivitet.

Lösningar för prototyper och serieproduktion

Din lösning, i din skala

Oavsett om du behöver en enstaka prototyp eller full serieproduktion är Baucors ingenjörer redo att samarbeta med dig. Kontakta oss så berättar vi hur vi kan förverkliga ditt koncept.

Skräddarsydda ingenjörslösningar

Skräddarsydda lösningar för Baucors kunder

Baucor specialiserar sig på unika tillverknings- och konstruktionslösningar som är utformade för att möta varje kunds specifika behov. Vår expertis omfattar ett brett spektrum av branscher och tillämpningar.

Vilka designguider finns för punktborrar?

Viktiga konstruktionsaspekter för punktborrar

För att uppnå optimal prestanda och noggrannhet ingår flera nyckelelement i konstruktionen av en punktborr:

  • Spetsvinkel: De vanligaste spetsvinklarna för punktborrar är 90 grader och 120 grader. En vinkel på 90 grader ger en bra balans mellan centreringsförmåga och materialavverkning, medan en vinkel på 120 grader är bättre för hårdare material.
  • Utformning av spånkanaler: Antalet spånkanaler och deras spiralvinkel påverkar spånavledningen och skäreffektiviteten. Punktborrar har vanligtvis två eller tre spånkanaler.
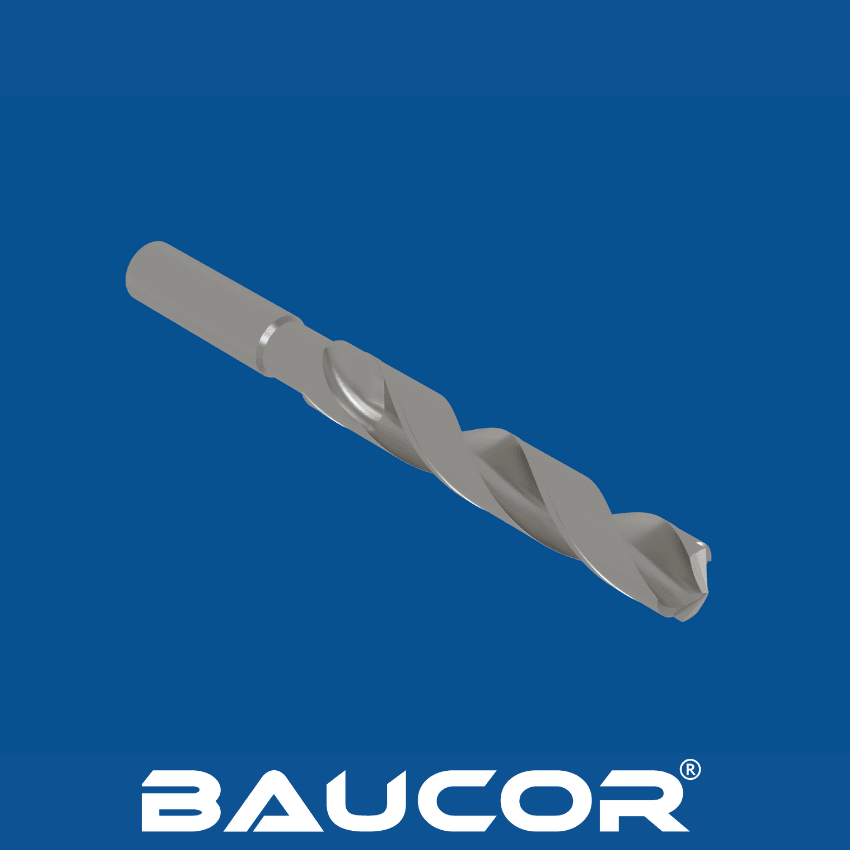
  • Kärntjocklek: Kärnan är borrens centrala del och ger styrka. En tjockare kärna ger ökad styvhet men försämrar spånavledningen. Kärntjockleken måste balanseras mot hållfasthetskraven och behovet av effektiv spånbortföring.
  • Material: Snabbstål (HSS) är ett vanligt material för punktborrar och ger en god kombination av styrka och lågt pris. För segare material eller högvolymproduktion ger punktborrar i hårdmetall överlägsen slitstyrka och längre verktygslivslängd.
  • Beläggningar: Avancerade beläggningar som TiN (titannitrid) eller TiAlN (titanaluminiumnitrid) kan förbättra verktygets prestanda avsevärt, minska slitaget och ge högre värmebeständighet.

Så kan Baucor hjälpa dig att optimera konstruktionen av din punktborr

  • Simulering och analys: Våra ingenjörer kan använda toppmodern simuleringsprogramvara för att analysera hur olika punktborrkonstruktioner presterar under dina specifika bearbetningsförhållanden. Det möjliggör optimering före tillverkning.
  • Materialexpertis: Vi vägleder dig i valet av idealisk kombination av material och beläggning utifrån ditt arbetsstycksmaterial, bearbetningsparametrar och önskad verktygslivslängd.
  • Prototyper: Baucor kan snabbt ta fram prototyper av specialkonstruerade punktborrar för test och validering i din faktiska applikation.

Riktlinjer för användning av punktborrar

  • Försänkningsdjup: Idealiskt bör försänkningens djup vara ungefär hälften av det färdiga hålets diameter.
  • Varvtal och matningar: Rätt varvtal och matningar är avgörande för punktborrens prestanda. Följ tillverkarens rekommendationer och justera efter ditt specifika material och dina skärförhållanden.