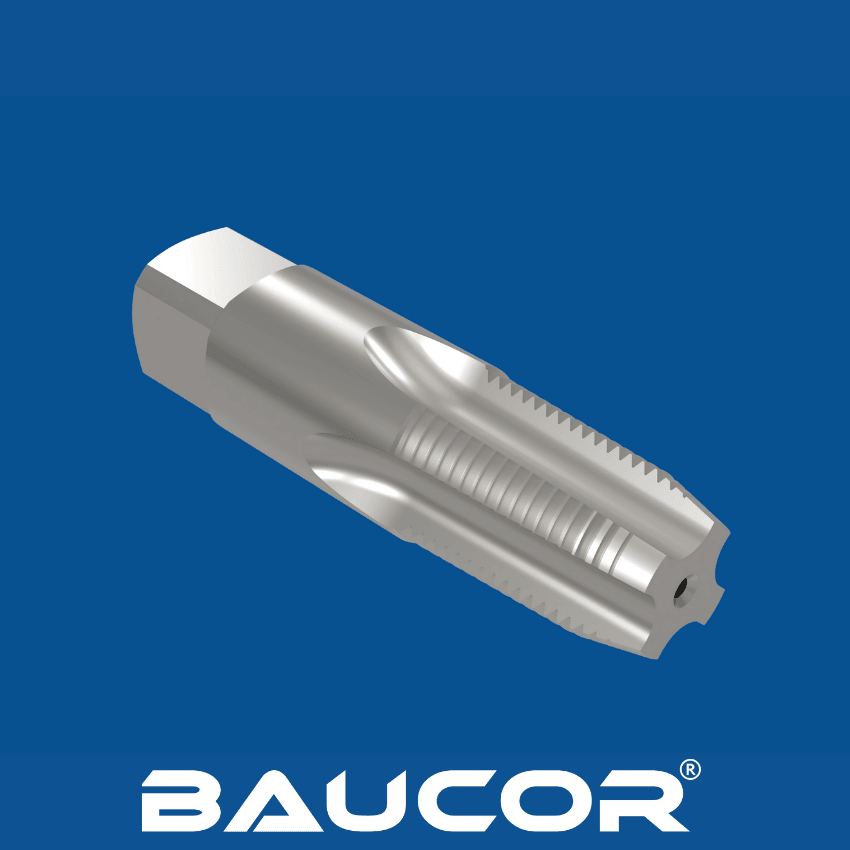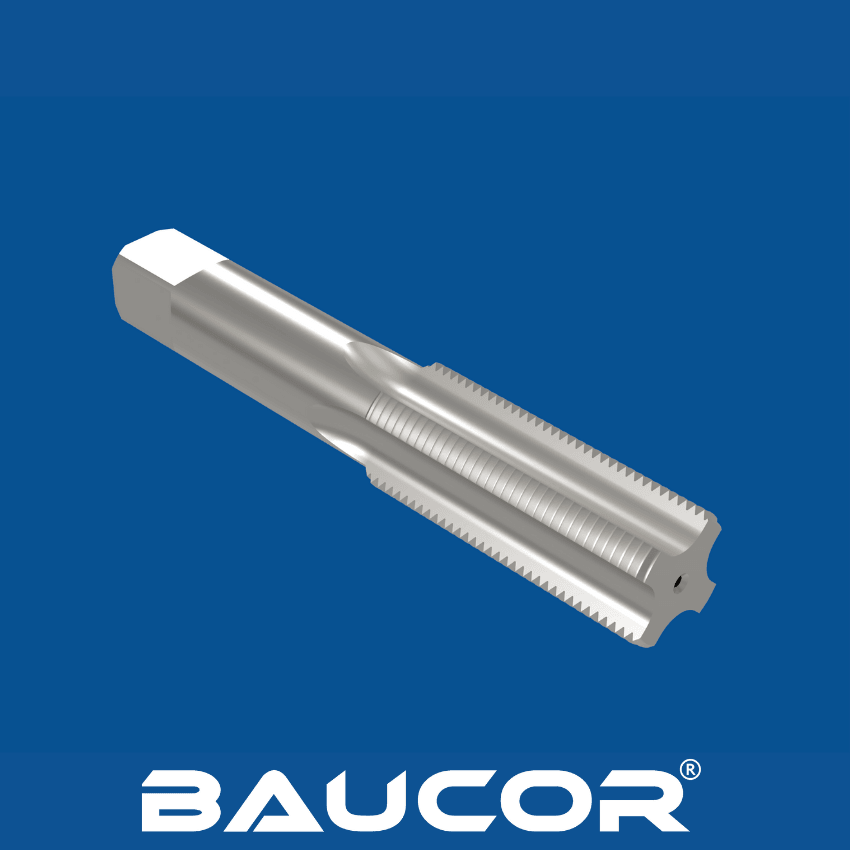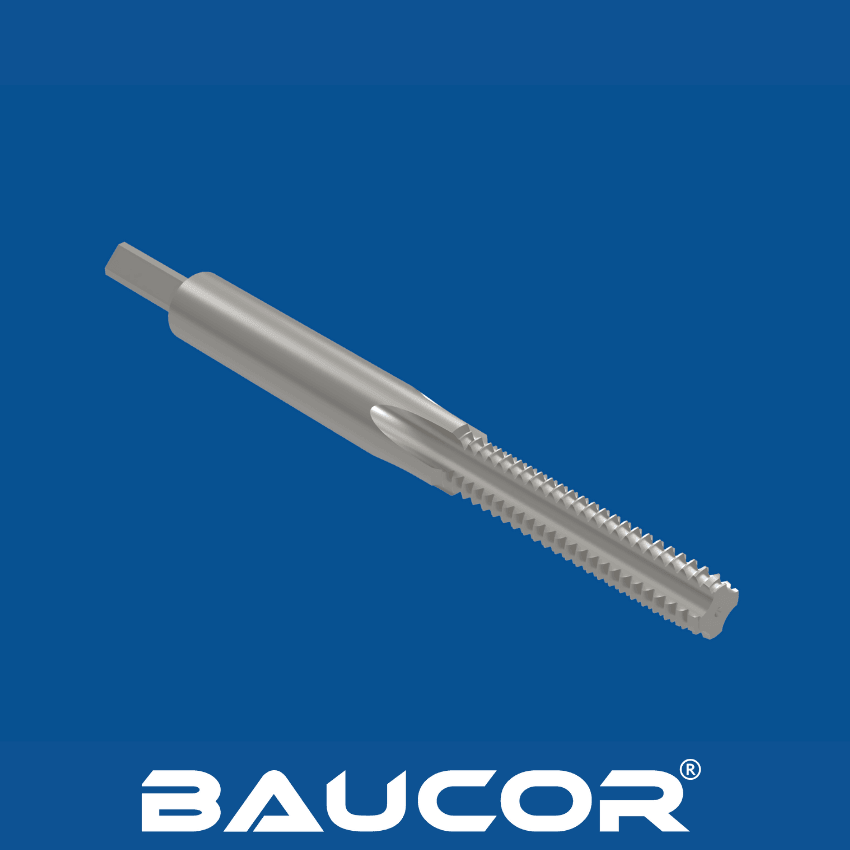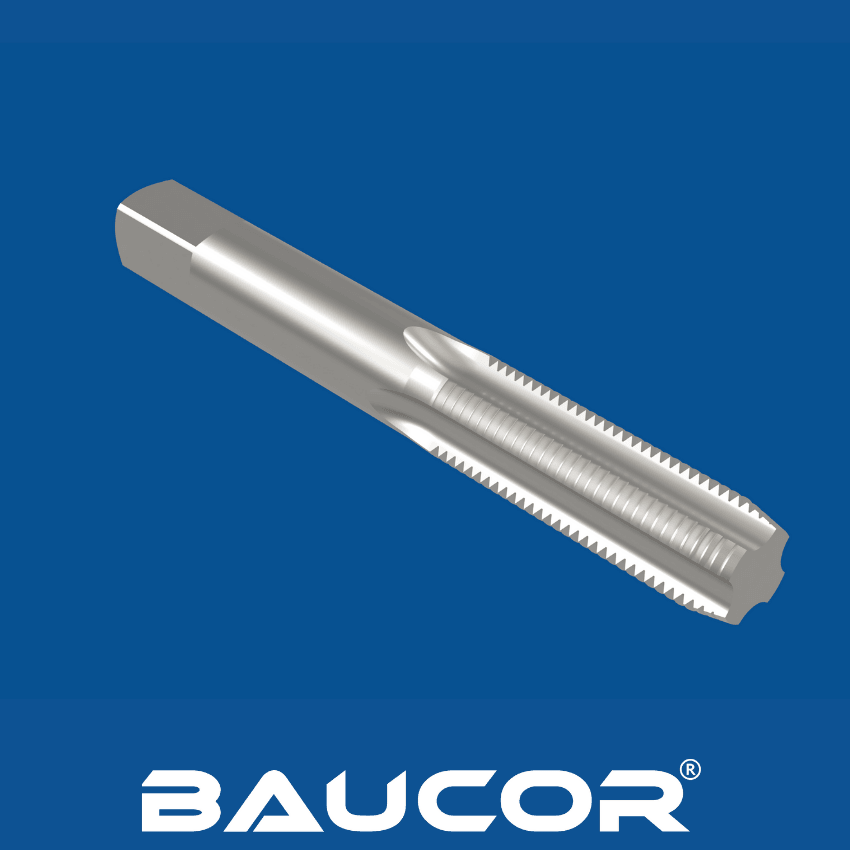
Hur tillverkas rörgängtappar?
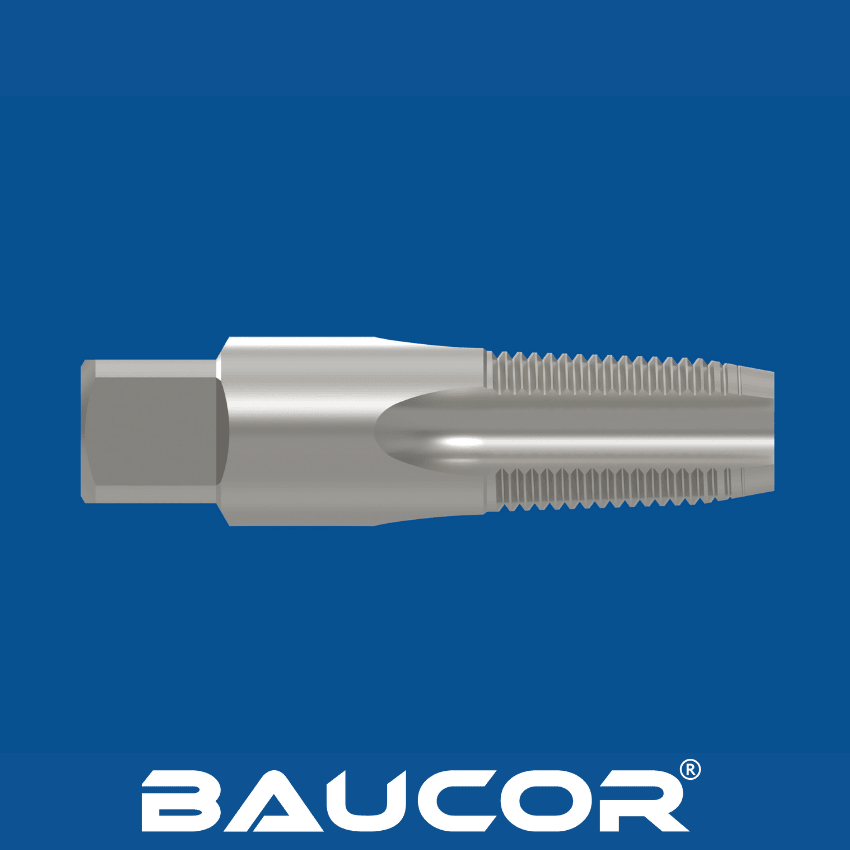
Tillverkningen av rörgängtappar, med deras speciella koniska form som är avgörande för läckagefria anslutningar, är en noggrann process där precision och materialegenskaper är av största vikt. Låt oss gå igenom de viktigaste stegen närmare:
- Materialval och förberedelse:
- Materialval: Snabbstål (HSS) är grunden för många rörgängtappar tack vare sin balans mellan seghet, slitstyrka och överkomligt pris. För särskilt hårda rör eller krävande tillämpningar kan tillverkare välja koboltlegerat snabbstål (HSS-E) för dess överlägsna värmetålighet, eller till och med pulvermetallurgiskt snabbstål (PM HSS) för maximal seghet.
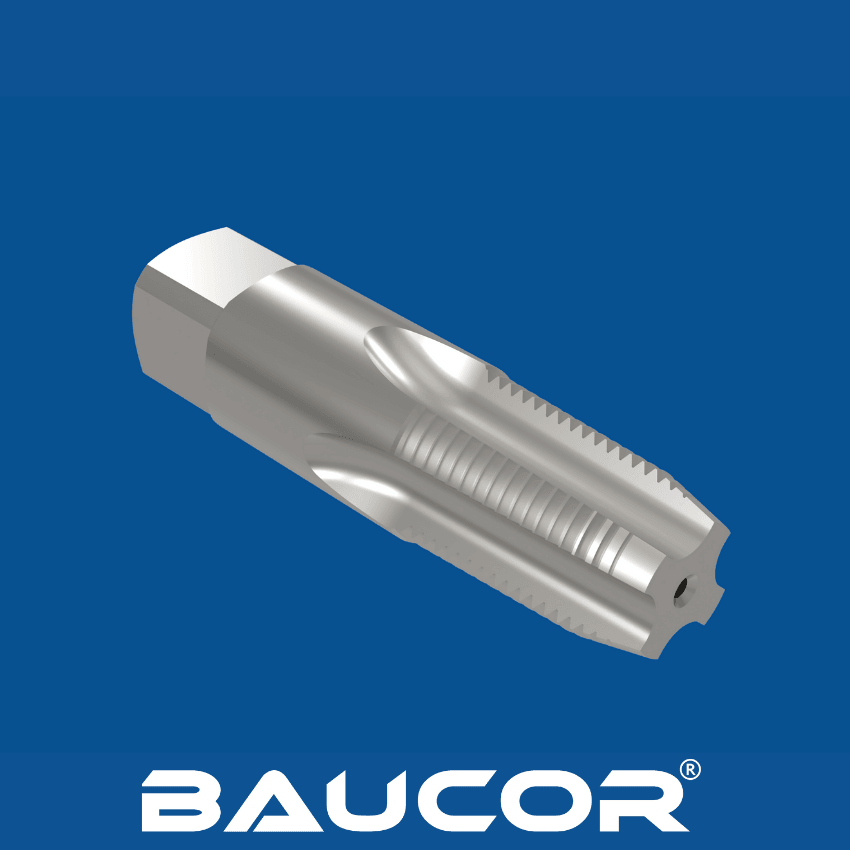
- Andra möjliga material är koboltlegerat snabbstål (HSS-Co), pulvermetall (PM), högpresterande snabbstål (HP-HSS), hårdmetall, titannitrid (TiN), titankarbonitrid (TiCN), titanaluminiumnitrid (TiAlN), diamantliknande kol (DLC) och aluminiumtitannitrid (AlTiN).
- Grundformning: Den valda stålstången kapas till ungefärlig längd och värmebehandlas för att öka hårdheten, så att den förbereds för de påfrestningar som bearbetningen innebär.
Formning av ämnet:
- Slipning eller svarvning: Bearbetning tar bort överflödigt material för att forma gängtappens skaft (den ogängade delen som hålls av en verktygshållare) och dess totala diameter. Dessa mått kontrolleras redan här noga, eftersom de påverkar den slutliga gängstorleken och kompatibiliteten.
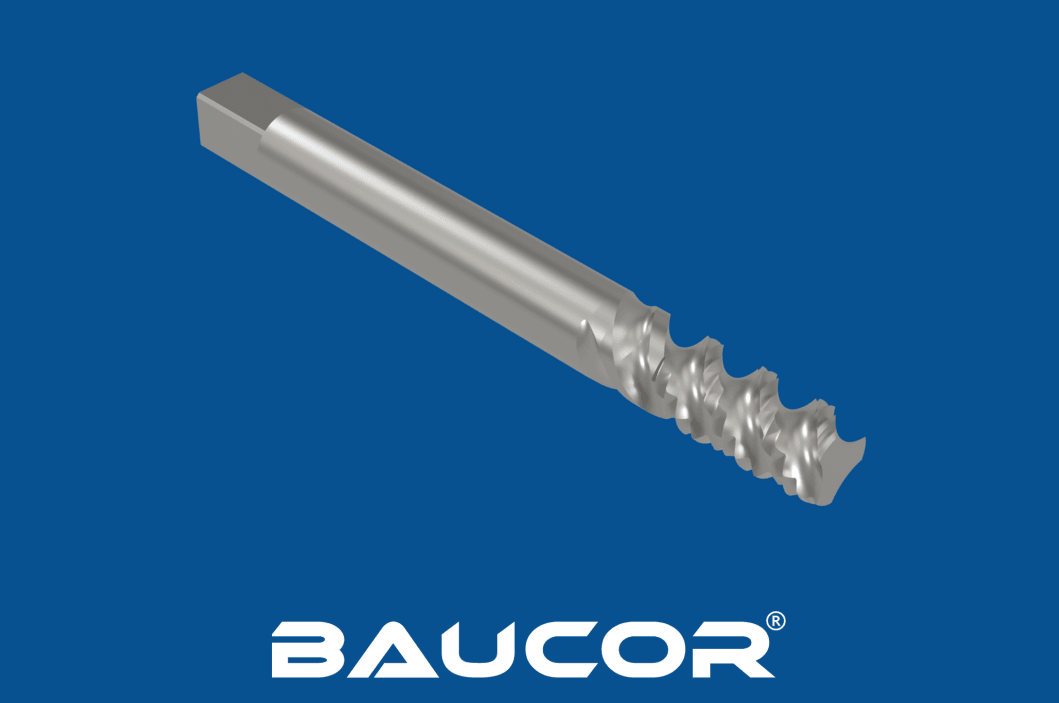
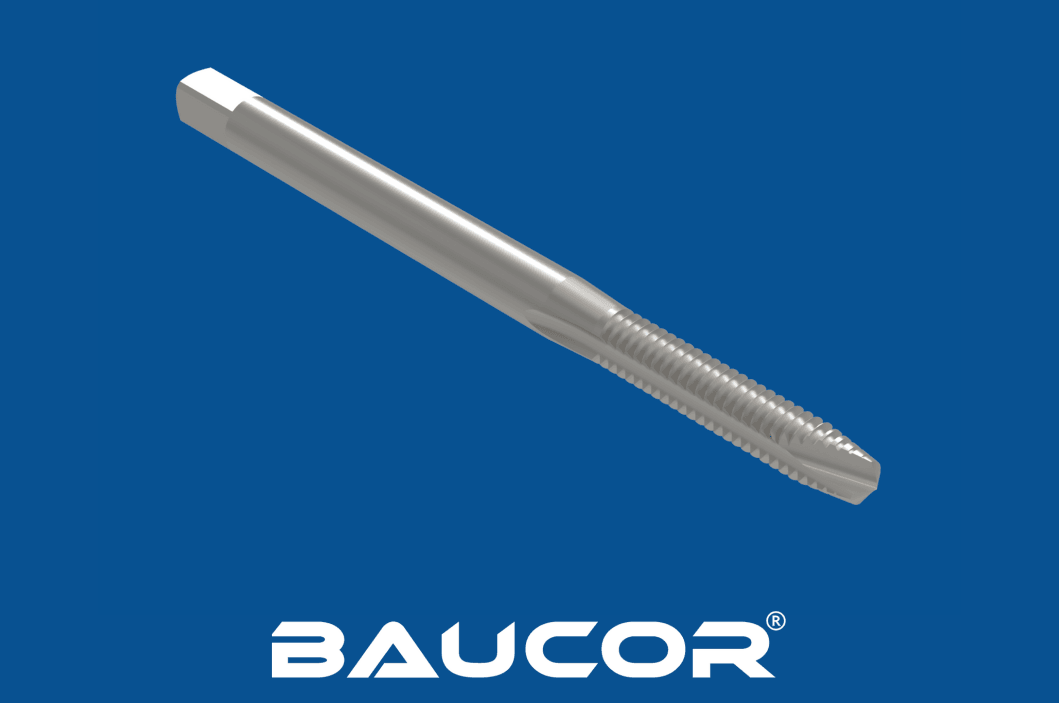
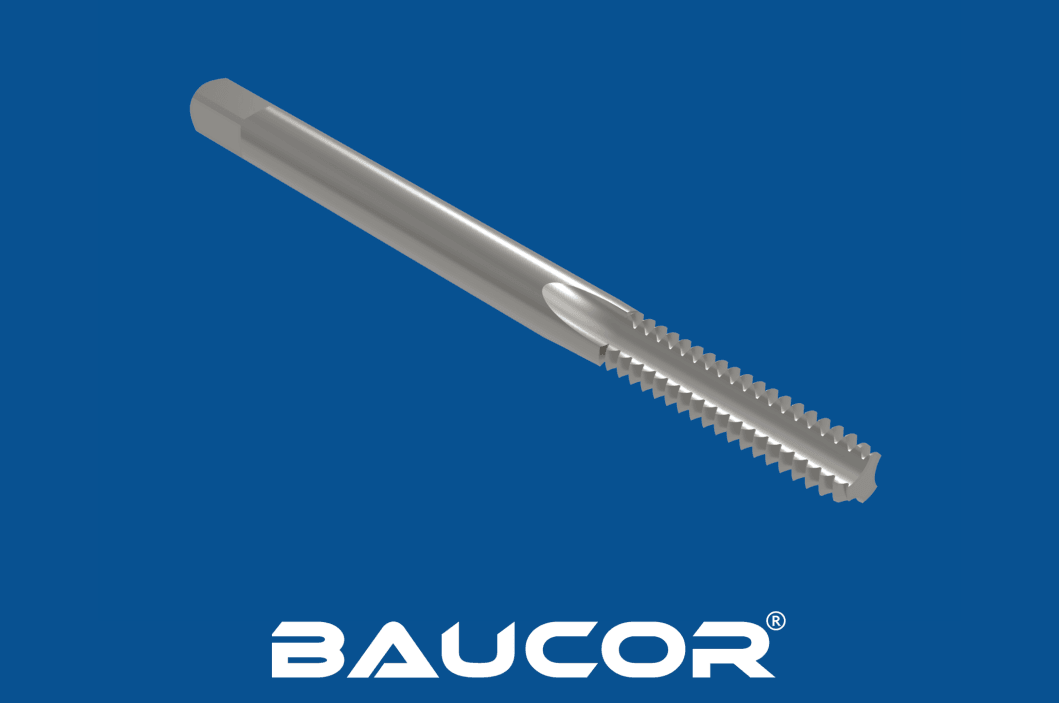
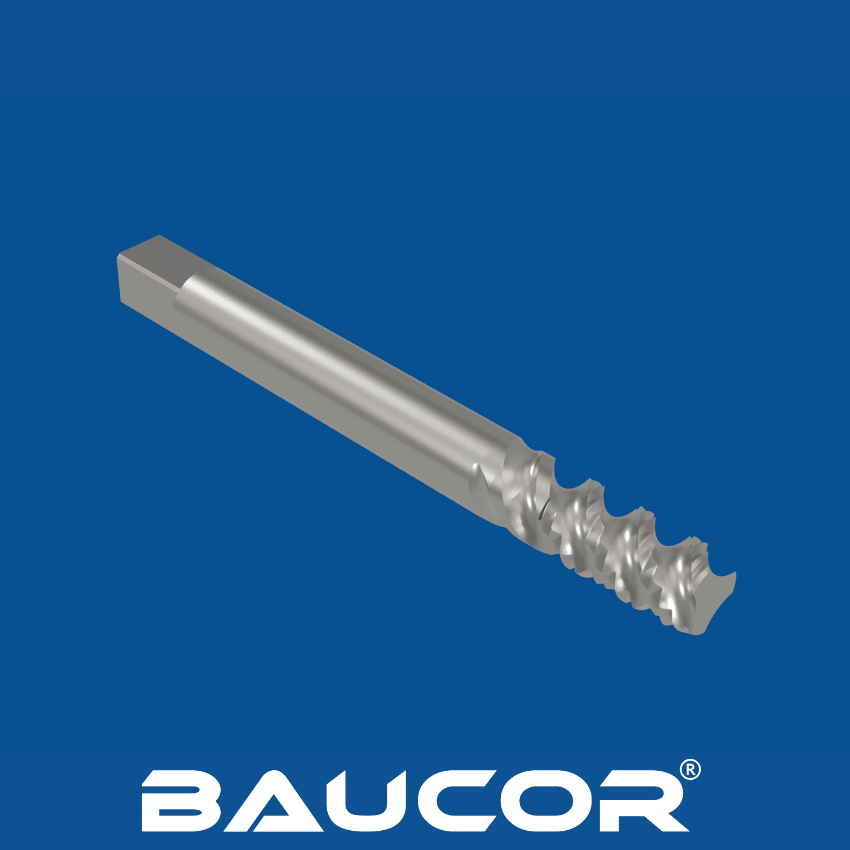
- Spånkanalsfräsning: Specialfräsmaskiner fräser ut gängtappens karakteristiska spånkanaler. Rörgängtappar kan ha raka spånkanaler för korta spån i vanliga material eller spiralspånkanaler för bättre spånutmatning i segare material eller djupare hål.
Gängtillverkning:
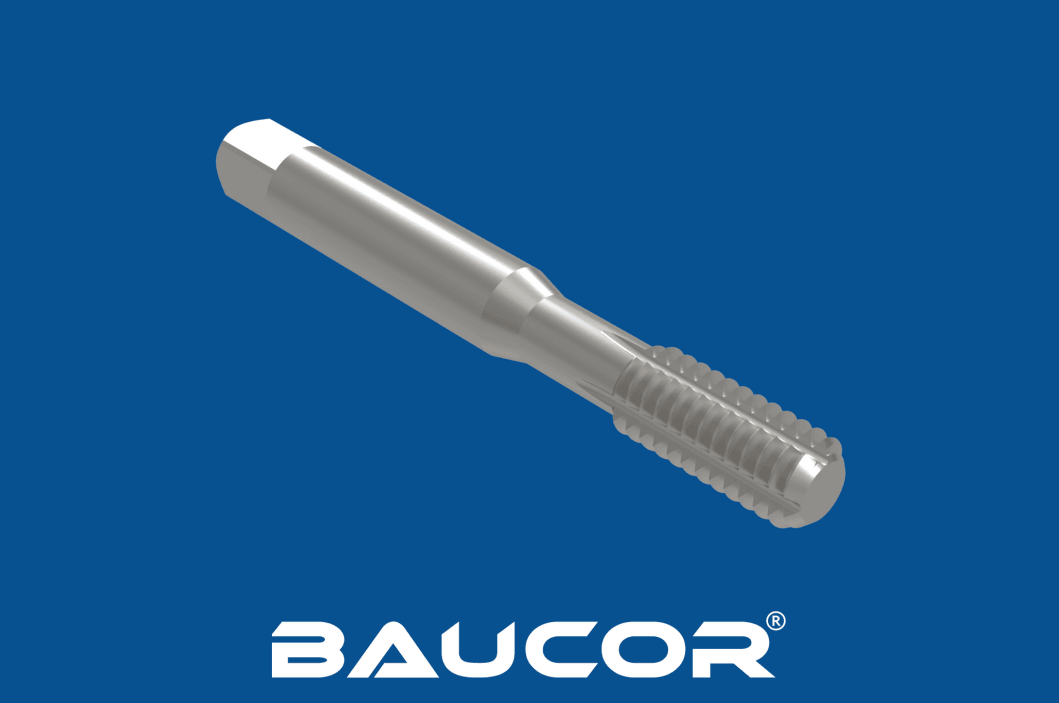
- Specialiserad gängslipning: Precisionsslipmaskiner spelar den mest kritiska rollen. Maskinerna använder slipskivor med en profil som motsvarar den önskade gängstandarden (till exempel NPT eller NPTF) och som ger den nödvändiga koniciteten.
- Precision och kontroll: CNC-teknik (Computer Numerical Control) säkerställer noggrannhet och repeterbarhet i gängskärningsprocessen. Tillverkarna styr noga slipskivornas varvtal, maskinrörelserna och till och med kylmedelsflödet för att upprätthålla optimala skärförhållanden.
Värmebehandling
- Optimering av materialegenskaperna: Gängtappen genomgår ytterligare en värmebehandlingscykel. Det sista steget finjusterar hårdhet, seghet och slitstyrka, så att den klarar de krafter som uppstår när gängor skärs i rörmaterial.
Ytbehandlingar (valfria):
- Titannitrid (TiN): Den klassiska guldfärgade beläggningen minskar friktion och slitage.
- Avancerade beläggningar: Alternativ som titanaluminiumnitrid (TiAlN) för högtemperaturtillämpningar eller kromnitrid (CrN) för korrosionsbeständighet kan väljas strategiskt.
Kvalitetskontroll: Strikta kontroller säkerställer kvaliteten:
- Måttnoggrannhet: Gängor, diametrar, konicitet och gängtappens totala geometri kontrolleras noggrant mot de snäva toleranser som anges i branschstandarder och av tillverkaren.
- Hårdhetsprovning: Verifierar att materialet har fått önskade egenskaper genom värmebehandlingen.
- Ytinspektion: Gängtappen undersöks med avseende på fel eller brister som kan påverka prestanda eller verktygslivslängd.