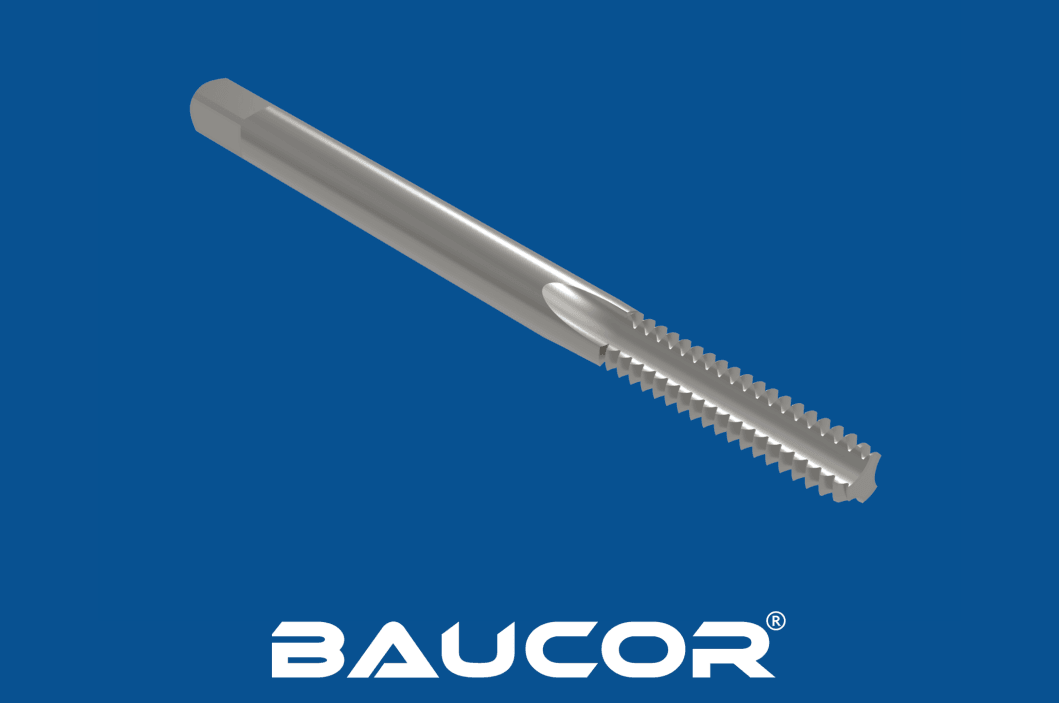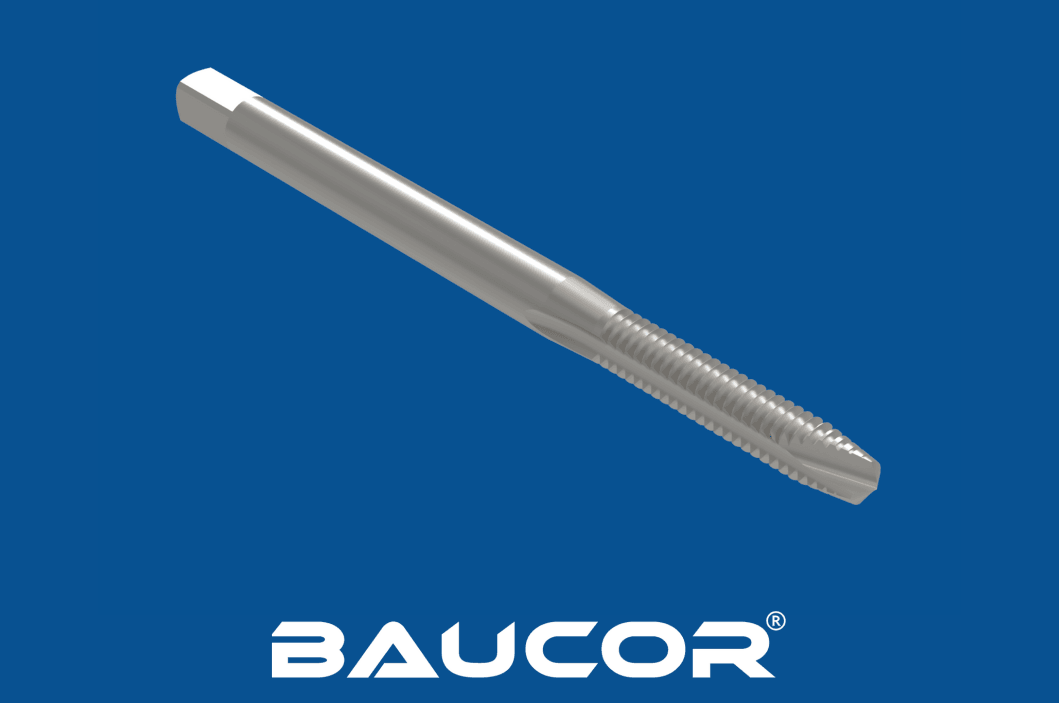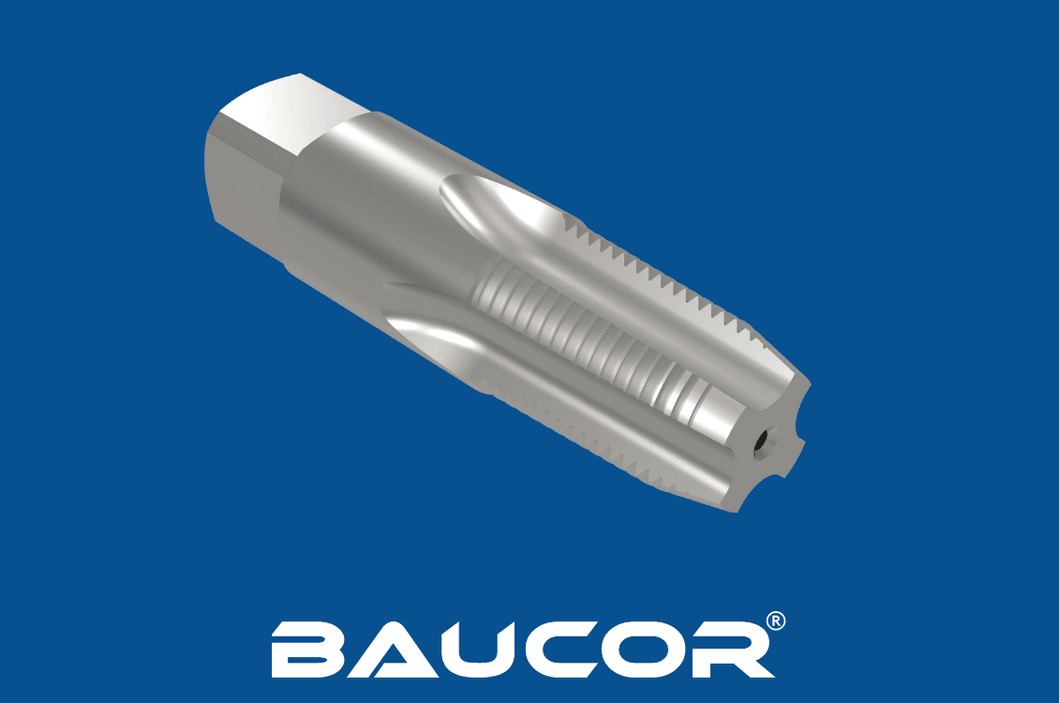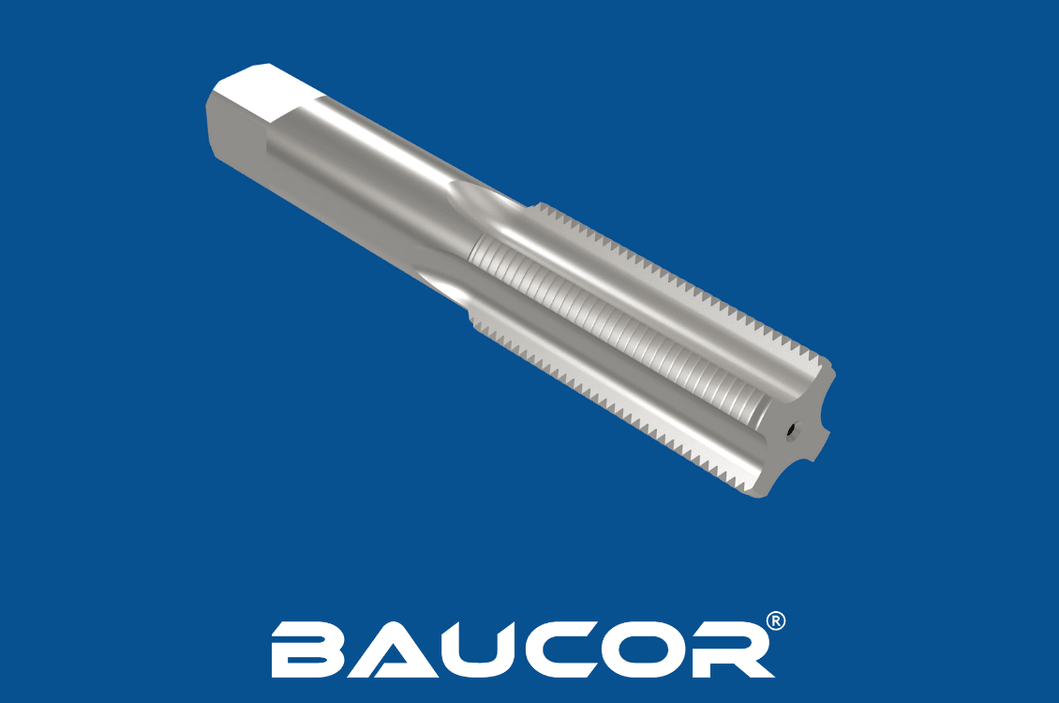
Hur tillverkas gängtappar med spiralspånkanal?
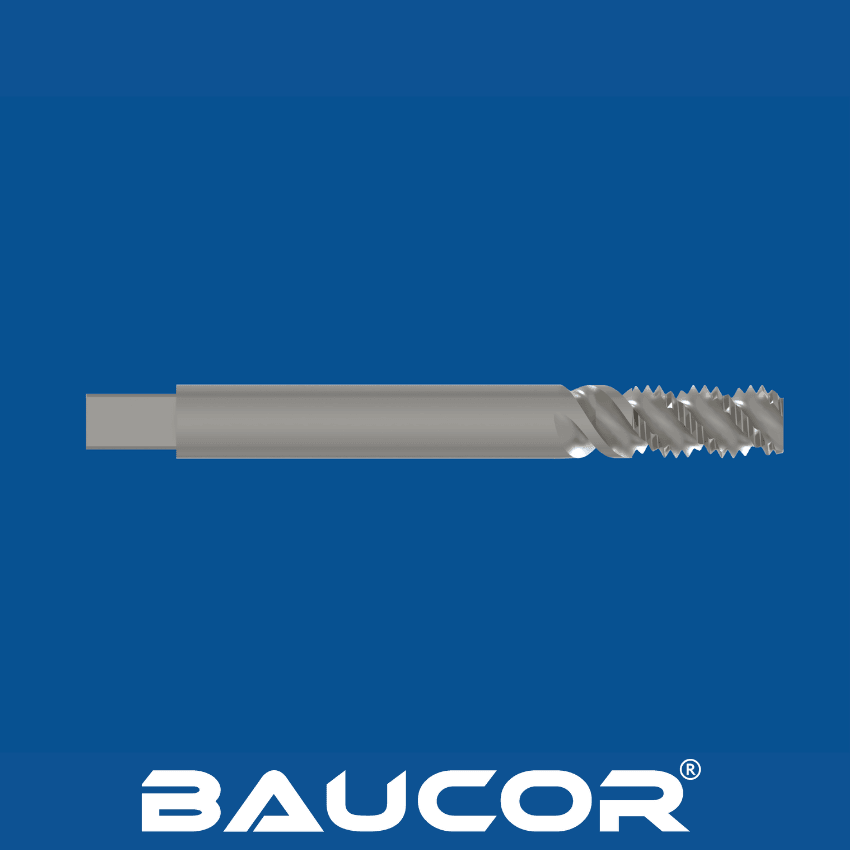
Tillverkningen av en spiralgängtapp omfattar flera steg, precisionsbearbetning och specialutrustning för att uppnå önskad noggrannhet och prestanda.
De viktigaste tillverkningsstegen
- Materialval och förberedelse: Processen börjar med en stång av högkvalitativt verktygsstål, vanligen snabbstål (HSS) eller kobolt-snabbstål (HSS-E). Stången skärs till ungefärlig längd och värmebehandlas för ökad hårdhet. Andra möjliga material är snabbstål (HSS), kobolt-snabbstål (HSS-Co), pulvermetall (PM), hårdmetall och belagda varianter av ovanstående material (till exempel TiN, TiCN).
- Formning av ämnet: Gängtappens grundform skapas genom slipning eller svarvning. Skaftet och den övergripande diametern börjar ta form.
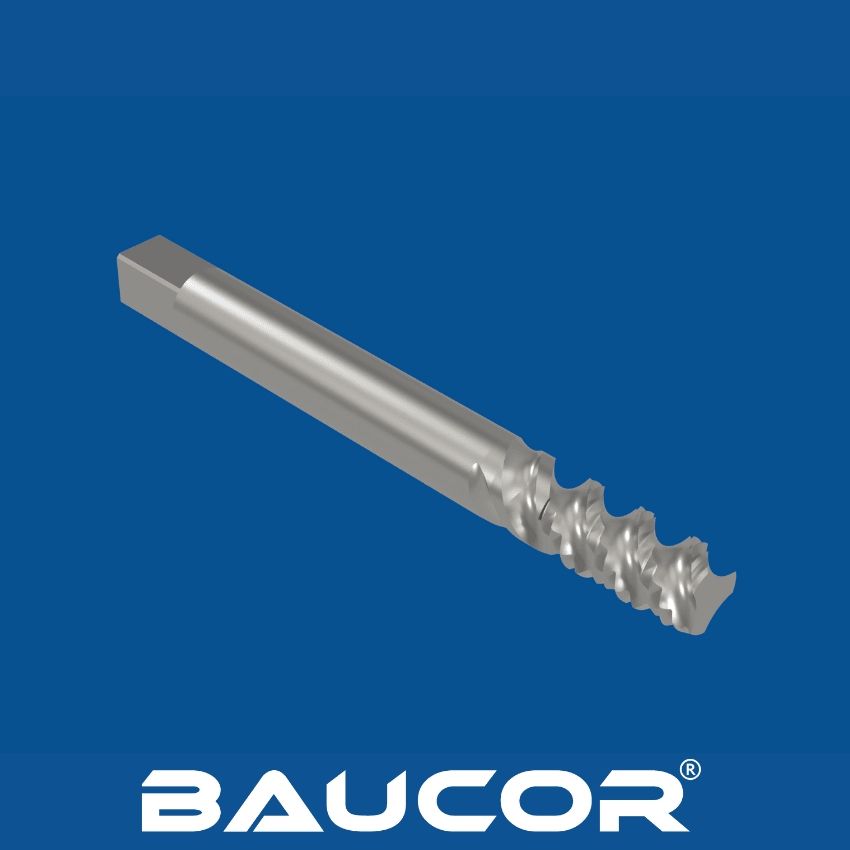
- Skapande av spånkanaler: Specialiserade fräsmaskiner skapar de karakteristiska spiralformade spånkanalerna. Spånkanalernas vinkel och djup är avgörande för spånevakueringen.
- Gängskärning: Högprecisionsslipmaskiner använder särskilda slipskivor för att slipa fram den exakta gängprofilen enligt standarder (till exempel metrisk, UNC, UNF).
- Värmebehandling (slutlig): Gängtappen genomgår en slutlig värmebehandling för att uppnå optimal hårdhet och slitstyrka.
- Beläggning (valfritt): Beläggningar som titannitrid (TiN) eller andra kan läggas på för att ytterligare förbättra prestanda och verktygslivslängd.
- Kvalitetskontroll: Måttnoggrannhet (gängor, diameter, spånkanalgeometri), hårdhet och ytfinish kontrolleras noggrant.