Hur tillverkas gängtappar med böjt skaft?
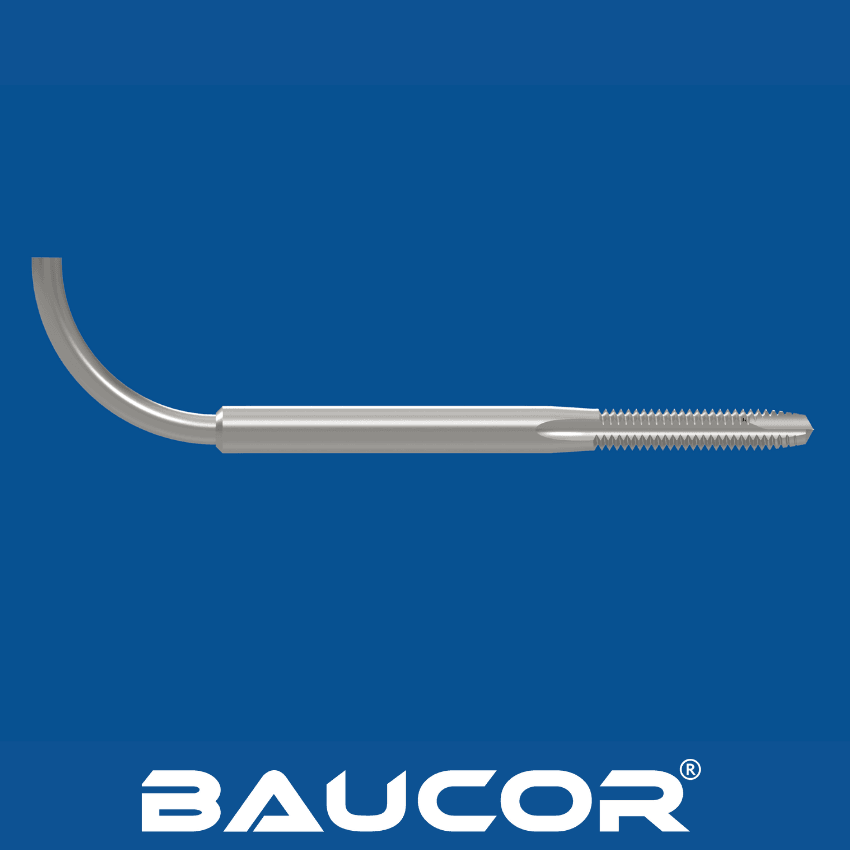
Tillverkning av gängtappar med böjt skaft omfattar en rad exakta steg för att skapa ett verktyg av hög kvalitet:
- Materialval: Snabbstål (HSS) är det vanligaste materialet tack vare sin hårdhet, slitstyrka och förmåga att tåla höga temperaturer. Andra material som koboltstål eller hårdmetall kan användas i särskilda tillämpningar.
- Beredning av ämnen: Det valda materialet kapas till ämnen med lämplig storlek och form. Ämnena glödgas sedan för att mjukna så att de blir lättare att bearbeta.
- Gängslipning: Precisionsslipmaskiner skapar gängorna på ämnet. Gängorna slipas enligt exakta specifikationer för stigning, diameter och stigningsvinkel.
- Slipning av spånkanaler: Spånkanaler slipas in i ämnet för att ge kanaler för spånavledning under gängningen. Antalet och typen av spånkanaler beror på gängtappens utförande och tillämpning.
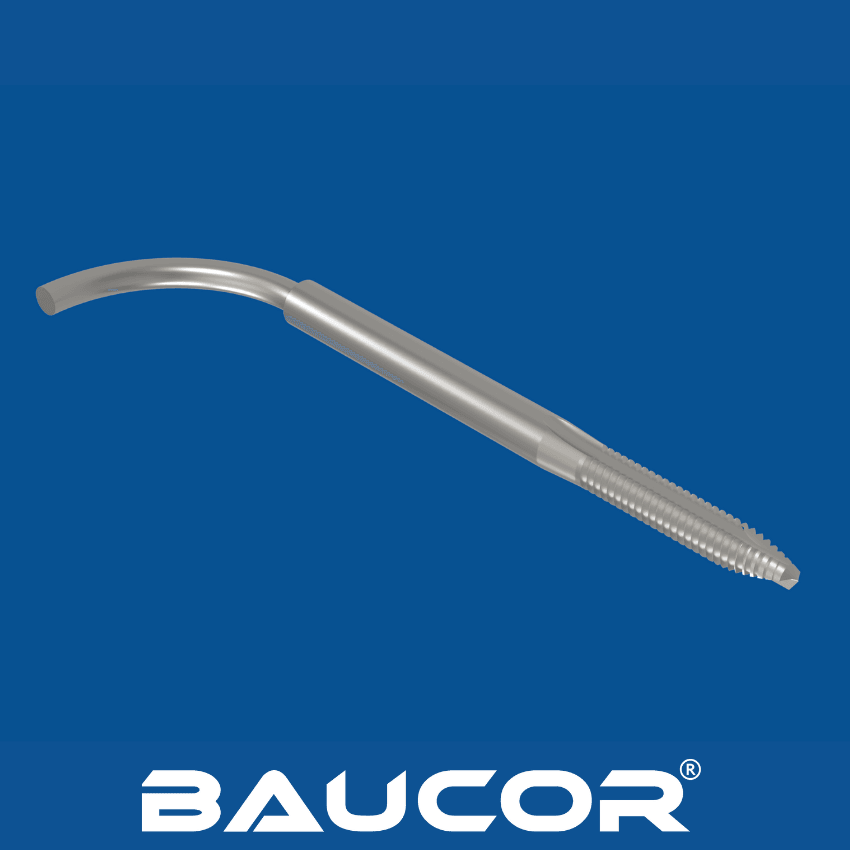
- Böjning av skaftet: Gängtappens raka skaft värms till en bestämd temperatur och böjs sedan till önskad 90-gradersvinkel. Processen styrs noggrant för att få rätt böjvinkel och undvika skador på gängtappen.
- Värmebehandling: Gängtappen med böjt skaft värmebehandlas för att härda skäreggarna och förbättra den generella hållbarheten. Det sker genom härdning (snabb kylning) och anlöpning (återuppvärmning till lägre temperatur).
- Beläggning (tillval): Beroende på tillämpning kan gängtappen beläggas med ett tunt skikt av material som titannitrid (TiN) eller titankarbonitrid (TiCN) för att ytterligare öka slitstyrkan och minska friktionen.
- Slutkontroll: Varje gängtapp kontrolleras noggrant för att säkerställa att den uppfyller stränga kvalitetskrav på måttnoggrannhet, gängkvalitet och övergripande prestanda.