Hoppa till innehållet
Tillverkare av industriknivar, maskinknivar och specialtillverkade CNC-verktyg i USA och Tyskland
Industriellt skärverktyg vid borrning

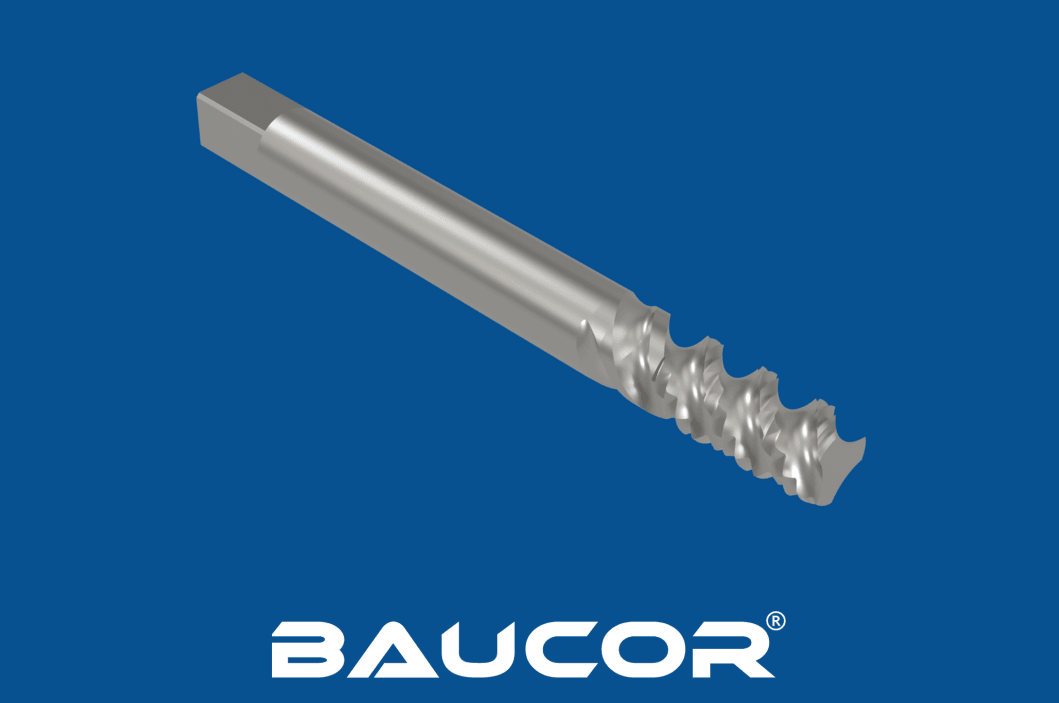
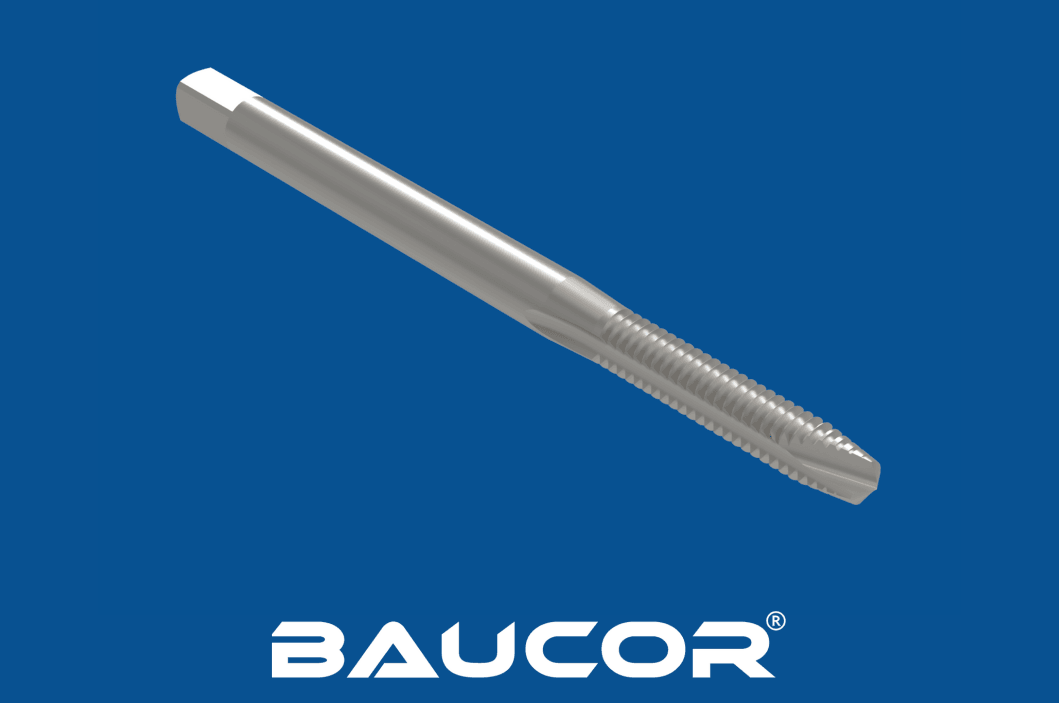
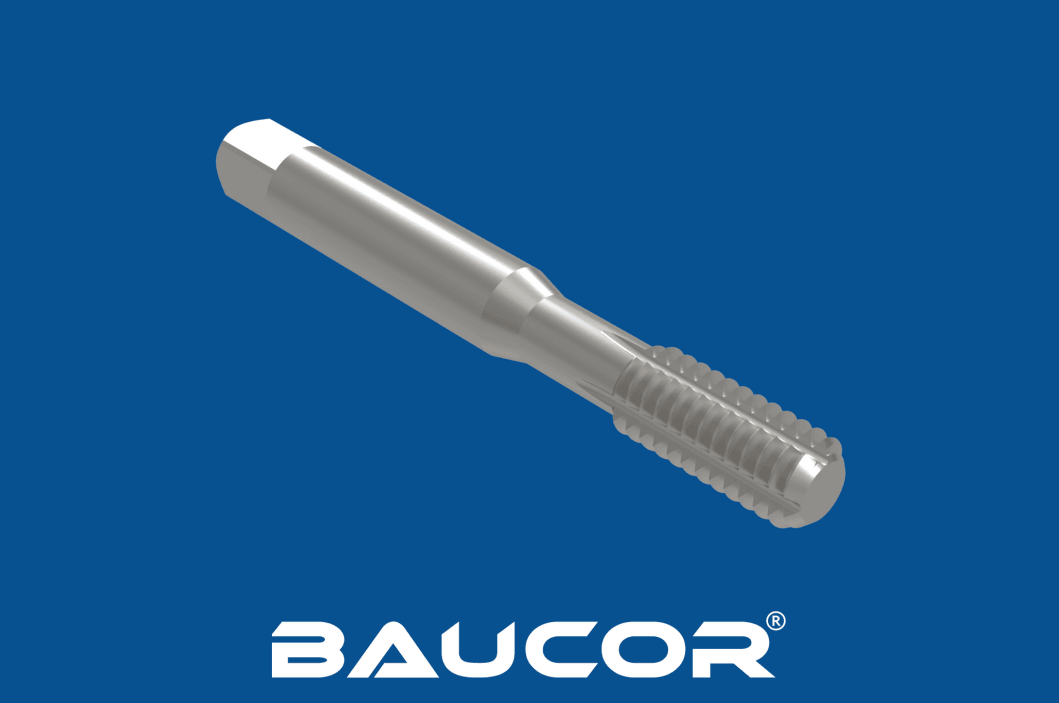
Ingångsgängtappar för proffs och hemmafixare

VÄLJ BAUCOR OCH HÖJ DINA FÖRVÄNTNINGAR:

UPPLEV SKILLNADEN MED FELFRIA GÄNGTAPPAR SOM DEFINIERAR OM PRESTANDA OCH STIL

Precisionstillverkning som ingenjörer och forskare på Fortune 500-företag litar på

Tillverkningserfarenhet som ledande globala företag litar på.

  • Lockheed Martin
  • Sumitomo Electric Interconnect Products
  • Saint-Gobain Performance Plastics Pampus GmbH
  • 3M
  • Frito-Lay
  • Parker Hannifin Corporation
  • Boston Scientific
  • General Dynamics – OTS Canada
  • ITW Food Equipment
  • Hemlock Semiconductor
  • Saft Batteries
  • KLA-Tencor
  • Land O'Lakes
  • Fastenal
  • Volvo Construction Equipment

Vad är en ingångsgängtapp? Hur fungerar den?

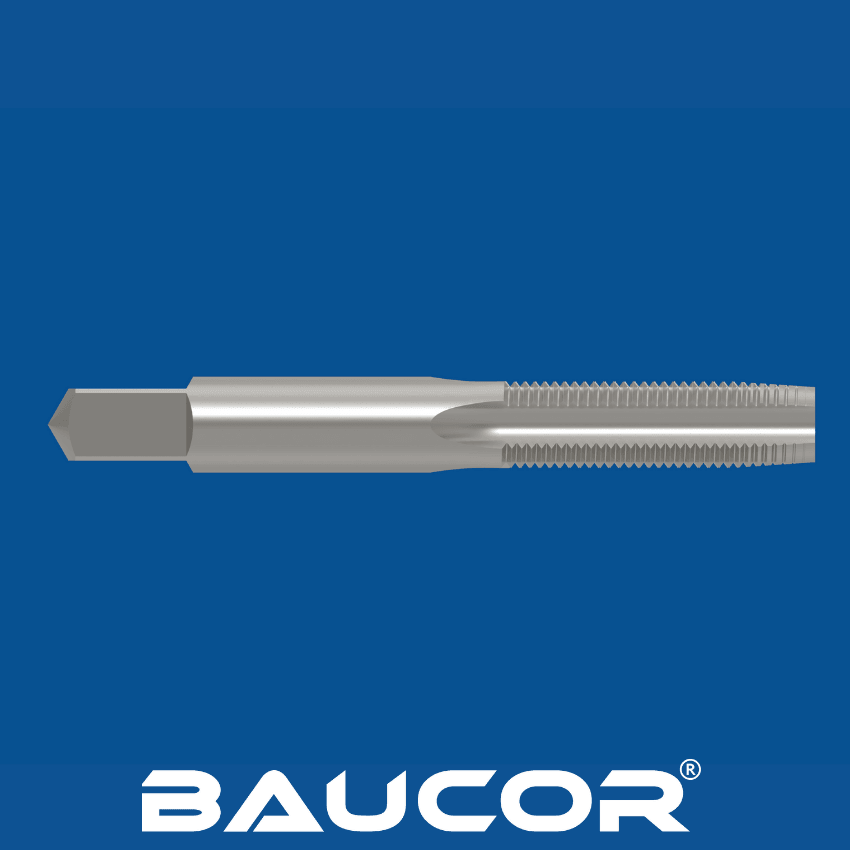
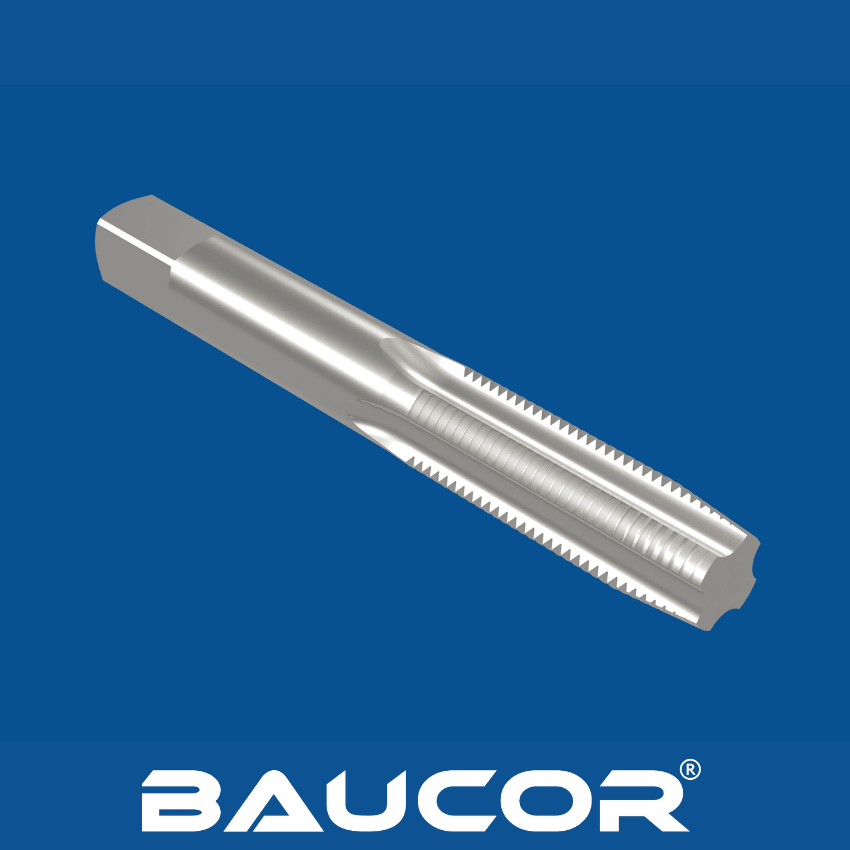
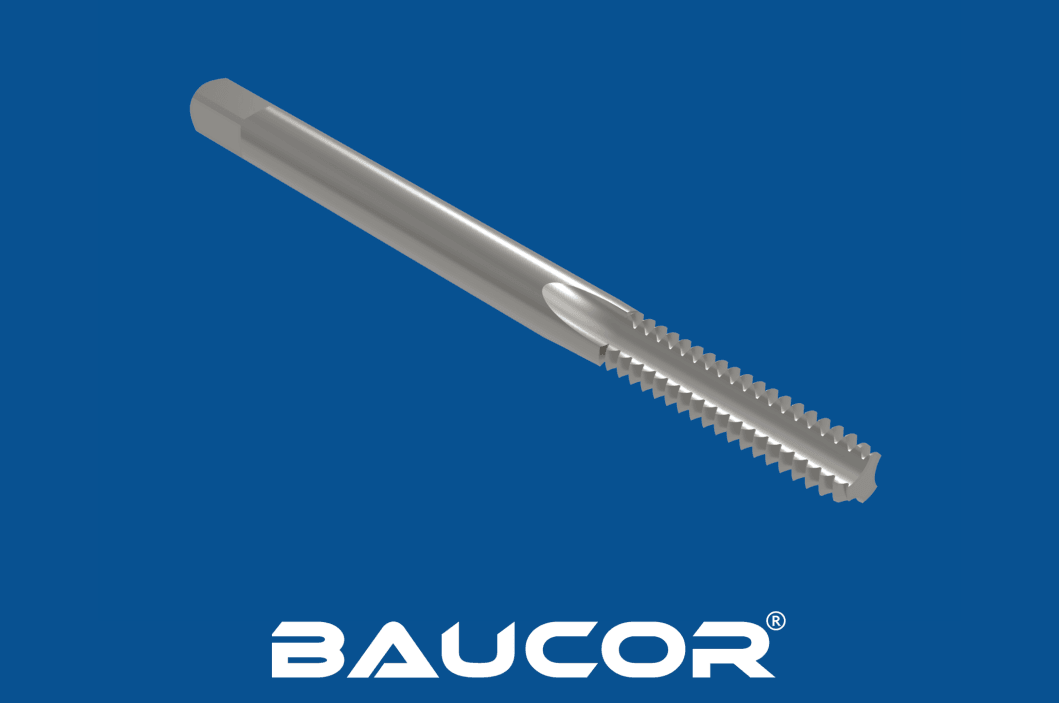
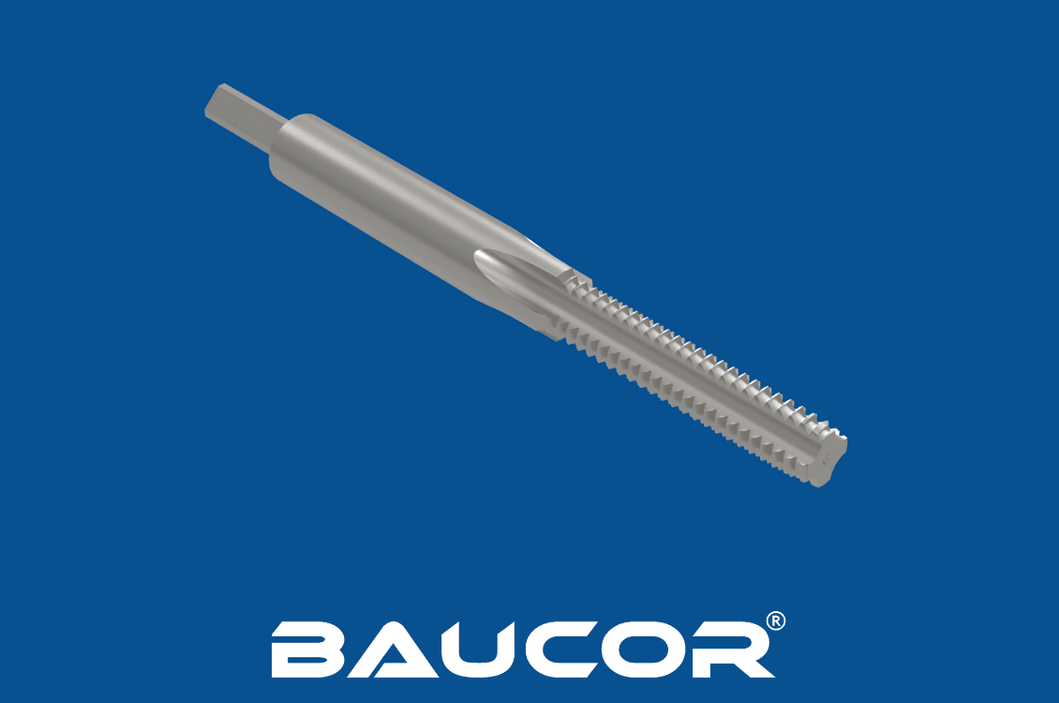
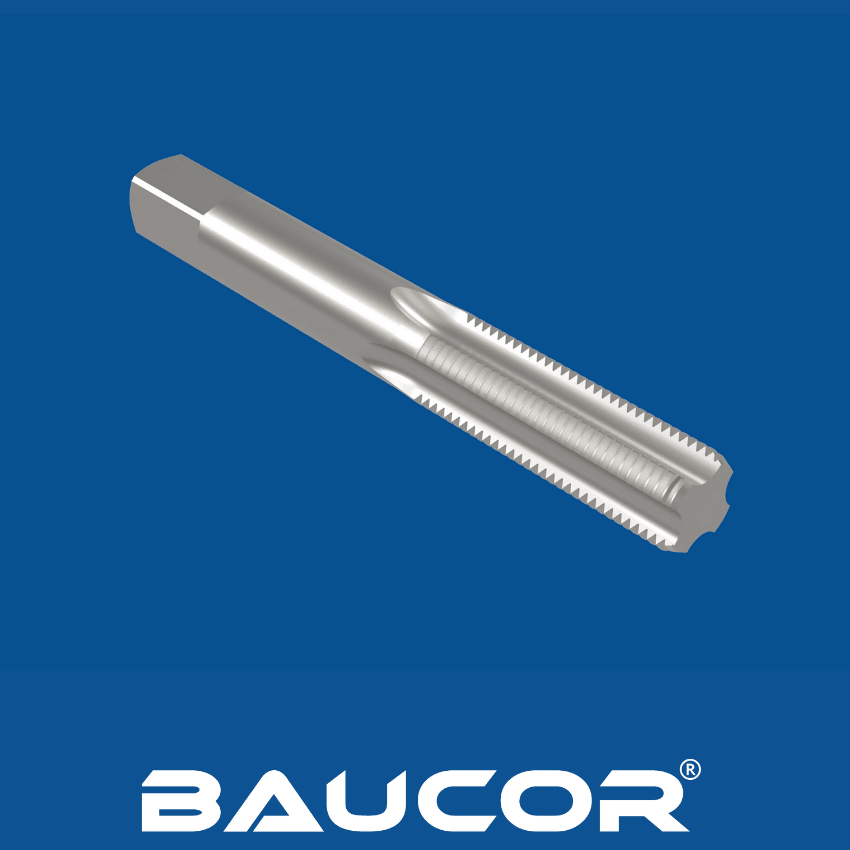
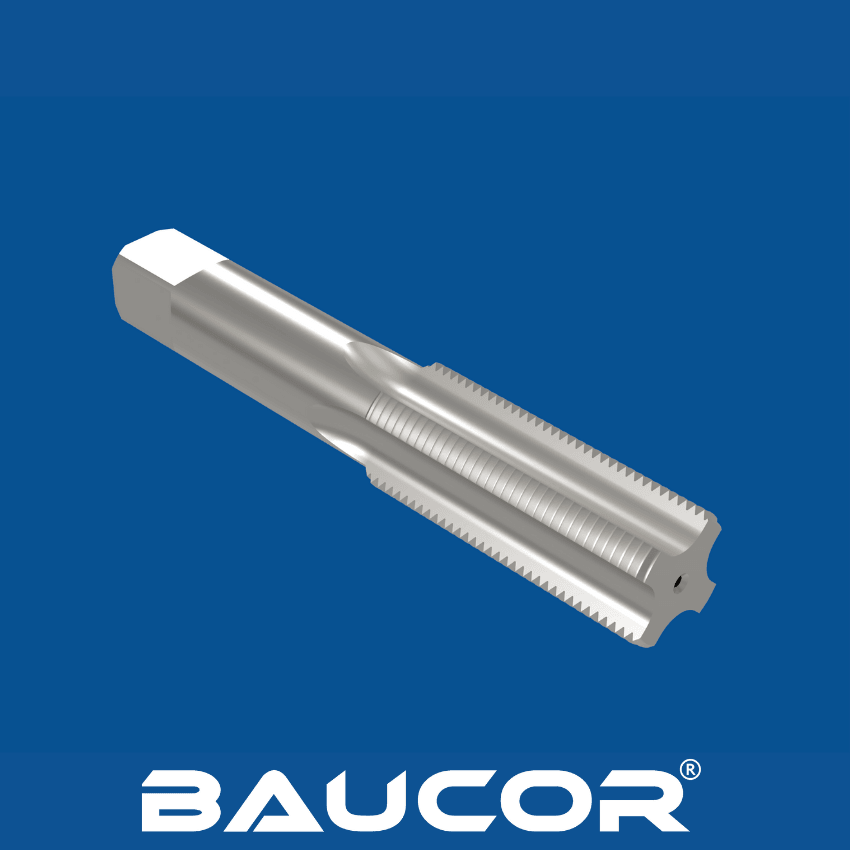
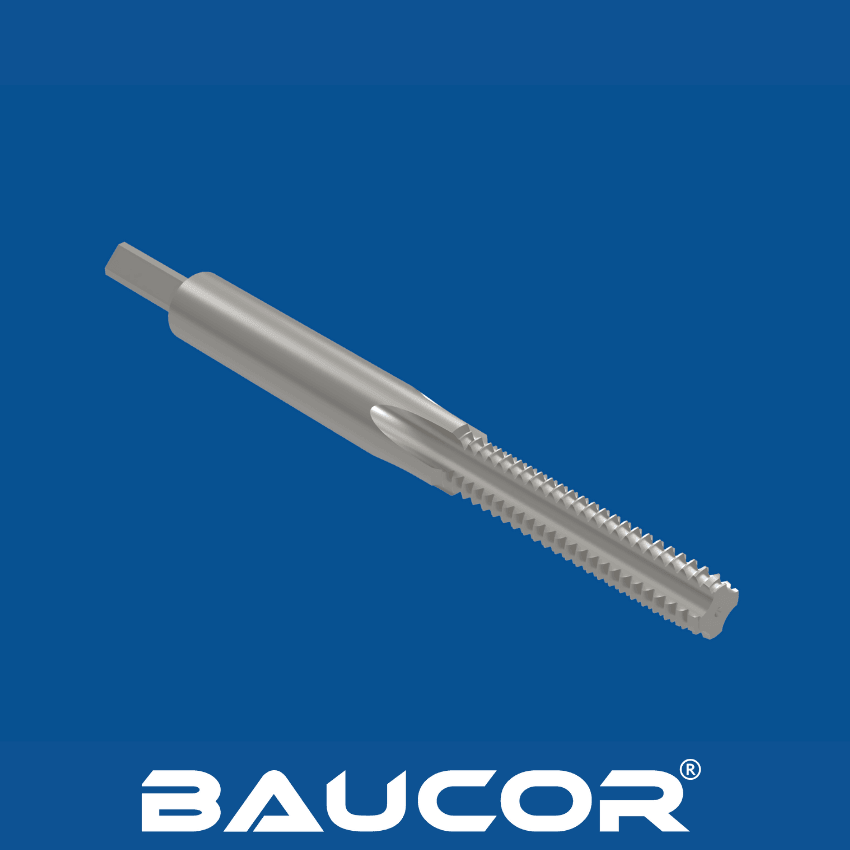
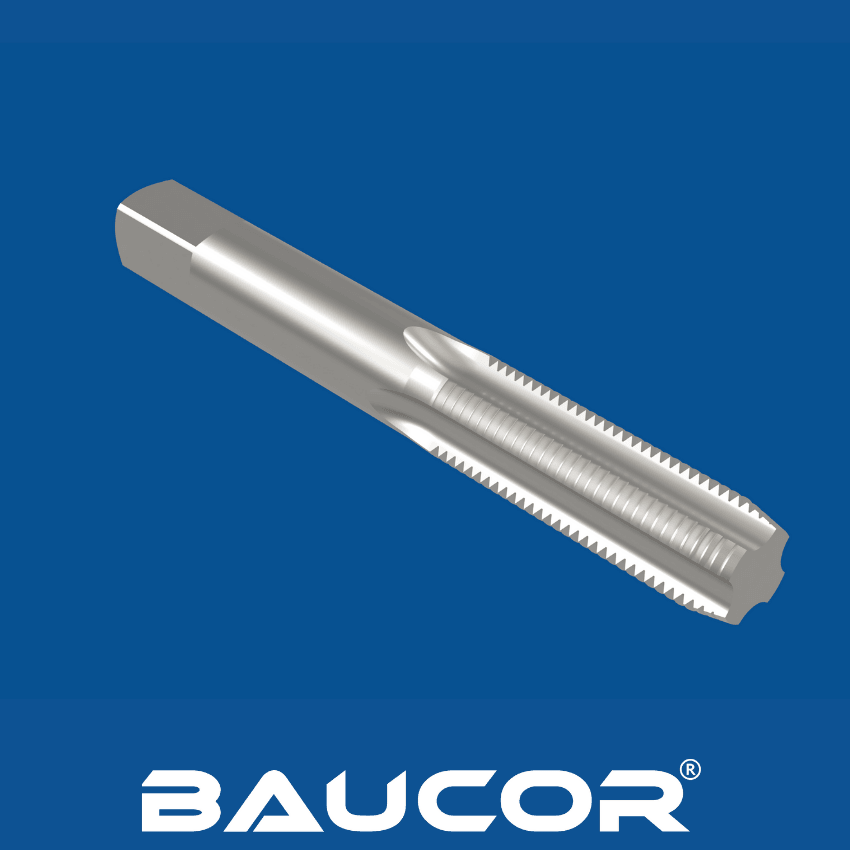
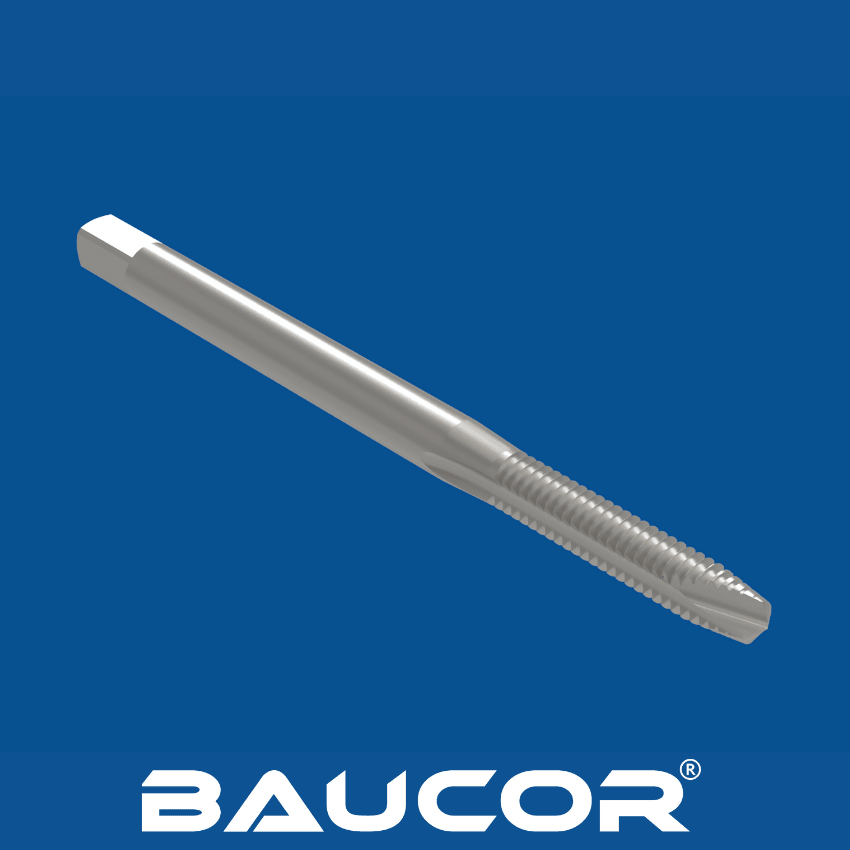
Ingångsgängtappar, även kallade förgängtappar, är skärverktyg som är konstruerade för att starta gängningen i ett hål. Den unika koniska utformningen gör dem idealiska för att starta gängor mjukt och minskar risken för snedgängning.

Så fungerar ingångsgängtappar

  • Konisk ingång: Det utmärkande draget hos en ingångsgängtapp är den gradvisa konen i startänden, som vanligtvis sträcker sig över 8-10 gängor. Den koniska delen hjälper till att styra in gängtappen i hålet och skär gradvis bort material, så att en partiell gängform skapas som leder fram till den fulla gängprofilen.

Skärverkan och gradvis gängbildning med ingångsgängtappar

  • Skärverkan: Liksom andra gängtappar har ingångsgängtappar skäreggar som tar bort material från arbetsstycket för att forma gängorna. När gängtappen roterar och går in i hålet skär skäreggarna gradvis bort material och skapar de spiralformade spåren som bildar invändiga gängor.
  • Gängbildning: Gängtappens koniska ingång gör att den greppar gradvis i arbetsstycket, vilket minskar den initiala skärkraften och gör det lättare att starta gängan. När gängtappen går djupare in i hålet tar den fulla gängprofilen över och bildar den kompletta gängformen.

Ingångsgängtappar är konstruerade för gradvis gängskärning och bättre inriktning under gängningen. Baucors kompetens inom tillverkning av specialgängtappar ger jämn gängkvalitet, precision och verktygsprestanda i krävande applikationer.

Designa din egen gängtapp

Designa din egen gängtapp

Fyll i formuläret i några få steg för specialtillverkning som är anpassad efter just dina behov!

Börja designa

Hur tillverkas ingångsgängtappar?

Ingångsgängtappar

Ingångsgängtappar, som är avgörande för att starta invändiga gängor, tillverkas i en noggrant utformad process som säkerställer precision och hållbarhet:

Materialval:

  • Snabbstål (HSS): Det vanligaste materialet för ingångsgängtappar tack vare den optimala balansen mellan hårdhet, värmetålighet och kostnadseffektivitet. Lämpar sig för allmän gängning i de flesta material.
  • Koboltstål (HSS-Co): Används för gängning i hårdare material och ger bättre värmetålighet och slitstyrka än HSS.

Hårdmetall: Känd för sin exceptionella hårdhet och slitstyrka, idealisk för högvolymproduktion och gängning i abrasiva material.

Förberedelse av ämnen

Ingångsgängtappar
  • Det valda materialet kapas till cylindriska ämnen med önskad diameter och längd.
  • Ämnena glödgas (värmebehandlas) för att mjukna inför fortsatt bearbetning.

Gängslipning:

  • Precisionsslipmaskiner används för att forma gängprofilen på gängtappen och säkerställa exakt stigning och profil.
  • Den koniska ingången, som är ett nyckeldrag hos ingångsgängtappar, slipas noggrant för att ge mjuk gängstart och minska risken för snedgängning.

Fräsning av spånkanaler:

  • Spånkanaler fräses in i gängtappens kropp för att ge skäreggar och kanaler för spånavlägsning. Antalet och formen på spånkanalerna varierar beroende på gängtappens användningsområde och materialet som gängas.

Fasslipning:

  • Fasen, den koniska ingången i främre änden, slipas exakt för att ge optimalt gängingrepp och minska skärkrafterna under den inledande gängningen.

Värmebehandling:

  • Gängtapparna härdas och anlöps för att öka hårdheten, segheten och slitstyrkan. Det innebär vanligtvis att gängtappen upphettas till en viss temperatur och sedan kyls snabbt, följt av en anlöpning för att avlägsna inre spänningar.

Beläggning (tillval):

  • Vissa ingångsgängtappar beläggs med material som titannitrid (TiN) eller titankarbonitrid (TiCN) för att ytterligare öka hårdheten, minska friktionen och förlänga verktygets livslängd.

Slutslipning och finish:

  • Gängtapparna genomgår en slutlig slipning för att uppnå önskad ytfinish och måttnoggrannhet. Det här steget säkerställer att gängtappen uppfyller stränga kvalitetskrav och presterar jämnt.

Kontroll och kvalitetssäkring:

  • Rigorösa kvalitetskontroller genomförs under hela tillverkningsprocessen för att verifiera gängnoggrannhet, måttoleranser och gängtappens totala prestanda.

Märkning och förpackning:

  • De färdiga gängtapparna märks med relevant information, till exempel storlek, material och beläggning, och förpackas sedan för distribution till slutanvändare.

Genom att följa denna noggranna tillverkningsprocess och använda avancerade tekniker kan tillverkare ta fram ingångsgängtappar av hög kvalitet som ger tillförlitlig och effektiv gängning i en mängd olika applikationer.

BEGÄR OFFERT

I vilka storlekar tillverkar Baucor ingångsgängtappar?

Som en ledande tillverkare av skärverktyg erbjuder Baucor ett brett utbud av storlekar på ingångsgängtappar för att möta olika kunders behov i många branscher. Det exakta produktsortimentet kan variera, men du kan räkna med följande storleksområden:

Tumstorlekar (inch):

  • Standard: Vanliga storlekar som #0-80, #2-56, #4-40, #6-32, #8-32, #10-24, #12-24, 1/4-20 med flera, som täcker ett brett spektrum av gängstorlekar för tumbaserade applikationer.
  • Överstorlek: Baucor kan också erbjuda ingångsgängtappar i överstorlek för specifika applikationer där en något större gänga önskas för bättre passning eller hållfasthet.

Metriska storlekar (millimeter):

  • Standard: Ett brett urval av metriska storlekar, sannolikt från M1, M1.2, M1.6, M2 och uppåt till större diametrar som M10, M12, M16 eller ännu större, för användare som föredrar metriska mått.

Specialstorlekar:

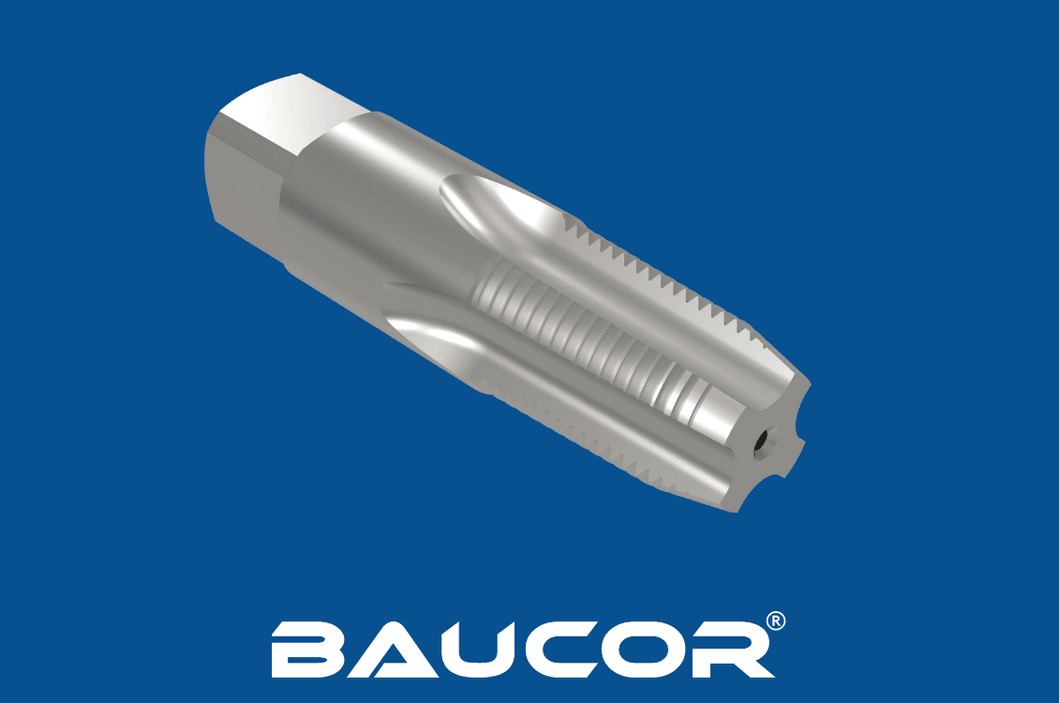
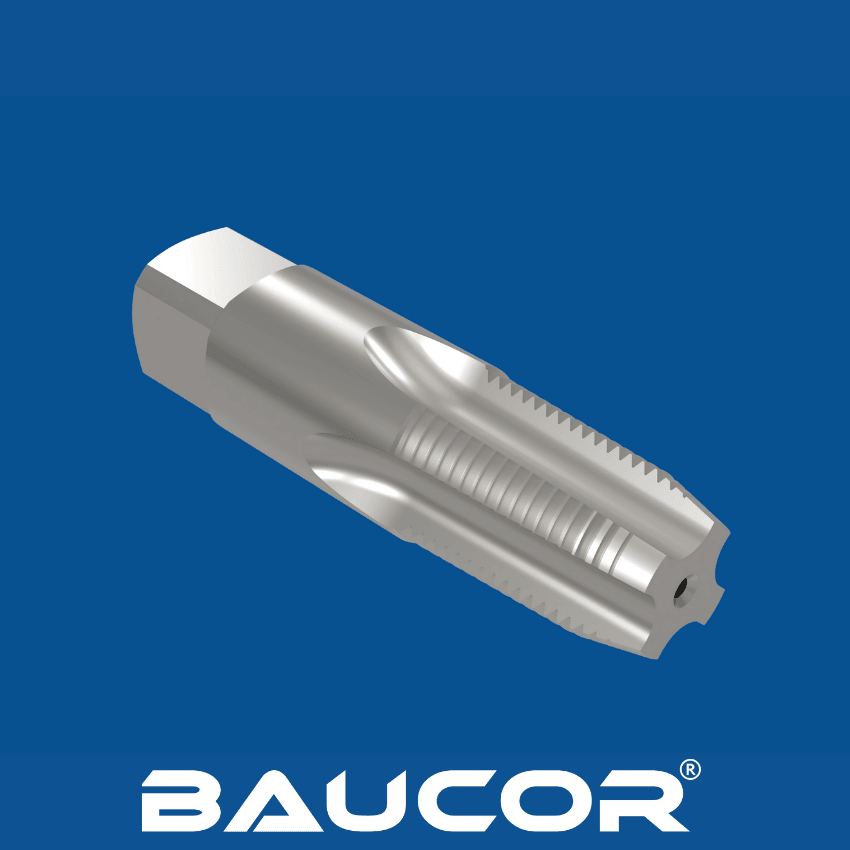
  • Rörgängtappar: För gängning av rör och kopplingar kan Baucor erbjuda koniska ingångsgängtappar för NPT (National Pipe Thread) eller BSPT (British Standard Pipe Thread) i olika storlekar.

Vilka material används vid tillverkning av ingångsgängtappar?

Ingångsgängtappar kan tillverkas av olika material, som alla har sina egna fördelar och bäst lämpade användningsområden:

  • Snabbstål (HSS): Ett vanligt och mångsidigt material som är känt för sin balans mellan hårdhet, seghet och slitstyrka. Lämpar sig för allmän gängning i en mängd olika material.
  • Pulvermetallurgiskt (PM) snabbstål: En mer förfinad form av HSS med förbättrade egenskaper som bättre slitstyrka, seghet och varmhårdhet (förmågan att behålla hårdheten vid höga temperaturer). Idealiskt för krävande applikationer och högre skärhastigheter.
  • Koboltstål (HSS-E eller HSSE): Innehåller kobolt för ökad värmetålighet och hårdhet, vilket gör det väl lämpat för bearbetning av hårda material och applikationer med höga temperaturer.
  • Hårdmetall: Extremt hård och slitstark, ger exceptionell verktygslivslängd, särskilt i abrasiva material och vid högvolymproduktion. Används ofta vid CNC-bearbetning och i krävande applikationer.
  • HSS med hårdmetallskär: Kombinerar HSS-ets seghet med hårdmetallens slitstyrka vid skäreggarna för bättre prestanda och mångsidighet.

Dessutom kan olika beläggningar läggas på ingångsgängtappar för att förbättra deras egenskaper:

  • Titannitrid (TiN): Ökar hårdheten och minskar friktionen, vilket förbättrar slitstyrkan och verktygslivslängden.
  • Titankarbonitrid (TiCN): Hårdare och mer slitstark än TiN, vilket gör den lämplig för höghastighetsbearbetning och material som är svåra att skära i.
  • Titanaluminiumnitrid (TiAlN): Ger utmärkt värmetålighet och hårdhet, idealisk för höghastighetsbearbetning och torrbearbetning.
  • Aluminiumtitannitrid (AlTiN): Liknar TiAlN men har ännu bättre prestanda vid höga temperaturer, vilket gör den väl lämpad för mycket krävande applikationer.

Valet av material för en ingångsgängtapp beror på den specifika applikationen, arbetsstyckets material, önskad gängkvalitet och produktionsvolym. Det är viktigt att ta hänsyn till dessa faktorer när du väljer det lämpligaste materialet för optimal gängningsprestanda och verktygslivslängd.

Vilka beläggningar förbättrar ingångsgängtappar?

Ingångsgängtappar kan, liksom andra skärverktyg, förbättras med olika beläggningar för bättre prestanda, längre verktygslivslängd och större mångsidighet. Här är de vanliga och specialiserade beläggningar som används:

Vanliga beläggningar:

  1. Titannitrid (TiN): Den guldfärgade beläggningen används ofta tack vare sin hårdhet, minskade friktion och förbättrade värmetålighet. Ingångsgängtappar med TiN-beläggning ger längre verktygslivslängd och bättre prestanda i en mängd olika material.
  2. Titankarbonitrid (TiCN): Den hårda, svarta beläggningen ger överlägsen slitstyrka och lägre friktion än TiN. Gängtappar med TiCN-beläggning lämpar sig väl för bearbetning av abrasiva material och för högpresterande gängning.
  3. Titanaluminiumnitrid (TiAlN): Den violetta beläggningen har utmärkt värmetålighet och hårdhet, vilket gör den idealisk för höghastighetsgängning och bearbetning av material som är svåra att skära i, till exempel rostfritt stål och titanlegeringar.

Andra beläggningar:

  1. Blank yta: Detta är tekniskt sett ingen beläggning utan en polerad yta som kan bidra till att minska friktionen och förbättra spånflödet. Den används ofta på gängtappar för mjukare material som aluminium och mässing.
  2. Ångbehandling: Denna process skapar ett tunt oxidskikt på gängtappens yta, vilket ökar hårdheten och slitstyrkan.
  3. Nitrering: Denna ytbehandling ökar gängtappens ythårdhet och slitstyrka, vilket gör den lämplig för högpresterande gängning.
  4. Beläggningar med ångavsättning: Dessa beläggningar, till exempel aluminiumkromnitrid (AlCrN) eller zirkoniumnitrid (ZrN), ger bättre slitstyrka, minskad friktion och bättre prestanda i specifika tillämpningar.

Så väljer du rätt beläggning:

Den idealiska beläggningen för en ingångsgängtapp beror på flera faktorer, bland annat:

  • Material som gängas: Hårdheten och abrasiviteten hos materialet som gängas avgör vilken typ av beläggning som behövs. Hårdare material kräver i allmänhet mer slitstarka beläggningar.
  • Gängningsförhållanden: Gängning med hög hastighet eller i stora volymer kan kräva beläggningar med överlägsen värmetålighet och smörjförmåga.
  • Önskad verktygslivslängd: Beläggningar kan förlänga ingångsgängtappars livslängd avsevärt, så rätt beläggning kan bidra till att minska kostnaderna för verktygsbyte.

BEGÄR OFFERT

Var används ingångsgängtappar?

Ingångsgängtappar, även kallade förgängtappar, är mångsidiga verktyg som används i många branscher och applikationer tack vare att de lätt startar gängor. Här är en genomgång av deras vanligaste användningsområden:

Industriella tillämpningar:

  • Metallbearbetning och tillverkning: Ingångsgängtappar är oumbärliga i tillverkningen för att göra invändiga gängor i genomgående hål (hål som går rakt igenom ett arbetsstycke). Den koniska utformningen ger mjuk och exakt gängstart och minskar risken för skador på arbetsstycket eller gängtappen.
  • Underhåll och reparation: Ingångsgängtappar används för att reparera eller återställa skadade gängor i befintliga hål. Den gradvisa konen hjälper till att rikta in gängtappen mot de befintliga gängorna och skär försiktigt bort material för att återställa gängprofilen.
  • Prototypframtagning och småskalig produktion: Tack vare att de är enkla att använda och mångsidiga föredras ingångsgängtappar ofta vid prototypframtagning och småskalig produktion, där specialiserade gängmaskiner kanske inte finns tillgängliga.
  • Byggindustri: Inom byggindustrin kan ingångsgängtappar användas för att göra gängade hål i metallkonstruktioner, ramverk och utrustning. Förmågan att hantera olika material gör dem till ett värdefullt verktyg i byggapplikationer.

Specifika tillämpningar:

  • Gängning av genomgående hål: Ingångsgängtappar är utmärkta för gängning av genomgående hål, eftersom den koniska ingången ger mjuk införing och gradvist gängingrepp, vilket minskar risken för snedgängning.
  • Start av gängor i blindhål: Även om de inte är idealiska för att gänga blindhål till fullt djup kan ingångsgängtappar användas för att starta gängor i blindhål innan du byter till en mellangängtapp eller bottengängtapp.
  • Gängning av mjuka material: Ingångsgängtappar används ofta för gängning av mjukare material som aluminium, mässing och plast, där spånavlägsnandet är enklare eftersom materialet har lägre hållfasthet.

Branscher:

  • Fordonsindustri: Gängade hål i motorkomponenter, växellådsdelar, karosspaneler och andra fordonsdelar.
  • Flygindustri: Gängning av genomgående hål i flygplanskomponenter, motordelar och andra konstruktioner inom flygindustrin.
  • Medicintekniska produkter: Tillverkning av medicinska instrument och implantat med invändiga gängor.
  • Elektronik: Gängade hål i elektronikhöljen, kontakter och andra komponenter.
  • Gör-det-självare och hemmafixare: Ingångsgängtappar är också användbara för gör-det-självprojekt och hemreparationer som innebär gängning av genomgående hål i metall eller plast.

Ingångsgängtapparnas mångsidighet gör dem till oumbärliga verktyg i många branscher och applikationer där det krävs enkel gängstart och exakt gängning.

Vilka branscher använder ingångsgängtappar?

Ingångsgängtappar är mångsidiga gängverktyg som kan användas i olika maskiner, beroende på den specifika applikationen och önskad automationsgrad:

  1. Handgängning: Ingångsgängtappar används ofta för manuell gängning med gängtappshållare tack vare den koniska utformningen, som gör dem enklare att starta och rikta in i ett hål. Det passar för småskaliga projekt eller när precisionen inte är avgörande.
  2. Gängmaskiner: Dessa maskiner är särskilt konstruerade för gängning och ger exakt kontroll över gängcykeln, inklusive matning, djup och backning. De kan vara manuella, halvautomatiska eller helautomatiska, beroende på önskad automationsgrad och produktionsvolym.
  3. CNC-bearbetningscenter: Dessa mångsidiga maskiner kan utföra ett brett spektrum av bearbetningsoperationer, däribland gängning. CNC-bearbetningscenter ger hög precision, repeterbarhet och möjlighet att programmera komplexa gängcykler, vilket gör dem idealiska för komplicerade detaljer och storserieproduktion.
  4. Svarvar: Även om de främst används för svarvning kan CNC-svarvar utrustas med drivna verktyg (live tooling) som gör att de kan utföra gängning. Detta används ofta för att skapa invändiga gängor i cylindriska detaljer.
  5. Skruvautomater: Dessa automatiska maskiner är särskilt konstruerade för massproduktion av små svarvade delar. Skruvautomater kan utrustas med olika verktyg, bland annat ingångsgängtappar, för att göra invändiga gängor mycket effektivt.
  6. Pelarborrmaskiner: De är inte lika specialiserade som gängmaskiner, men pelarborrmaskiner kan användas med ingångsgängtappar för manuell gängning. Var dock noga med att inte använda överdriven kraft eller för hög matning, eftersom det kan skada gängtappen eller arbetsstycket.

Valet av rätt maskin för ingångsgängtappar beror på flera faktorer:

  • Hålstorlek och djup: Storleken och djupet på hålet som ska gängas avgör vilken maskin och gängtappsstorlek som är lämplig.
  • Material: Arbetsstyckets material påverkar valet av gängtapp och de skärdata som krävs.
  • Produktionsvolym: Vid storserieproduktion kan automatiska gängmaskiner eller CNC-bearbetningscenter föredras för sin hastighet och effektivitet.
  • Precision och noggrannhet: Tillämpningar som kräver snäva toleranser och hög precision kan kräva CNC-maskiner eller specialiserade gängmaskiner.
  • Budget: Ta hänsyn till kostnaden för maskin och verktyg när du gör ditt val.

Genom att noga utvärdera dessa faktorer kan du välja den lämpligaste maskinen för din gängning med ingångsgängtapp och säkerställa en effektiv och exakt gängframställning.

I vilka maskiner används ingångsgängtappar?

Ingångsgängtappar, som är avsedda för att starta gängor, kan användas i en rad olika maskiner för både manuell och automatiserad gängning:

Manuell gängning:

  • Handhållare för gängtappar: Detta är den enklaste metoden för att använda ingångsgängtappar. Gängtappen sitter i hållaren och vrids manuellt in i hålet. Metoden passar för småskaliga projekt och applikationer där precisionen inte är avgörande.
  • T-handtag för gängtappar: Liknar handhållaren men har ett T-format handtag för ökad hävstång och kontroll. Används ofta för större gängtappar eller när mer vridmoment behövs.

Maskingängning:

  • Borrmaskiner:
  • Pelarborrmaskiner: Dessa maskiner ger exakt kontroll över borr- och gängningsprocessen. Ett gängningsaggregat kan monteras på en pelarborrmaskin för att automatisera gängcykeln och säkerställa jämna resultat.
  • Handborrmaskiner: De är inte idealiska för precisionsgängning, men handborrmaskiner kan användas med ingångsgängtappar för lättare eller mindre kritiska applikationer. Var dock noga med att undvika för hög matning eller överdrivet vridmoment.
  • Gängmaskiner: Dessa maskiner är särskilt konstruerade för gängning och ger precis kontroll över gängcykeln, bland annat matningshastighet, djup och backning. Gängmaskiner kan vara manuella, halvautomatiska eller helautomatiska, beroende på önskad automatiseringsgrad och produktionsvolym.
  • CNC-bearbetningscenter: Dessa mångsidiga maskiner kan utföra ett brett spektrum av bearbetningsoperationer, däribland gängning. CNC-bearbetningscenter ger hög precision, repeterbarhet och möjlighet att programmera komplexa gängcykler, vilket gör dem idealiska för komplicerade detaljer och storserieproduktion.
  • Svarvar: Även om de främst används för svarvning kan CNC-svarvar utrustas med drivna verktyg (live tooling) som gör att de kan utföra gängning. Detta används ofta för att skapa invändiga gängor i cylindriska detaljer.

Valet av rätt maskin för ingångsgängtappar beror på flera faktorer:

Hålstorlek och djup: Storleken och djupet på hålet som ska gängas avgör vilken maskin och gängtappsstorlek som är lämplig.

Material: Arbetsstyckets material påverkar valet av gängtapp och vilka skärdata som krävs.

Produktionsvolym: Vid högvolymproduktion kan automatiska gängmaskiner eller CNC-bearbetningscentrum vara att föredra tack vare sin hastighet och effektivitet.

Precision och noggrannhet: Applikationer med snäva toleranser och hög precision kan kräva CNC-maskiner eller specialiserade gängmaskiner.

Budget: Ta hänsyn till kostnaden för maskinen och verktygen när du gör ditt val.

Vilket design- och ingenjörsstöd erbjuder Baucor för ingångsgängtappar?

På Baucor är vi stolta över att vara mer än bara en tillverkare av ingångsgängtappar av hög kvalitet. Vi är din engagerade partner för att uppnå optimal gängningsprestanda och effektivitet. Våra omfattande tjänster inom konstruktion och teknikstöd är anpassade efter de unika behoven hos såväl enskilda användare som industrikunder.

Konstruktionskompetens för dina specifika behov:

Vi förstår att varje projekt är olika. Våra erfarna ingenjörer arbetar nära dig för att konstruera specialingångsgängtappar som exakt matchar dina krav. Oavsett om du behöver en specifik geometri, ett visst material eller en viss beläggning tar vi fram en gängtapp som maximerar prestanda och produktivitet i din applikation.

Expertvägledning för optimalt val av material och beläggning:

Rätt material och rätt beläggning är avgörande för gängtappens livslängd och prestanda. Vårt team guidar dig i valet av idealiskt material, till exempel snabbstål, pulvermetallurgiskt snabbstål, koboltstål eller hårdmetall, utifrån arbetsstyckets material och gängningsförhållandena. Vi ger också expertrekommendationer om beläggningar som TiN, TiCN och andra för längre verktygslivslängd och bättre prestanda.

Teknikstöd för bättre effektivitet:

Vårt engagemang för din framgång sträcker sig bortom konstruktionsfasen. Våra ingenjörer analyserar dina gängningsprocesser för att hitta förbättringsmöjligheter och optimera din verksamhet. Vi kan hjälpa dig att finjustera skärdata, rekommendera alternativa verktygsstrategier och ge hjälp med felsökning om problem uppstår.

Skräddarsydda lösningar för specifika applikationer:

Tack vare vår djupa förståelse för olika branscher och applikationer kan vi ta fram skräddarsydda lösningar på dina unika utmaningar. Oavsett om du arbetar inom flyg, fordon, medicinteknik eller någon annan bransch säkerställer vår kompetens inom gängtappskonstruktion och användning optimala resultat.

Engagemang för utbildning och innovation:

På Baucor vill vi ge våra kunder kunskap. Vi erbjuder utbildningsprogram och utbildningsmaterial som hjälper dig att få ut det mesta av dina ingångsgängtappar. Dessutom säkerställer vårt pågående forsknings- och utvecklingsarbete att vi ständigt förnyar och förbättrar våra produkter för att möta branschens föränderliga behov.

Bli framgångsrik med Baucor som partner:

Baucor arbetar nära kunderna för att ta fram verktyg som är anpassade efter specifika gängningskrav och tillverkar specialgängtappar för unika material, gängprofiler och produktionsmiljöer. Välj Baucor som partner för ingångsgängtappar och upplev skillnaden som våra omfattande supporttjänster kan göra. Vi hjälper dig att uppnå bästa möjliga resultat i din gängning. Kontakta oss redan i dag för att få veta mer om hur vi kan stödja din framgång.


OÖVERTRÄFFAT INGENJÖRSSTÖD

Tjänster för ingenjörsstöd

Ingenjörskompetens i varje steg

Baucor erbjuder skräddarsydda tillverknings- och konstruktionslösningar som är anpassade efter dina specifika behov, inom många olika branscher.

Tillverkningsanpassad konstruktion, DFM

Optimera din konstruktion för produktion

Baucors ingenjörer kan granska din konstruktion och ge återkoppling för att förbättra tillverkningsbarhet, kostnadseffektivitet och effektivitet.

Lösningar för prototyper och serieproduktion

Din lösning, i din skala

Oavsett om du behöver en enstaka prototyp eller full serieproduktion är Baucors ingenjörer redo att samarbeta med dig. Kontakta oss så berättar vi hur vi kan förverkliga ditt koncept.

Skräddarsydda ingenjörslösningar

Skräddarsydda lösningar för Baucors kunder

Baucor specialiserar sig på unika tillverknings- och konstruktionslösningar som är utformade för att möta varje kunds specifika behov. Vår expertis omfattar ett brett spektrum av branscher och tillämpningar.

Vilka designguider finns för ingångsgängtappar?

Ingångsgängtappar, även kallade förgängtappar, är konstruerade med särskilda egenskaper för att ge mjuk och exakt gängstart i ett hål. Här är de viktigaste designriktlinjerna för ingångsgängtappar:

  1. Konisk ingång: Det utmärkande draget hos en ingångsgängtapp är den gradvisa konen i startänden, som vanligtvis sträcker sig över 8-10 gängor. Den koniska delen hjälper till att styra in gängtappen i hålet och skär gradvis bort material, så att en partiell gängform skapas som leder fram till den fulla gängprofilen. Konvinkeln väljs noga för att balansera enkel start mot skäreffektivitet.
  2. Skäreggsgeometri: Ingångsgängtappars skäreggar slipas exakt för att ge önskad gängform och säkerställa noggrann gängning. Spånvinkel, släppningsvinkel och fasens längd utformas noggrant för att optimera skärprestanda, minimera friktion och minska risken för gängtappsbrott.
  3. Gängfrigång: Gängfrigången är spelrummet bakom skäreggarna som ger mjukt spånflöde och minskar friktionen under gängningen. Hos ingångsgängtappar är frigången i allmänhet mindre uttalad än hos andra typer av gängtappar, eftersom den koniska ingången hjälper till att fördela skärkrafterna jämnare.
  4. Spånkanalernas utformning: Ingångsgängtappars spånkanaler är utformade för effektivt spånavlägsnande, särskilt under de inledande gängningsstadierna. Antalet och formen på spånkanalerna kan variera beroende på gängtappens storlek och materialet som gängas.
  5. Materialval: Snabbstål (HSS) är det vanligaste materialet för ingångsgängtappar tack vare balansen mellan hårdhet, värmetålighet och överkomligt pris. För hårdare material eller högvolymproduktion kan dock koboltstål eller hårdmetall väljas.
  6. Beläggning: Beläggningar som titannitrid (TiN) eller titankarbonitrid (TiCN) kan appliceras för att öka gängtappens hårdhet, minska friktionen och förlänga verktygslivslängden. Beläggningar är särskilt fördelaktiga i krävande gängningstillämpningar där slitstyrkan är avgörande.
  7. Skaftutformning: Ingångsgängtappar har vanligtvis raka skaft som passar i standardhållare för gängtappar. Skaftdiametern ska vara anpassad efter gängtappens storlek och den gängmaskin som används.

Genom att följa dessa designriktlinjer kan tillverkare ta fram ingångsgängtappar av hög kvalitet som ger mjuk och exakt gängstart och minimerar risken för snedgängning och skador på arbetsstycket. Den precisa kombinationen av konisk ingång, skäreggsgeometri och materialval gör att ingångsgängtappar kan användas effektivt i en rad olika applikationer i många branscher.

Visa som