
Hoppa till innehållet
Tillverkare av industriknivar, maskinknivar och specialtillverkade CNC-verktyg i USA och Tyskland
Expansionsbrotschar, handbrotschar och vänsterskärande maskinbrotschar

Handbrotschar för manuell precisionsbearbetning av hål

UPPLEV SKILLNADEN MED BAUCOR.

UPPTÄCK PRECISIONSKONSTRUERADE BROTSCHAR SOM SÄTTER EN NY STANDARD FÖR FINBEARBETNING AV HÅL.

Precisionstillverkning som ingenjörer och forskare på Fortune 500-företag litar på

Tillverkningserfarenhet som ledande globala företag litar på.

  • Lockheed Martin
  • Sumitomo Electric Interconnect Products
  • Saint-Gobain Performance Plastics Pampus GmbH
  • 3M
  • Frito-Lay
  • Parker Hannifin Corporation
  • Boston Scientific
  • General Dynamics – OTS Canada
  • ITW Food Equipment
  • Hemlock Semiconductor
  • Saft Batteries
  • KLA-Tencor
  • Land O'Lakes
  • Fastenal
  • Volvo Construction Equipment

Handbrotschar är manuella skärverktyg som finbearbetar ett borrat hål till exakt mått och slät yta. En borr ensam lämnar ett hål som är något för stort, har en grov yta och inte är helt runt. En handbrotsch tar bort en mycket liten mängd material och ger ett hål med toleransen H7 eller bättre, klart för ett styrstift, en bussning eller en axel.

Baucor tillverkar handbrotschar i HSS, kobolt-HSS och hårdmetall, med raka spånkanaler eller spiralspånkanaler, i metriska storlekar och tumstorlekar. Vi tillverkar också handbrotschar på beställning med den diameter, tolerans och längd du behöver.

Vad används en handbrotsch till?
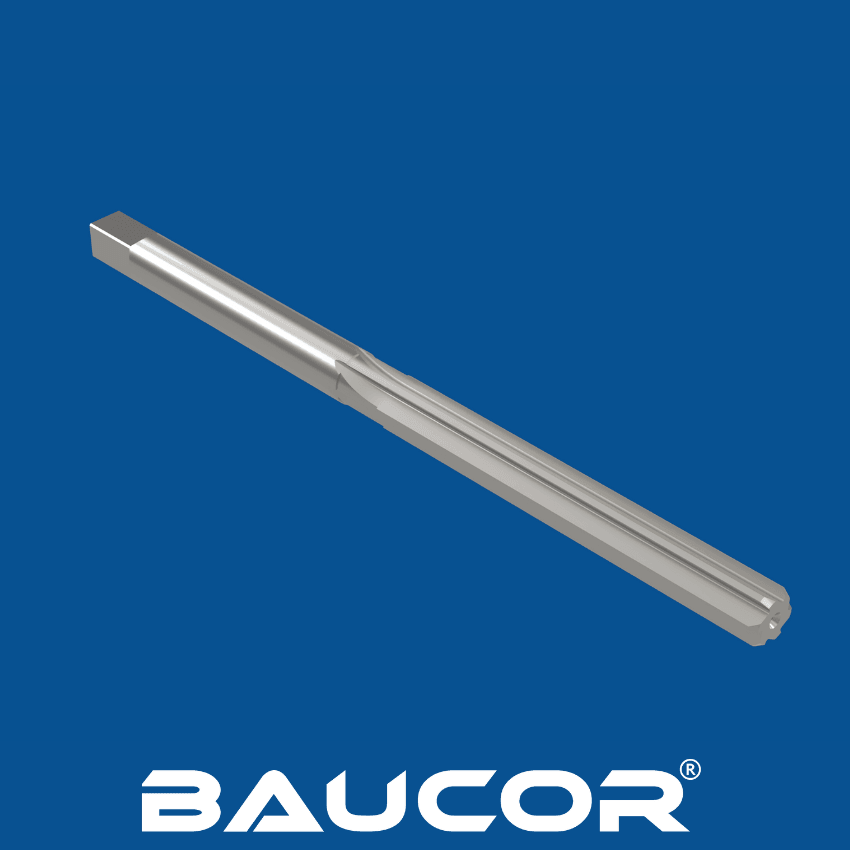
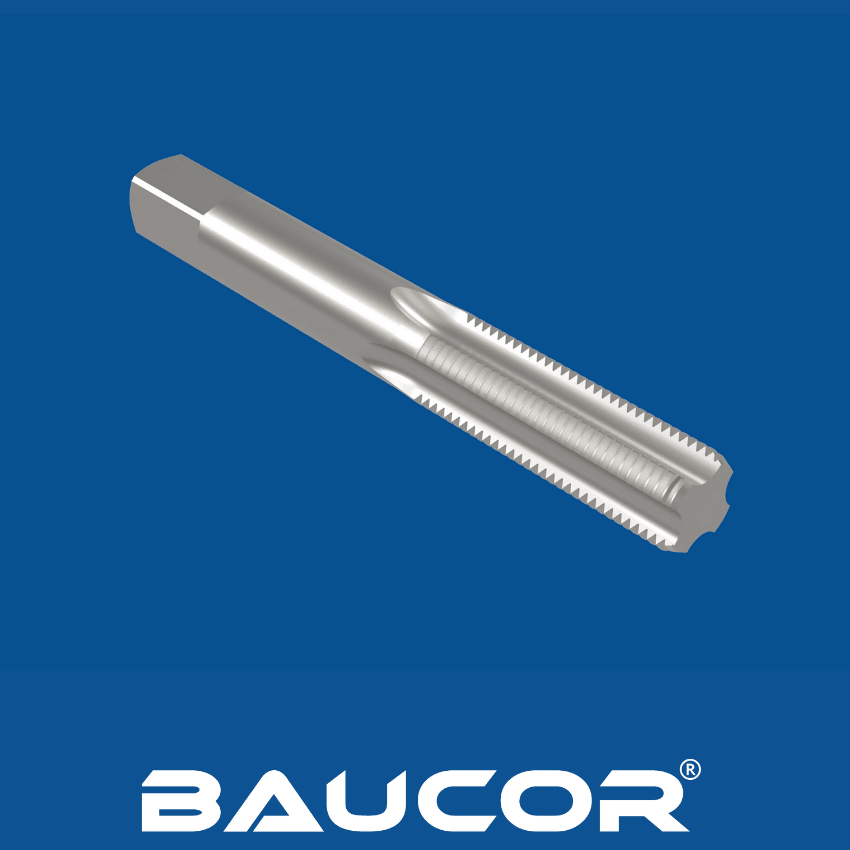
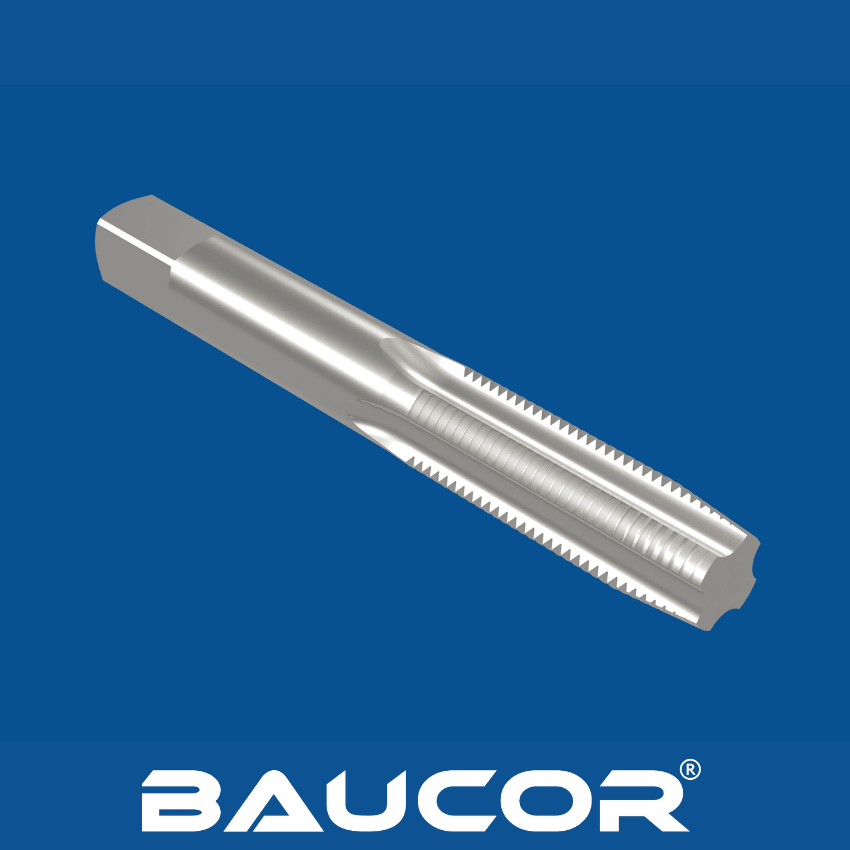
Baucor handbrotsch med rak spånkanal

Använd en handbrotsch när ett hål måste vara exakt men en maskin inte är praktisk: vid montering, underhåll och reparation, på stora detaljer som inte kan sättas i en maskin eller när det bara gäller ett fåtal hål.

Typiskt arbeteExempel
Passning av styrstift och koniska stiftUppriktning av maskindelar, fixturer och stansverktyg
Måttbearbetning av hål för bussningar och lagerPresspassningar och glidpassningar vid reparationer
Korrigering av hål i sammansatta enheterLinjebrotschning av hål i delar som redan är hopskruvade
Finbearbetning av hål i stora eller fasta detaljerRamar, gjutgods och hus som inte kan flyttas till en maskin
Verktygsverkstad och underhållEnstaka hål, prototyper, slitna hål

Så är en handbrotsch uppbyggd

DelFunktion
FyrkantPassar i ett vridjärn så att brotschen kan vridas för hand med jämnt tryck
SkaftSlät del mellan fyrkanten och spånkanalerna; diametern är oftast något mindre än skärdiametern
Ingångskona (startkona)En lång, svag kona längst fram, vanligtvis över ungefär en fjärdedel av spånkanalernas längd. Den centrerar brotschen i hålet och fördelar skärningen på många tänder
SpånkanalerRaka eller spiralformade spår som bildar skäreggarna och för bort spånorna
Skäreggar / styrfaserTar bort ett tunt materialskikt och glättar hålväggen; många handbrotschar har ojämn tanddelning för att minska vibrationer

Det är den långa ingångskonan som gör en handbrotsch självcentrerande.

Handbrotsch jämfört med maskinbrotsch

HandbrotschMaskinbrotsch (chuckbrotsch)
Drivs medVridjärn, för handPelarborrmaskin, svarv, fräsmaskin eller CNC-maskin
SkaftändeFyrkantRakt skaft eller morsekonskaft
Verktygets frontLång ingångskonaKort fas på 45°
Avverkat materialMycket liteMer
HastighetLångsam, kontrolleradMaskinens varvtal och matning
Bäst förMontering, reparation, få hål, stora detaljerProduktion, många identiska hål

Använd aldrig en handbrotsch i en borrmaskin. Den långa konan och fyrkanten är inte konstruerade för maskinvarvtal – brotschen vibrerar, ger för stora hål och kan gå sönder. Använd maskinbrotschar eller chuckbrotschar för maskinell brotschning.

Handbrotsch med rak spånkanal eller spiralspånkanal?

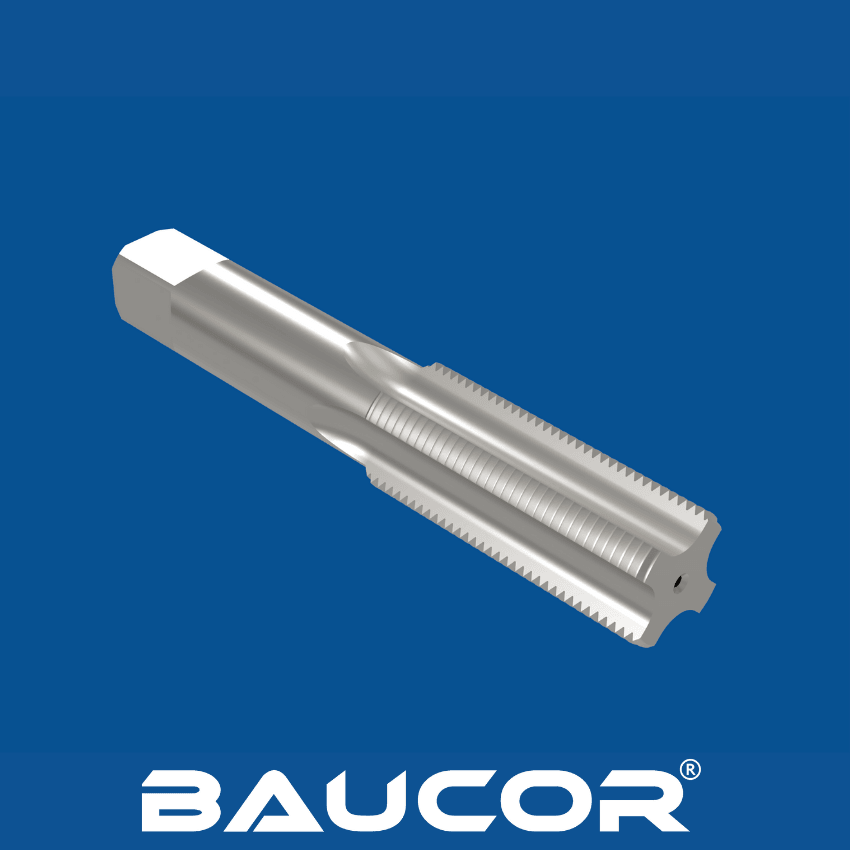
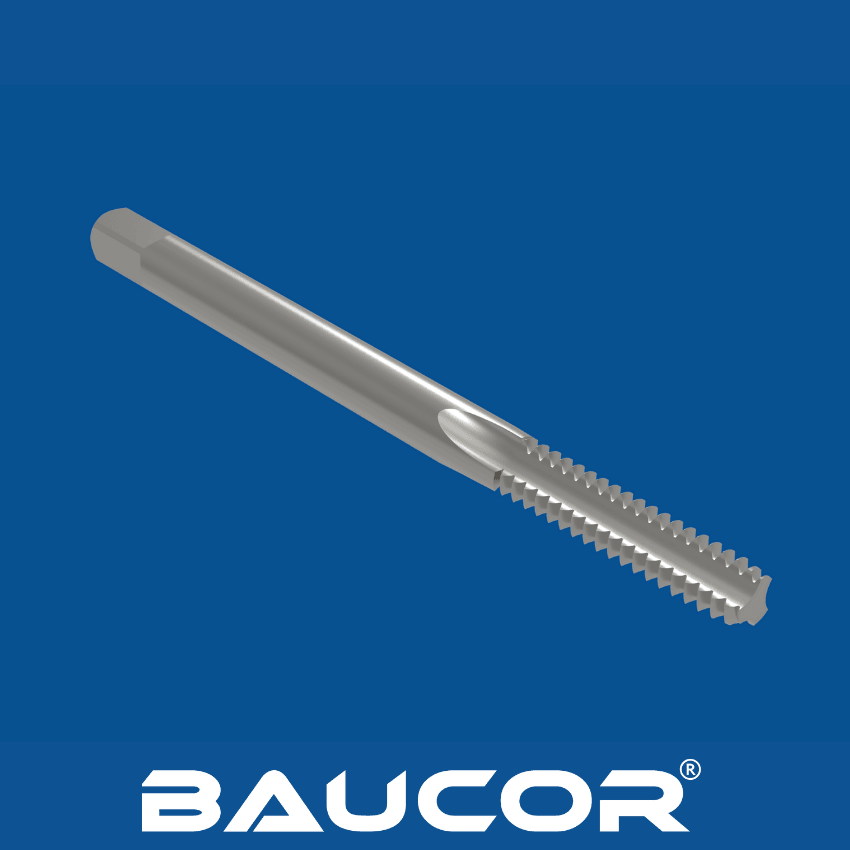
Baucor handbrotsch med vänstervriden spiralspånkanal
Rak spånkanalSpånkanal med vänsterspiral
Bäst förAllmänt arbete, bottenhål, gjutjärn, mässingHål med kilspår, slitsar eller tvärhål (avbruten skärning); genomgående hål
SpånflödeSpånorna stannar i spånkanalernaTrycker spånorna framåt, före brotschen
SkärbeteendeEnkelt och lätt att kontrolleraMjukare skärning; vänsterspiralen hindrar brotschen från att skruva in sig i hålet
PrisLägreNågot högre

Tumregel: rak spånkanal för bottenhål, spiralspånkanal för avbruten skärning. Se även brotschar med rak spånkanal och vänsterspiralbrotschar.

Designa din egen brotsch

Designa din egen brotsch

Fyll i formuläret i några få steg för specialtillverkning som är anpassad efter just dina behov!

Börja designa

Så använder du en handbrotsch: steg för steg

Brotschning av ett borrat hål till slutmått
  1. Borra hålet med undermått. Använd tabellen över arbetsmån nedan.
  2. Grada av hålets ingång så att ingångskonan börjar skära rent.
  3. Sätt brotschen i ett vridjärn och placera den vinkelrätt mot hålet. Kontrollera med en vinkelhake under de första varven.
  4. Använd skärvätska (stål och rostfritt). Gjutjärn och mässing brotschas oftast torrt.
  5. Vrid endast medurs, långsamt och jämnt, med lätt tryck nedåt. Låt ingångskonan styra verktyget.
  6. Vrid aldrig bakåt, inte ens när du tar ut brotschen. Att vrida baklänges gör skäreggarna slöa och repar hålet.
  7. Ta ut brotschen genom att fortsätta vrida medurs medan du drar ut den, eller tryck den igenom hålet om det är genomgående.
  8. Rengör hålet och kontrollera det med en propptolk eller med den detalj som ska passa i hålet.

Arbetsmån: hur mycket mindre hålet ska borras

BrotschdiameterMaterial att lämna för handbrotschning (på diametern)Exempel på borrstorlek
Upp till 6 mm0.1 mm (0.004 in)Brotsch 6 mm → borr 5.9 mm
6 – 12 mm0.1 – 0.2 mm (0.004 – 0.008 in)Brotsch 10 mm → borr 9.8 mm
12 – 25 mm0.2 – 0.3 mm (0.008 – 0.012 in)Brotsch 20 mm → borr 19.75 mm
Över 25 mm0.3 mm (0.012 in)Brotsch 30 mm → borr 29.7 mm

Det här är typiska värden för handbrotschning. Lämna mindre i hårda material och mer i mjuka, kletiga material. Med för lite material gnider brotschen i stället för att skära; med för mycket överbelastas den, och hålet blir för stort eller får en grov yta.

Felsökning: vanliga problem vid handbrotschning

ProblemTrolig orsakÅtgärd
Hålet blir för stortBrotschen inte vinkelrät mot hålet; för stor arbetsmån; sliten eller skadad brotschStarta vinkelrätt; minska arbetsmånen; kontrollera brotschens diameter
VibrationsmärkenOjämnt tryck; för liten arbetsmån; slöa eggarVrid långsamt och jämnt; lämna rätt arbetsmån; slipa om eller byt ut
Grov ytaIngen skärvätska; spånor packade i spånkanalerna; vridning bakåtAnvänd skärvätska; rensa bort spånor; vrid endast medurs
Brotschen kärvar eller fastnarFör stor arbetsmån; fel typ av spånkanal för håletMinska arbetsmånen; använd spiralspånkanal för hål med avbrott
Hålet blir koniskt eller trattformatBrotschen inte tillräckligt långt införd; sidotryckBrotscha hela längden; håll vridjärnet plant

BEGÄR OFFERT

Material och beläggningar

MaterialEgenskaperBäst för
HSS (snabbstål)Segt, lätt att slipa om, prisvärtStål, aluminium, mässing, allmänt verkstadsbruk
HSS-Co (kobolt, t.ex. M35)Hårdare och mer värmetåligt än HSSRostfritt stål, segare legeringar
HårdmetallMycket hård och slitstark, men sprödNötande material, gjutjärn, lång verktygslivslängd; kräver försiktig och stadig hantering för hand
BeläggningFördelTypisk användning
Obelagd / blankSkarpast egg, lägst kostnadAluminium, mässing, allmän användning
TiN (titannitrid)Hårdare yta, mindre friktionStål i allmänhet
TiCN (titankarbonitrid)Högre slitstyrkaHårdare stål, nötande material
TiAlN / AlTiNVärmetåligRostfritt stål och sega legeringar

Vill du fördjupa dig i hårdmetallverktyg kan du läsa vår guide till hårdmetallbrotschar.

Utföranden och specialtillverkade handbrotschar

SpecifikationBaucors sortiment
Metriska diametrar1 mm – 40 mm standard (i steg om 0,5 mm); större och mellanliggande storlekar på begäran
Tumdiametrar1/16" – 1-1/2" (bråk-, bokstavs- och nummerstorlekar); större på begäran
ToleransH7 som standard; andra toleransklasser och specialstorlekar på begäran
SpånkanaltyperRaka, vänsterspiral
MaterialHSS, HSS-Co, hårdmetall
BeläggningarObelagd, TiN, TiCN, TiAlN
StandarderDIN 206 (metriska handbrotschar) / ASME B94.2 (tum)
SpecialalternativSpecialdiametrar och speciallängder, steg eller styrtapp, antal spånkanaler, beläggningar

Behöver du en storlek utanför standard? Designa din egen brotsch med vårt onlineformulär eller begär en offert. Vår designguide för brotschar förklarar vilka mått du ska ange.

Andra typer av brotschar

Baucor hårdmetallbrotschar

Handbrotschar är en av flera typer av brotschar. Välj en annan typ när:

Du behöver…Välj
täcka ett storleksområde med ett verktyg, t.ex. slitna håljusterbara handbrotschar
finjustera ett hål med några hundradels millimeterexpansionsbrotschar
brotscha ett koniskt hål för ett koniskt stiftkoniska stiftbrotschar / koniska brotschar
brotscha många hål i en maskinmaskinbrotschar / chuckbrotschar
brotscha två diametrar i en och samma operationstegbrotschar

Se alla brotschar.

Vanliga frågor

Vad är en handbrotsch?

En handbrotsch är ett manuellt skärverktyg som vrids med ett vridjärn och finbearbetar ett förborrat hål till exakt diameter och slät yta. Den har en fyrkant och en lång ingångskona som centrerar den i hålet.

Vilken borrstorlek ska jag använda före en handbrotsch?

Borra något för litet: cirka 0.1 mm mindre för brotschar upp till 6 mm, 0.1–0.2 mm för 6–12 mm och 0.2–0.3 mm för 12–25 mm. Borra till exempel 9.8 mm för en handbrotsch på 10 mm.

Kan jag använda en handbrotsch i en borrmaskin?

Nej. Handbrotschar är konstruerade för långsam vridning för hand. I en borrmaskin vibrerar de, ger för stora hål och kan gå sönder. Använd i stället en maskinbrotsch eller en chuckbrotsch.

Vad är skillnaden mellan en handbrotsch och en maskinbrotsch?

En handbrotsch har en fyrkant och en lång ingångskona för manuell användning. En maskinbrotsch har ett rakt skaft eller ett morsekonskaft och en kort fas, och körs i en pelarborrmaskin, en svarv eller en CNC-maskin.

Ska jag välja en handbrotsch med rak spånkanal eller spiralspånkanal?

Välj raka spånkanaler för allmänt arbete och bottenhål. Välj en spånkanal med vänsterspiral för hål med kilspår eller tvärhål, eftersom den skär mjukt över avbrotten och inte skruvar in sig i hålet.

Varför ska du aldrig vrida en brotsch bakåt?

När du vrider bakåt dras spånorna över skäreggarna. Det gör brotschen slö och repar hålväggen. Fortsätt alltid att vrida medurs, även när du tar ut brotschen.

Vilken tolerans ger en handbrotsch?

Standardhandbrotschar tillverkas för att ge hål i toleransen H7, en vanlig passning för styrstift och lager. Baucor kan på begäran tillverka handbrotschar för andra toleransklasser.

Varför välja handbrotschar från Baucor

  • Tillverkade i toleransen H7 med slipade skäreggar.
  • Standardstorlekar och specialtillverkade handbrotschar från en och samma leverantör.
  • Teknisk support från Baucors verktygsteam i Irvine i Kalifornien och Mannheim i Tyskland.

OÖVERTRÄFFAT INGENJÖRSSTÖD

Tjänster för ingenjörsstöd

Ingenjörskompetens i varje steg

Baucor erbjuder skräddarsydda tillverknings- och konstruktionslösningar som är anpassade efter dina specifika behov, inom många olika branscher.

Tillverkningsanpassad konstruktion, DFM

Optimera din konstruktion för produktion

Baucors ingenjörer kan granska din konstruktion och ge återkoppling för att förbättra tillverkningsbarhet, kostnadseffektivitet och effektivitet.

Lösningar för prototyper och serieproduktion

Din lösning, i din skala

Oavsett om du behöver en enstaka prototyp eller full serieproduktion är Baucors ingenjörer redo att samarbeta med dig. Kontakta oss så berättar vi hur vi kan förverkliga ditt koncept.

Skräddarsydda ingenjörslösningar

Skräddarsydda lösningar för Baucors kunder

Baucor specialiserar sig på unika tillverknings- och konstruktionslösningar som är utformade för att möta varje kunds specifika behov. Vår expertis omfattar ett brett spektrum av branscher och tillämpningar.

Visa som