Hoppa till innehållet
Tillverkare av industriknivar, maskinknivar och specialtillverkade CNC-verktyg i USA och Tyskland
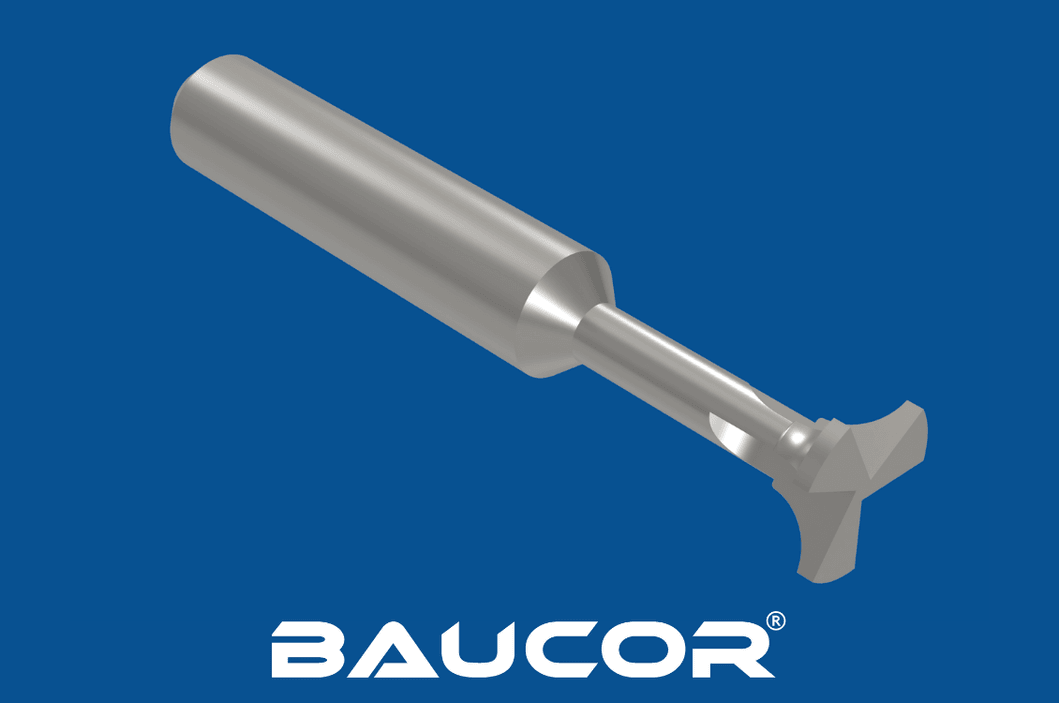
Hörnrundningsfräsar

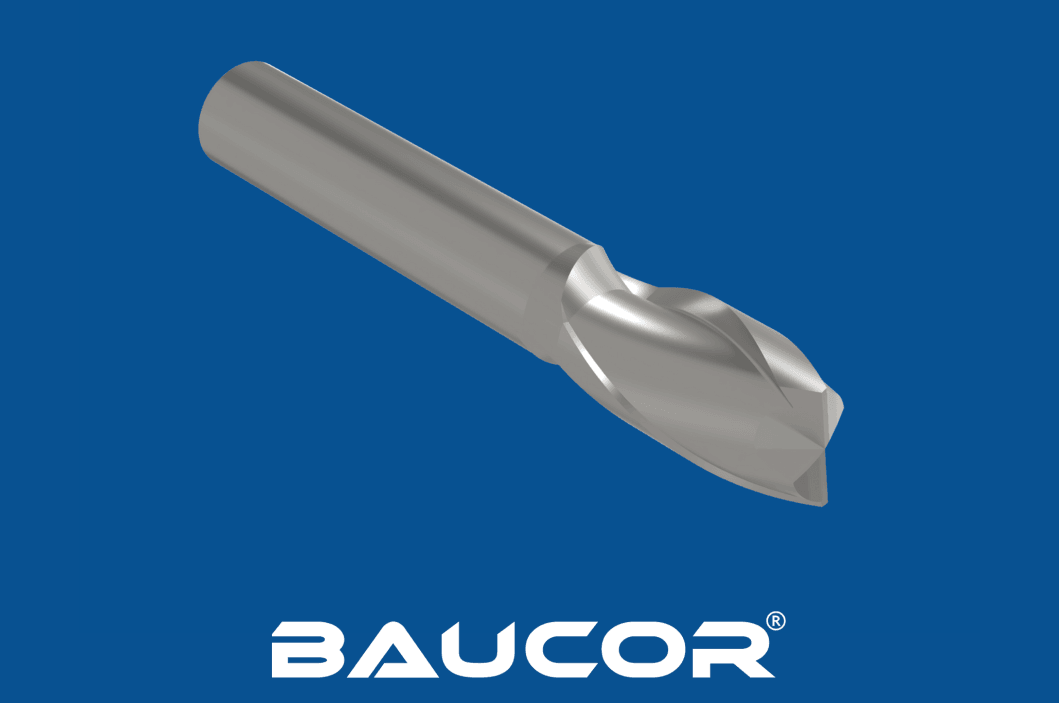
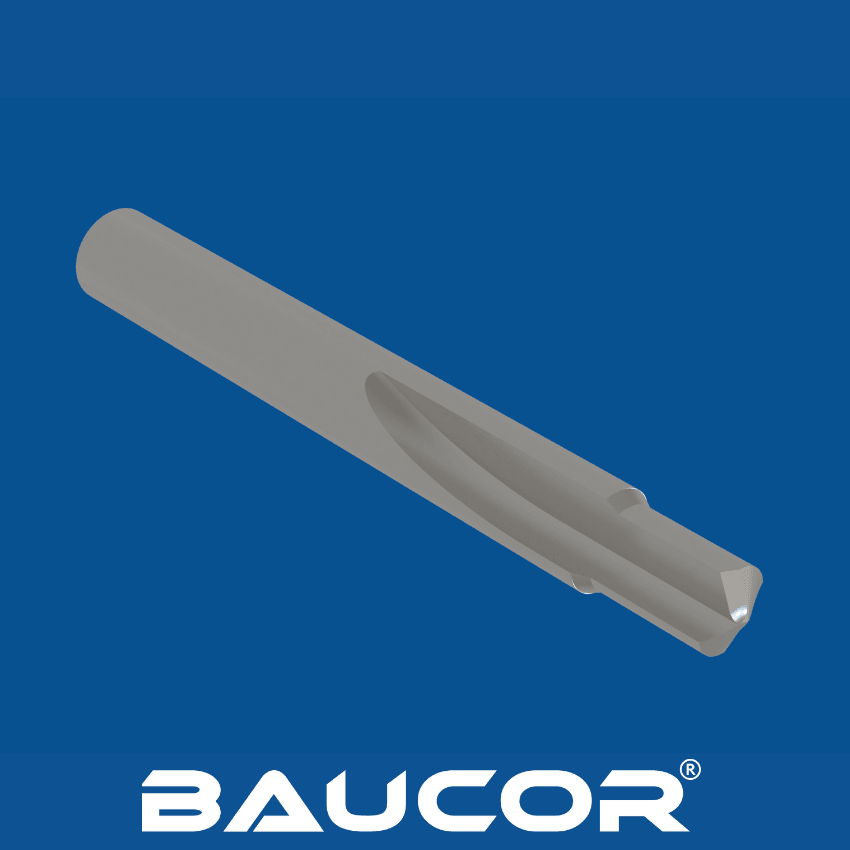
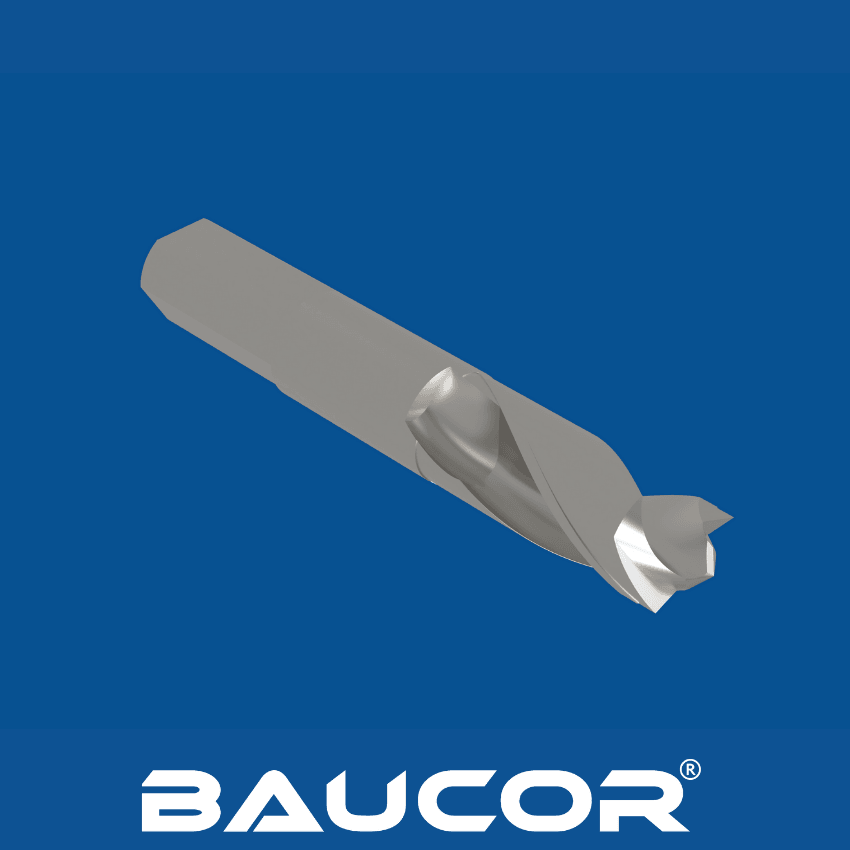
Exakta CNC-radier på ett enkelt sätt: enkeländad hörnrundningsfräs

PRECISION OCH PRESTANDA I KOMBINATION

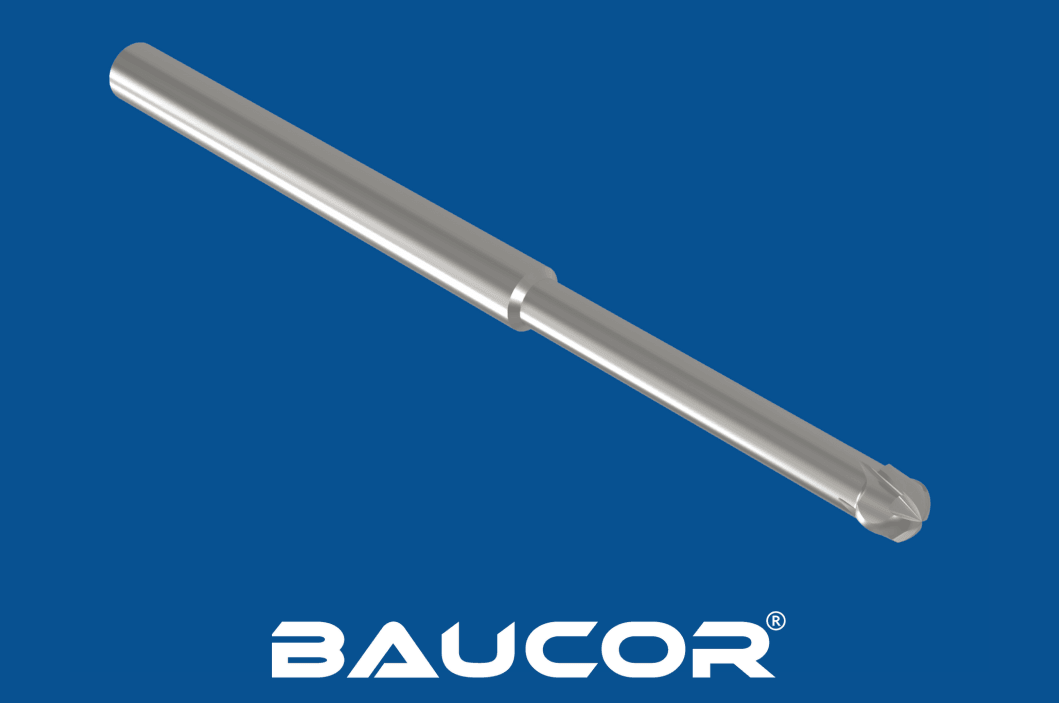
HÖRNRUNDNINGSFRÄS – ENKELÄNDAD

Precisionstillverkning som ingenjörer och forskare på Fortune 500-företag litar på

Tillverkningserfarenhet som ledande globala företag litar på.

  • Lockheed Martin
  • Sumitomo Electric Interconnect Products
  • Saint-Gobain Performance Plastics Pampus GmbH
  • 3M
  • Frito-Lay
  • Parker Hannifin Corporation
  • Boston Scientific
  • General Dynamics – OTS Canada
  • ITW Food Equipment
  • Hemlock Semiconductor
  • Saft Batteries
  • KLA-Tencor
  • Land O'Lakes
  • Fastenal
  • Volvo Construction Equipment

Vad är en enkeländad hörnrundningsfräs? Hur fungerar den?

Vad är en enkeländad hörnrundningsfräs?

Ett hörnradieverktyg är konstruerat för att skapa mjuka, rundade kanter och eliminera skarpa hörn på bearbetade komponenter. Baucors hörnrundningsfräsar ger jämna radier, utmärkta ytfinish och tillförlitlig bearbetningsprestanda. De har följande egenskaper:

  • Enkeländad konstruktion: Skärprofilen finns bara i ena änden av verktyget, till skillnad från dubbeländade hörnrundningsfräsar.
  • Hörnrundande profil: Skäreggen har en konvex radieprofil som går mjukt över i skaftet och är särskilt utformad för att skapa rundade hörn.

Spånkanaler: Möjliggör spånevakuering under skärprocessen.

Designa din egen pinnfräs

Designa din egen pinnfräs

Fyll i formuläret i några få steg och få skräddarsydda tillverkningslösningar som passar just dina behov!

Börja designa

Hur fungerar en enkeländad hörnrundningsfräs?
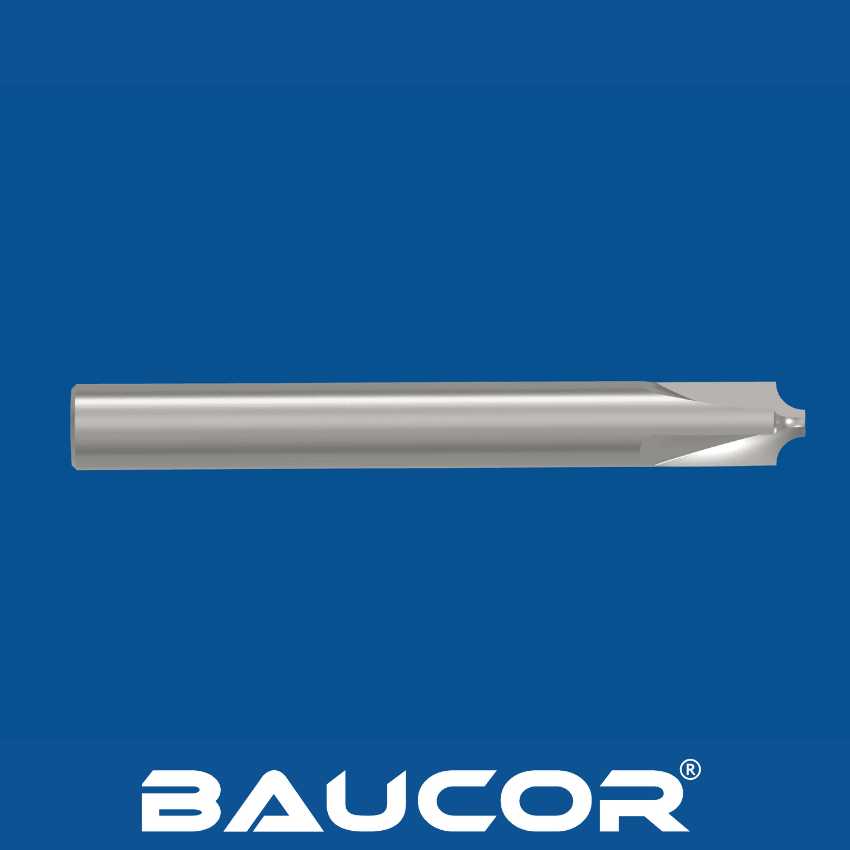
Hörnrundningsfräs
  1. Uppspänning: Den enkeländade hörnrundningsfräsen spänns fast i spindeln på en CNC-fräsmaskin eller ett bearbetningscenter.
  2. Närmande till hörnet: Verktyget placeras nära det hörn på arbetsstycket som ska rundas.
  3. Rundning: Pinnfräsen går ner i materialet och rör sig antingen i en båge eller längs en konturbana som programmerats i CNC-maskinen, och avverkar material exakt för att skapa den rundade hörnprofilen.
  4. Finbearbetning: Verktyget kan göra slutpass för att uppnå önskad ytjämnhet på det rundade hörnet.

Fördelar med enkeländade hörnrundningsfräsar

  • Exakt hörnrundning: Skapar mjuka, jämna rundade hörn på arbetsstycken.
  • Gradning: Kan användas för att ta bort grader och skarpa kanter efter de primära bearbetningsoperationerna.
  • Ökad säkerhet för detaljerna: Rundade hörn minskar risken för skador på personer eller andra komponenter vid hantering eller montering.
  • Mångsidighet: Kan användas på många olika material.
Hur tillverkas en enkeländad hörnrundningsfräs?

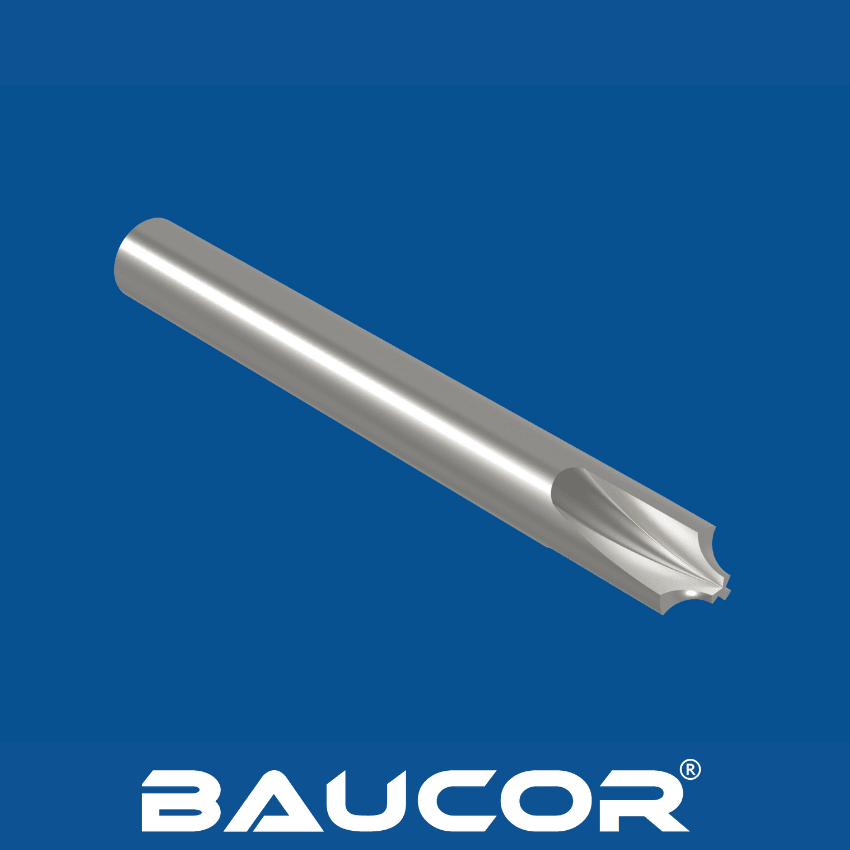
Hörnrundningsfräs

Enkeländade hörnrundningsfräsar tillverkas vanligtvis genom en kombination av följande steg:

  • Förberedelse av ämnet: Råmaterialet (hårdmetall eller HSS) kapas och formas grovt till en cylinder med en diameter som motsvarar den avsedda skaftstorleken.
  • Slipning av spånkanaler och geometri: Specialiserade CNC-slipmaskiner skapar spånkanalerna för spånevakuering och den första rundade profilen i ena änden av verktyget.
  • Radieslipning: Precisions-CNC-slipning används för att uppnå den slutliga, exakta hörnradien på verktygets skärände. Detta steg är avgörande för att skapa jämnt rundade hörn.
  • Utformning av skaftet: Skaftet bearbetas till den form och storlek som krävs för att passa i verktygshållare.
  • Värmebehandling (hårdmetall): Hörnrundningsfräsar i hårdmetall genomgår värmebehandling för att öka hårdheten och slitstyrkan.0
  • Beläggning (valfri): Beläggningar som TiN eller TiAlN kan appliceras för att ytterligare förbättra slitstyrkan och verktygets livslängd.
  • Efterbehandling och kontroll: Verktyget efterbehandlas för att få en slät yta, och alla mått, inklusive hörnradien, kontrolleras så att de ligger inom snäva toleranser.

Att tänka på vid tillverkningen

  • Precisionsslipning: Specialiserad CNC-sliputrustning och skickliga operatörer krävs för att säkerställa exakt hörnradiegeometri på verktygets skärände.
  • Verktygsprofil: För att uppnå den exakta radieprofil som krävs för hörnrundning behövs ett noggrant val av slipskiva och noggrann programmering.
  • Materialval: Materialet måste vara starkt nog att motstå skärkrafterna och behålla sin exakta form under lång tid. HSS kan användas för mjukare material, medan hårdmetall är vanligt för hårdare material och serieproduktion.

BEGÄR OFFERT

I vilka storlekar tillverkar Baucor enkeländade hörnrundningsfräsar?

Enkeländade hörnrundningsfräsar finns i många storlekar för olika behov. Här är en allmän översikt över de viktigaste måtten:

  • Radiestorlek: Skäreggens radie avgör storleken på det rundade hörnet. Vanliga radier sträcker sig från mycket små (till exempel 1/32") till ganska stora (till exempel 1/2" eller mer).
  • Skaftdiameter: Motsvarar normalt standardstorlekar för verktygshållare (till exempel 1/4", 1/2", 3/4").
  • Totallängd: Omfattar skärlängden och skaftlängden.
  • Skärlängd: Längden på den radieslipade skäreggen.

Baucor kan tillverka pinnfräsar för ett brett spektrum av fräsningstillämpningar, från allmänna fräsarbeten till avancerade profiler och komplexa 3D-former.

Pinnfräsar finns i en rad olika typer, till exempel plana pinnfräsar för skarpa hörn, kulformade pinnfräsar för mjuk konturbearbetning och skrubbfräsar för snabb materialavverkning. De passar för material som metaller, plast och kompositer, och Baucor kan tillverka pinnfräsar i mycket specialiserade storlekar och utföranden som är anpassade efter dina specifika krav. Kontakta oss för detaljerad information om mått och anpassningsmöjligheter som passar dina fräsbehov exakt.

Vilka material används vid tillverkning av en enkeländad hörnrundningsfräs?

Enkeländade hörnrundningsfräsar kräver material som tål de skärkrafter som uppstår vid hörnrundning och som behåller sin exakta radieprofil för jämna resultat. De vanligaste valen är:

Snabbstål (HSS):

  • Typer: M2, M7, T15 och kobolthaltiga kvaliteter som M35 och M42 används ofta.
  • Fördelar: God seghet och kostnadseffektivitet för mindre krävande tillämpningar eller mjukare material som plast och aluminium.
  • Begränsningar: Lägre hårdhet och slitstyrka vid höga temperaturer jämfört med hårdmetall, vilket begränsar användningen vid höghastighetsbearbetning eller bearbetning av abrasiva material.

Volframkarbid (hårdmetall):

  • Kvaliteter: Olika hårdmetallkvaliteter ger en balans mellan hårdhet, slitstyrka och seghet. Hörnrundningsfräsar kan använda något segare kvaliteter än standardpinnfräsar för att klara den särskilda skärgeometrin.
  • Fördelar: Utmärkt slitstyrka, varmhårdhet och prestanda vid höghastighetsbearbetning. Klarar många olika arbetsstycksmaterial, inklusive härdade stål.
  • Begränsningar: Högre kostnad än HSS, och mer känslig för flisning om den inte används i styva uppspänningar.

Faktorer som påverkar materialvalet

  • Arbetsstyckets material: Hårdhet, seghet och abrasivitet hos materialet som bearbetas är de viktigaste övervägandena. Hårdare material kräver hörnrundningsfräsar i hårdmetall.
  • Radiestorlek: Hörnrundningsfräsar med mycket liten radie kan kräva segare material för att klara de ökade skärkrafterna som följer av det mindre verktyget.
  • Produktionsvolym: Större serier talar ofta för hårdmetallens längre verktygslivslängd, som motiverar kostnaden.
  • Specifik tillämpning: Önskad ytfinish, skärhastigheter och detaljens komplexitet påverkar materialvalet.

Baucors materialexpertis

Även om Baucor kanske inte tillverkar enkeländade hörnrundningsfräsar direkt kan vår djupa förståelse för skärverktygsmaterial vara värdefull:

  • Materialrådgivning: Vi kan ge tillverkare råd om det bästa materialvalet för enkeländade hörnrundningsfräsar utifrån de specifika behoven i tillämpningen.
  • Fokus på prestanda: Vi förstår hur materialvalet påverkar bearbetningsresultatet och verktygets livslängd, så att hörnrundningsfräsar fungerar som avsett under hela sin livslängd.

Vilka beläggningar förbättrar en enkeländad hörnrundningsfräs?

Samma beläggningar som används på andra skärverktyg kan ge stora fördelar för enkeländade hörnrundningsfräsar, särskilt vid bearbetning av hårda eller abrasiva material:

  • TiN (titannitrid): En mångsidig, guldfärgad beläggning som ger allmän hårdhet och bättre slitstyrka.
  • TiCN (titankarbonitrid): Ett hårdare och jämnare alternativ till TiN som förbättrar slitstyrkan och spånflödet.
  • TiAlN (titanaluminiumnitrid): Ger utmärkt varmhårdhet och oxidationsbeständighet, idealisk för höghastighetsbearbetning i segare material och där värmeutveckling är ett problem.
  • AlTiN (aluminiumtitannitrid): Liknar TiAlN med ännu högre hårdhet och oxidationsbeständighet, lämplig för bearbetning av mycket hårda material eller krävande tillämpningar.
  • Diamond-Like Carbon (DLC): Kan användas på hörnrundningsfräsar i hårdmetall och ger extrem hårdhet och mycket låg friktion för specialiserade tillämpningar, särskilt med icke-järnmetaller.

Faktorer att ta hänsyn till

  • Kostnadseffektivitet: Beläggningar innebär en extra kostnad. Fördelarna bör uppväga den för enkeländade hörnrundningsfräsar, särskilt där lång verktygslivslängd och prestanda i svåra material är avgörande.
  • Arbetsstyckets material: Hårdheten och abrasiviteten hos materialet som bearbetas är avgörande. Beläggningar ger störst nytta vid bearbetning av hårda, krävande material.
  • Bearbetningsstyvhet: Hörnrundningsfräsar kan utsättas för varierande skärkrafter på grund av sin geometri. Hårdmetallfräsar med beläggning lämpar sig bäst för styva uppspänningar för att minimera risken för flisning.

BEGÄR OFFERT

Var används en enkeländad hörnrundningsfräs?

Enkeländade hörnrundningsfräsar är särskilt användbara där mjuka, rundade hörn är avgörande för estetik, säkerhet, funktion eller en kombination av dessa faktorer:

Mekanisk bearbetning och tillverkning:

  • Rundade hörn på olika bearbetade komponenter för bättre estetik, lägre spänningar och ökad säkerhet.
  • Gradning och kantbearbetning efter de primära bearbetningsoperationerna.
  • Rundade profiler i fickor, spår eller andra invändiga detaljer.

Form- och verktygstillverkning:

  • Mjuka, rundade hörn och profiler i formar och verktyg för formsprutning och gjutning.

Flygindustrin:

  • Mjuka, rundade hörn på komponenter för flygindustrin, där skarpa kanter är oönskade på grund av spänningskoncentrationer och säkerhetsskäl.

Fordonsindustrin:

Rundning av hörn på motorkomponenter, fästen och andra fordonsdelar.

Allmän tillverkning:

  • Används inom många branscher för att runda hörn på detaljer i plast, trä, kompositmaterial med mera.

Därför är enkeländade hörnrundningsfräsar oumbärliga

  • Effektivitet: Jämfört med manuell gradning och efterbearbetning ger enkeländade hörnrundningsfräsar snabbare och jämnare resultat.
  • Ökad säkerhet: Rundade hörn minskar risken för skärskador, att något fastnar eller att andra komponenter skadas vid hantering och montering.
  • Bättre estetik: Rundade hörn ger produkterna ett mer välbearbetat och färdigt utseende.
  • Lägre spänningar: Rundade hörn fördelar spänningarna jämnare, vilket kan förlänga detaljens livslängd och förebygga sprickor.

Vilka branscher använder en enkeländad hörnrundningsfräs?

Enkeländade hörnrundningsfräsar är oumbärliga verktyg i branscher där precision, säkerhet och mjukt rundade kanter är avgörande:

Flygindustrin:

  • Rundade hörn på kritiska komponenter för flygindustrin, där skarpa kanter kan orsaka spänningskoncentrationer som leder till förtida haveri.
  • Utjämning av kanter för säkerhet, funktion och bättre aerodynamik.

Fordonsindustrin:

  • Rundning av hörn på motordelar, fästen, karosspaneler och andra fordonskomponenter för säkerhet, estetik och funktion.

Mekanisk bearbetning och tillverkning:

  • Gradning och rundade hörn på ett stort antal bearbetade komponenter inom många branscher.
  • Rundade profiler i formar och verktyg för formsprutning och gjutning.

Tillverkning av medicinteknik:

  • Mjukt rundade kanter på kirurgiska instrument, implantat och andra medicintekniska produkter för att minimera vävnadsskador och öka patientsäkerheten.

Tillverkning av konsumentprodukter

  • Rundade hörn på möbler, leksaker och andra konsumentprodukter för bättre estetik och säkerhet.

I vilka maskiner används en enkeländad hörnrundningsfräs?

Enkeländade hörnrundningsfräsar används främst i CNC-maskiner, tack vare deras precision och förmåga att följa de komplexa verktygsbanor som krävs för hörnrundning:

  • CNC-bearbetningscenter: Den vanligaste maskintypen för enkeländade hörnrundningsfräsar.
  • 3-axliga fräsmaskiner: Lämpliga för att runda hörn på enklare detaljer eller där åtkomsten är begränsad.
  • 4- och 5-axliga fräsmaskiner: Ger ytterligare rotationsaxlar och gör det möjligt att runda hörn på invecklade former, vinklade ytor och i trånga utrymmen.

Faktorer vid val av maskin

  • Arbetsstyckets komplexitet: Detaljens komplexitet och antalet hörn som ska rundas påverkar maskinvalet. Invecklade detaljer med trånga utrymmen kan kräva fleraxliga maskiner.
  • Produktionsvolym: Serieproduktion med krav på hörnrundning kan motivera specialmaskiner med automatiska verktygsväxlare som är optimerade för hörnrundningsfräsar, även om det är mindre vanligt.
  • Precisionskrav: Snäva toleranser gör ofta att CNC-bearbetningscenter är att föredra, tack vare deras noggrannhet, kontroll och förmåga att hålla jämna hörnradier.

Vilket design- och ingenjörsstöd erbjuder Baucor för en enkeländad hörnrundningsfräs?

Som en världsledande aktör inom precisionsbearbetning vet Baucor att optimala resultat med enkeländade hörnrundningspinnfräsar kräver mer än bara ett förstklassigt verktyg. Även om specialiserade hörnrundningsfräsar kanske inte ingår i vårt kärnsortiment kan vi stödja dig inom området på följande sätt:

Materialrådgivning: Vi vägleder tillverkare och användare om de bästa materialen (hårdmetallkvaliteter med mera) för specifika arbetsstycksmaterial, prestandakrav och produktionsvolymer.

Geometrioptimering: Våra ingenjörer kan ge råd om bland annat:

  • Radiestorlek för önskad hörnrundning.
  • Verktygets totallängd och skaftmått för korrekt uppspänning och räckvidd.
  • Skäreggens geometri för optimal prestanda i specifika material.
Beläggningsexpertis: Vi ger råd om vilka beläggningar (TiN, TiAlN, DLC med flera) som passar för att förbättra slitstyrka, verktygslivslängd och prestanda i specifika bearbetningssituationer med enkeländade hörnrundningsfräsar.

Stöd för bearbetningsprocessen: Vår kunskap om materialavverkning gör att vi kan föreslå tekniker eller verktygsmodifieringar som optimerar effektivitet och resultat vid användning av enkeländade hörnrundningsfräsar.

Fokus på precision: Baucors betoning på kvalitet innebär att vi hjälper användare att konstruera hörnrundningsfräsar som uppfyller de högsta kraven.

OÖVERTRÄFFAT INGENJÖRSSTÖD

Tjänster för ingenjörsstöd

Ingenjörskompetens i varje steg

Baucor erbjuder skräddarsydda tillverknings- och konstruktionslösningar som är anpassade efter dina specifika behov, inom många olika branscher.

Tillverkningsanpassad konstruktion, DFM

Optimera din konstruktion för produktion

Baucors ingenjörer kan granska din konstruktion och ge återkoppling för att förbättra tillverkningsbarhet, kostnadseffektivitet och effektivitet.

Lösningar för prototyper och serieproduktion

Din lösning, i din skala

Oavsett om du behöver en enstaka prototyp eller full serieproduktion är Baucors ingenjörer redo att samarbeta med dig. Kontakta oss så berättar vi hur vi kan förverkliga ditt koncept.

Skräddarsydda ingenjörslösningar

Skräddarsydda lösningar för Baucors kunder

Baucor specialiserar sig på unika tillverknings- och konstruktionslösningar som är utformade för att möta varje kunds specifika behov. Vår expertis omfattar ett brett spektrum av branscher och tillämpningar.

Vilka designguider finns för en enkeländad hörnrundningsfräs?

Viktiga designelement och aspekter

Radiestorlek: Skäreggens radie avgör storleken på det rundade hörnet. Välj en radie som exakt motsvarar dina designkrav.

Skärprofil:

  • Måste exakt motsvara önskad hörnradie.
  • Geometrin påverkar spånbildningen och skäreffektiviteten, särskilt i hårdare material.
Skaftutformning: Säkerställer korrekt passning och styvhet i maskinens verktygshållare. Vanliga typer är raka skaft och Weldon-skaft.

Spånkanaler:

Antalet spånkanaler påverkar spånbelastningen och hur jämnt verktyget skär.

Spånkanalernas utformning påverkar spånevakueringen, vilket kan vara avgörande när hörn ska rundas i djupare fickor eller detaljer.

  • Totallängd: Omfattar skärlängden och skaftlängden. Måste ge tillräcklig räckvidd för de avsedda tillämpningarna.
  • Skärlängd: Längden på den radieslipade skäreggen. Längre skärlängd kan behövas för djupare hörnrundning men kan också påverka verktygets styvhet.

Material:

  • Snabbstål (HSS, olika kvaliteter) för dess seghet och kostnadseffektivitet i mjukare material.
  • Volframkarbid (hårdmetall, olika kvaliteter) för dess överlägsna slitstyrka och prestanda i hårdare material och vid serieproduktion.
Konstruktionsfaktorer som påverkas av tillämpningen

  • Arbetsstyckets material: Hårdare material kräver segare verktygsmaterial, eventuellt andra beläggningar, och kan kräva justerade skärdata.
  • Hörnradiens storlek och djup: Styr vilken skäreggsradie som krävs på verktyget och dess totallängd.
  • Toleranskrav: Snäva toleranser kan kräva särskilda fräsgeometrier, material och fokus på maskinens styvhet.
  • Produktionsvolym: Påverkar val av material och beläggning för att optimera verktygslivslängden och minimera stilleståndstid.