Hoppa till innehållet
Tillverkare av industriknivar, maskinknivar och specialtillverkade CNC-verktyg i USA och Tyskland
Justerbar brotsch, bryggbrotsch, bilbrotsch och kombinationsbrotsch

Specialiserad brotschning för snickeri med bilbrotschar

BAUCOR-BROTSCHAR: DÄR HANTVERK MÖTER INNOVATION.

UPPTÄCK BROTSCHLÖSNINGAR SOM OMDEFINIERAR NOGGRANNHET, PRESTANDA OCH HÅLLBARHET

Precisionstillverkning som ingenjörer och forskare på Fortune 500-företag litar på

Tillverkningserfarenhet som ledande globala företag litar på.

  • Lockheed Martin
  • Sumitomo Electric Interconnect Products
  • Saint-Gobain Performance Plastics Pampus GmbH
  • 3M
  • Frito-Lay
  • Parker Hannifin Corporation
  • Boston Scientific
  • General Dynamics – OTS Canada
  • ITW Food Equipment
  • Hemlock Semiconductor
  • Saft Batteries
  • KLA-Tencor
  • Land O'Lakes
  • Fastenal
  • Volvo Construction Equipment

Vad är en bilbrotsch? Hur fungerar den?

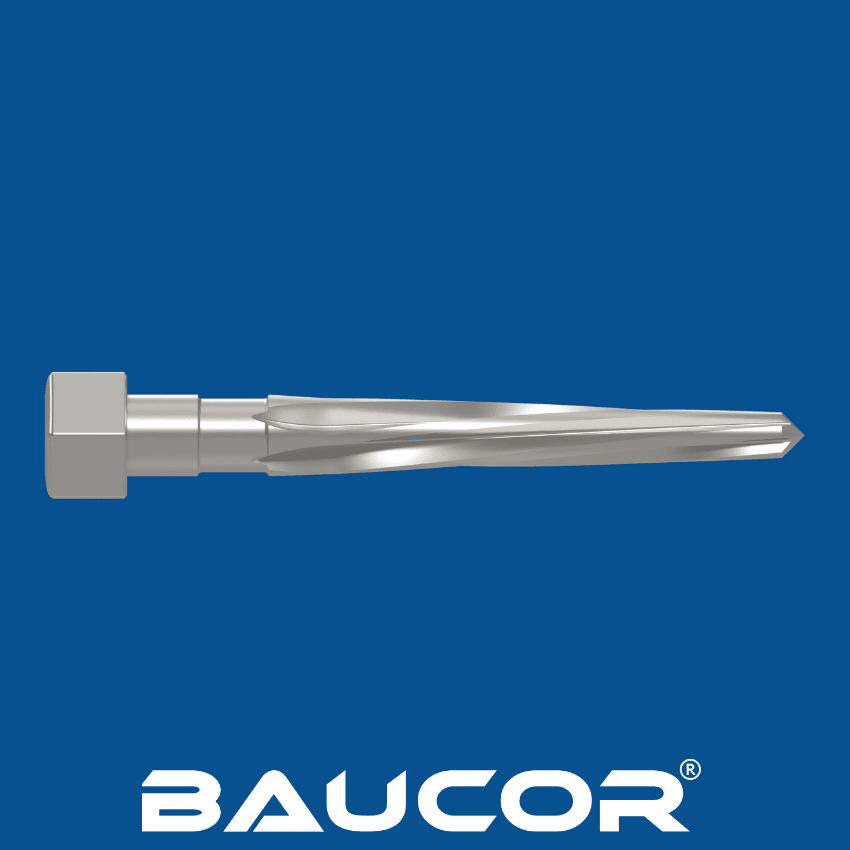
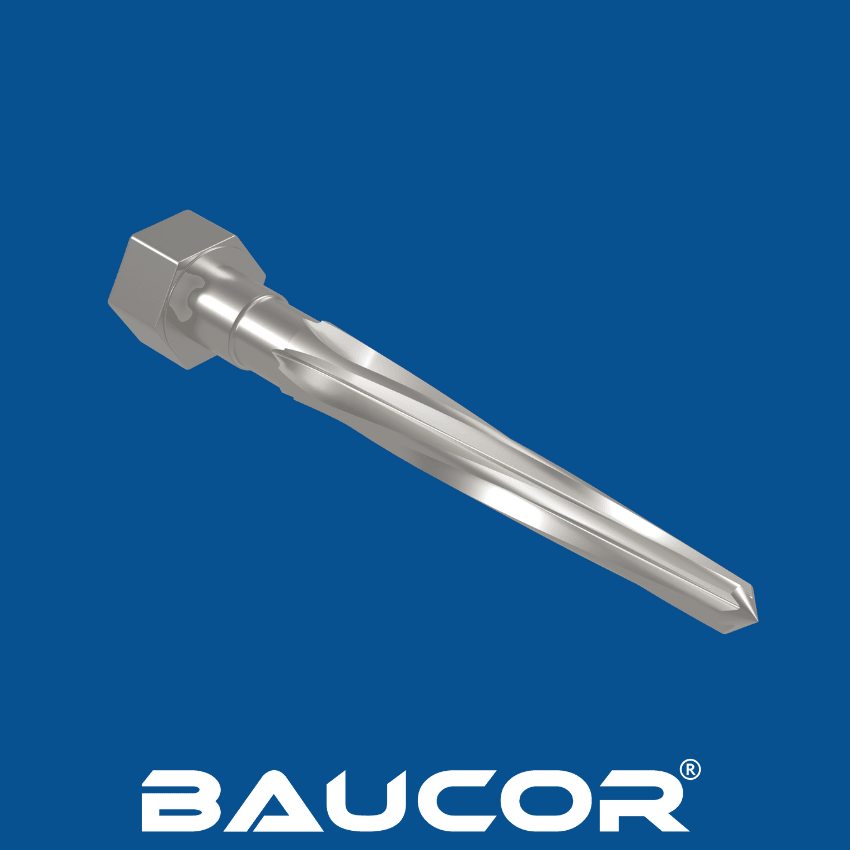
En bilbrotsch är ett specialiserat skärverktyg som i första hand används för att vidga och färdigställa hål i tjocka metallplåtar, särskilt i applikationer som lastbilsramar, järnvägsvagnar, broar och industriutrustning. De är konstruerade för tung användning och kan skära i tåliga material.

Så fungerar bilbrotschar:

  • Konstruktion: Bilbrotschar har vanligtvis raka spånkanaler (spår) och tillverkas av snabbstål (HSS) för hållbarhet. De har ofta en inbyggd krage som begränsar skärdjupet.
  • Skärverkan: Brotschen förs in i ett förborrat eller förstansat hål. När den roterar skär skäreggarna på spånkanalerna bort material och vidgar gradvis hålet till önskad storlek. Den vänsterspiralformade konstruktionen hos många bilbrotschar hjälper till att förhindra att verktyget drar sig för djupt in i hålet.

Korrigering, vidgning och finbearbetning av hål med bilbrotschar

  1. Användningsområden: Bilbrotschar används i situationer där exakt hålinpassning och exakt hålstorlek är avgörande. De används vanligtvis i följande fall:
  • Felplacerade hål: Brotschning kan korrigera felplacerade hål i bärande komponenter och ge korrekt passning för bultar eller nitar.
  • Överdimensionerade hål: Brotschning kan vidga hål så att större fästelement ryms eller för att skapa frigång för andra delar.
  • Ytbehandling av hål: Brotschning ger en jämn, exakt yta på hålets insida.
Designa din egen brotsch

Designa din egen brotsch

Fyll i formuläret i några få steg för specialtillverkning som är anpassad efter just dina behov!

Börja designa

Hur tillverkas bilbrotschar?

Bilbrotschar

Tillverkningen av bilbrotschar omfattar flera steg, och vart och ett är utformat för att säkerställa verktygets hållbarhet, noggrannhet och skärprestanda:

  • Materialval: Snabbstål (HSS) är det vanligaste materialet för bilbrotschar tack vare sin hårdhet, slitstyrka och förmåga att tåla de höga temperaturer som uppstår vid skärning.
  • Kapning: HSS-stången kapas till ämnen med önskad längd, som blir utgångspunkten för brotschkroppen.
  • Svarvning och fräsning: Ämnena bearbetas sedan i svarvar och fräsmaskiner för att forma kroppen, spånkanalerna och kragen. I det här steget krävs exakt skärning och slipning för att uppnå önskade mått och vinklar.
  • Värmebehandling: Värmebehandling är ett avgörande steg för att härda brotschen och öka dess slitstyrka. Brotschen värms till hög temperatur och kyls sedan snabbt, vanligtvis genom avsläckning i olja eller vatten. Processen ger ett hårt ytskikt samtidigt som en seg kärna bibehålls.
  • Slipning och efterbehandling: Brotschen slipas och efterbehandlas ytterligare för att uppnå slutliga mått, ytfinish och skäreggsgeometri. Det här steget kräver specialiserade slipmaskiner och skickliga tekniker.
  • Beläggning (valfritt): Vissa bilbrotschar förses med beläggningar som titannitrid (TiN) eller titankarbonitrid (TiCN) för att ytterligare förbättra slitstyrkan och minska friktionen vid skärning.
  • Kvalitetskontroll: Strikta kvalitetskontroller genomförs under hela tillverkningsprocessen för att säkerställa att

I vilka storlekar tillverkar Baucor bilbrotschar?

Bilbrotschar

Som en ledande tillverkare av bilbrotschar skulle Baucor erbjuda ett omfattande utbud av dimensioner för olika applikationer inom fordons- och industrisektorn. Våra bilbrotschars dimensioner skulle normalt anges som verktygets diameter, och vi skulle sannolikt erbjuda både standarddimensioner och specialdimensioner.

Standarddimensioner: Baucors standarddimensioner på bilbrotschar skulle sannolikt täcka ett brett spektrum, bland annat:

  • Tumdimensioner (bråktal): 1/4", 5/16", 3/8", 7/16", 1/2", 9/16", 5/8", 11/16", 3/4", 13/16", 7/8", 15/16", 1" och större.
  • Metriska dimensioner: 6mm, 8mm, 10mm, 12mm, 14mm, 16mm, 18mm, 20mm, 22mm, 25mm och större.

Specialdimensioner: Utöver standarddimensionerna erbjuder Baucor bilbrotschar i specialdimensioner för att möta kundspecifika krav. Det gör att kunder kan beställa brotschar med avvikande diametrar eller unika spånkanalkonstruktioner som är anpassade efter deras specifika applikationer.

BEGÄR OFFERT

Vilka material används vid tillverkning av bilbrotschar?

Bilbrotschar är konstruerade för tung användning och tillverkas av material som tål kraven vid skärning i tåliga metaller. Här är de vanligaste materialen för bilbrotschar:

1. Snabbstål (HSS): Det här är det vanligaste materialet för bilbrotschar tack vare sin utmärkta hårdhet, slitstyrka och förmåga att behålla en vass skäregg även vid höga temperaturer. HSS-brotschar lämpar sig för de flesta allmänna applikationer.

2. Koboltlegerat snabbstål (HSS-Co): Det här är en variant av HSS som innehåller kobolt, vilket ytterligare förbättrar hårdhet, slitstyrka och värmetålighet. HSS-Co-brotschar är idealiska för skärning i hårdare material och för applikationer där lång verktygslivslängd är önskvärd.

3. Hårdmetall: Hårdmetallbrotschar tillverkas av sintrad hårdmetall, ett kompositmaterial som består av volframkarbidpartiklar bundna med ett metallbindemedel (vanligtvis kobolt). Hårdmetall är extremt hård och slitstark, vilket gör den lämplig för skärning i mycket hårda material och för högproduktiva applikationer. Hårdmetallbrotschar är dock sprödare än HSS och kan flisa sig eller gå av om de inte används på rätt sätt.

4. Pulvermetall (PM): Pulvermetallbrotschar tillverkas av en blandning av metallpulver som pressas och sintras till ett massivt verktyg. PM-brotschar kan formuleras för att uppnå specifika egenskaper, till exempel hög hårdhet och slitstyrka. De används ofta i högpresterande applikationer.

5. Beläggningsmaterial: Utöver basmaterialet kan bilbrotschar förses med olika beläggningar för att ytterligare förbättra prestandan. Vanliga beläggningar är:

  • Titannitrid (TiN): Den här guldfärgade beläggningen ökar hårdheten och slitstyrkan, minskar friktionen och förlänger verktygslivslängden.
  • Titankarbonitrid (TiCN): Den här svarta eller grå beläggningen ger liknande fördelar som TiN men är ännu mer slitstark.
  • Aluminiumtitannitrid (AlTiN): Den här beläggningen är hårdare och mer värmetålig än TiN eller TiCN, vilket gör den idealisk för höghastighetsskärning.

Ytterligare överväganden:

Valet av material för en bilbrotsch beror på flera faktorer, bland annat:

  • Material som skärs: Hårdare material kan kräva brotschar i hårdare material som HSS-Co eller hårdmetall.
  • Användningsfrekvens: Högproduktiva applikationer kan dra nytta av hårdmetall- eller PM-brotschar tack vare deras längre verktygslivslängd.

Vilka beläggningar förbättrar bilbrotschar?

Beläggningar spelar en avgörande roll för att förbättra bilbrotschars prestanda och livslängd. De ger flera fördelar, bland annat ökad hårdhet och slitstyrka, minskad friktion och bättre värmeavledning. Här är en lista över möjliga beläggningsalternativ för bilbrotschar:

1. Titannitrid (TiN): Det här är en av de vanligaste och mest mångsidiga beläggningarna för bilbrotschar. TiN är en hård, slitstark beläggning som minskar friktionen och värmeutvecklingen vid skärning. Den ger en karakteristisk guldfärg och används ofta för allmänna brotschningsapplikationer.

2. Titankarbonitrid (TiCN): I likhet med TiN är TiCN en hård, slitstark beläggning som ger utmärkt skydd mot nötning och höga temperaturer. Den har en mörkare färg (svart eller grå) och föredras ofta vid skärning i hårdare material.

3. Aluminiumtitannitrid (AlTiN): Den här avancerade beläggningen är hårdare och mer värmetålig än TiN eller TiCN. Den används ofta i höghastighetsbearbetning där värmeutveckling är ett problem. AlTiN-beläggningar är vanligtvis lila eller bronsfärgade.

4. Zirkoniumnitrid (ZrN): Den här beläggningen ger utmärkt slitstyrka och smörjande egenskaper, vilket gör den lämplig för skärning i ett brett spektrum av material, bland annat rostfritt stål och titan. ZrN-beläggningar har en guldfärg som liknar TiN.

5. Diamantliknande kol (DLC): DLC-beläggningar är extremt hårda och har en låg friktionskoefficient, vilket gör dem idealiska för applikationer där slitage och friktion är avgörande. De används ofta på högpresterande brotschar.

6. Andra beläggningar: Utöver ovanstående finns flera andra beläggningar som kan användas på bilbrotschar, bland annat:

  • Kromnitrid (CrN): Den här beläggningen ger god slitstyrka och används ofta i kombination med andra beläggningar.
  • Titanaluminiumnitrid (TiAlN): Den här beläggningen kombinerar TiN:s hårdhet med AlN:s termiska stabilitet.
  • Flerskiktsbeläggningar: Dessa beläggningar kombinerar flera skikt av olika material för att uppnå specifika egenskaper, till exempel ökad hårdhet, slitstyrka och smörjande förmåga.

BEGÄR OFFERT

Var används bilbrotschar?

Bilbrotschar är mångsidiga verktyg som används i olika branscher där exakt hålvidgning och exakt hålefterbehandling krävs. Här är en översikt över deras vanligaste användningsområden:

Fordonsindustri:

  • Lastbilsramar: Bilbrotschar används för att vidga och passa in hål i lastbilsramar för montering av komponenter som tvärbalkar, fjäderfästen och karosserifästen.
  • Släpvagnsramar: Liksom för lastbilsramar används brotschar på släpvagnsramar för att säkerställa korrekt passning och inriktning av komponenter.
  • Tunga maskiner: Bilbrotschar används också på tunga maskiner som grävmaskiner, bulldozrar och kranar för att passa in och vidga hål för montering av olika delar.

Byggindustrin:

  • Stålkonstruktioner: Brotschning är avgörande för att passa in och vidga hål i stålbalkar, pelare och andra bärande komponenter som används i byggnader, broar och andra infrastrukturprojekt.
  • Järnvägsvagnar: Bilbrotschar används för underhåll och reparation av järnvägsvagnar, så att hål för fästelement och andra komponenter har rätt storlek och inriktning.

Industriella tillämpningar:

  • Tillverkningsindustri: Bilbrotschar används i olika tillverkningsprocesser för att vidga och färdigställa hål i tunga maskiner, industriutrustning och andra metallkonstruktioner.
  • Varvsindustri: Brotschning används inom varvsindustrin för att vidga och passa in hål i skrovplåtar, skott och andra bärande komponenter.

Andra tillämpningar:

  • Olje- och gasindustri: Bilbrotschar används inom olje- och gasindustrin för reparation och underhåll av borrigg, rörledningar och annan utrustning.
  • Gruvindustri: Brotschning används i gruvverksamhet för att vidga och passa in hål i tunga maskiner och utrustning som används för utvinning och bearbetning.

Sammantaget är bilbrotschar oumbärliga verktyg för att säkerställa korrekt passning och inriktning av komponenter i en mängd olika applikationer. Deras förmåga att vidga och färdigställa hål med precision gör dem ovärderliga i branscher som bygger på tung metallbearbetning och montering.

Vilka branscher använder bilbrotschar?

Bilbrotschar används i en rad olika branscher där exakt hålvidgning och exakt hålefterbehandling är avgörande för hållfastheten och för korrekt montering av komponenter. Dessa branscher omfattar:

Fordonsindustri:

  • Tillverkning av tunga fordon: Bilbrotschar används flitigt vid tillverkning av lastbilar, släpvagnar, bussar och andra tunga fordon. De är oumbärliga för att passa in och vidga hål i ramar, chassin och andra bärande komponenter.
  • Fordonsreparation och underhåll: Mekaniker och tekniker använder bilbrotschar för att reparera skadade eller slitna hål i fordonsramar och andra komponenter.

Byggindustrin:

  • Tillverkning av stålkonstruktioner: Brotschning är avgörande vid byggande av stålbyggnader, broar och andra infrastrukturprojekt. Bilbrotschar säkerställer exakt inpassning och exakta hålstorlekar i stålbalkar, pelare och förband.
  • Tillverkning av tunga maskiner: Brotschning används vid tillverkning av tunga entreprenadmaskiner som grävmaskiner, kranar och bulldozrar för att säkerställa korrekt passning och inriktning av komponenter.

Järnvägsindustrin:

  • Tillverkning och underhåll av järnvägsvagnar: Bilbrotschar används för att vidga och passa in hål i vagnsramar, underreden och andra komponenter. Det säkerställer säker och tillförlitlig drift av rälsfordon.

Flygindustri:

  • Flygplanstillverkning: Brotschning används ibland inom flyg- och rymdindustrin för precisionsefterbehandling av hål i flygplanskonstruktioner och komponenter, särskilt i äldre flygplan där nitar fortfarande används.

Varvsindustrin:

  • Fartygsbyggnad och reparation: Brotschning används på varv för att vidga och passa in hål i fartygsskrov, däck och andra bärande delar.

Tillverkningsindustri:

  • Tunga maskiner: Bilbrotschar används vid tillverkning av olika tunga maskiner och industriutrustning för att säkerställa exakta hålmått och exakt inriktning.

Olje- och gasindustri:

  • Underhåll av borriggar: Brotschar används för underhåll och reparation av borriggar och annan utrustning som används vid utvinning av olja och gas.

Gruvindustri:

  • Underhåll av gruvutrustning: Brotschning används för att underhålla och reparera tunga maskiner som används i gruvverksamhet.

Sammanfattningsvis är bilbrotschar oumbärliga verktyg i branscher som arbetar med tung metallbearbetning och montering. Deras förmåga att vidga och färdigställa hål med precision gör dem oumbärliga för att säkerställa hållfastheten och rätt funktion hos olika komponenter inom dessa sektorer.

I vilka maskiner används bilbrotschar?

Bilbrotschar används i första hand med maskiner som kan ge den rotationskraft och stabilitet som krävs för skärning i tjocka metallplåtar. Här är de huvudsakliga typerna av maskiner som används med bilbrotschar:

  1. Pelarborrmaskiner: Pelarborrmaskiner används ofta för brotschning, särskilt i mindre verkstäder och för mindre krävande applikationer. Brotschen sitter i borrchucken och arbetsstycket fästs på pelarborrmaskinens bord.
  2. Fräsmaskiner: Fräsmaskiner ger större mångsidighet och precision än pelarborrmaskiner. De kan användas för både vertikal och horisontell brotschning och kan hantera större arbetsstycken.
  3. Radialborrmaskiner: Dessa maskiner är idealiska för brotschning av stora arbetsstycken, till exempel lastbilsramar eller bärande ståldelar. Radialarmen gör att borrhuvudet kan placeras var som helst inom räckvidden, vilket gör det enklare att nå olika delar av arbetsstycket.
  4. Bärbara magnetborrmaskiner: Dessa specialborrmaskiner är konstruerade för brotschning på plats. De fästs vid arbetsstycket med en kraftfull magnet, vilket eliminerar behovet av klämmor eller fixturer.

CNC-maskiner (Computer Numerical Control): För brotschning med hög precision och stora volymer används ofta CNC-maskiner. De kan programmeras för att utföra komplexa brotschningsoperationer med jämn noggrannhet och repeterbarhet.

Vilket design- och ingenjörsstöd erbjuder Baucor för bilbrotschar?

På Baucor är vi måna om att ge våra kunder bilbrotschar av högsta kvalitet och det stöd de behöver för att nå optimala resultat i sina applikationer. Vårt team av erfarna ingenjörer arbetar nära kunderna för att konstruera specialbrotschar som är anpassade efter deras specifika behov. Vi är stolta över att optimera brotschens geometri, spånkanalernas utformning och materialvalet för att ge bästa möjliga skärprestanda och verktygslivslängd.

Vårt applikationsteam finns alltid tillgängligt för att ge vägledning om bästa praxis för användning av våra bilbrotschar i specifika applikationer. Vi ger rekommendationer om skärdata, smörjning och verktygsunderhåll för att maximera produktiviteten och förlänga verktygslivslängden.

Vi vet att utmaningar kan uppstå, och vårt tekniska supportteam hjälper kunderna att felsöka de problem som de stöter på när de använder våra brotschar. Vi analyserar slitna eller skadade brotschar för att hitta grundorsaken och rekommenderar lämpliga korrigerande åtgärder.

För att våra kunder ska få ut så mycket som möjligt av våra verktyg erbjuder vi utbildningsprogram och workshops om korrekt användning och underhåll av våra brotschar. Vi tror att kunskap är nyckeln till jämna och framgångsrika resultat.

På Baucor flyttar vi ständigt fram gränserna för innovation. Vårt forsknings- och utvecklingsteam arbetar kontinuerligt med att förbättra våra bilbrotschar. Vi investerar i utveckling av nya material, beläggningar och geometrier för att förbättra skärprestanda och verktygslivslängd, så att vi fortsätter att ligga i framkant inom branschen.

Med dessa omfattande tjänster inom konstruktion och ingenjörsstöd bekräftar Baucor sitt engagemang för kundnöjdhet och stärker sin ställning som en pålitlig partner inom fordons- och industrisektorn.


OÖVERTRÄFFAT INGENJÖRSSTÖD

Tjänster för ingenjörsstöd

Ingenjörskompetens i varje steg

Baucor erbjuder skräddarsydda tillverknings- och konstruktionslösningar som är anpassade efter dina specifika behov, inom många olika branscher.

Tillverkningsanpassad konstruktion, DFM

Optimera din konstruktion för produktion

Baucors ingenjörer kan granska din konstruktion och ge återkoppling för att förbättra tillverkningsbarhet, kostnadseffektivitet och effektivitet.

Lösningar för prototyper och serieproduktion

Din lösning, i din skala

Oavsett om du behöver en enstaka prototyp eller full serieproduktion är Baucors ingenjörer redo att samarbeta med dig. Kontakta oss så berättar vi hur vi kan förverkliga ditt koncept.

Skräddarsydda ingenjörslösningar

Skräddarsydda lösningar för Baucors kunder

Baucor specialiserar sig på unika tillverknings- och konstruktionslösningar som är utformade för att möta varje kunds specifika behov. Vår expertis omfattar ett brett spektrum av branscher och tillämpningar.

Vilka designguider finns för bilbrotschar?

Konstruktion av bilbrotschar kräver noggranna överväganden av flera faktorer för att säkerställa optimal prestanda, hållbarhet och precision. Här är några viktiga riktlinjer att ta hänsyn till:

  • Materialval: Valet av material är avgörande för brotschens prestanda och livslängd. Snabbstål (HSS) används ofta tack vare sin hårdhet, slitstyrka och förmåga att tåla höga skärtemperaturer. Koboltlegerat snabbstål (HSS-Co) ger ännu högre hårdhet och slitstyrka, medan hårdmetall är exceptionellt hård men sprödare.
  • Spånkanalernas utformning: Spånkanalerna (spåren) på brotschkroppen ansvarar för spånevakuering och tillförsel av skärvätska. Antalet spånkanaler, deras geometri och spiralvinkeln påverkar alla brotschens skärprestanda, spåntjocklek och ytfinish.
  • Skäreggsgeometri: Skäreggsgeometrin, inklusive spånvinkel, frigångsvinkel och släppningsvinkel, påverkar i hög grad brotschens skäreffektivitet, spånbildning och verktygslivslängd. En noggrann utformning av dessa vinklar är avgörande för att uppnå optimal skärprestanda.
  • Fasbredd: Fasbredden, det vill säga landet mellan skäreggen och spånkanalen, påverkar brotschens stabilitet och motståndskraft mot vibrationer. En bredare fas ger större stabilitet, medan en smalare fas ger bättre spånevakuering.
  • Diameter och tolerans: Brotschens diameter och tolerans måste väljas noggrant för att motsvara önskad hålstorlek och toleranskrav. Brotschtillverkare erbjuder vanligtvis ett urval av standarddimensioner, och specialdimensioner kan även tillverkas för specifika applikationer.
  • Beläggning: Beläggningar kan förbättra brotschens prestanda avsevärt genom att öka hårdheten, slitstyrkan och smörjförmågan. Vanliga beläggningar för bilbrotschar är titannitrid (TiN), titankarbonitrid (TiCN) och aluminiumtitannitrid (AlTiN).
  • Totallängd och skaftutformning: Brotschens totallängd och skaftutformning ska väljas utifrån applikationen och den verktygsmaskin som används. Skaftet ska ge en säker och exakt koppling till verktygshållaren.
  • Fasvinkel: Fasvinkeln på brotschens främre egg hjälper till att styra verktyget in i hålet och inleda skärprocessen. Fasvinkeln ska väljas utifrån materialet som brotschas och önskad ytfinish.
  • Säkerhetsaspekter: Riktlinjerna för konstruktion bör också ta upp säkerhetsaspekter, till exempel användning av lämpliga säkerhetsfunktioner på brotschen och verktygsmaskinen. Det omfattar funktioner som spånbrytare för att styra spånbildningen och förhindra igensättning samt säkerhetskragar för att begränsa brotschens skärdjup.

Genom att följa dessa riktlinjer kan tillverkare ta fram bilbrotschar som ger optimal prestanda, precision och hållbarhet för ett brett spektrum av applikationer.

Visa som