Hoppa till innehållet
Tillverkare av industriknivar, maskinknivar och specialtillverkade CNC-verktyg i USA och Tyskland
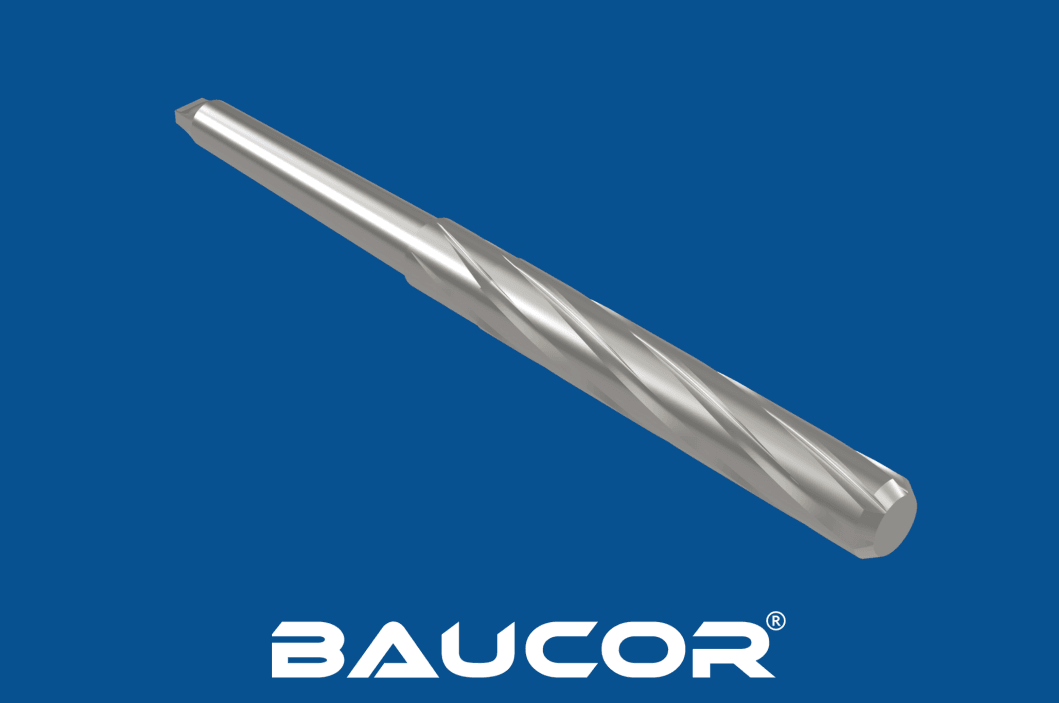
Spiralspånkanalbrotsch

Skapa koniska hål med koniska brotschar med hög precision

BAUCOR-BROTSCHAR:

UTNYTTJA PRECISIONENS FULLA KRAFT.

UPPLEV HÖGRE PRESTANDA, ÖVERLÄGSEN YTFINISH OCH OÖVERTRÄFFAD HÅLLBARHET.

Precisionstillverkning som ingenjörer och forskare på Fortune 500-företag litar på

Tillverkningserfarenhet som ledande globala företag litar på.

  • Lockheed Martin
  • Sumitomo Electric Interconnect Products
  • Saint-Gobain Performance Plastics Pampus GmbH
  • 3M
  • Frito-Lay
  • Parker Hannifin Corporation
  • Boston Scientific
  • General Dynamics – OTS Canada
  • ITW Food Equipment
  • Hemlock Semiconductor
  • Saft Batteries
  • KLA-Tencor
  • Land O'Lakes
  • Fastenal
  • Volvo Construction Equipment

Vad är en konisk brotsch? Hur fungerar den?

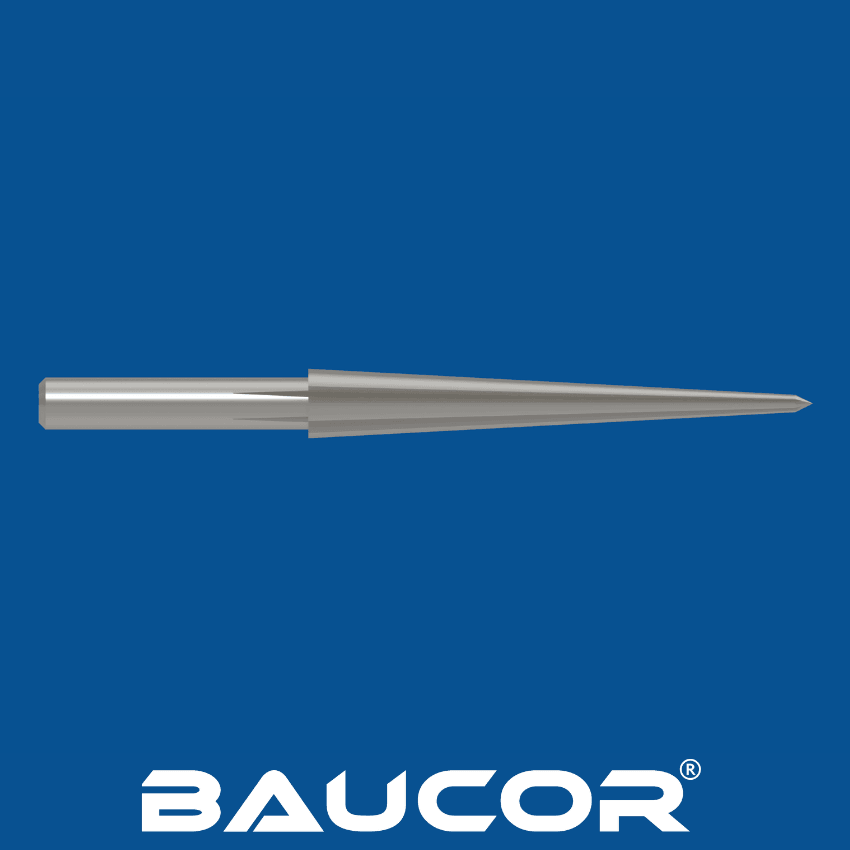
Koniska brotschar är specialiserade skärverktyg som används för att förstora och efterbehandla hål med konisk profil. Till skillnad från vanliga brotschar med konstant diameter ökar en konisk brotsch för metall gradvis i diameter längs sin längd, vilket ger exakt kontroll över hålstorlek och konicitet. Verktygen används ofta som koniska stiftbrotschar för noggrann stiftpassning och inriktning.

Så fungerar koniska brotschar:

Förborrat hål: Ett förborrat hål, något mindre än brotschens minsta diameter, borras i arbetsstycket.

Införing och skärning: Brotschen förs in i det förborrade hålet och roteras samtidigt som den matas in i materialet. När den framskrider förstorar den tilltagande diametern hålet och skapar den önskade koniciteten, vilket är typiskt vid arbete med koniska stiftbrotschar

Skärning, spånavgång och industriella användningsområden för koniska brotschar

  • Skärverkan: Brotschens flera skäreggar skär bort material från hålets yta, vilket ger en slät och noggrann ytfinish.
  • Spånavledning: Spånkanalerna längs brotschens kropp hjälper till att föra bort spån, så att verktyget inte sätts igen och skärprocessen går jämnt.
  • Slutresultat: Brotschen fortsätter att skära tills önskad hålstorlek och konvinkel har uppnåtts, vilket ger ett exakt koniskt hål med slät ytfinish.

Koniska brotschar är oumbärliga verktyg i många branscher där exakta koniska hål krävs för specifika tillämpningar, till exempel:

Verktygsmaskiner: Framställning av Morsekonhylsor för att hålla verktyg i pelarborrmaskiner, svarvar och fräsmaskiner.

Verktygs- och formtillverkning: Bearbetning av exakta koniska hål i stansverktyg och formar för noggrann inriktning och passning av komponenter.

Fordonsindustri: Framställning av koniska hål i komponenter som hjulspindlar, fjädringsdelar och motorkomponenter.

Flyg- och rymdindustri: Bearbetning av koniska hål i flygplansdelar, för korrekt passning och funktion hos kritiska komponenter.

Andra tillämpningar: Koniska brotschar används även i många andra branscher, bland annat inom medicinteknik, byggindustri och jordbruk, för att skapa koniska hål i specifika komponenter.
Designa din egen brotsch

Designa din egen brotsch

Fyll i formuläret i några få steg för specialtillverkning som är anpassad efter just dina behov!

Börja designa

Hur tillverkas koniska brotschar?

Koniska brotschar

Tillverkningen av koniska brotschar omfattar flera precisionsprocesser som säkerställer noggrannhet och prestanda:

Materialval:

  • Snabbstål (HSS), koboltlegerat HSS, pulvermetallurgiskt HSS och hårdmetall är vanliga val tack vare sin hårdhet, slitstyrka och förmåga att bibehålla en vass skäregg.

Förberedelse av ämnen:

  • Det valda materialet kapas till ett cylindriskt ämne som är något större än brotschens slutliga mått.
  • Ämnet glödgas för att mjukna och bli lättare att bearbeta.

Svarvning och konformning:

  • Ämnet spänns upp i en svarv och svarvas till önskad ytterdiameter och konisk profil.
  • Det kräver mycket noggrann styrning av skärverktygets rörelse för att uppnå den gradvisa diameterökningen.

Slipning av spånkanaler:

  • Specialiserade fräsverktyg skär spånkanaler längs brotschens längd.
  • Spånkanalerna ger utrymme för spånevakuering och kylvätskeflöde under brotschningen.
  • Antalet spånkanaler och deras geometri är noggrant utformade för att optimera spånavledning och skärprestanda.

Värmebehandling:

  • Brotschen värmebehandlas, till exempel genom härdning och anlöpning, för att härda skäreggarna och förbättra slitstyrkan.

Slipning:

  • Precisionsslipning ger brotschens slutliga mått och toleranser.
  • Detta steg säkerställer koniskhetens noggrannhet och skäreggarnas skärpa.

Beläggning (tillval):

  • Beläggningar som titannitrid (TiN), titankarbonitrid (TiCN) eller titanaluminiumnitrid (TiAlN) kan appliceras för att förbättra slitstyrkan, minska friktionen och förlänga verktygets livslängd.

Kontroll och kvalitetssäkring:

  • Noggranna inspektions- och kvalitetskontrollprocesser säkerställer att brotschen uppfyller angivna toleranser och prestandakrav.
  • Det omfattar måttkontroller, visuell inspektion och funktionstestning.

Som ledande tillverkare använder Baucor avancerade tillverkningstekniker och stränga kvalitetskontroller för att producera koniska brotschar av hög kvalitet som uppfyller de krävande kraven i många olika branscher.

I vilka storlekar tillverkar Baucor koniska brotschar?

Koniska brotschar

Baucor tillverkar koniska brotschar i ett brett urval av storlekar för olika tillämpningar och branschstandarder. Specifika storlekar kan variera beroende på kundens behov och typen av konicitet (till exempel Morsekon eller Brown & Sharpe-kon), men här är en allmän översikt över de storlekar du vanligtvis kan förvänta dig:

  • Tumstorlekar (bråkdelar):

Diameterintervall 1/4" till 1", med steg om 1/16" eller 1/32".

  • Metriska storlekar:

Diameterintervall 6mm till 25mm, med steg om 0.5mm eller 1mm.

  • Morsekonstorlekar:

#0 till #7, med ett brett spann av konvinklar och storlekar.

Baucor tillverkar koniska brotschar i ett brett urval av storlekar för olika tillämpningar och branschstandarder, inklusive specialalternativ som 2/0-konbrotschen. Specifika storlekar kan variera beroende på kundens behov och typen av konicitet (till exempel Morsekon eller Brown & Sharpe-kon), men här är en allmän översikt över de storlekar du vanligtvis kan förvänta dig:

Tumstorlekar (bråkdelar):
Diameterintervall 1/4" till 1", med steg om 1/16" eller 1/32".

Metriska storlekar:
Diameterintervall 6mm till 25mm, med steg om 0.5mm eller 1mm.

Morsekonstorlekar:
#0 till #7, med ett brett spann av konvinklar och storlekar, inklusive specialiserade lösningar som 2/0-konbrotschen för exakt efterbearbetning av koniska hål.

BEGÄR OFFERT

Vilka material används till koniska brotschar?

Koniska brotschar tillverkas av en rad olika material, vart och ett med egenskaper som passar olika tillämpningar och prestandakrav:

Snabbstål (HSS):

  • Det vanligaste och mest mångsidiga materialet för brotschar.
  • Ger en bra balans mellan hårdhet, seghet och slitstyrka.
  • Lämpar sig för brotschning av ett brett spektrum av material, bland annat de flesta stål, aluminiumlegeringar och gjutjärn.
  • Finns i olika sorter, till exempel M1, M2, M35, M42 och T15, med varierande halter av legeringsämnen för bättre prestanda.

Koboltlegerat snabbstål (HSS-Co):

  • Innehåller 5–8 % kobolt, vilket ökar anlöpningsbeständigheten och slitstyrkan.
  • Idealiskt för brotschning av hårdare material som rostfritt stål, verktygsstål och högtemperaturlegeringar.
  • Ger längre verktygslivslängd än standard-HSS i krävande tillämpningar.

Pulvermetallurgiskt snabbstål (PM HSS):

  • Tillverkas med pulvermetallurgi, vilket ger en finare kornstruktur och förbättrad slitstyrka.
  • Presterar bättre än standard-HSS, särskilt vid förhöjda temperaturer och högre skärhastigheter.
  • Finns i olika sorter, till exempel PM-M4, PM-T15 och PM-M42, med olika sammansättningar för specifika tillämpningar.

Hårdmetall (solid hårdmetall eller hårdmetallbestyckad):

  • Extremt hårt och slitstarkt, idealiskt för serieproduktion i stora volymer och nötande material.
  • Ger överlägsen verktygslivslängd och skärprestanda jämfört med HSS.
  • Brotschar i solid hårdmetall är tillverkade helt av hårdmetall, medan hårdmetallbestyckade brotschar har hårdmetallskär som är hårdlödda på en stålkropp.
  • Olika hårdmetallsorter finns, till exempel C2, C6 och C10, med olika egenskaper för olika material och tillämpningar.

Cermet:

  • Ett kompositmaterial som kombinerar keramikens hårdhet med metallers seghet.
  • Ger utmärkt slitstyrka, god högtemperaturstabilitet och bra motståndskraft mot termisk chock.
  • Lämpar sig för brotschning av härdat stål, gjutjärn och andra svårbearbetade material.

Övriga material (mindre vanliga):

  • Polykristallin diamant (PCD): Extremt hård och slitstark, men dyr och används vanligtvis i specialiserade tillämpningar, till exempel brotschning av nötande icke-järnmaterial.
  • Kubisk bornitrid (CBN): Liknar PCD i hårdhet men lämpar sig bättre för järnbaserade material. Även den är dyr och används i specialiserade tillämpningar.

Valet av lämpligt material för en konisk brotsch beror på flera faktorer, bland annat:

Arbetsstycksmaterial: Hårdheten och de nötande egenskaperna hos materialet som brotschas påverkar valet av brotschmaterial.

Brotschningsförhållanden: Skärhastigheter, matningar och förekomsten av kylvätska eller smörjmedel påverkar verktygets prestanda och slitage.

Önskad ytfinish: Vissa material, som hårdmetall, kan ge jämnare ytor än HSS.

Kostnadsaspekter: Brotschar i hårdmetall och cermet är generellt dyrare än HSS-alternativen.

Vilka beläggningar förbättrar koniska brotschar?

Olika beläggningar kan appliceras på koniska brotschar för att förbättra prestandan, förlänga verktygslivslängden och förbättra ytfinishen. Här är de vanligaste beläggningsalternativen för koniska brotschar:

Titannitrid (TiN):

  • Guldfärgad beläggning
  • Ökar hårdhet och slitstyrka
  • Minskar friktion och värmeutveckling
  • Förbättrar smörjförmågan
  • Förlänger verktygets totala livslängd

Titankarbonitrid (TiCN):

  • Hårdare och mer slitstark än TiN
  • Utmärkt för höghastighetsbearbetning
  • Lämplig för skärning av hårdare material

Titanaluminiumnitrid (TiAlN):

  • Kombinerar TiN:s hårdhet med aluminiumnitridens termiska stabilitet
  • Mycket motståndskraftig mot slitage och oxidation
  • Idealisk för högtemperaturtillämpningar och bearbetning av svårskurna material

Aluminiumtitannitrid (AlTiN):

  • Extremt hård och termiskt stabil
  • Presterar bra vid höghastighetsbearbetning, torrbearbetning och skärning i hårda material

Diamantliknande kol (DLC):

  • Mycket hård och slät beläggning
  • Minskar friktion och slitage avsevärt
  • Lämplig för tillämpningar som kräver låg friktion och hög slitstyrka

Kromnitrid (CrN):

  • Ger god slitstyrka och låg friktion
  • Används ofta i tillämpningar där vidhäftning och korrosionsbeständighet är viktiga
  1. Flerskiktsbeläggningar:
  • Kombinerar flera skikt av olika beläggningar (till exempel TiAlN/TiN)
  • Kan ge en kombination av egenskaper som hårdhet, smörjförmåga och termisk stabilitet
  • Anpassade för specifika tillämpningar och material

Valet av beläggning beror på flera faktorer:

Arbetsstycksmaterial: Hårdare material kan kräva mer slitstarka beläggningar som TiCN eller AlTiN.

Skärförhållanden: Tillämpningar med höga hastigheter och höga temperaturer kan ha nytta av beläggningar som TiAlN eller DLC.

Önskad ytfinish: Vissa beläggningar kan förbättra ytfinishen och minska behovet av ytterligare efterbearbetning.

Budget: TiN är det mest prisvärda alternativet, medan mer avancerade beläggningar som AlTiN och DLC är dyrare.

BEGÄR OFFERT

Var används koniska brotschar?

Koniska brotschar används i många branscher och tillämpningar där exakta koniska hål krävs för specifika ändamål. Några vanliga användningsområden är:

Verktygsmaskiner:

  • Framställning av Morsekonhylsor i pelarborrmaskiner, svarvar och fräsmaskiner för att hålla verktyg säkert på plats.
  • Bearbetning av koniska hål i verktygshållare, spännhylsor och andra maskintillbehör.

Verktygs- och formtillverkning:

  • Bearbetning av exakta koniska hål i stansverktyg och formar för noggrann inriktning och passning av komponenter.
  • Säkerställa korrekt passning och funktion hos utstötarstift och andra rörliga delar i formar.

Fordonsindustri:

  • Framställning av koniska hål i komponenter som hjulspindlar, fjädringsdelar och motorkomponenter, för korrekt passning och funktion.
  • Brotschning av hål för koniska rullager i olika fordonsmonteringar.

Flyg- och rymdindustri:

Bearbetning av koniska hål i flygplansdelar som landningsställskomponenter, vingstrukturer och flygkroppssektioner, för strukturell integritet och säkerhet.

Brotschning av koniska hål i jetmotorkomponenter för noggrann montering av turbinblad, lager och andra delar.

  • Andra tillämpningar:
  • Framställning av koniska hål för dubbar och andra fästelement i träbearbetning och snickeri.
  • Bearbetning av koniska hål i medicinska implantat och kirurgiska instrument för exakt passning och inriktning.
  • Brotschning av koniska hål i olika industrimaskiner och utrustning för korrekt montering och underhåll.

Sammantaget är koniska brotschar oumbärliga verktyg för att få exakta koniska hål i en mängd olika tillämpningar inom många branscher. Deras mångsidighet och noggrannhet gör dem till värdefulla tillgångar för att säkerställa korrekt passning, funktion och livslängd hos olika komponenter och sammanställningar.

Vilka branscher använder koniska brotschar?

Koniska brotschar är mångsidiga verktyg som används i ett brett spektrum av branscher där exakta koniska hål är avgörande. Några av de viktigaste branscherna som använder koniska brotschar är:

  1. Tillverkningsindustri:
  • Allmän tillverkning: Koniska brotschar används i många tillverkningsprocesser för att skapa exakta hål i fixturer, spännverktyg och formar, vilket ger noggrann inriktning och montering av komponenter.
  • Verktygs- och formtillverkning: De är oumbärliga för bearbetning av exakta koniska hål i stansverktyg och formar som används för att tillverka olika produkter, bland annat bildelar, plastkomponenter och metallgjutgods.
  1. Fordonsindustri:
  • Motorkomponenter: Koniska brotschar används för att bearbeta koniska hål i motorblock, cylinderhuvuden och andra komponenter, för exakt passning av ventiler, lager och andra delar.
  • Transmissionskomponenter: De används för brotschning av hål i kugghjul, axlar och hus för att säkerställa mjuk gång och förhindra förtida slitage.
  • Fjädring och styrning: Koniska brotschar används vid tillverkning av fjädrings- och styrkomponenter, till exempel styrtappar, kulleder och styrstagsändar, där exakta koniska hål är avgörande för korrekt inriktning och funktion.
  1. Flyg- och rymdindustri:
  • Flygplanstillverkning: Koniska brotschar används för bearbetning av kritiska komponenter som landningsställsdelar, vingstrukturer och flygkroppssektioner, där exakta koniska hål krävs för strukturell integritet och säkerhet.
  • Motorkomponenter: De används för brotschning av koniska hål i jetmotorkomponenter, så att turbinblad, lager och andra delar passar och fungerar korrekt.
  1. Energi:
  • Olje- och gasindustri: Koniska brotschar används för bearbetning av komponenter till borrplattformar, rörledningar och annan utrustning, vilket ger exakta passningar för ventiler, kopplingar och andra kritiska delar.
  • Kraftproduktion: De används vid tillverkning av komponenter till kraftverk, till exempel turbiner och generatorer, där koniska hål behövs för noggrann inriktning och montering.
  1. Ytterligare branscher:
  • Medicinteknik: Koniska brotschar används för bearbetning av exakta hål i medicinska implantat, kirurgiska instrument och andra produkter.
  • Byggindustri: De används för brotschning av hål i bärande komponenter, maskiner och utrustning inom byggbranschen.
  • Jordbruk: Koniska brotschar används för bearbetning av delar till jordbruksmaskiner och jordbruksutrustning.
  • Träbearbetning: De används för att skapa koniska hål för dubbar och andra sammanfogningstillämpningar.

Koniska brotschars mångsidighet och precision gör dem till oumbärliga verktyg i en mängd olika branscher som kräver hålbearbetning av hög kvalitet för många olika tillämpningar.

I vilka maskiner används koniska brotschar?

Koniska brotschar är mångsidiga verktyg som används i en rad olika maskiner för att skapa eller efterbearbeta exakta koniska hål. Här är några av de vanligaste maskinerna som använder koniska brotschar:

  1. CNC-bearbetningscenter: Dessa datorstyrda maskiner ger hög precision och stor flexibilitet, vilket gör dem idealiska för brotschning av koniska hål i olika arbetsstycken.
  2. Svarvar: Svarvar används främst för svarvning, men kan också utrustas med koniska brotschar för att skapa eller efterbearbeta koniska hål i cylindriska arbetsstycken.
  3. Borrmaskiner: Specialiserade borrmaskiner, som radialborrmaskiner och pelarborrmaskiner, kan förses med koniska brotschar för särskilda hålefterbearbetningsuppgifter.
  4. Borrverk: Borrverk är konstruerade för att förstora befintliga hål och kan utrustas med koniska brotschar för att uppnå bestämda konvinklar och mått.
  5. Manuella maskiner (handbrotschar): I vissa fall kan koniska brotschar användas manuellt med handdrivna maskiner eller verktyg, särskilt för mindre eller mindre krävande tillämpningar.

Specifika tillämpningar av koniska brotschar i dessa maskiner är bland annat:

  • Framställning av Morsekonhylsor i verktygshållare, borrchuckar och andra maskinkomponenter (med CNC-bearbetningscenter eller svarvar).
  • Brotschning av koniska stifthål i olika sammanställningar (med borrmaskiner eller CNC-bearbetningscenter).
  • Bearbetning av koniska lagersäten i fordons- och industritillämpningar (med svarvar eller borrverk).

Valet av maskin för användning av koniska brotschar beror på den specifika tillämpningen, arbetsstyckets storlek, den precision som krävs och produktionsvolymen.

Vilket design- och ingenjörsstöd erbjuder Baucor för koniska brotschar?

Hos Baucor strävar vi efter att vara mer än bara en leverantör av skärverktyg. Vi är din engagerade partner för att uppnå bearbetning i toppklass. Vårt omfattande utbud av konstruktions- och ingenjörsstöd för justerbara brotschar är ett bevis på det engagemanget.

Våra erfarna ingenjörer arbetar nära dig för att konstruera specialtillverkade justerbara brotschar som är skräddarsydda efter dina unika krav. Vi analyserar noggrant dina behov och optimerar brotschens geometri, material och beläggningar så att din brotsch ger exceptionell prestanda och precision.

Vi vet att valet av rätt material och beläggningar är avgörande. Därför erbjuder vi expertrådgivning där vi tar hänsyn till faktorer som arbetsstyckets material, tolerans, ytfinish och produktionsvolym för att rekommendera de optimala lösningarna.

Vårt engagemang sträcker sig till att optimera hela din brotschningsprocess. Vi analyserar dina befintliga rutiner och föreslår förbättringar för att maximera effektiviteten, minska verktygsslitaget och öka produktiviteten.

Vårt tekniska supportteam finns alltid tillgängligt för att hjälpa dig med eventuella problem. Oavsett om det sker genom felsökning på plats, support på distans eller tillgång till vår kunskapsbas ser vi till att dina brotschar alltid presterar på topp.

Vi tror på att ge våra kunder kunskap. Därför erbjuder vi utbildningar och workshoppar som lär din personal hur justerbara brotschar används och underhålls på rätt sätt, så att de håller längre och fungerar så bra som möjligt.

För att dina brotschar ska behålla sin toppprestanda erbjuder vi även kalibrering och reparation, som minskar stilleståndstiden och förlänger livslängden på din investering.

På Baucor är vi mer än en tillverkare. Vi är din partner inom precisionsbearbetning. Med vårt omfattande stöd inom konstruktion och teknik kan du lita på att dina justerbara brotschar ger jämnt goda resultat, vilket ökar produktiviteten, sänker kostnaderna och höjer kvaliteten på dina produkter.

OÖVERTRÄFFAT INGENJÖRSSTÖD

Tjänster för ingenjörsstöd

Ingenjörskompetens i varje steg

Baucor erbjuder skräddarsydda tillverknings- och konstruktionslösningar som är anpassade efter dina specifika behov, inom många olika branscher.

Tillverkningsanpassad konstruktion, DFM

Optimera din konstruktion för produktion

Baucors ingenjörer kan granska din konstruktion och ge återkoppling för att förbättra tillverkningsbarhet, kostnadseffektivitet och effektivitet.

Lösningar för prototyper och serieproduktion

Din lösning, i din skala

Oavsett om du behöver en enstaka prototyp eller full serieproduktion är Baucors ingenjörer redo att samarbeta med dig. Kontakta oss så berättar vi hur vi kan förverkliga ditt koncept.

Skräddarsydda ingenjörslösningar

Skräddarsydda lösningar för Baucors kunder

Baucor specialiserar sig på unika tillverknings- och konstruktionslösningar som är utformade för att möta varje kunds specifika behov. Vår expertis omfattar ett brett spektrum av branscher och tillämpningar.

Vilka designguider finns för koniska brotschar?

Designguider för koniska brotschar är avgörande för att säkerställa optimal prestanda och precision när koniska hål framställs. Här är några viktiga överväganden:

Konvinkel:

  • Standardiserade koner: De flesta koniska brotschar följer etablerade standarder som Morsekon, Brown & Sharpe-kon eller Jarnokon. Det ger kompatibilitet med befintliga verktyg och komponenter.
  • Specialkoner: I vissa tillämpningar kan specialanpassade konvinklar behövas. De bör utformas med hänsyn till hålets avsedda funktion, till exempel passning, bärförmåga och monteringsvänlighet.

Skäreggens geometri:

  • Skärvinkel: Skärvinkeln påverkar spånbildningen och skärkrafterna. Positiva skärvinklar föredras generellt för mjukare material, medan negativa skärvinklar lämpar sig bättre för hårdare material.
  • Frigångsvinkel: Denna vinkel, som sitter bakom skäreggen, minskar friktion och värmeutveckling under brotschningen, vilket förlänger verktygets livslängd och förbättrar ytfinishen.
  • Fasvinkel: En liten fasvinkel på den främre eggen underlättar spånbildningen och ger en mjuk ingång i hålet.

Spånkanalsutformning:

  • Antal spånkanaler: Antalet spånkanaler påverkar spåntjockleken och skärverkan. Färre spånkanaler (2–4) lämpar sig för grovbearbetning, medan fler spånkanaler (6–8) ger bättre slutbearbetningsförmåga.
  • Spånkanalernas geometri: Raka spånkanaler används ofta för genomgående hål, medan spiralformade spånkanaler föredras för hål med botten för att underlätta spånevakueringen.

Material och beläggning:

  • Materialval: Brotschens material bör väljas utifrån arbetsstycksmaterial, önskade toleranser och skärförhållanden. Vanliga material är snabbstål (HSS), koboltlegerat HSS, pulvermetallurgiskt HSS och hårdmetall.
  • Beläggning: Beläggningar som titannitrid (TiN), titankarbonitrid (TiCN), titanaluminiumnitrid (TiAlN) eller diamantliknande kol (DLC) kan förbättra slitstyrkan, minska friktionen och förlänga verktygets livslängd.

Ytterligare överväganden:

  • Skaftutformning: Skaftutformningen (rakt, koniskt eller Weldon) beror på verktygsmaskinen och uppspänningsmetoden.
  • Totallängd: Totallängden bör vara anpassad efter djupet på hålet som brotschas.
  • Styrning: Vissa koniska brotschar har en styrtapp som leder brotschen och säkerställer noggrann inriktning under arbetet.

Genom att följa dessa designguider kan tillverkare som Baucor skapa koniska brotschar som ger optimal prestanda, precision och livslängd i en mängd olika bearbetningstillämpningar.

Visa som