
Hoppa till innehållet
Tillverkare av industriknivar, maskinknivar och specialtillverkade CNC-verktyg i USA och Tyskland
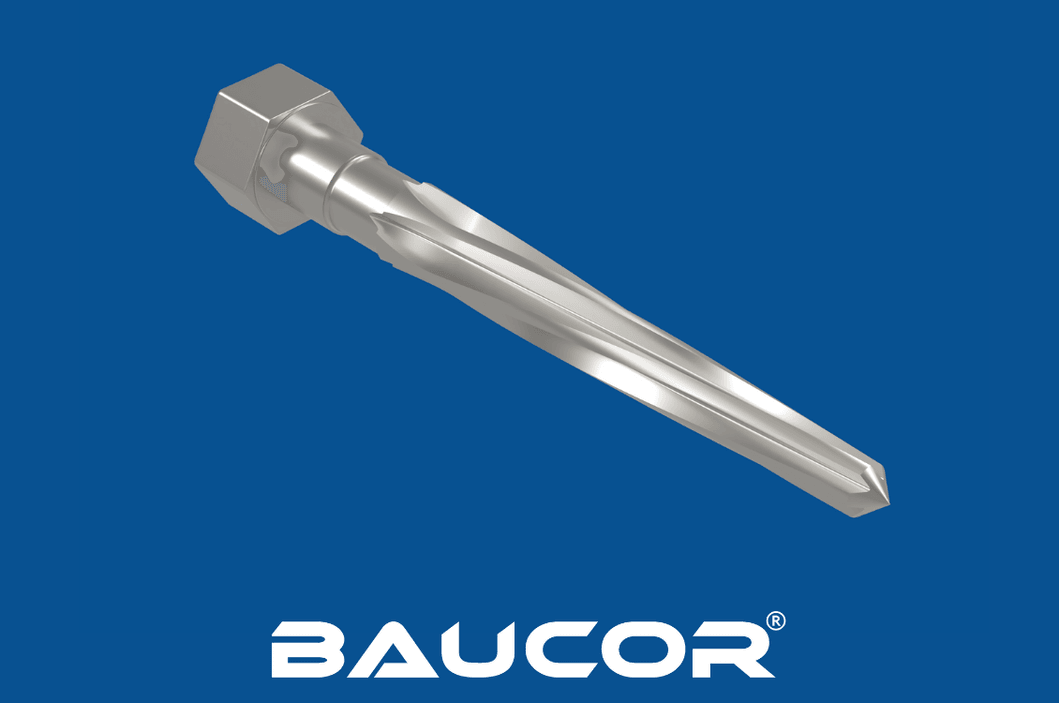
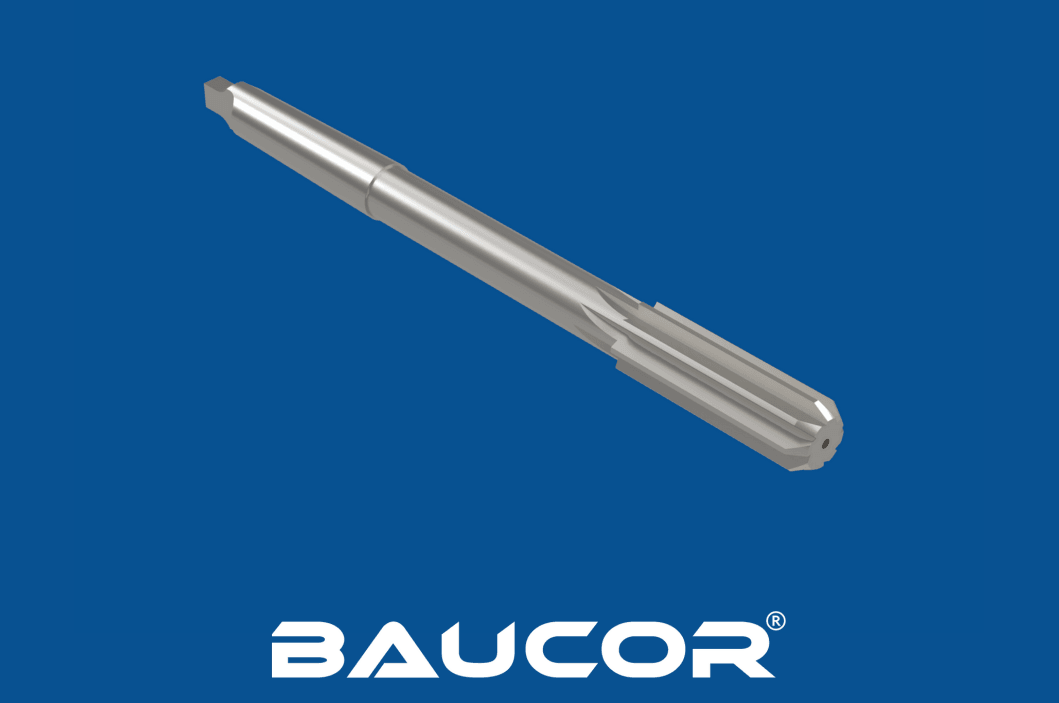
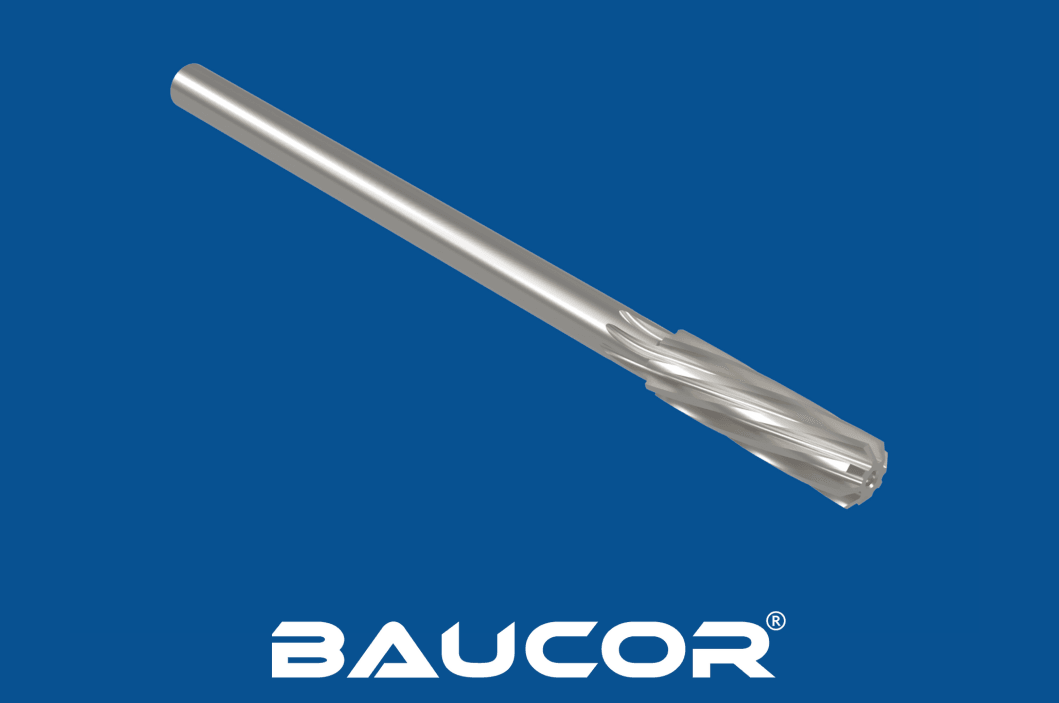
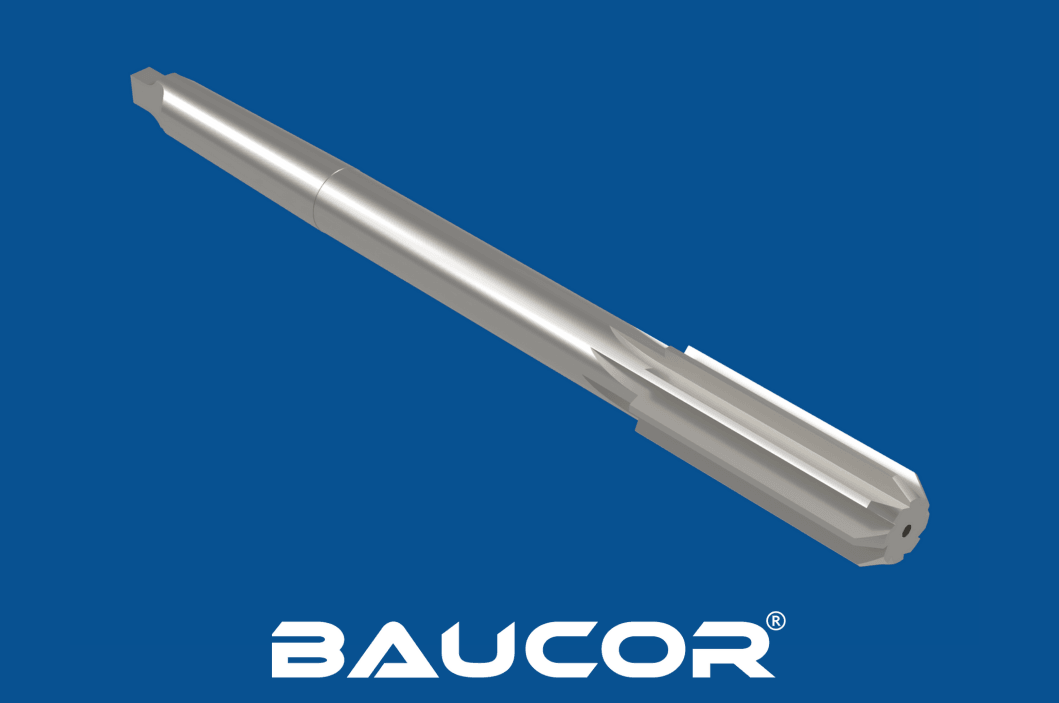
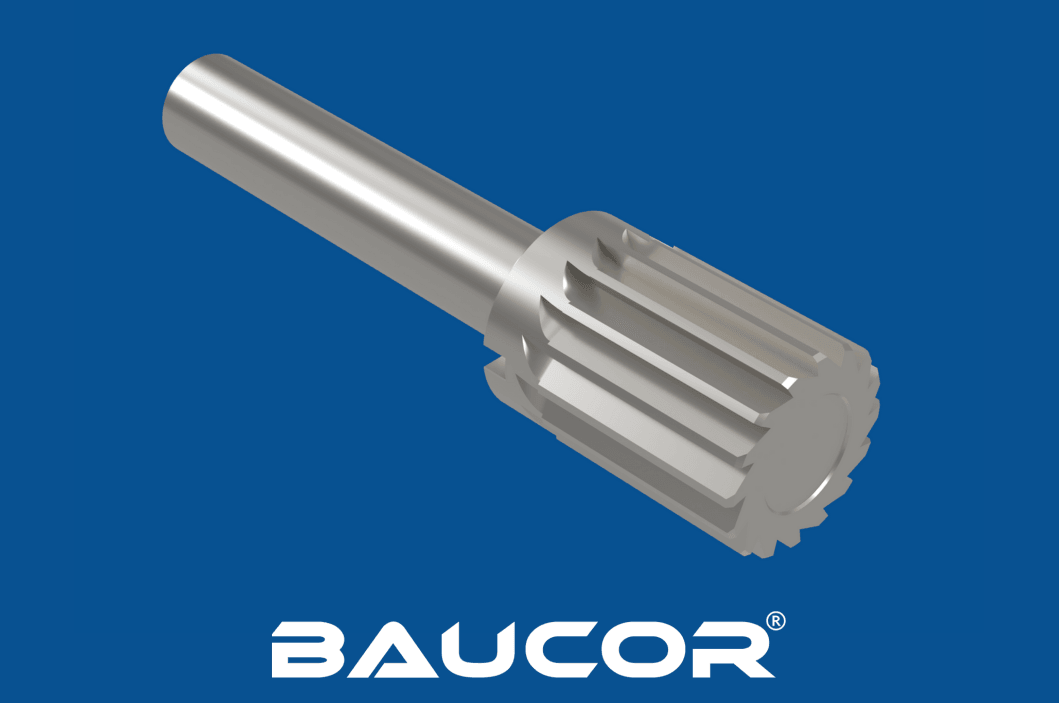
Expansionsbrotschar, handbrotschar och vänsterskärande maskinbrotschar

Justerbart brotschningsområde med expansionsbrotschar

UPPLEV SKILLNADEN MED BAUCOR.

UPPTÄCK PRECISIONSKONSTRUERADE BROTSCHAR SOM SÄTTER EN NY STANDARD FÖR FINBEARBETNING AV HÅL.

Precisionstillverkning som ingenjörer och forskare på Fortune 500-företag litar på

Tillverkningserfarenhet som ledande globala företag litar på.

  • Lockheed Martin
  • Sumitomo Electric Interconnect Products
  • Saint-Gobain Performance Plastics Pampus GmbH
  • 3M
  • Frito-Lay
  • Parker Hannifin Corporation
  • Boston Scientific
  • General Dynamics – OTS Canada
  • ITW Food Equipment
  • Hemlock Semiconductor
  • Saft Batteries
  • KLA-Tencor
  • Land O'Lakes
  • Fastenal
  • Volvo Construction Equipment

Vad är en expansionsbrotsch? Hur fungerar den?

Expanderbrotschar är mångsidiga skärverktyg som är konstruerade för att exakt vidga befintliga hål i olika material. De ger ett kostnadseffektivt och effektivt sätt att uppnå exakta hålmått och jämnare ytor.

Så fungerar expanderbrotschar:

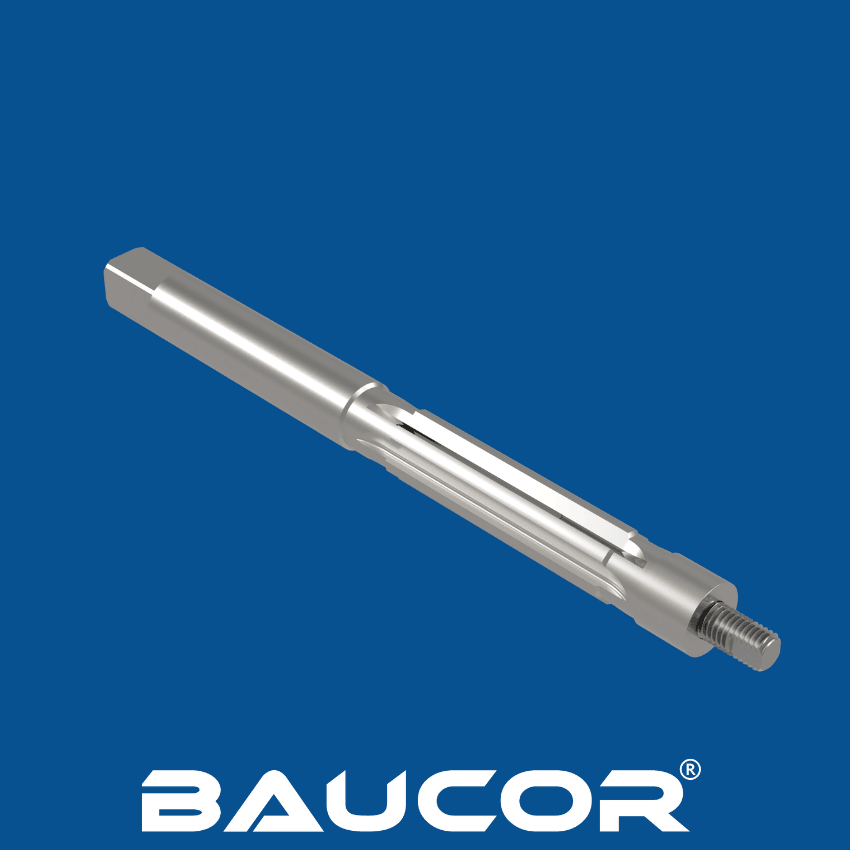
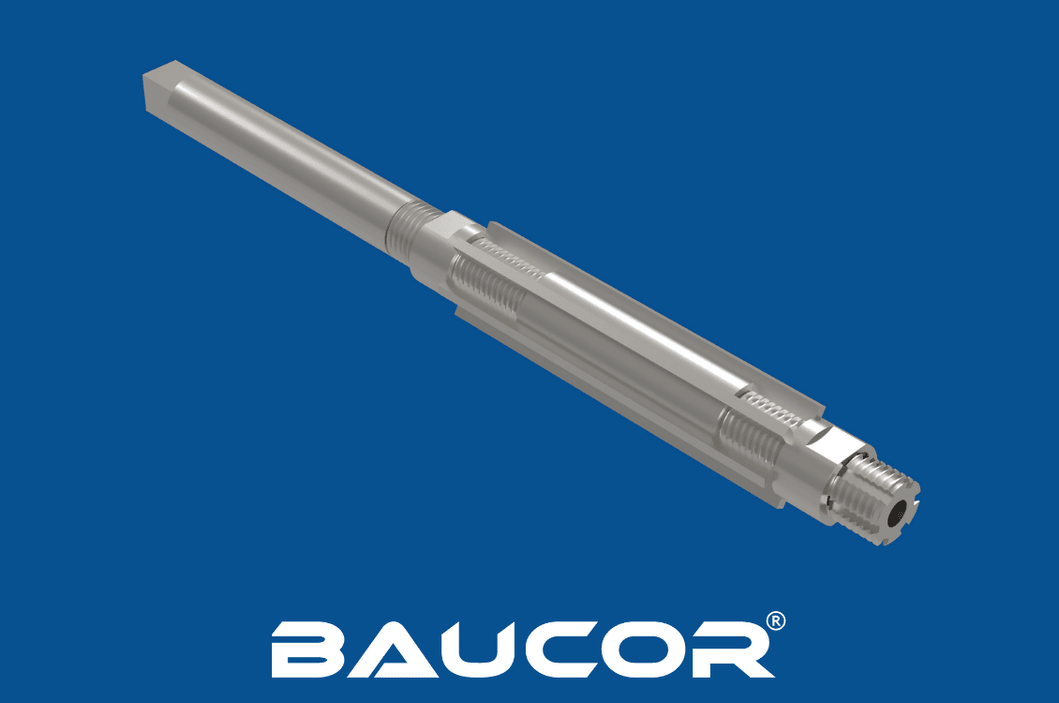
  • Konstruktion: Expanderbrotschar har vanligtvis flera spånkanaler (skäreggar) och en konisk justerskruv eller mutter. Vissa har spår mellan spånkanalerna för spånutrymme.
  • Justering: Justerskruven ger exakt kontroll över brotschens diameter. Genom att dra åt eller lossa skruven kan användaren vidga eller dra ihop brotschen så att den matchar önskad håldiameter.
  • Skärverkan: När brotschen roteras i hålet greppar spånkanalerna materialet och avverkar gradvis små mängder för att vidga håldiametern. Brotschens koniska utformning ger en jämn och kontrollerad skärprocess.
  • Omslipning: Expanderbrotschar kan slipas om flera gånger genom att justera skruven för att kompensera för slitage på skäreggarna. Det förlänger livslängden och minskar behovet av täta byten.
Designa din egen brotsch

Designa din egen brotsch

Fyll i formuläret i några få steg för specialtillverkning som är anpassad efter just dina behov!

Börja designa

Hur tillverkas expansionsbrotschar?

Expansionsbrotschar

Tillverkningen av expanderbrotschar omfattar en rad precisa bearbetnings- och värmebehandlingssteg för att säkerställa hållbarhet, noggrannhet och skärprestanda. Här är en översikt över den typiska tillverkningsprocessen:

Materialval:

Snabbstål (HSS) är det vanligaste materialet tack vare sin hårdhet, sitt slitagemotstånd och sin förmåga att tåla höga skärtemperaturer.

I specifika applikationer kan brotschar i koboltstål eller hårdmetallbestyckade brotschar användas för bättre hållbarhet och prestanda i hårdare material.

Förberedelse av ämnen:

Det valda materialet kapas till cylindriska ämnen med önskad längd och diameter.

Ämnena mjukglödgas därefter för att avlasta inre spänningar och förbättra bearbetbarheten.

Svarvning och fräsning

Ämnena monteras i en svarv eller CNC-maskin för svarvoperationer som skapar den yttre profilen, inklusive det koniska skaftet och kroppen.

Fräsoperationer används för att skapa spånkanalerna (skäreggarna) och justerskruvmekanismen.

Värmebehandling:

Brotscharna genomgår härdning och anlöpning för att uppnå önskad hårdhet och seghet.

Härdning innebär att brotschen värms till hög temperatur och sedan snabbt kyls, så att en martensitisk struktur bildas som ökar hårdheten.

Anlöpning innebär att brotschen värms upp igen till en lägre temperatur och sedan kyls långsamt för att minska sprödheten och förbättra segheten.

Slipning och efterbehandling:

Precisionsslipning utförs för att uppnå brotschens slutliga mått och ytfinish.

Spånkanalerna slipas till rätt vinklar och frigångar för optimal skärprestanda.

Justerskruvmekanismen slipas också för att säkerställa jämn och exakt expansion.

Kontroll och kvalitetssäkring:

Varje brotsch genomgår noggrann kontroll av mått, skärgeometri och ytfinish.

De provas även med avseende på funktion och skärprestanda för att säkerställa att de uppfyller de krav som ställs.

Märkning och förpackning:

Brotscharna märks med relevant information som storlek, material och tillverkarens identifiering.

De förpackas sedan för distribution och försäljning.

Tillverkningen av expanderbrotschar kräver specialiserad kunskap, precisionsbearbetning och stränga kvalitetskontroller för att säkerställa verktyg av hög kvalitet som ger exakt och tillförlitlig prestanda i olika applikationer.
I vilka storlekar tillverkar Baucor expansionsbrotschar?

Expansionsbrotschar

Baucor, en välrenommerad tillverkare av skärverktyg, erbjuder ett brett sortiment av expanderbrotschar i olika storlekar för olika applikationer. Det exakta utbudet kan variera, men här är en allmän översikt över de vanliga storleksintervall som du normalt hittar hos Baucor eller liknande tillverkare:

Metriska storlekar:

  • Små diametrar: 3mm - 10mm (steg om 0.1mm eller 0.25mm)
  • Medelstora diametrar: 10mm - 25mm (steg om 0.5mm eller 1mm)
  • Stora diametrar: 25mm - 50mm (steg om 1mm eller 2mm)

Tumdimensioner:

  • Små diametrar: 1/8 inch - 3/8 inch (steg om 1/64 inch eller 1/32 inch)
  • Medelstora diametrar: 3/8 inch - 1 inch (steg om 1/32 inch eller 1/16 inch)
  • Stora diametrar: 1 inch - 2 inch (steg om 1/16 inch eller 1/8 inch)

BEGÄR OFFERT

Vilka material används för att tillverka expansionsbrotschar?

Materialvalet för expanderbrotschar spelar en avgörande roll för deras prestanda, hållbarhet och lämplighet för specifika applikationer. Här är en detaljerad genomgång av de material som används:

Vanliga material:

Snabbstål (HSS):

  • Det mest använda materialet för expanderbrotschar.
  • Ger utmärkt hårdhet, slitagemotstånd och värmetålighet.
  • Lämpligt för brotschning av de flesta vanliga material som stål, gjutjärn, aluminium och plaster.
  • Olika HSS-kvaliteter finns, med varierande halt av legeringsämnen för bättre prestanda.

Koboltstål (HSS-Co):

  • Innehåller kobolt för högre hårdhet och varmhårdhet, vilket ger högre skärhastigheter och bättre slitagemotstånd.
  • Idealiskt för brotschning av hårdare material som rostfritt stål, titanlegeringar och värmebeständiga legeringar.
  1. Hårdmetall (solid hårdmetall eller hårdmetallbestyckad):
  • Extremt hård och slitstark, med överlägsen skärprestanda och verktygslivslängd jämfört med HSS.
  • Används vid brotschning med hög produktion i slipande material, härdade stål och exotiska legeringar.
  • Hårdmetallbestyckade brotschar är kostnadseffektiva alternativ till solid hårdmetall i vissa applikationer.

Specialmaterial:

Pulvermetallurgiskt (PM) HSS:

  • Ger bättre mikrostruktur och egenskaper än konventionellt HSS.
  • Ger högre seghet, slitagemotstånd och glödhårdhet.
  • Lämpligt för krävande applikationer och högre skärhastigheter.

Cermet:

  • En kombination av keramik och metall som ger hög hårdhet, slitstyrka och värmebeständighet.
  • Används för höghastighetsbrotschning av härdade stål och gjutjärn.
  1. Diamantbelagd:
  • Diamantbeläggningar ger exceptionell hårdhet och slitagemotstånd.
  • Används vid brotschning av slipande material som grafit, glasfiber och kompositmaterial.

Ytterligare överväganden:

Ytbehandlingar:

  • Beläggningar som titannitrid (TiN), titankarbonitrid (TiCN) och aluminiumtitannitrid (AlTiN) kan appliceras för att förbättra slitagemotståndet, smörjförmågan och verktygslivslängden.
  • Kryogen behandling kan också användas för att förbättra brotschmaterialets mikrostruktur och egenskaper.

Applikationsspecifika material:

För specifika branscher och material kan specialiserade brotschmaterial finnas, till exempel:

  • Brons för brotschning av plaster.
  • Tennbelagd för brotschning av aluminium.
  • Keram för högtemperaturapplikationer.

Valet av material för en expanderbrotsch beror på flera faktorer, bland annat:

  • Materialet som brotschas: Arbetsstyckets hårdhet och slipande egenskaper avgör vilken hårdhet och vilket slitagemotstånd brotschen behöver.
  • Brotschningsförhållanden: Skärhastigheter, matningar och kylvätskeanvändning påverkar brotschens prestanda och verktygslivslängd.
  • Kostnadsaspekter: Kostnaden för brotschmaterialet och dess förväntade verktygslivslängd påverkar operationens totala kostnadseffektivitet.

Genom att noga väga dessa faktorer och välja lämpligt material kan du säkerställa optimal prestanda, hållbarhet och kostnadseffektivitet i din brotschning.

Vilka beläggningar förbättrar expansionsbrotschar?

Beläggningar spelar en avgörande roll för att förbättra prestanda, verktygslivslängd och övergripande effektivitet hos expanderbrotschar. De ger bättre smörjförmåga, minskar friktionen och ökar slitagemotståndet, vilket ger jämnare skärverkan och längre verktygslivslängd. Här är en omfattande lista över beläggningar som ofta används på expanderbrotschar:

PVD-beläggningar (fysikalisk ångavsättning):

Titannitrid (TiN):

  • Den vanligaste beläggningen för allmän brotschning.
  • Ger en guldfärgad yta.
  • Ger utmärkt hårdhet, slitstyrka och minskad friktion.
  • Lämplig för brotschning av de flesta vanliga material, bland annat stål, gjutjärn, aluminium och plast.

Titankarbonitrid (TiCN):

  • Hårdare och mer slitstark än TiN.
  • Ger en silvergrå eller mörkgrå yta.
  • Idealisk för brotschning av abrasiva material, härdade stål och rostfritt stål.

Titanaluminiumnitrid (TiAlN):

  • Ger överlägsen hårdhet och värmetålighet jämfört med TiN och TiCN.
  • Har en violett eller lila färg.
  • Idealisk för höghastighetsbrotschning, torrbrotschning och brotschning av material som är svåra att bearbeta.

Aluminiumtitannitrid (AlTiN):

  • Ger utmärkt termisk stabilitet och oxidationsbeständighet.
  • Har en ljusgrå eller mörkgrå färg.
  • Idealisk för brotschning vid höga temperaturer och för brotschning av titanlegeringar.
  1. Kromnitrid (CrN):
  • Ger god vidhäftning mot substratet och utmärkt korrosionsbeständighet.
  • Har en silvergrå färg.
  • Lämplig för brotschning av korrosiva material och för våtbrotschning.

CVD-beläggningar (kemisk ångdeponering):

  1. Aluminiumoxid (Al2O3):
  • Ger utmärkt slitstyrka, termisk stabilitet och kemisk tröghet.
  • Har en klar eller vit färg.
  • Lämplig för höghastighetsbrotschning, torrbrotschning och brotschning av abrasiva material.

Andra beläggningar:

  1. Diamantliknande kol (DLC):
  • Ger en extremt låg friktionskoefficient och utmärkt slitstyrka.
  • Har en svart eller mörkgrå färg.
  • Idealisk för brotschning av icke-järnmetaller, plast och kompositmaterial.
  1. Polykristallin diamant (PCD):
  • Det hårdaste kända materialet, med oöverträffad slitstyrka.
  • Används för brotschning av extremt abrasiva material som grafit, glasfiber och keramik.

Så väljer du rätt beläggning:

Valet av optimal beläggning för din expanderbrotsch beror på flera faktorer, bland annat:

  • Arbetsstyckets material: Olika beläggningar passar olika arbetsmaterial. Ta hänsyn till hårdhet, slipande egenskaper och reaktivitet hos materialet som brotschas.
  • Brotschningsförhållanden: Skärhastigheter, matningar, kylvätskeanvändning och förekomst av slipande föroreningar påverkar beläggningens prestanda och livslängd.
  • Kostnadsaspekter: Beläggningens kostnad och dess förväntade fördelar i form av verktygslivslängd och produktivitet bör vägas mot operationens totala kostnad.

Genom att noga utvärdera dessa faktorer och välja lämplig beläggning kan du förbättra prestandan, hållbarheten och kostnadseffektiviteten hos dina expanderbrotschar avsevärt.

BEGÄR OFFERT

Var används expansionsbrotschar?

Expanderbrotschar är mångsidiga verktyg som används i många branscher och applikationer där exakt hålvidgning och efterbearbetning är avgörande. Här är en genomgång av deras vanligaste användningsområden:

Industriella tillämpningar:

Mekanisk bearbetning och tillverkning:

  • Vidga hål för bussningar, lager och andra komponenter i maskiner och utrustning.
  • Finjustera hålmått för att säkerställa exakta passningar och inriktningar.
  • Skapa precisa hål i stansverktyg, formar och fixturer.

Fordonsreparation:

  • Vidga hål i motorblock, växellådshus och andra fordonskomponenter för reparation eller modifiering.
  • Brotscha ur slitna eller skadade hål för att återställa rätt passning och funktion.

Flygindustri:

  • Skapa precisa hål i flygplanskomponenter, till exempel motorfästen, landningsställ och flygkroppsstrukturer.
  • Brotscha hål för fästelement och beslag.

VVS och rörmontage:

Vidga hål i rör och kopplingar för anslutningar och reparationer.

Ta bort grader och skarpa kanter för jämnare flöde och bättre tätning.

  • Träbearbetning:
  • Vidga hål för dymlingar, gångjärn och andra beslag i möbler och skåp.
  • Skapa precisa hål för träförband och sammanfogningar.

Andra tillämpningar:

Vapensmide:

  • Brotscha pipor och patronlägen för exakta toleranser och bättre träffsäkerhet.

Tillverkning av musikinstrument:

  • Skapa precisa hål i trä- och mässingsblåsinstrument för tonhål och stämdragare.

Tillverkning av medicinteknik:

Brotscha hål i implantat och kirurgiska instrument för exakta passningar och släta ytor.

  • Allmänt underhåll och reparation:
  • Förstoring och rengöring av hål i olika material för reparation eller ändring.

Fördelar med expanderbrotschar:

Användningen av expanderbrotschar i dessa applikationer ger flera fördelar:

  • Precision: De kan ge exakta hålmått med snäva toleranser, vilket säkerställer exakta passningar och optimal prestanda.
  • Mångsidighet: Lämpliga för många olika material, bland annat metaller, plaster och trä.
  • Kostnadseffektivitet: Den justerbara konstruktionen och möjligheten att återanvända dem gör dem till en kostnadseffektiv lösning jämfört med flera brotschar med fast diameter.
  • Bättre ytfinish: De ger jämnare hålytor än enbart borrning, vilket minskar friktionen och förlänger komponenternas livslängd.

Expanderbrotschar är oumbärliga verktyg för både yrkesverksamma och gör-det-självare och ger ett tillförlitligt och effektivt sätt att åstadkomma exakt hålvidgning och efterbearbetning i olika applikationer.

Vilka branscher använder expansionsbrotschar?

Expanderbrotschar är oumbärliga verktyg i en lång rad branscher där exakt hålvidgning och efterbearbetning är avgörande. Deras mångsidighet och anpassningsförmåga gör dem nödvändiga i olika applikationer. Här är några av de viktigaste branscherna som är beroende av expanderbrotschar:

Tillverkning och bearbetning:

  • Allmän bearbetning: Expanderbrotschar används flitigt på mekaniska verkstäder för att skapa precisa hål i olika komponenter, bland annat kugghjul, axlar, bussningar och hus.
  • Verktygs- och formtillverkning: De är nödvändiga för att skapa exakta hål i stansverktyg, formar och fixturer som används i tillverkningsprocesser.
  • Metalltillverkning: Expanderbrotschar används för hålvidgning och efterbearbetning i metallbearbetningsprojekt, till exempel bärande komponenter, plåtarbeten och specialtillverkning.

Fordonsindustri:

  • Motorbyggnad och motorreparation: Mekaniker och motorbyggare använder expanderbrotschar för att vidga och efterbearbeta hål i motorblock, cylinderhuvuden och andra komponenter.
  • Växellådsreparation: De används för att reparera och modifiera växellådshus och säkerställa rätt passning och funktion för kugghjul och lager.
  • Fordonsanpassning: Expanderbrotschar används vid specialbyggda bilar för olika modifieringar, till exempel chassiuppgraderingar och prestandahöjningar.

Flyg- och rymdindustri:

  • Flygplanstillverkning: Exakt hålframställning och hålbearbetning är avgörande inom flygplanstillverkning, där expansionsbrotschar används för komponenter som motorfästen, landningsställ och vingstrukturer.
  • Flygunderhåll: De används vid reparation och underhåll av flygplansmotorer, flygkroppsstrukturer och andra komponenter.

VVS och rörmontage:

  • Rörinstallation och rörreparation: Expansionsbrotschar används för att vidga hål i rör och kopplingar vid anslutningar, reparationer och ändringar.
  • VVS-system: De används i värme-, ventilations- och luftkonditioneringssystem (HVAC) för exakt hålmått och hålbearbetning i kanaler och rörledningar.

Andra branscher:

  • Träbearbetning: Expansionsbrotschar används vid möbeltillverkning, snickeri och andra träarbeten för att göra exakta hål för pluggar, gångjärn och andra beslag.
  • Vapensmide: De är nödvändiga för att brotscha gevärspipor och patronlägen så att noggrannhet och precision säkerställs.
  • Tillverkning av musikinstrument: Expansionsbrotschar används vid tillverkning av trä- och bleckblåsinstrument för att skapa exakta tonhål och stämdragrör.
  • Tillverkning av medicinteknik: De har en roll i produktionen av medicinska implantat, kirurgiska instrument och andra produkter som kräver exakta hålmått och släta ytor.

Listan är inte uttömmande, eftersom expansionsbrotschar används i många andra branscher och specialområden. Deras anpassningsbarhet, precision och kostnadseffektivitet gör dem till värdefulla verktyg för både yrkesverksamma och hobbyanvändare.

I vilka maskiner används expansionsbrotschar?

Expansionsbrotschar är mångsidiga skärverktyg som kan användas i en rad olika maskiner för exakt hålvidgning och hålbearbetning. Här är några av de vanligaste maskinerna där expansionsbrotschar används:

1. Svarvar:

  • Konventionella svarvar: Expansionsbrotschar kan monteras i reservdocka eller verktygshållare på en konventionell svarv för att vidga och bearbeta hål i cylindriska arbetsstycken.
  • Revolversvarvar: Dessa svarvar har flera verktygsstationer, vilket möjliggör effektiv brotschning tillsammans med andra bearbetningsmoment.

2. Fräsmaskiner:

  • Vertikala fräsmaskiner: Expansionsbrotschar kan spännas i spindeln på en vertikal fräsmaskin för att brotscha hål i plana eller formade ytor.
  • Horisontella fräsmaskiner: Dessa maskiner lämpar sig för brotschning av större arbetsstycken som stöds bättre på ett horisontellt bord.

3. Pelarborrmaskiner:

  • Bänkborrmaskiner: Mindre expansionsbrotschar kan användas i borrmaskiner för handmatad brotschning av mindre arbetsstycken.
  • Radialborrmaskiner: Dessa maskiner ger större flexibilitet när brotschen ska positioneras över större arbetsstycken.

4. CNC-maskiner:

  • CNC-svarvar: Expansionsbrotschar kan integreras i CNC-svarvens program för automatiserad brotschning med hög precision och repeterbarhet.
  • CNC-bearbetningscenter: Dessa mångsidiga maskiner kan utföra brotschning vid sidan av fräsning, borrning och andra bearbetningsprocesser.

5. Portabla maskiner:

  • Magnetborrmaskiner: Dessa portabla maskiner kan användas för brotschning på plats, särskilt av stora arbetsstycken eller sådana som är svåra att flytta.
  • Handborrmaskiner: Mindre expansionsbrotschar kan användas i handborrmaskiner vid reparationer och ändringar ute i fält.

Specialmaskiner:

  • Honingmaskiner: Expansionsbrotschar kan användas i honingmaskiner för att uppnå extremt exakta hålmått och ytfinish.
  • Rörfasningsmaskiner: Dessa maskiner använder expansionsbrotschar för att skapa fasningar på rörändar inför svetsning och andra sammanfogningsprocesser.

Att tänka på:

  • Maskinkompatibilitet: Valet av maskin beror på arbetsstyckets storlek och form, önskad precision och produktionsvolym.
  • Brotschens skafttyp: Kontrollera att brotschens skaft passar maskinens verktygshållare eller chuck.
  • Hastighet och matning: Rätt skärhastighet och matningshastighet bör väljas utifrån brotschens material, arbetsstyckets material och önskad ytfinish.
  • Kylmedel: Lämpligt kylmedel eller smörjmedel kan förlänga verktygets livslängd, förbättra ytfinishen och förhindra överhettning.

Med rätt maskinval och korrekta arbetsrutiner kan expansionsbrotschar användas effektivt för exakt och rationell hålvidgning i många olika tillämpningar.

Vilket design- och ingenjörsstöd erbjuder Baucor för expansionsbrotschar?

Som en global ledare inom skärverktyg åtar sig Baucor att erbjuda omfattande support för våra expansionsbrotschar. Vi vill att våra kunder ska få optimala lösningar som är anpassade efter just deras behov.

Det här kan du förvänta dig av vårt konstruktions- och ingenjörsstöd:

Specialkonstruktion av brotschar:

  • Tillämpningsanalys: Vi går noggrant igenom dina brotschningskrav och tar hänsyn till arbetsstyckets material, hålmått, toleranser, önskad ytfinish och eventuella branschstandarder som du måste följa.
  • Verktygskonstruktion och optimering: Med avancerad programvara och årtiondens erfarenhet konstruerar vi specialbrotschar som är optimerade för just din tillämpning. Vi väljer material, beläggning, geometri och antal spånkanaler med omsorg för att säkerställa optimal prestanda, livslängd och kostnadseffektivitet.
  • Prototyputveckling och provning: För komplexa eller kritiska tillämpningar kan vi ta fram prototyper som testas och valideras i din egen produktionsmiljö. Det gör att vi kan finjustera konstruktionen och säkerställa att den uppfyller dina exakta behov innan serieproduktionen startar.

Ingenjörsrådgivning:

  • Optimering av brotschningsprocessen: Våra erfarna ingenjörer, med djup förståelse för bearbetningsprocesser, ger rekommendationer för att optimera dina brotschningsoperationer. Det omfattar detaljerad vägledning om skärdata (hastighet, matning, kylvätska), verktygsval utifrån dina specifika maskiner samt felsökning av vanliga brotschningsproblem.
  • Vägledning vid val av material och beläggning: Vi använder vår omfattande kunskap om materialvetenskap för att hjälpa dig välja det mest lämpliga brotschmaterialet och den mest lämpliga beläggningen. Faktorer som arbetsstyckets material, hårdhet och önskad ytfinish vägs noggrant in för att ge bästa möjliga prestanda och livslängd.
  • Prestandaanalys och ständiga förbättringar: Vi nöjer oss inte med de första rekommendationerna utan erbjuder löpande prestandaanalys. Genom att samla in data om brotschars prestanda i dina verkliga tillämpningar kan vi identifiera förbättringsområden och ta fram skräddarsydda lösningar som förlänger verktygslivslängden och ökar produktiviteten och den totala brotschningseffektiviteten.
  1. Teknisk support:
  • Omfattande onlineresurser: Vi erbjuder en mängd resurser online, bland annat tekniska datablad, tillämpningsguider, instruktionsvideor och FAQ för felsökning. Resurserna är framtagna för att ge dig den kunskap du behöver för att fatta välgrundade beslut och få ut mesta möjliga av dina brotschar från Baucor.
  • Skräddarsydd utbildning och workshops: Vi vet att varje kunds behov är unika. Därför erbjuder vi skräddarsydda utbildningar och workshops om val av brotsch, tillämpning, underhåll och felsökning. Vårt mål är att ge ditt team de färdigheter och den kunskap som krävs för optimala resultat.
  • Proaktiv kundservice: Vårt dedikerade kundserviceteam finns till hands för att besvara dina frågor, ta hand om dina synpunkter och ge expertis inom teknisk support under hela brotscharnas livscykel. Vi vill vara din långsiktiga partner för framgång.

Genom att erbjuda detta omfattande utbud av tjänster inom konstruktion, ingenjörsarbete och tekniskt stöd är Baucor mer än en vanlig leverantör av skärverktyg. Vi är din pålitliga partner och hjälper dig att nå dina tillverkningsmål med optimerade brotschningslösningar och orubbligt stöd.

OÖVERTRÄFFAT INGENJÖRSSTÖD

Tjänster för ingenjörsstöd

Ingenjörskompetens i varje steg

Baucor erbjuder skräddarsydda tillverknings- och konstruktionslösningar som är anpassade efter dina specifika behov, inom många olika branscher.

Tillverkningsanpassad konstruktion, DFM

Optimera din konstruktion för produktion

Baucors ingenjörer kan granska din konstruktion och ge återkoppling för att förbättra tillverkningsbarhet, kostnadseffektivitet och effektivitet.

Lösningar för prototyper och serieproduktion

Din lösning, i din skala

Oavsett om du behöver en enstaka prototyp eller full serieproduktion är Baucors ingenjörer redo att samarbeta med dig. Kontakta oss så berättar vi hur vi kan förverkliga ditt koncept.

Skräddarsydda ingenjörslösningar

Skräddarsydda lösningar för Baucors kunder

Baucor specialiserar sig på unika tillverknings- och konstruktionslösningar som är utformade för att möta varje kunds specifika behov. Vår expertis omfattar ett brett spektrum av branscher och tillämpningar.

Vilka designguider finns för expansionsbrotschar?

När expansionsbrotschar konstrueras eller väljs måste flera viktiga faktorer beaktas för att säkerställa optimal prestanda, noggrannhet och livslängd. Här är de viktigaste konstruktionsriktlinjerna:

Materialval:

  • Arbetsstyckets material: Välj ett brotschmaterial som är hårdare och mer slitstarkt än arbetsstyckets material. Ta hänsyn till hårdhet, abrasivitet och reaktivitet hos materialet som ska brotschas.
  • Skärförhållanden: Det valda materialet måste klara de skärhastigheter, matningar och temperaturer som förekommer vid brotschningen.
  • Kostnadseffektivitet: Väg materialets kostnad mot dess förväntade livslängd och prestandafördelar.

Spånkanalsutformning:

  • Antal spånkanaler: Bestäm antalet spånkanaler utifrån arbetsstyckets material och önskad ytfinish. Fler spånkanaler ger i regel jämnare ytor men kan kräva högre skärkrafter.
  • Spånkanalernas geometri: Spånkanalernas geometri, inklusive spånvinkel, frigångsvinkel och fasbredd, påverkar spånevakueringen, skärkrafterna och livslängden. Optimera geometrin för den aktuella tillämpningen.
  • Spånkanalernas delning: Se till att det finns tillräckligt avstånd mellan spånkanalerna för effektiv spånavgång och för att förhindra att spån fastnar.

Brotschkroppens konstruktion:

  • Konvinkel: Konvinkeln på brotschens kropp avgör expansionstakten och påverkar skärkrafter och noggrannhet. En mindre konvinkel ger mer gradvis expansion och bättre kontroll.
  • Expansionsmekanism: Expansionsmekanismen, oavsett om justeringen sker med skruv eller mutter, bör vara utformad för enkel och exakt justering av brotschens diameter.
  • Total längd: Brotschens totala längd bör vara tillräcklig för att nå botten av hålet och ge tillräckligt stöd under brotschningen.

Styrdiameter:

  • Val av styrdiameter: Styrdiametern bör vara något mindre än det förborrade hålets diameter för att styra brotschen och säkerställa koncentricitet.
  • Styrlängd: Styrlängden bör vara tillräcklig för att ge stabilitet och förhindra vibrationer under brotschningen.

Val av beläggning:

  • Arbetsstyckets material: Välj en beläggning som är förenlig med arbetsstyckets material och brotschningsförhållandena. Ta hänsyn till hårdhet, abrasivitet och reaktivitet hos materialet som ska brotschas.
  • Önskade egenskaper: Välj en beläggning som ger de egenskaper du vill ha, till exempel bättre slitstyrka, lägre friktion eller högre värmetålighet.

Toleranser och ytfinish:

  • Håltolerans: Ange den håltolerans som krävs utifrån tillämpningens funktionskrav.
  • Ytfinish: Bestäm önskad ytfinish och välj en brotsch med lämpligt antal spånkanaler och skärgeometri för att uppnå den.
  1. Tillverkarens rekommendationer:
  • Följ tillverkarens riktlinjer: Se tillverkarens rekommendationer för specifika konstruktionsaspekter, skärdata och underhållsrutiner för optimal brotschprestanda och verktygslivslängd.

Genom att noggrant beakta dessa riktlinjer och samarbeta med en pålitlig tillverkare som Baucor kan du se till att dina expansionsbrotschar konstrueras och tillverkas för att uppfylla tillämpningens specifika krav och ge optimal prestanda, noggrannhet och hållbarhet.

Visa som