Hoppa till innehållet
Tillverkare av industriknivar, maskinknivar och specialtillverkade CNC-verktyg i USA och Tyskland
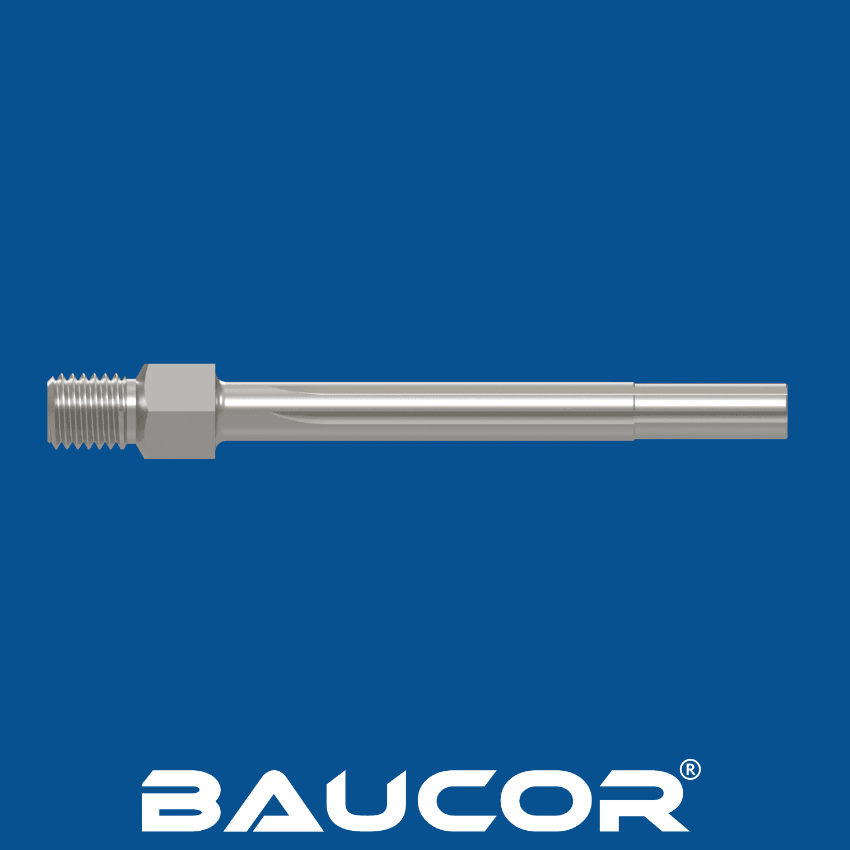
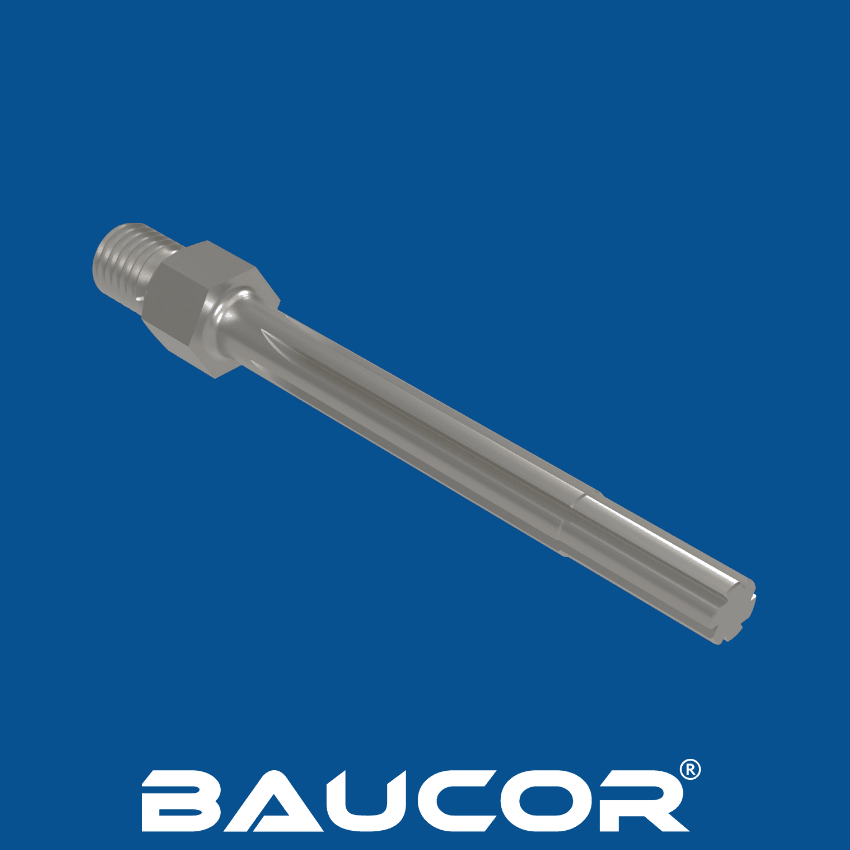
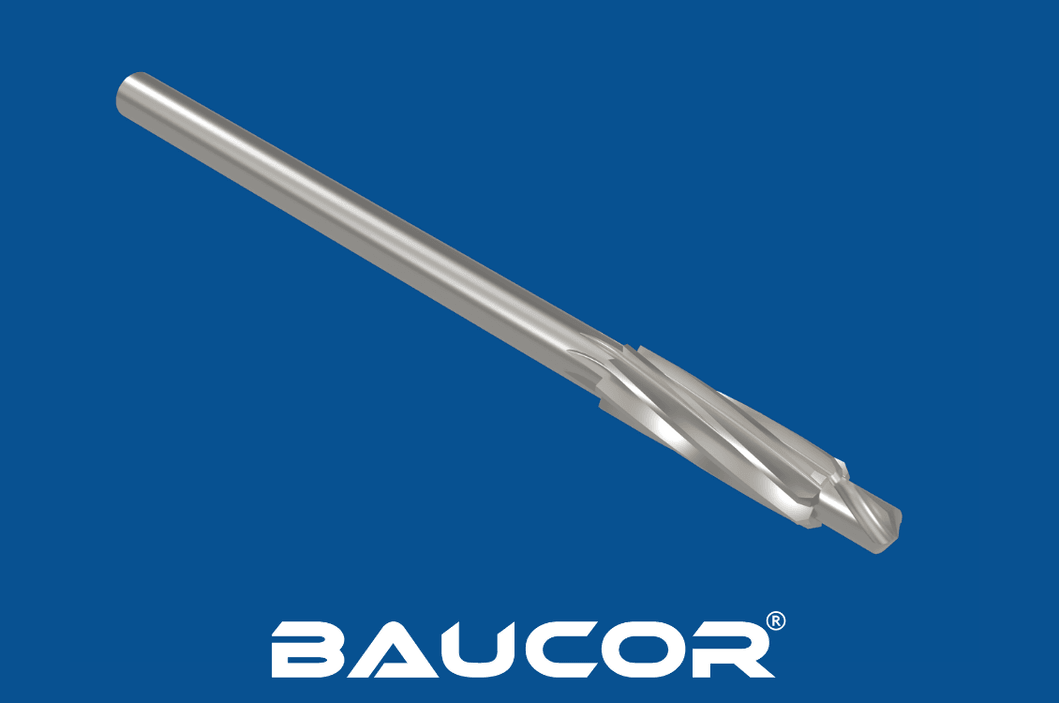
Styrda högerskärande hylsbrotschar med morsekon

Styrd brotschning av befintliga hål med styrda brotschar

BAUCOR: PRECISIONSKONSTRUERADE BROTSCHAR FÖR EN PERFEKT FINISH.

VARJE HÅL. VARJE GÅNG.

Precisionstillverkning som ingenjörer och forskare på Fortune 500-företag litar på

Tillverkningserfarenhet som ledande globala företag litar på.

  • Lockheed Martin
  • Sumitomo Electric Interconnect Products
  • Saint-Gobain Performance Plastics Pampus GmbH
  • 3M
  • Frito-Lay
  • Parker Hannifin Corporation
  • Boston Scientific
  • General Dynamics – OTS Canada
  • ITW Food Equipment
  • Hemlock Semiconductor
  • Saft Batteries
  • KLA-Tencor
  • Land O'Lakes
  • Fastenal
  • Volvo Construction Equipment

Vad är styrda brotschar? Hur fungerar de?

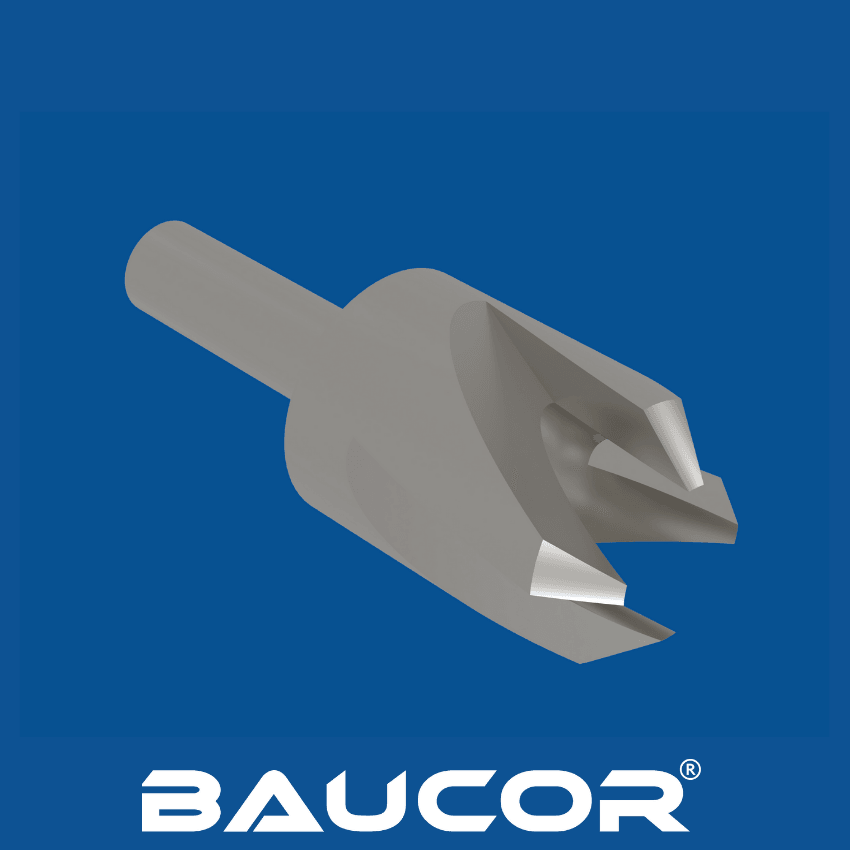
En styrd brotsch är ett skärverktyg som används för att förstora och efterbearbeta befintliga hål med hög precision och noggrannhet. Det som utmärker den är styrtappen, en cylindrisk förlängning längst fram som styr brotschen och ser till att den hålls centrerad i det befintliga hålet.

Så fungerar styrda brotschar:

Utformning:

  • Styrtapp: Styrtappen har något mindre diameter än brotschens skärande spånkanaler och passar tätt i det förborrade eller förstrukna hålet. Den fungerar som en styrning som bibehåller centreringen och hindrar brotschen från att vandra ur läge.
  • Skärande spånkanaler: Det här är spiralformade eller raka spår längs brotschens kropp med vassa skäreggar. De tar bort material när brotschen roterar och förstorar gradvis hålet till önskad storlek.

Kropp, skaft och skärverkan hos styrda brotschar

  • Kropp: Kroppen förbinder styrtappen och de skärande spånkanalerna och ger styvhet och stöd under drift.
  • Skaft: Skaftet är den del som fästs i maskinen eller verktygshållaren.

Skärförlopp:

  • Styrtappen förs in i det befintliga hålet, vilket ger exakt centrering.
  • När brotschen roterar greppar de skärande spånkanalerna arbetsstycket och förstorar gradvis hålet samtidigt som koncentriciteten mot styrhålet bibehålls.
  • Styrtappen fungerar som styrning och ser till att det färdiga hålet ligger exakt i linje med det ursprungliga hålet.
Designa din egen brotsch

Designa din egen brotsch

Fyll i formuläret i några få steg för specialtillverkning som är anpassad efter just dina behov!

Börja designa

Hur tillverkas styrda brotschar?

Styrda brotschar

Tillverkningen av styrda brotschar består av en rad precisa steg som alla bidrar till verktygets noggrannhet, hållbarhet och prestanda:

Materialval:

  • Snabbstål (HSS): Vanligast tack vare hårdheten, slitstyrkan och förmågan att behålla en skarp skäregg.
  • Koboltlegerat snabbstål (HSS-Co): Används för högre hårdhet och slitstyrka, särskilt vid brotschning av hårdare material.
  • Hårdmetall: Ger exceptionell hårdhet och slitstyrka men är mer spröd, lämplig för storserieproduktion och abrasiva material.

Avkapning:

  • Det valda materialet kapas till cylindriska ämnen med den längd som krävs för brotschkroppen och styrtappen.

Svarvning och fräsning:

  • Ämnena bearbetas i svarvar och fräsmaskiner för att skapa brotschens yttre form, bland annat styrtapp, spånkanaler och skäreggar. Det innebär precisa svarvnings-, fräsnings- och slipoperationer för att uppnå önskade mått och vinklar.

Värmebehandling:

  • Brotschen genomgår värmebehandling för att härda stålet och öka dess slitstyrka. Det innebär uppvärmning till hög temperatur följt av snabb avkylning (härdning) i olja eller vatten. Anlöpning kan också utföras för att uppnå önskad balans mellan hårdhet och seghet.

Slipning och efterbehandling:

  • Efter värmebehandlingen slipas och poleras brotschen för att uppnå slutliga mått, ytfinish och skäreggsgeometri. Styrtappen slipas till en exakt diameter för att sitta tätt i det befintliga hålet.

Beläggning (tillval):

  • Vissa styrda brotschar beläggs med material som titannitrid (TiN) eller titankarbonitrid (TiCN) för att ytterligare förbättra slitstyrkan, minska friktionen och förlänga verktygets livslängd.

Montering (för utbytbara styrtappar):

  • På brotschar med utbytbara styrtappar fästs styrtappen säkert i brotschkroppen med en gänga eller en annan fästmekanism. Det gör att olika styrtappsstorlekar kan användas med samma brotschkropp.

Kvalitetskontroll:

  • Strikta kvalitetskontroller genomförs under hela tillverkningsprocessen för att säkerställa att varje brotsch uppfyller stränga toleranser och prestandakrav. Det omfattar måttkontroll, kontroll av ytfinish och skärtester.

Ytterligare överväganden:

  • Anpassning: Styrda brotschar kan anpassas för specifika tillämpningar med variationer i styrtappens diameter, spånkanalernas utformning, skäreggsgeometri och totallängd.
  • Verktygslivslängd: Livslängden hos en styrd brotsch beror på flera faktorer, bland annat materialet som brotschas, skärdata, smörjning och underhåll.
  • Skärpning: Styrda brotschar kan omslipas, men det kräver specialutrustning och kompetens för att bibehålla rätt skäreggsgeometri och styrtappsdiameter.

Genom att förstå tillverkningsprocessen och konstruktionsfaktorerna kan användare välja den styrda brotsch som passar bäst för deras specifika behov, för optimal prestanda, precision och lång livslängd.

I vilka storlekar tillverkar Baucor styrda brotschar?

Styrda brotschar

Baucor erbjuder ett omfattande sortiment av storlekar för olika håldiametrar och tillämpningar inom olika branscher. Storlekarna på styrda brotschar anges vanligtvis med diametern på de skärande spånkanalerna och diametern på styrtappen.

Standardstorlekar:

Baucors standardstorlekar för styrda brotschar täcker sannolikt ett brett spektrum, bland annat:

  • Tumstorlekar: 1/4", 5/16", 3/8", 7/16", 1/2", 9/16", 5/8", 11/16", 3/4", 13/16", 7/8", 15/16", 1" och större.
  • Metriska storlekar: 6mm, 8mm, 10mm, 12mm, 14mm, 16mm, 18mm, 20mm, 22mm, 25mm och större.

Styrtappsstorlekar:

Styrtappens diameter är vanligtvis något mindre än diametern på de skärande spånkanalerna för att sitta tätt i det befintliga hålet. Baucor erbjuder sannolikt flera styrtappsstorlekar för varje brotschdiameter för att passa olika håltoleranser och tillämpningar.

Specialstorlekar:

Förutom standardstorlekar erbjuder Baucor sannolikt styrda brotschar i specialstorlekar för att möta specifika kundkrav. Det kan innebära att tillverka brotschar med icke-standardiserade diametrar eller unika spånkanalsutformningar som är anpassade efter kundens tillämpningar.

BEGÄR OFFERT

Vilka material används för att tillverka styrda brotschar?

Styrda brotschar tillverkas av material som valts för sin hårdhet, slitstyrka och förmåga att behålla en skarp skäregg under bearbetningen. Här är en omfattande lista över material som kan användas i deras konstruktion:

Vanliga material:

  • Snabbstål (HSS): Det här är det mest använda materialet för styrda brotschar tack vare den utmärkta kombinationen av hårdhet, seghet och slitstyrka. Det passar för de flesta allmänna tillämpningar och för brotschning av mjukare material.
  • Koboltlegerat snabbstål (HSS-Co): HSS-Co är en legering av HSS med tillsats av kobolt och ger högre hårdhet, varmhårdhet (behåller hårdheten vid höga temperaturer) och slitstyrka. Det föredras för skärning i hårdare material och för tillämpningar som kräver lång verktygslivslängd.

Mindre vanliga material:

  • Hårdmetall: Hårdmetall, som består av volframkarbidpartiklar bundna med kobolt, är extremt hård och slitstark. Brotschar av hårdmetall är idealiska för storserieproduktion och för brotschning av abrasiva eller svårbearbetade material. De är dock mer spröda än HSS och kan flisa sig eller gå av om de inte används korrekt.
  • Pulvermetall (PM): Brotschar av pulvermetall tillverkas av en blandning av metallpulver som pressas och sintras. De kan konstrueras för att få specifika egenskaper, som hög hårdhet och slitstyrka, vilket gör dem lämpliga för krävande tillämpningar.

Beläggningsmaterial:

Förutom grundmaterialet kan styrda brotschar beläggas med olika material för att ytterligare förbättra prestandan:

  • Titannitrid (TiN): Förbättrar hårdhet och slitstyrka och minskar friktionen.
  • Titankarbonitrid (TiCN): Liknande fördelar som TiN, men med ännu bättre slitstyrka.
  • Aluminiumtitannitrid (AlTiN): Ger överlägsen hårdhet och värmebeständighet, idealisk för höghastighetsbearbetning.
  • Diamantliknande kol (DLC): Extremt hårt och med låg friktionskoefficient, vilket gör DLC väl lämpligt för högpresterande tillämpningar.

Valet av lämpligt material och lämplig beläggning för en styrd brotsch beror på flera faktorer, bland annat:

  • Arbetsstyckets material: Hårdare material kan kräva brotschar av hårdare material som HSS-Co eller hårdmetall.
  • Produktionsvolym: Storserieproduktion kan kräva brotschar av hårdmetall eller PM på grund av deras längre verktygslivslängd.
  • Budget: Brotschar av HSS är i allmänhet billigast, medan brotschar av hårdmetall och PM är dyrare.

Genom att rådgöra med en verktygsexpert eller en tillverkare av brotschar kan du välja rätt material och beläggning för just dina behov.

Vilka beläggningar förbättrar styrda brotschar?

Beläggningar på styrda brotschar förbättrar deras prestanda, slitstyrka och livslängd avsevärt. Här är en omfattande lista över beläggningar som ofta används på styrda brotschar:

PVD-beläggningar (Physical Vapor Deposition):

  • Titannitrid (TiN): Den mest populära och mångsidiga beläggningen, känd för sin guldfärg. TiN ökar hårdheten och slitstyrkan, minskar friktionen och förbättrar verktygets livslängd. Den passar för allmänna brotschningstillämpningar.
  • Titankarbonitrid (TiCN): Liknar TiN, men har högre hårdhet och slitstyrka tack vare tillsatsen av kol. TiCN har en mörkgrå eller svart färg och föredras ofta vid skärning i hårdare material.
  • Aluminiumtitannitrid (AlTiN): Hårdare och mer värmebeständig än TiN eller TiCN, vilket gör den idealisk för höghastighetsbearbetning där värmeutveckling är ett problem. AlTiN har vanligtvis en lila eller bronsfärgad nyans.
  • Zirkoniumnitrid (ZrN): Ger utmärkt slitstyrka och smörjförmåga, vilket gör den lämplig för skärning i ett brett spektrum av material, bland annat rostfritt stål och titan. ZrN har en guldfärg som liknar TiN.

CVD-beläggningar (Chemical Vapor Deposition):

  • Diamantliknande kol (DLC): Extremt hårt och med låg friktionskoefficient, vilket gör DLC idealiskt för tillämpningar där slitage och friktion är avgörande. Det används ofta på högpresterande brotschar.
  • Kromnitrid (CrN): Ger god slitstyrka och används ofta i kombination med andra beläggningar för att skapa flerskiktsbeläggningar med förbättrad prestanda.

Andra beläggningar:

  • Titanaluminiumnitrid (TiAlN): Kombinerar TiN:s hårdhet med AlN:s termiska stabilitet, vilket gör den lämplig för höga hastigheter och höga temperaturer.
  • Flerskiktsbeläggningar: Dessa beläggningar kombinerar flera skikt av olika material, till exempel TiN/TiCN eller TiAlN/AlTiN, för ett bredare spektrum av egenskaper och prestandafördelar.

Så väljer du rätt beläggning:

Den bästa beläggningen för en styrd brotsch beror på flera faktorer:

  • Arbetsstyckets material: Olika beläggningar passar olika material. TiCN föredras ofta för hårdare material, medan DLC passar för mjukare material.
  • Skärförhållanden: Höghastighetsbearbetning kan kräva beläggningar med bättre värmebeständighet, som AlTiN.
  • Önskad verktygslivslängd: Beläggningar kan förlänga en brotschs livslängd avsevärt. Om lång verktygslivslängd är en prioritet kan beläggningar som TiCN eller DLC vara att föredra.

Genom att rådgöra med en verktygsexpert eller en tillverkare av brotschar kan du välja den beläggning som passar bäst för just dina behov.

BEGÄR OFFERT

Var används styrda brotschar?

Styrda brotschar är mångsidiga verktyg som används i ett brett spektrum av branscher och tillämpningar där exakt hålcentrering och efterbearbetning är avgörande. Här är en genomgång av deras vanligaste användningsområden:

Fordonsindustri:

  • Motorblock och topplock: Styrda brotschar används för att förstora och efterbearbeta hål för lager, ventilstyrningar och andra precisionskomponenter i motorblock och topplock.
  • Växellådor och drivlinekomponenter: De används också för att göra exakta hål för axlar, kugghjul och bussningar i växellådor, differentialer och andra drivlinekomponenter.

Flygindustri:

  • Flygplansstommar och motorkomponenter: Styrda brotschar är oumbärliga för att göra exakta hål i flygplanskonstruktioner, motorfästen, landningsställskomponenter och andra kritiska delar där snäva toleranser och exakt centrering är av yttersta vikt.

Tillverkningsindustri:

  • Allmän verkstadsindustri: Styrda brotschar används i många olika tillverkningsprocesser för att förstora och efterbearbeta hål i ett brett spektrum av metalldetaljer och monteringar, så att passning och funktion blir rätt.
  • Fixturer och jiggar: De används för att göra exakta hål i jiggar och fixturer som används för att positionera och hålla arbetsstycken under tillverkningen.

Verktygs- och formtillverkning:

  • Precisionsverktyg: Styrda brotschar används för att göra exakta hål i stansverktyg, formar och andra verktygskomponenter som används vid tillverkningsprocesser som formsprutning, stansning och gjutning.

Tillverkning av medicinteknik:

  • Implantat och instrument: Styrda brotschar används för att göra exakta hål i medicinska implantat, kirurgiska instrument och andra medicintekniska produkter där precision och ytfinish är avgörande för säkerhet och prestanda.

Andra tillämpningar:

  • Energibranschen: Styrda brotschar används vid underhåll och reparation av utrustning inom olje- och gasindustrin, till exempel borrplattformar, rörledningar och ventiler.
  • Elektronik: De används vid tillverkning av elektronikkomponenter och kretskort där exakta hålstorlekar krävs.
  • Hydraulik och pneumatik: Styrda brotschar används för att göra exakta hål i hydraul- och pneumatikcylindrar, ventiler och andra komponenter.

Fördelar med styrda brotschar:

  • Precision och noggrannhet: Styrtappen ger exakt centrering och koncentricitet mot det befintliga hålet, vilket ger exakt hålstorlek och hålplacering.
  • Bättre ytfinish: Styrtappen hjälper till att stabilisera brotschen, minskar vibrationer och skakningar och ger en jämnare yta.
  • Mångsidighet: Styrda brotschar kan användas i olika material, bland annat metaller, plast och kompositer.
  • Användning i olika håltyper: De kan användas för genomgående hål, blindhål och avbrutna hål.

Styrda brotschar är ovärderliga verktyg i branscher där precision och noggrannhet är avgörande för att olika komponenter och monteringar ska passa, fungera och hålla länge.

Vilka branscher använder styrda brotschar?

Styrda brotschar är mångsidiga verktyg som används i olika branscher där exakt hålförstoring, centrering och efterbearbetning är avgörande. Här är en genomgång av de viktigaste branscherna som använder styrda brotschar:

Fordonsindustri:

  • Motortillverkning: Styrda brotschar används för att förstora och efterbearbeta hål i motorblock, topplock och andra komponenter med hög precision, så att delar som lager, ventilstyrningar och bussningar passar och sitter rätt.
  • Växellådstillverkning: De används för att göra exakta hål för axlar, kugghjul och lager i växellådor, differentialer och andra drivlinekomponenter.

Flygindustri:

  • Tillverkning av flygplansstommar och motorer: Styrda brotschar är avgörande för att göra exakta hål i flygplanskonstruktioner, motorfästen, landningsställskomponenter och andra kritiska delar där snäva toleranser och noggrannhet är av yttersta vikt.

Tillverkningsindustri:

  • Allmän verkstadsindustri och mekanisk bearbetning: Styrda brotschar används i många tillverkningsprocesser för att förstora och efterbearbeta hål i ett brett spektrum av metalldetaljer och monteringar, så att passning, funktion och utbytbarhet blir rätt.
  • Verktygs- och formtillverkning: De används för att göra exakta hål i stansverktyg, formar och fixturer som används vid tillverkning av olika komponenter.

Tillverkning av medicinteknik:

  • Implantat och instrument: Styrda brotschar används för att göra exakta hål i medicinska implantat, kirurgiska instrument och andra medicintekniska produkter där noggrannhet och ytfinish är avgörande för säkerhet och prestanda.

Olje- och gasindustri:

  • Borrning och brunnskomplettering: Styrda brotschar används inom olje- och gasindustrin för att förstora och efterbearbeta hål i borrutrustning, brunnshuvuden och andra komponenter. Det ger rätt tätning och funktion i högtrycksmiljöer.

Energiindustrin:

  • Kraftproduktion: Styrda brotschar används vid tillverkning och underhåll av turbiner, generatorer och annan utrustning för kraftproduktion.

Andra branscher:

  • Elektronik: Precisionsefterbearbetning av hål med styrda brotschar är avgörande vid tillverkning av elektronikkomponenter och kretskort.
  • Hydraulik och pneumatik: De används för att göra exakta hål i hydraul- och pneumatikcylindrar, ventiler och andra komponenter.

Sammanfattningsvis är styrda brotschar värdefulla verktyg i branscher som kräver hög precision, noggrannhet och tillförlitlighet vid efterbearbetning av hål. Förmågan att bibehålla centreringen och ge jämna ytor gör dem oumbärliga inom fordons-, flyg-, tillverknings-, medicin- och energibranschen samt andra sektorer.

I vilka maskiner används styrda brotschar?

Styrda brotschar används med en rad olika maskiner som kan ge den rotationskraft och stabilitet som krävs för exakt hålförstoring och efterbearbetning. Vilken maskin som används beror på arbetsstyckets storlek och komplexitet, önskad precision och produktionsvolym. Här är några vanliga maskiner som används med styrda brotschar:

  1. Pelarborrmaskiner: Pelarborrmaskiner är mångsidiga maskiner som ofta används för brotschning, särskilt i mindre verkstäder och för mindre krävande tillämpningar. Den styrda brotschen sitter vanligtvis i en borrchuck, och arbetsstycket spänns fast på pelarborrmaskinens bord.
  2. Fräsmaskiner: Fräsmaskiner ger större mångsidighet och precision än pelarborrmaskiner. De kan användas för både vertikal och horisontell brotschning och kan hantera större arbetsstycken. Styrda brotschar kan sitta i fräsmaskinens hylsor eller verktygshållare.
  3. Svarvar: Svarvar används främst för svarvning men kan också användas för brotschning av invändiga hål. Styrda brotschar kan sitta i reservdockan eller i en verktygshållare som är monterad på svarvens släde.
  4. CNC-maskiner (Computer Numerical Control): För brotschning med hög precision och i stora volymer används ofta CNC-maskiner. De kan programmeras för att utföra komplexa brotschoperationer med jämn noggrannhet och repeterbarhet. Styrda brotschar kan användas i CNC-bearbetningscenter eller CNC-svarvar.
  5. Portabla magnetborrmaskiner: Dessa specialborrmaskiner är utformade för brotschning på plats. De fäster vid arbetsstycket med en kraftig magnet, vilket gör att inga klämmor eller fixturer behövs. Styrda brotschar kan användas med portabla magnetborrmaskiner för reparationer och underhåll på plats.

Ytterligare överväganden:

  • Verktygshållare: Styrda brotschar sitter vanligtvis i borrchuckar, hylsor eller särskilda brotschhållare som ger ett säkert grepp och gör det enkelt att byta verktyg.
  • Smörjning: Rätt smörjning är avgörande vid brotschning för att minska friktion, värmeutveckling och verktygsslitage. Skärvätskor eller kylmedel används ofta för att smörja skärzonen.
  • Hastighet och matning: Rätt skärhastighet och matning är avgörande för att uppnå optimala brotschningsresultat. Dessa parametrar beror på materialet som brotschas, typen av brotsch och önskad ytfinish.

Genom att välja rätt maskin och följa rätt arbetsrutiner kan styrda brotschar användas effektivt för att göra exakta och släta hål i många olika tillämpningar inom olika branscher.

Vilket design- och ingenjörsstöd erbjuder Baucor för styrda brotschar?

På Baucor vill vi erbjuda våra kunder mer än bara förstklassiga styrda brotschar. Vi är din engagerade partner för precision och prestanda och erbjuder omfattande konstruktions- och teknikstöd så att du uppnår bästa möjliga resultat i dina tillämpningar.

Vårt team av erfarna ingenjörer samarbetar gärna med dig och tar fram specialtillverkade styrda brotschar som är anpassade exakt efter dina unika behov. Vi optimerar noggrant brotschens geometri, spånkanalernas utformning, styrtappens diameter och materialvalet, så att du får den perfekta balansen mellan skärprestanda och verktygslivslängd för just din tillämpning.

Vi förstår att varje tillämpning är olika. Därför ger våra ingenjörer expertråd om bästa praxis för hur du använder våra styrda brotschar i just ditt fall. Vi ger rekommendationer om skärdata, smörjning och verktygsunderhåll, så att du maximerar både verktygslivslängden och noggrannheten vid efterbearbetning av hålen.

Det är avgörande att välja rätt material för din styrda brotsch. Vi ger expertråd om materialval utifrån faktorer som arbetsstyckets material, önskad håltolerans och hur ofta verktyget används. Våra rekommendationer om snabbstål (HSS), koboltlegerat snabbstål (HSS-Co) eller hårdmetall anpassas alltid för att ge optimal prestanda för just dina behov.

Vi står bakom våra produkter. Vårt tekniska supportteam finns alltid redo att hjälpa dig med de utmaningar du möter. Vi analyserar slitna eller skadade brotschar, identifierar grundorsaken till eventuella problem och rekommenderar åtgärder så att din produktion fortsätter utan störningar.

På Baucor tror vi att kunskap är makt. Vi erbjuder en rad utbildningsprogram och resurser, bland annat onlinehandledningar och manualer, så att du får den kunskap som krävs för att använda och underhålla dina styrda brotschar på rätt sätt. Det ger jämna resultat och gör att du får ut mesta möjliga av din investering.

Med Baucor köper du inte bara ett verktyg, utan investerar i ett partnerskap som arbetar för din framgång. Vårt engagemang för kundnöjdhet och vårt orubbliga fokus på kvalitet gör oss till en pålitlig partner inom tillverknings- och reparationsindustrin.


OÖVERTRÄFFAT INGENJÖRSSTÖD

Tjänster för ingenjörsstöd

Ingenjörskompetens i varje steg

Baucor erbjuder skräddarsydda tillverknings- och konstruktionslösningar som är anpassade efter dina specifika behov, inom många olika branscher.

Tillverkningsanpassad konstruktion, DFM

Optimera din konstruktion för produktion

Baucors ingenjörer kan granska din konstruktion och ge återkoppling för att förbättra tillverkningsbarhet, kostnadseffektivitet och effektivitet.

Lösningar för prototyper och serieproduktion

Din lösning, i din skala

Oavsett om du behöver en enstaka prototyp eller full serieproduktion är Baucors ingenjörer redo att samarbeta med dig. Kontakta oss så berättar vi hur vi kan förverkliga ditt koncept.

Skräddarsydda ingenjörslösningar

Skräddarsydda lösningar för Baucors kunder

Baucor specialiserar sig på unika tillverknings- och konstruktionslösningar som är utformade för att möta varje kunds specifika behov. Vår expertis omfattar ett brett spektrum av branscher och tillämpningar.

Vilka designguider finns för styrda brotschar?

Vid konstruktion av styrda brotschar måste flera faktorer vägas in noggrant, så att de ger exakta, väl centrerade hål med jämn ytfinish och behåller sin skärförmåga över tid. Här är de viktigaste konstruktionsriktlinjerna:

Styrtappens diameter och längd:

  • Styrtappens diameter: Styrtappens diameter ska vara något mindre än det färdiga hålets mått, så att den passar tätt och styr brotschen exakt. Den exakta skillnaden beror på materialet som ska brotschas och på önskad tolerans.
  • Styrtappens längd: Styrtappen ska vara tillräckligt lång för att ge god styrning och stabilitet under hela brotschningen, särskilt i djupare hål.

Utformning av spånkanaler:

  • Antal spånkanaler: Styrda brotschar har vanligtvis 4–6 spånkanaler. Fler spånkanaler kan ge en jämnare ytfinish men kan ha lättare att sätta igen i mjukare material.
  • Spånkanalernas geometri: Raka spånkanaler lämpar sig för allmän brotschning, medan spiralspånkanaler ger bättre spånevakuering och jämnare ytfinish, särskilt i djupare hål. Vänsterspiralformade spånkanaler föredras ofta för att brotschen inte ska dra sig själv längre in i hålet.
  • Spiralvinkel: Spånkanalernas spiralvinkel påverkar spånavgången och skärkrafterna. En större spiralvinkel kan förbättra spånevakueringen men kan öka skärkrafterna.

Skäreggens geometri:

  • Spånvinkel: Spånvinkeln påverkar skärkrafterna och spånbildningen. Styrda brotschar har vanligtvis en liten positiv eller negativ spånvinkel för att balansera skäreffektivitet och verktygslivslängd.
  • Släppningsvinkel: Släppningsvinkeln bakom skäreggen förhindrar att verktyget gnider mot arbetsstycket, vilket ger en jämn skärning och minskar värmeutvecklingen.
  • Sekundär släppningsvinkel: Den sekundära släppningsvinkeln bakom släppningsvinkeln ger extra utrymme för spånflödet och minimerar friktionen.

Materialval:

  • Snabbstål (HSS): Vanligast tack vare sin hårdhet, slitstyrka och kostnadseffektivitet.
  • Koboltlegerat snabbstål (HSS-Co): Används för högre hårdhet och slitstyrka, särskilt vid brotschning av hårdare material.
  • Hårdmetall: Ger exceptionell hårdhet och slitstyrka men är sprödare, och lämpar sig för storserieproduktion och abrasiva material.

Beläggning (tillval):

  • TiN, TiCN, AlTiN eller DLC: Dessa beläggningar kan förbättra slitstyrkan, minska friktionen och förlänga verktygets livslängd. Valet av beläggning beror på den specifika applikationen och materialet som brotschas.

Totallängd och skaftkonstruktion:

  • Längd: Bestäms av djupet på hålet som ska brotschas.
  • Skaftutformning: Vanligtvis cylindriskt med rakt skaft eller Weldonskaft för säker infästning i verktygshållare.

Fas:

  • Ingångsfas: En liten fas på brotschens spets hjälper till att styra in verktyget i hålet och påbörja skärningen mjukt.

Toleranser:

  • Diametertolerans: Spånkanalernas tolerans avgör hur exakt det färdiga hålet blir.
  • Styrtappens tolerans: Styrtappen ska tillverkas med snäv tolerans för att den ska centreras exakt mot det befintliga hålet.

Genom att följa dessa konstruktionsriktlinjer och välja lämpliga material och beläggningar kan tillverkare producera styrda brotschar av hög kvalitet som ger precis, exakt och tillförlitlig hålbearbetning för ett brett spektrum av tillämpningar.