Hoppa till innehållet
Tillverkare av industriknivar, maskinknivar och specialtillverkade CNC-verktyg i USA och Tyskland
Styrda högerskärande hylsbrotschar med morsekon

Kostnadseffektiv brotschning med utbytbara hylsbrotschar

BAUCOR-BROTSCHAR:

DÄR PRECISIONSTEKNIK MÖTER KOMPROMISSLÖS KVALITET.

DIN PÅLITLIGA PARTNER FÖR PERFEKTA HÅL, VARJE GÅNG.

Precisionstillverkning som ingenjörer och forskare på Fortune 500-företag litar på

Tillverkningserfarenhet som ledande globala företag litar på.

  • Lockheed Martin
  • Sumitomo Electric Interconnect Products
  • Saint-Gobain Performance Plastics Pampus GmbH
  • 3M
  • Frito-Lay
  • Parker Hannifin Corporation
  • Boston Scientific
  • General Dynamics – OTS Canada
  • ITW Food Equipment
  • Hemlock Semiconductor
  • Saft Batteries
  • KLA-Tencor
  • Land O'Lakes
  • Fastenal
  • Volvo Construction Equipment

Vad är hylsbrotschar? Hur fungerar de?

Hylsbrotschar är specialiserade skärverktyg som är konstruerade för att vidga och finbearbeta hål med större diametrar, vanligtvis från 3/4 tum och upp till flera tum. De skiljer sig från solida brotschar genom att de har en ihålig cylindrisk form och monteras på ett separat brotschdorn för användning.

Så fungerar hylsbrotschar:

Konstruktion:

  • Hylsbrotschar består av en ihålig cylindrisk kropp med flera skärande spånkanaler (eggar) på framänden.
  • De har en konisk borrning i mitten som passar på ett matchande koniskt brotschdorn.
  • Drivspår eller kilspår på brotschen greppar in i motsvarande tappar eller kilar på brotschdornet för att säkerställa en säker drivning och förhindra glidning under drift.

Skärverkan och måttinställning hos hylsbrotschar

Skärverkan:

  • När brotschdornet och brotschen roterar i det befintliga hålet greppar spånkanalerna materialet och tar gradvis bort små mängder för att vidga hålets diameter.
  • Brotschdornets och brotschens koniska utformning säkerställer en mjuk och kontrollerad skärprocess.
  • De många spånkanalerna ger en balanserad skärverkan, vilket ger en exakt och slät yta.

Justering:

  • Vissa hylsbrotschar har justerbara skäreggar som kan vidgas eller dras ihop något för att finjustera hålstorleken.
  • Justeringen görs vanligtvis genom att lossa eller dra åt skruvar på brotschkroppen.

Hur tillverkas hylsbrotschar?

Hylsbrotschar

Tillverkningen av hylsbrotschar omfattar en rad intrikata steg som säkerställer deras noggrannhet, hållbarhet och skärprestanda. Här är en översikt över den typiska tillverkningsprocessen:

Materialval:

  • Snabbstål (HSS): Det vanligaste materialet på grund av sin hårdhet, slitstyrka och förmåga att tåla höga skärtemperaturer.
  • Kobolt-snabbstål (HSS-Co): Används för förbättrad hårdhet och varmhårdhet, idealiskt för skärning i hårdare material.
  • Hårdmetall: Ger överlägsen hårdhet och slitstyrka för produktion i stora volymer och krävande applikationer.

Ämnesberedning:

  • Det valda materialet skärs till cylindriska ämnen med önskad ytterdiameter och längd.
  • Ämnena glödgas sedan för att avlasta inre spänningar och förbättra bearbetbarheten.

Bearbetning:

  • Svarvning: Ämnena monteras i en svarv och svarvas för att skapa den yttre profilen, inklusive den koniska borrningen för montering på brotschdornet.
  • Borrning: Centrumhålet borras för att ta emot brotschdornet.
  • Fräsning: Spånkanaler (skäreggar) fräses längs ytterytan med exakt geometri och delning för optimal spånevakuering och skärprestanda.
  • Slipning: Skäreggarna slipas till rätt vinklar och frigångar för en vass och exakt skäregg.
  • Dragning: Drivspår eller kilspår dras in i brotschkroppen för att gripa in i brotschdornets drivtappar eller kilar.

Värmebehandling:

  • Härdning och anlöpning tillämpas för att uppnå önskad hårdhet och seghet hos brotschmaterialet.
  • Härdning ökar hårdheten medan anlöpning minskar sprödheten och förbättrar segheten.
  • Specifika värmebehandlingsparametrar styrs noggrant utifrån det valda materialet för att säkerställa optimal prestanda.

Efterbearbetning:

  • Slutslipningen utförs för att uppnå önskad ytfinish och måttnoggrannhet.
  • Skäreggarna honas till en fin egg för optimal skärprestanda.
  • Brotschkroppen poleras för jämn gång och enkel spånavgång.

Kontroll och kvalitetssäkring:

  • Varje brotsch genomgår en noggrann kontroll av mått, skärgeometri och ytfinish.
  • Funktionstester utförs för att säkerställa korrekt passning på dornen och god skärprestanda.
  • Kvalitetskontrollen säkerställer att brotscharna uppfyller eller överträffar branschstandarderna för noggrannhet och hållbarhet.
  1. Märkning och förpackning:
  • Brotscharna märks med identifieringsinformation, bland annat storlek, material och tillverkarens logotyp.
  • De förpackas sedan noggrant för frakt och distribution.

Tillverkningen av hylsbrotschar kräver specialistkunskap, precisionsbearbetning och strikta kvalitetskontroller. Seriösa tillverkare som Baucor följer stränga standarder för att säkerställa att verktygen håller hög kvalitet och ger noggrann och tillförlitlig prestanda i krävande tillämpningar.

I vilka storlekar tillverkar Baucor hylsbrotschar?

Hylsbrotschar

Som en ledande tillverkare av skärverktyg erbjuder Baucor sannolikt ett brett sortiment av hylsbrotschar i olika storlekar för många industriella behov. Det exakta utbudet kan variera, men här är en allmän översikt över de vanliga storleksintervall som du normalt hittar hos Baucor eller liknande tillverkare:

Metriska storlekar:

  • Små diametrar: 20mm - 50mm (steg om 0.5mm eller 1mm)
  • Medelstora diametrar: 50mm - 100mm (steg om 1mm eller 2mm)
  • Stora diametrar: 100mm och däröver (steg om 2mm, 5mm eller ännu större beroende på tillämpning)

Tumdimensioner:

  • Små diametrar: 3/4 inch - 2 inch (steg om 1/32 inch eller 1/16 inch)
  • Medelstora diametrar: 2 inch - 4 inch (steg om 1/16 inch eller 1/8 inch)
  • Stora diametrar: 4 inch och däröver (steg om 1/8 inch, 1/4 inch eller större beroende på tillämpning)

Att tänka på:

  • Exakt utbud: Vilka storlekar som finns hos Baucor kan skilja sig åt. Det är alltid bäst att titta i katalogen eller på webbplatsen för att få den mest aktuella och korrekta informationen.
  • Specialstorlekar: Många tillverkare, däribland Baucor, kan på begäran erbjuda hylsbrotschar i specialstorlekar för att möta kundens specifika behov.
  • Tillämpning: Vilken storlek på hylsbrotsch som behövs beror på diametern på hålet som bearbetas och på den specifika tillämpningen.

BEGÄR OFFERT

Vilka material används till hylsbrotschar?

Valet av material till hylsbrotschar är avgörande för deras prestanda, hållbarhet och lämplighet för specifika tillämpningar. Här är en detaljerad genomgång av de olika material som används vid tillverkningen:

Vanliga material:

Snabbstål (HSS):

  • Det mest använda materialet för hylsbrotschar tack vare den utmärkta kombinationen av hårdhet, slitstyrka och seghet.
  • Lämpar sig för brotschning av ett brett urval material, bland annat de flesta stål, gjutjärn, aluminium och plast.
  • Det finns olika kvaliteter av snabbstål (HSS) med varierande halter av legeringsämnen för bättre prestanda i specifika tillämpningar.
  • M1, M2: Universella HSS-kvaliteter som passar för de flesta brotschningstillämpningar.
  • M35, M42: Koboltlegerade HSS-kvaliteter med högre hårdhet och varmhårdhet, idealiska för brotschning av hårdare material och högre skärhastigheter.
  • M7: Molybdenbaserat HSS med bättre seghet för avbrutet skär och slagtålighet.

Koboltstål (HSS-Co):

  • Innehåller en högre andel kobolt än HSS, vilket ger högre hårdhet, varmhårdhet och slitstyrka.
  • Lämpar sig för brotschning av svårbearbetade material som rostfritt stål, titanlegeringar och värmebeständiga legeringar.
  • Ger längre verktygslivslängd och bättre skärprestanda vid högre hastigheter och matningar.
  • M35, M42: Vanliga koboltstålkvaliteter för hylsbrotschar.
  1. Hårdmetall:
  • Extremt hårt och slitstarkt material som ger överlägsen skärprestanda och längre verktygslivslängd än HSS.
  • Idealiskt för brotschning i högproduktion, abrasiva material, härdade stål och exotiska legeringar.
  • Kan användas både i hylsbrotschar av solid hårdmetall och i hylsbrotschar med hårdmetallskär.
  • Volframkarbid: Den vanligaste typen av hårdmetall för brotschar, med en balans mellan hårdhet, seghet och slitstyrka.
  • Titankarbid: Ger högre hårdhet och slitstyrka än volframkarbid, men kan vara sprödare.

Specialmaterial:

Pulvermetallurgiskt (PM) HSS:

  • Tillverkas med pulvermetallurgi, vilket ger en finare kornstruktur och bättre egenskaper än konventionellt HSS.
  • Ger bättre seghet, slitstyrka och varmhårdhet (förmågan att behålla hårdheten vid förhöjda temperaturer).
  • Lämpligt för krävande applikationer och högre skärhastigheter.

Cermet:

  • En kombination av keramik och metall som ger hög hårdhet, slitstyrka och värmebeständighet.
  • Används för höghastighetsbrotschning av härdade stål och gjutjärn.
  1. Polykristallin diamant (PCD):
  • Det hårdaste kända materialet, med exceptionell slitstyrka och skärprestanda.
  • Används för brotschning av extremt abrasiva material som grafit, glasfiber och keramer.

Beläggningsalternativ:

  • Titannitrid (TiN): Ger en hård, slitstark beläggning med guldfärg.
  • Titankarbonitrid (TiCN): Ger högre hårdhet och slitstyrka än TiN, med silvergrå färg.
  • Titanaluminiumnitrid (TiAlN): Ger överlägsen hårdhet och värmebeständighet, med violett eller lila färg.
  • Aluminiumtitannitrid (AlTiN): Ger utmärkt termisk stabilitet och oxidationsbeständighet, med ljusgrå eller mörkgrå färg.
  • Diamantliknande kol (DLC): Extremt låg friktionskoefficient och utmärkt slitstyrka, med svart eller mörkgrå färg.

Genom att välja rätt material och beläggning utifrån de specifika kraven i din tillämpning kan du säkerställa optimal prestanda, hållbarhet och kostnadseffektivitet vid dina brotschningsoperationer med hylsbrotschar.

Vilka beläggningar förbättrar hylsbrotschar?

Beläggning av hylsbrotschar kan avsevärt förbättra deras prestanda, verktygslivslängd och övergripande effektivitet. Beläggningarna ger ett skyddande skikt som minskar friktionen, ökar slitstyrkan och förbättrar värmeavledningen. Här är en omfattande lista över beläggningar som ofta används på hylsbrotschar:

PVD-beläggningar (fysikalisk ångavsättning):

Titannitrid (TiN):

  • Den vanligaste beläggningen för universell brotschning.
  • Ger utmärkt hårdhet, slitstyrka och minskad friktion.
  • Ger en guldfärgad yta.
  • Lämpar sig för brotschning av de flesta vanliga material, bland annat stål, gjutjärn, aluminium och plast.

Titankarbonitrid (TiCN):

  • Hårdare och mer slitstark än TiN.
  • Ger en silvergrå eller mörkgrå yta.
  • Idealisk för brotschning av abrasiva material, härdade stål och rostfritt stål.

Titanaluminiumnitrid (TiAlN):

  • Ger överlägsen hårdhet och värmetålighet jämfört med TiN och TiCN.
  • Har en violett eller lila färg.
  • Idealisk för höghastighetsbrotschning, torrbrotschning och brotschning av material som är svåra att bearbeta.

Aluminiumtitannitrid (AlTiN):

  • Ger utmärkt termisk stabilitet och oxidationsbeständighet.
  • Har en ljusgrå eller mörkgrå färg.
  • Idealisk för brotschning vid höga temperaturer och för brotschning av titanlegeringar.
  1. Kromnitrid (CrN):
  • Ger god vidhäftning mot substratet och utmärkt korrosionsbeständighet.
  • Har en silvergrå färg.
  • Lämplig för brotschning av korrosiva material och för våtbrotschning.

CVD-beläggningar (kemisk ångdeponering):

  1. Aluminiumoxid (Al2O3):
  • Ger utmärkt slitstyrka, termisk stabilitet och kemisk tröghet.
  • Har en klar eller vit färg.
  • Lämplig för höghastighetsbrotschning, torrbrotschning och brotschning av abrasiva material.

Andra beläggningar:

  1. Diamantliknande kol (DLC):
  • Ger en extremt låg friktionskoefficient och utmärkt slitstyrka.
  • Har en svart eller mörkgrå färg.
  • Idealisk för brotschning av icke-järnmetaller, plast och kompositmaterial.
  1. Polykristallin diamant (PCD):
  • Det hårdaste kända materialet, med oöverträffad slitstyrka.
  • Används för brotschning av extremt abrasiva material som grafit, glasfiber och keramik.

Så väljer du rätt beläggning:

Valet av optimal beläggning för din hylsbrotsch beror på flera faktorer, bland annat:

  • Arbetsstyckets material: Olika beläggningar passar olika arbetsstycksmaterial. Ta hänsyn till hårdhet, abrasivitet och reaktivitet hos materialet som brotschas.
  • Brotschningsförhållanden: Skärhastighet, matning, kylmedelsanvändning och förekomst av abrasiva föroreningar påverkar beläggningens prestanda och livslängd.
  • Kostnadsaspekter: Beläggningens kostnad och dess förväntade fördelar i form av verktygslivslängd och produktivitet bör vägas mot den totala kostnaden för operationen.

Genom att noggrant utvärdera dessa faktorer och välja lämplig beläggning kan du avsevärt förbättra prestanda, hållbarhet och kostnadseffektivitet hos dina hylsbrotschar.

Handbrotschar

Handbrotsch

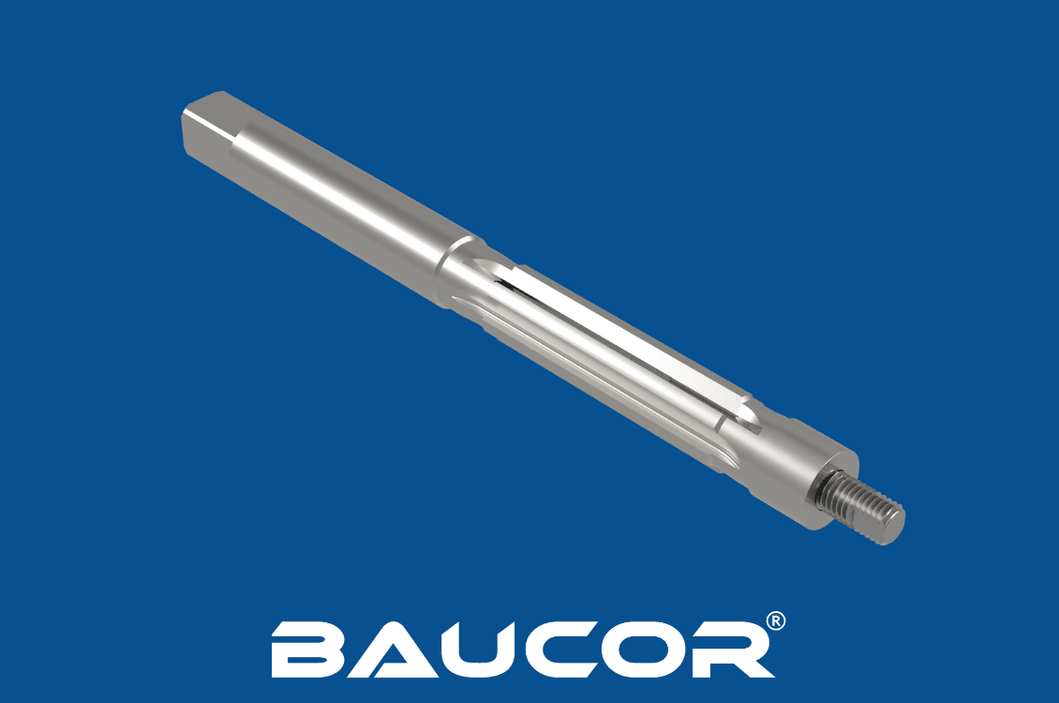
Brotschar som är konstruerade för att vridas för hand, vanligtvis med fyrkantsdrivning.

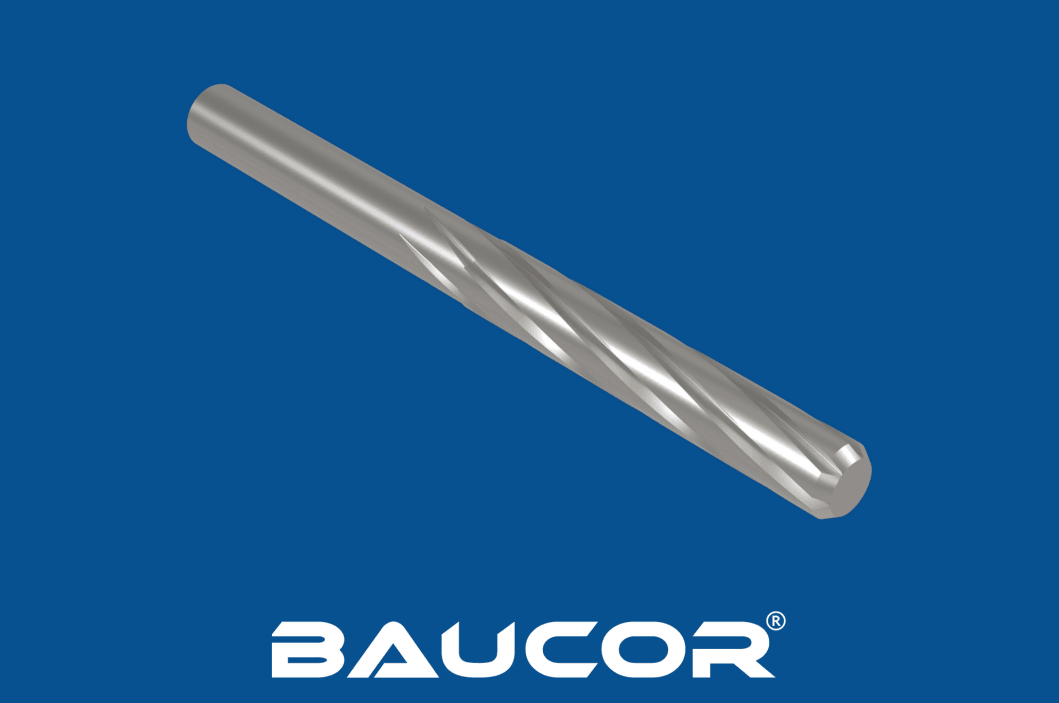
Vänsterspiralbrotschar

Vänsterspiralbrotsch

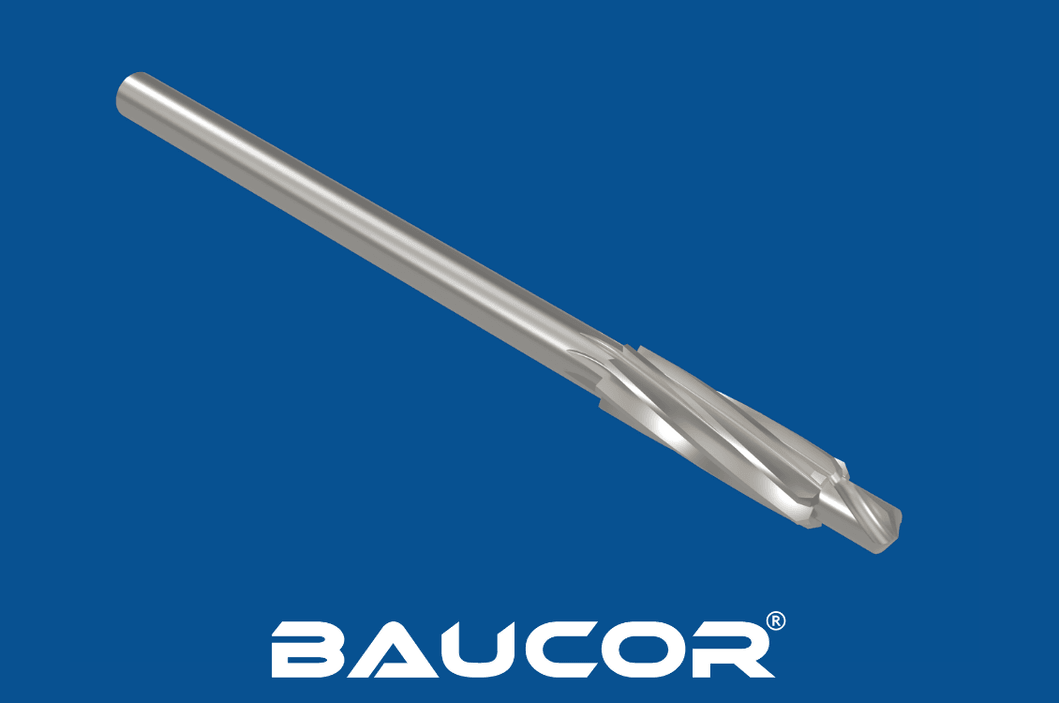
Brotschar med vänstervridna spiralspånkanaler, som används för att förhindra att brotschen drar in sig själv i hålet.

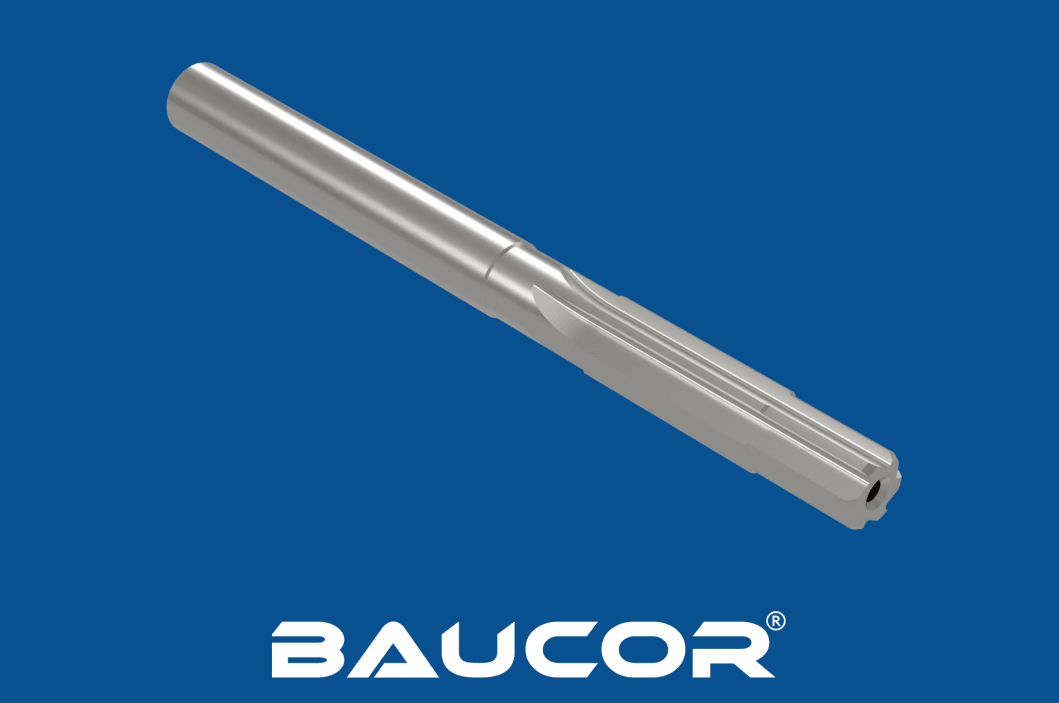
Maskinbrotschar

Maskinbrotsch

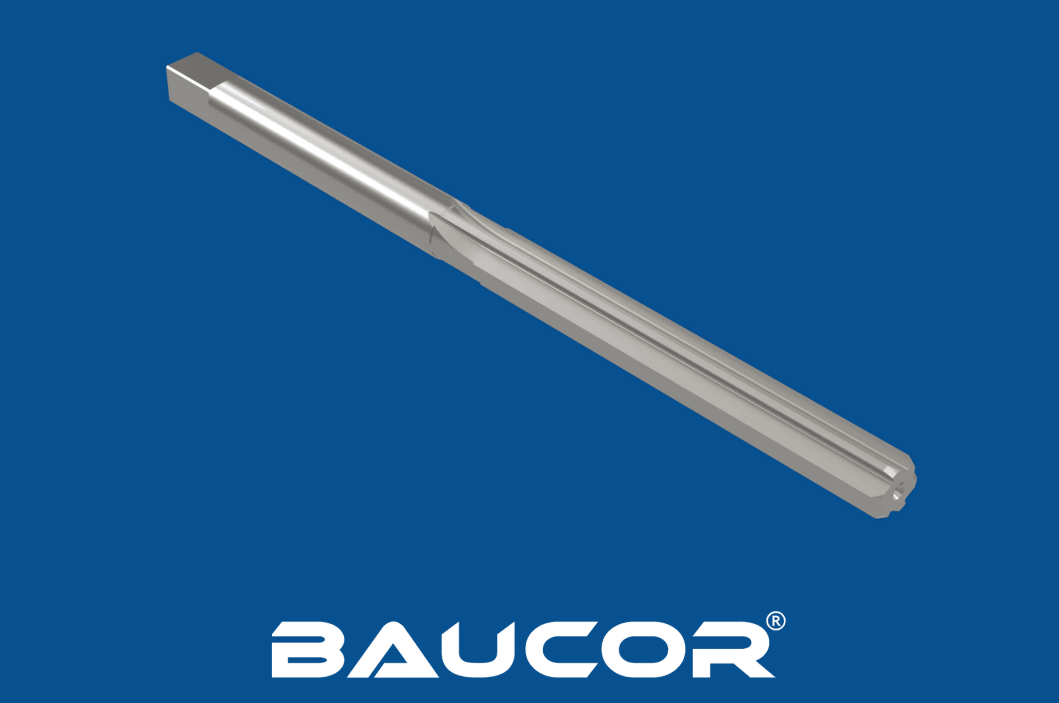
Brotschar som är konstruerade för att användas i en maskin, till exempel en svarv eller fräsmaskin.

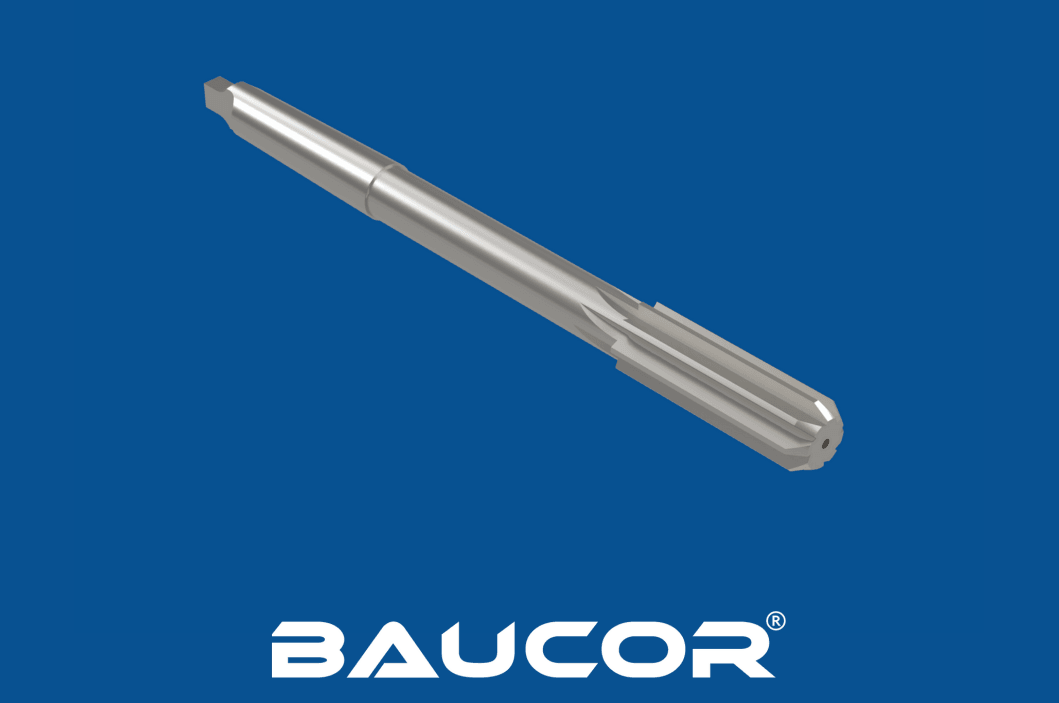
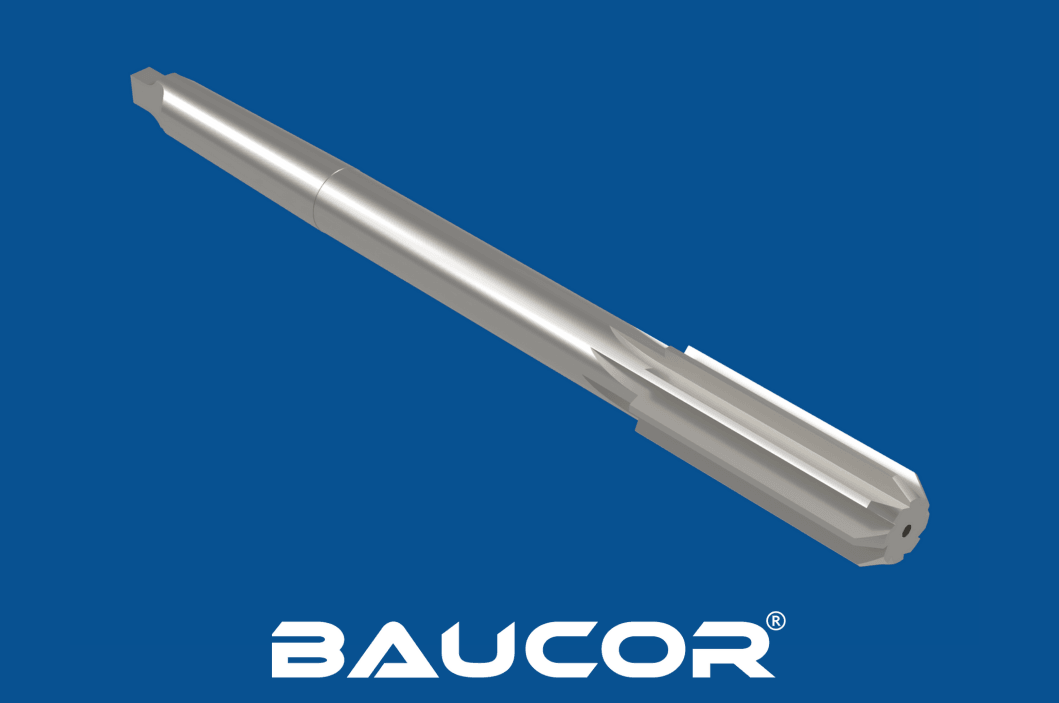
Morsekonbrotschar

Morsekonbrotsch

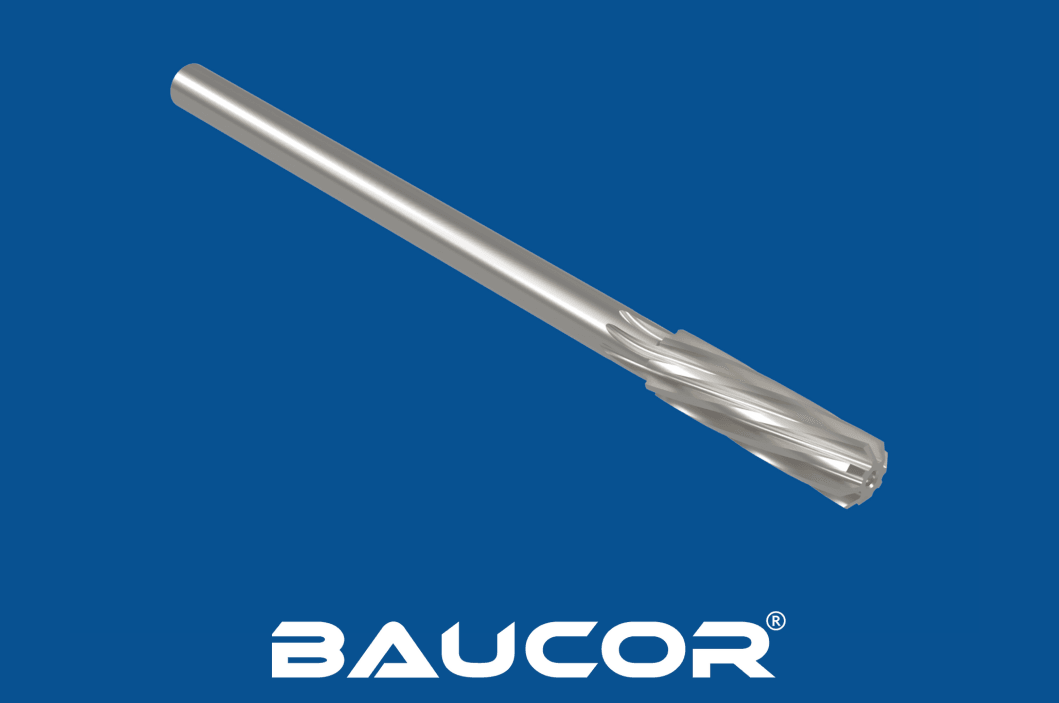
Brotschar med morsekonskaft för ett säkert fäste i maskinspindeln.

BEGÄR OFFERT

Var används hylsbrotschar?

Hylsbrotschar är mångsidiga verktyg som används i många branscher och tillämpningar där hål med stor diameter behöver förstoras och efterbearbetas med hög precision. Eftersom de klarar större hålstorlekar är de oumbärliga inom flera sektorer:

Industriella tillämpningar:

Mekanisk bearbetning och tillverkning:

  • Förstoring och efterbearbetning av hål i stora arbetsstycken som motorblock, växellådor, pumpar och komponenter till tunga maskiner.
  • Tillverkning av precisa hål i stansverktyg, formar och fixturer som används i tillverkningsprocesser.
  • Brotschning av hål för bussningar, lager och andra komponenter i industriell utrustning.

Olje- och gasindustri:

Brotschning av hål i borrutrustning, brunnshuvuden, rörledningskomponenter och andra maskiner för oljefält.

Förstoring och efterbearbetning av hål i stora ventiler och beslag som används i anläggningar för olja och gas .

  • Flyg- och rymdindustri:
  • Tillverkning av precisa hål i flygplansstrukturer, motorkomponenter, landningsställ och andra flyg- och rymdkomponenter.
  • Brotschning av hål för fästelement, bussningar och lager vid flygplansmontering.

Andra tillämpningar:

Varvsindustri:

  • Brotschning av stora hål i skrov, propellrar och andra marina konstruktioner.
  • Förstoring av hål för rörkopplingar och ventiler i fartygssystem.

Kraftproduktion:

  • Brotschning av hål i turbinkomponenter, generatorhus och annan utrustning för kraftproduktion.

Gruvdrift och byggindustri:

Förstoring och efterbearbetning av hål i komponenter till tunga maskiner som används inom gruvdrift och byggindustri.

  • Allmänt underhåll och reparation:
  • Brotschning av slitna eller skadade hål i stor utrustning och stora maskiner för att återställa korrekt passning och funktion.

Fördelar med hylsbrotschar:

Användningen av hylsbrotschar i dessa tillämpningar ger flera fördelar:

  • Precision: De ger exakta hålmått med snäva toleranser, vilket säkerställer noggrann passning och optimal prestanda hos kritiska komponenter.
  • Mångsidighet: Genom att använda hylsor i olika storlekar på samma dorn kan ett brett spann av hålstorlekar täckas med färre verktyg.
  • Kostnadseffektivitet: Den utbytbara hylskonstruktionen sänker verktygskostnaderna jämfört med att använda flera solida brotschar för olika hålstorlekar.
  • Lägre vikt: Den ihåliga konstruktionen gör dem lättare och smidigare att hantera än solida brotschar med samma diameter, vilket minskar operatörens trötthet.

Hylsbrotschar är oumbärliga verktyg för yrkesverksamma i branscher där bearbetning av hål med stor diameter krävs. Precisionen, mångsidigheten och kostnadseffektiviteten gör dem till en värdefull tillgång på varje mekanisk verkstad och tillverkningsverkstad.


Vilka branscher använder hylsbrotschar?

Hylsbrotschar används i ett brett spektrum av branscher tack vare att de kan förstora och efterbearbeta hål med precision. Några av de viktigaste branscherna som använder hylsbrotschar är:

  • Fordonsindustri: Används för bearbetning av precisa hål i motorblock, växellådshus och andra fordonskomponenter.
  • Flyg- och rymdindustri: Används för brotschning av hål i flygplansstrukturer, landningsställskomponenter och motordelar där höga toleranskrav gäller.
  • Tunga maskiner: Används vid tillverkning av storskaliga maskiner som entreprenadmaskiner, gruvutrustning och lantbruksmaskiner.
  • Olja och gas: Används för brotschning av hål i rör, ventiler och andra komponenter som används vid borrning och raffinering.
  • Kraftproduktion: Används vid tillverkning av turbiner, generatorer och annan utrustning för kraftproduktion.
  • Allmän tillverkning: Används i olika tillverkningsprocesser för att uppnå exakta hålmått och ytfinish.

Dessutom används hylsbrotschar vid reparation och underhåll i många branscher där hål behöver förstoras eller efterbearbetas med precision.

I vilka maskiner används hylsbrotschar?

Hylsbrotschar kan användas i olika maskiner som är konstruerade för tung bearbetning av stora arbetsstycken. Det gäller bland annat:

Svarvar: Konventionella svarvar används för mindre hylsbrotschar, medan kraftiga svarvar kan ta större brotschar för bearbetning av större hål.

Horisontella borrverk: Idealiska för brotschning av hål med stor diameter i tunga arbetsstycken som är monterade på ett bord, med en borrstång försedd med en hylsbrotsch.

Vertikala borrverk (VBM): Liknar horisontella borrverk men ger vertikal bearbetning av stora arbetsstycken. Hylsbrotschar kan monteras på VBM:ens ram eller revolverhuvud.
CNC-bearbetningscenter: Både horisontella och vertikala bearbetningscenter kan programmeras för att utföra brotschning med hylsbrotschar, tillsammans med andra bearbetningsprocesser.
Specialmaskiner: Djuphålsborrmaskiner och rörfasmaskiner är exempel på specialmaskiner som använder hylsbrotschar för specifika uppgifter.

Vilket design- och ingenjörsstöd erbjuder Baucor för hylsbrotschar?

Som global ledare inom skärverktyg arbetar Baucor för att ge omfattande stöd kring våra hylsbrotschar. Vi vill att våra kunder ska få optimala lösningar som är anpassade efter just deras behov.

Det här kan du förvänta dig av vårt konstruktions- och ingenjörsstöd:

Specialkonstruktion av brotschar:

  • Tillämpningsanalys: Vi analyserar noggrant dina brotschningskrav med hänsyn till arbetsstyckets material, hålmått, toleranser, önskad ytfinish och eventuella branschstandarder som du måste följa.
  • Verktygskonstruktion och optimering: Med avancerad programvara och decennier av erfarenhet konstruerar vi specialanpassade hylsbrotschar som är optimerade för din tillämpning. Vi väljer noggrant material, beläggning, geometri och antal spånkanaler för att säkerställa optimal prestanda, verktygslivslängd och kostnadseffektivitet.
  • Prototyputveckling och provning: För komplexa eller kritiska tillämpningar kan vi ta fram prototyper som testas och valideras i din egen produktionsmiljö. Det gör att vi kan finjustera konstruktionen och säkerställa att den uppfyller dina exakta behov innan serietillverkningen startar.

Ingenjörsrådgivning:

  • Optimering av brotschningsprocessen: Våra erfarna ingenjörer, med djup förståelse för bearbetningsprocesser, ger rekommendationer för att optimera dina brotschningsoperationer. Det omfattar detaljerad vägledning om skärdata (hastighet, matning, kylvätska), verktygsval utifrån dina specifika maskiner samt felsökning av vanliga brotschningsproblem.
  • Vägledning vid val av material och beläggning: Vi använder vår omfattande kunskap om materialvetenskap för att hjälpa dig välja det mest lämpliga brotschmaterialet och den mest lämpliga beläggningen. Faktorer som arbetsstyckets material, hårdhet och önskad ytfinish vägs noggrant in för att ge bästa möjliga prestanda och livslängd.
  • Prestandaanalys och ständiga förbättringar: Vi nöjer oss inte med de första rekommendationerna utan erbjuder löpande prestandaanalys. Genom att samla in data om brotschars prestanda i dina verkliga tillämpningar kan vi identifiera förbättringsområden och ta fram skräddarsydda lösningar som förlänger verktygslivslängden och ökar produktiviteten och den totala brotschningseffektiviteten.
  1. Teknisk support:
  • Omfattande onlineresurser: Vi erbjuder ett stort utbud av onlineresurser, bland annat tekniska datablad, tillämpningsguider, instruktionsvideor och vanliga frågor om felsökning. Resurserna är utformade för att ge dig den kunskap du behöver för att fatta välgrundade beslut och få ut det mesta av dina hylsbrotschar från Baucor.
  • Skräddarsydda utbildningar och workshops: Vi vet att varje kunds behov är unika. Därför erbjuder vi skräddarsydda utbildningar och workshops om val av brotsch, tillämpning, underhåll och felsökning. Vårt mål är att ge ditt team de färdigheter och kunskaper som krävs för att uppnå optimala resultat.
  • Proaktiv kundservice: Vårt dedikerade kundserviceteam finns tillgängligt för att besvara dina frågor, ta hand om dina synpunkter och ge teknisk expertis under hela brotscharnas livscykel. Vi vill vara din långsiktiga partner för framgång.

Genom att erbjuda detta omfattande utbud av tjänster inom konstruktion, ingenjörsarbete och tekniskt stöd är Baucor mer än en vanlig leverantör av skärverktyg. Vi är din pålitliga partner och hjälper dig att nå dina tillverkningsmål med optimerade brotschningslösningar och orubbligt stöd.

OÖVERTRÄFFAT INGENJÖRSSTÖD

Tjänster för ingenjörsstöd

Ingenjörskompetens i varje steg

Baucor erbjuder skräddarsydda tillverknings- och konstruktionslösningar som är anpassade efter dina specifika behov, inom många olika branscher.

Tillverkningsanpassad konstruktion, DFM

Optimera din konstruktion för produktion

Baucors ingenjörer kan granska din konstruktion och ge återkoppling för att förbättra tillverkningsbarhet, kostnadseffektivitet och effektivitet.

Lösningar för prototyper och serieproduktion

Din lösning, i din skala

Oavsett om du behöver en enstaka prototyp eller full serieproduktion är Baucors ingenjörer redo att samarbeta med dig. Kontakta oss så berättar vi hur vi kan förverkliga ditt koncept.

Skräddarsydda ingenjörslösningar

Skräddarsydda lösningar för Baucors kunder

Baucor specialiserar sig på unika tillverknings- och konstruktionslösningar som är utformade för att möta varje kunds specifika behov. Vår expertis omfattar ett brett spektrum av branscher och tillämpningar.

Vilka designguider finns för hylsbrotschar?

Konstruktion eller val av hylsbrotschar kräver noggranna överväganden kring flera faktorer för att säkerställa optimal prestanda, noggrannhet och verktygslivslängd. Här är de viktigaste konstruktionsriktlinjerna:

Materialval:

  • Arbetsstyckets material: Välj ett brotschmaterial som är hårdare och mer slitstarkt än arbetsstyckets material. Ta hänsyn till hårdhet, abrasivitet och reaktivitet hos materialet som brotschas.
  • Skärförhållanden: Det valda materialet ska klara de skärhastigheter, matningar och temperaturer som förekommer vid brotschningen.
  • Kostnadseffektivitet: Väg materialkostnaden mot den förväntade verktygslivslängden och prestandafördelarna. Vanliga material är snabbstål (HSS), koboltstål (HSS-Co) och hårdmetall.

Spånkanalsutformning:

  • Antal spånkanaler: Bestäm antalet spånkanaler utifrån arbetsstyckets material och önskad ytfinish. Fler spånkanaler ger oftast jämnare ytor men kan kräva högre skärkrafter.
  • Spånkanalsgeometri: Optimera spånkanalens geometri (spånvinkel, frigångsvinkel, styrfasbredd) för spånevakuering, skärkrafter och verktygslivslängd.
  • Delning mellan spånkanalerna: Säkerställ tillräckligt avstånd mellan spånkanalerna för effektiv spånavgång och för att förhindra att spånor fastnar.

Brotschkroppens konstruktion:

  • Hylsans tjocklek: Tillräcklig tjocklek behövs för styvhet och för att förhindra vibrationer under brotschningen.
  • Håldiameter och konicitet: Håldiametern och koniciteten måste stämma överens med dornens specifikationer för säker passning och noggrann inriktning.
  • Drivspår eller kilspår: Noggrant bearbetade drivspår eller kilspår ger positiv drivning och förhindrar slirning på dornen.

Val av dorn:

  • Material och konstruktion: Välj en robust dorn av högkvalitativt stål med rätt värmebehandling för god hållbarhet.
  • Konicitet och storlek: Se till att dornens konicitet stämmer med brotschens hålkonicitet och att storleken passar maskinspindeln och brotschens diameter.

Styrtappens diameter och längd:

  • Styrdiameter: Styrtappen ska vara något mindre än diametern på det förborrade hålet för att styra brotschen och säkerställa koncentricitet.
  • Styrlängd: Tillräcklig styrlängd ger stabilitet och förhindrar vibrationer under brotschningen.

Val av beläggning (valfritt):

  • Arbetsstyckets material och skärförhållanden: Välj en beläggning som är kompatibel med arbetsstyckets material och brotschningsparametrarna. Ta hänsyn till faktorer som hårdhet, abrasivitet och önskad ytfinish. Vanliga beläggningar är TiN, TiCN, TiAlN och andra.

Toleranser och ytfinish:

  • Håltolerans: Ange den håltolerans som krävs utifrån tillämpningens funktionella krav.
  • Ytfinish: Bestäm önskad ytfinish och välj en brotsch med lämpligt antal spånkanaler och skärgeometri för att uppnå den.

Tillverkarens rekommendationer:

  • Följ tillverkarens anvisningar: Se tillverkarens rekommendationer för specifika konstruktionsaspekter, skärdata och underhållsrutiner för optimal brotschprestanda och verktygslivslängd.

Genom att följa dessa konstruktionsriktlinjer och arbeta med en seriös tillverkare som Baucor kan du säkerställa att dina hylsbrotschar konstrueras och tillverkas för att uppfylla de specifika kraven i din tillämpning och ge optimal prestanda, noggrannhet och livslängd.