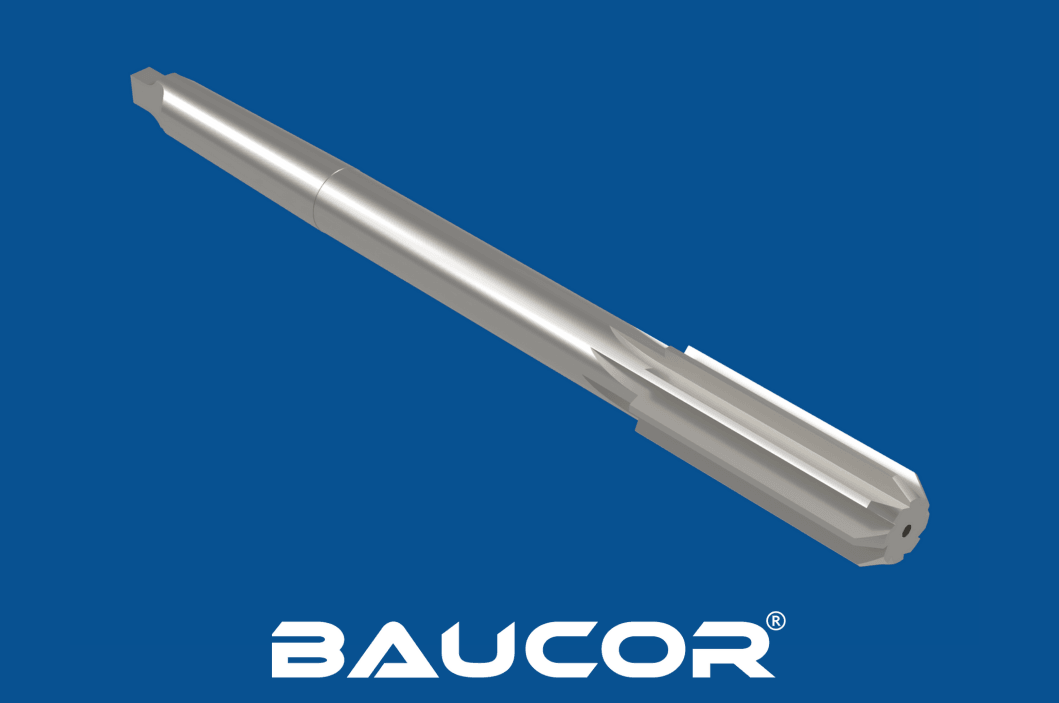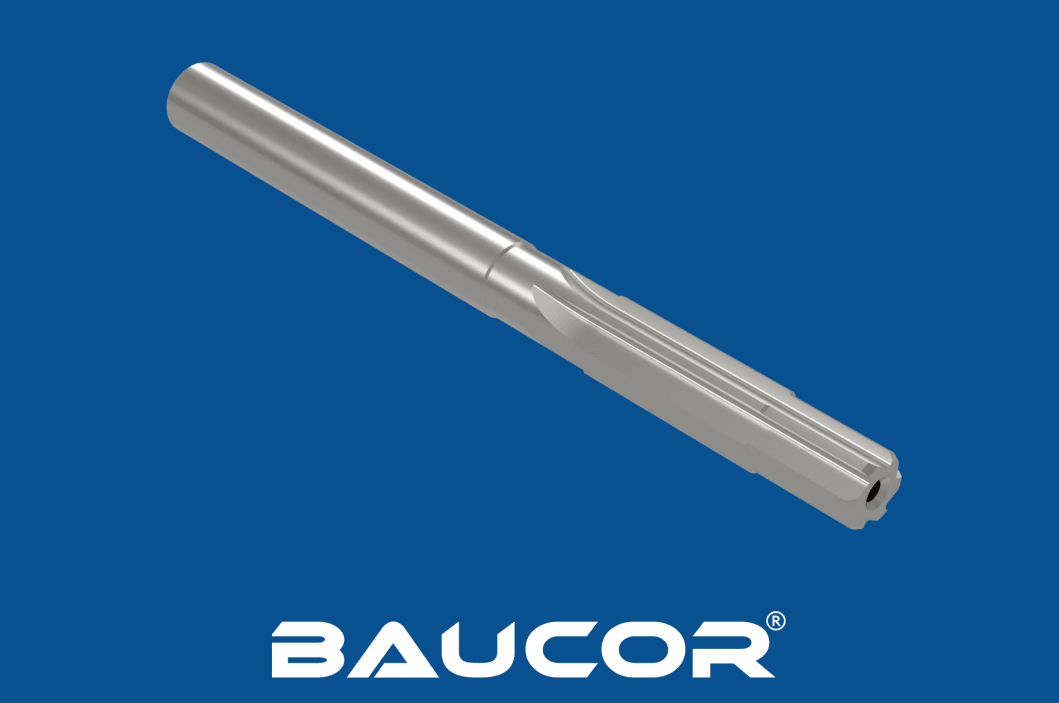
Hur tillverkas rakspånkanalbrotschar?
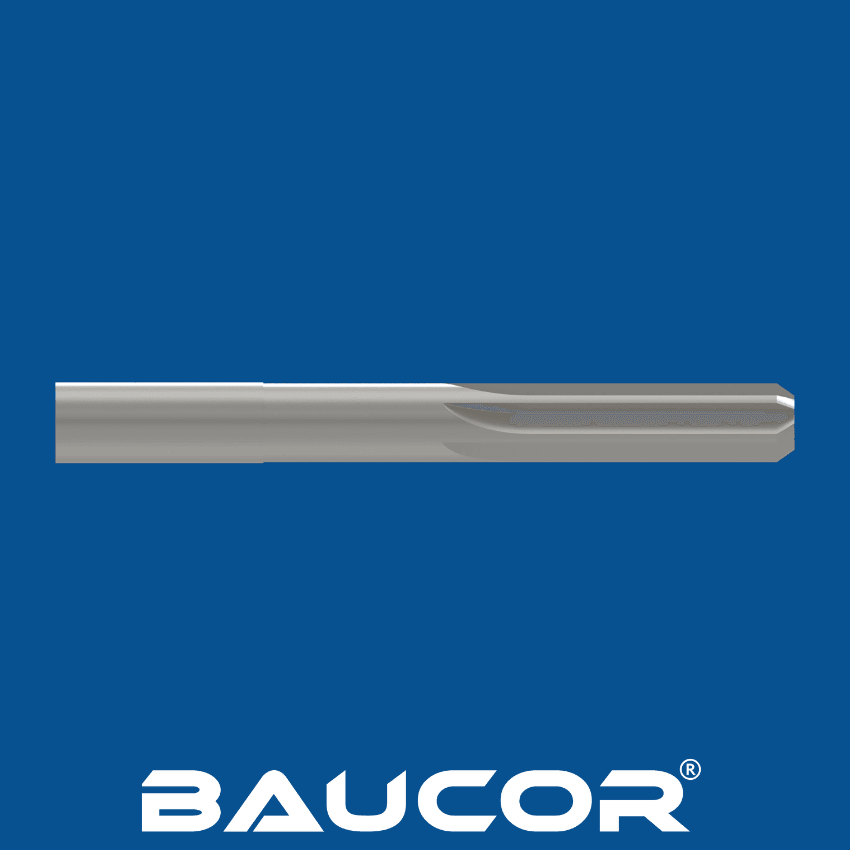
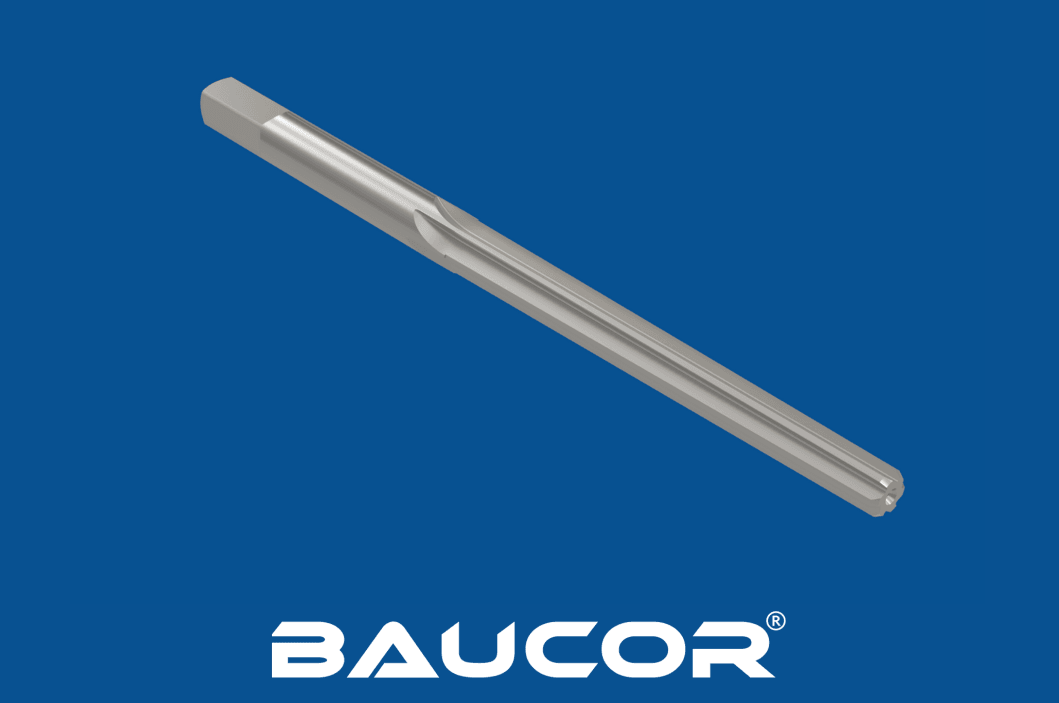
Tillverkningen av brotschar med rak spånkanal omfattar flera steg, där precisionsteknik och materialval kombineras för att skapa ett högkvalitativt skärverktyg:
Materialval:
- Snabbstål (HSS): Ett vanligt val för allmänna brotschar som ger god slitstyrka och rimligt pris.
- Koboltstål: Ger bättre hårdhet och värmetålighet för mer krävande applikationer.
- Hårdmetall: Ger överlägsen slitstyrka och skärprestanda, särskilt vid produktion i stora volymer eller i sega material.
Förberedelse av ämnen:
- Det valda materialet kapas till cylindriska ämnen med önskad längd och diameter.
- Ämnena värmebehandlas därefter för att uppnå önskad hårdhet och seghet.
Slipning av spånkanaler:
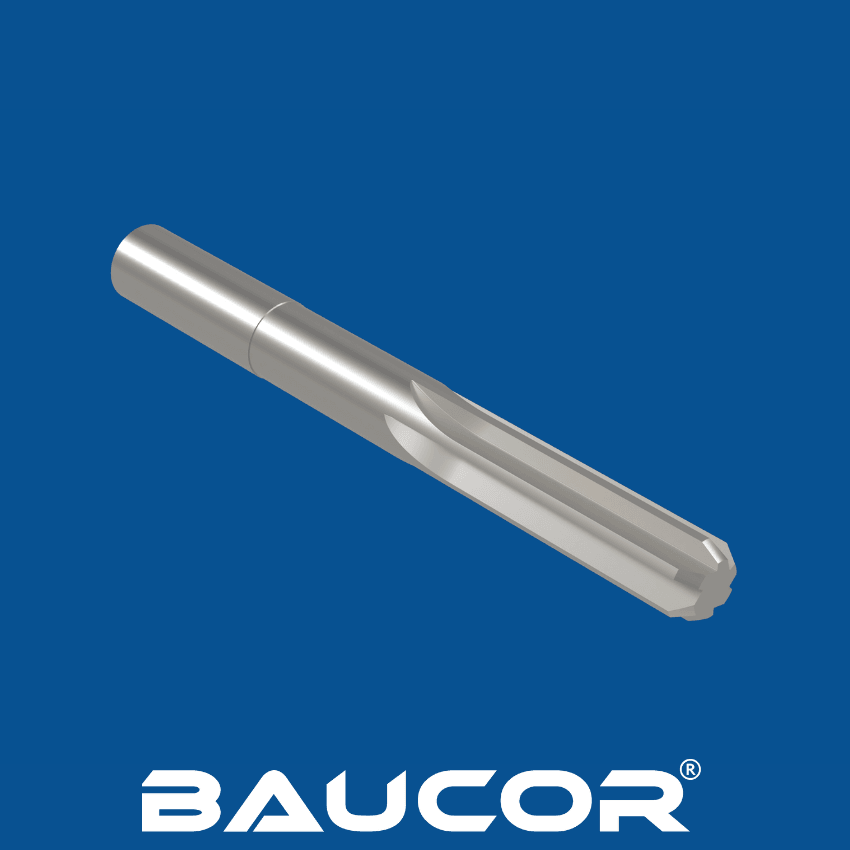
- Spånkanaler (spår) slipas längs ämnets längd med specialiserade slipmaskiner.
- Antalet spånkanaler kan variera, vanligtvis mellan 4 och 12, beroende på brotschens diameter och användningsområde.
- Raka spånkanaler slipas parallellt med brotschens axel, vilket ger effektiv spånevakuering.
Fasning:
- Den främre kanten på varje spånkanal fasas (snedslipas) för att ge en mjuk skärverkan och förhindra spjälkning.
- Fasvinkeln är vanligtvis cirka 45 grader.
Slipning:
- Spånkanalernas skäreggar slipas exakt för att uppnå önskad diameter och skärgeometri.
- Diametern är ofta något avsmalnande mot skaftet för att underlätta införingen i hålet.
Slutbearbetning:
- Brotschen poleras för att ta bort grader och ojämnheter, vilket ger en slät ytfinish.
- Vissa brotschar kan beläggas med material som titannitrid (TiN) för att ytterligare förbättra slitstyrkan och skärprestandan.
Kvalitetskontroll:
- Brotschen genomgår rigorös inspektion och provning för att säkerställa att den uppfyller de krävda måttoleranserna och prestandastandarderna för skärning.