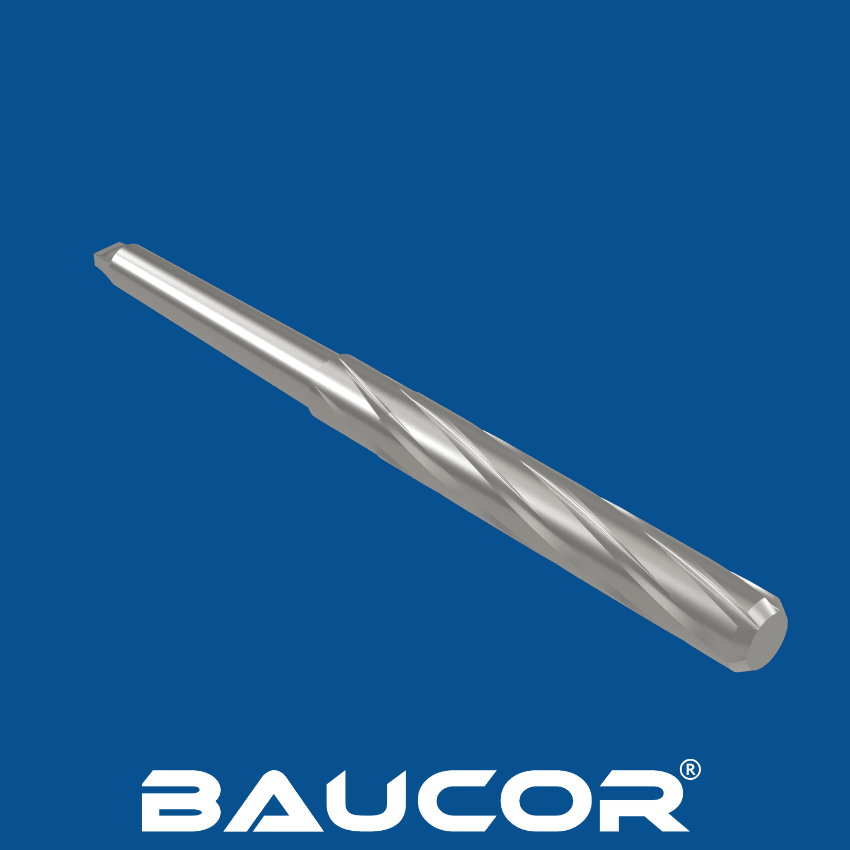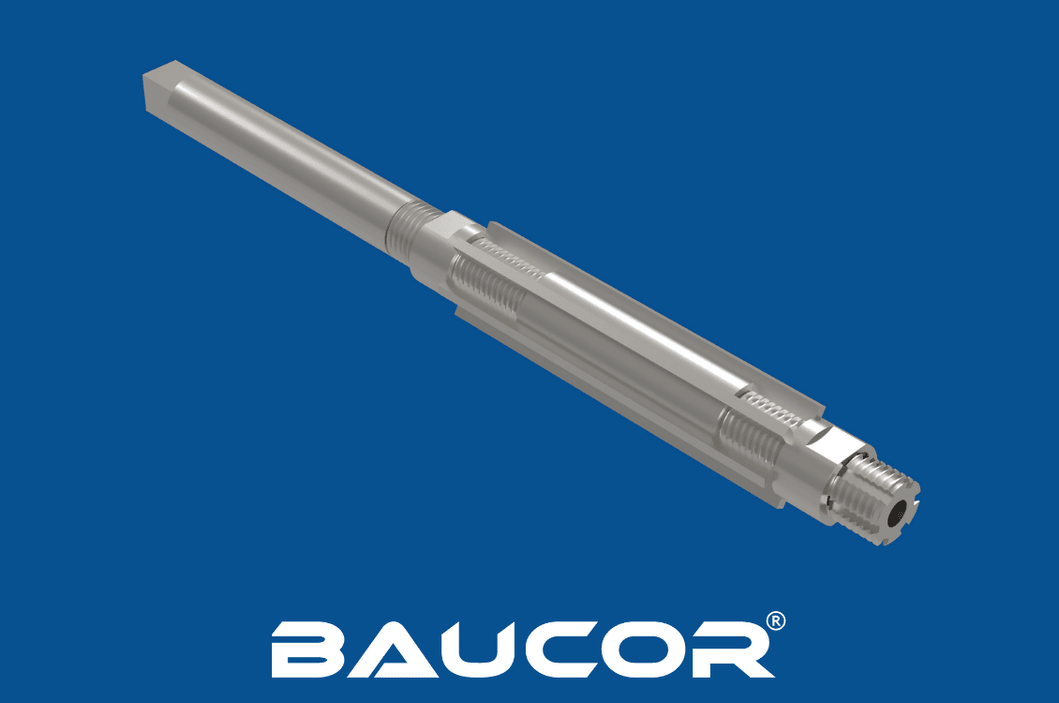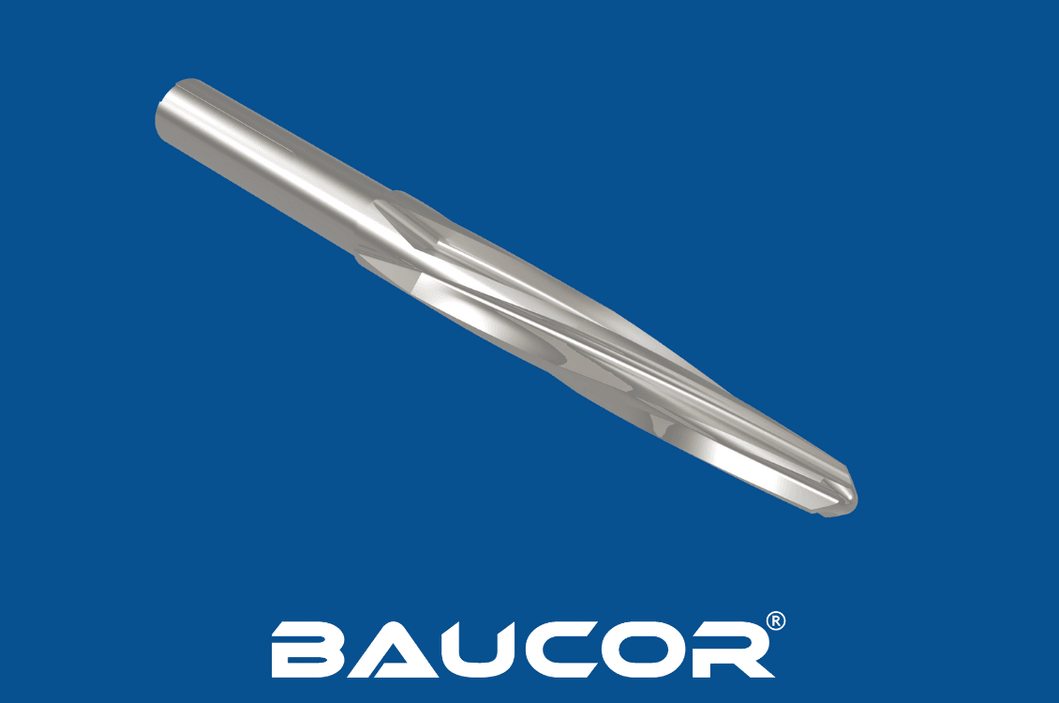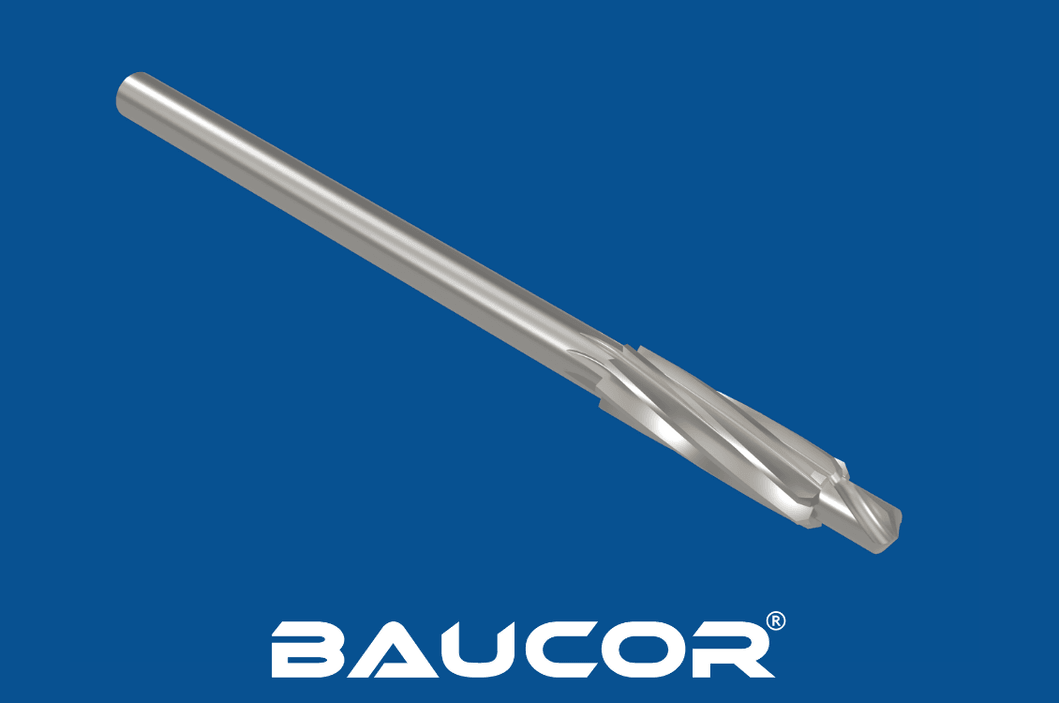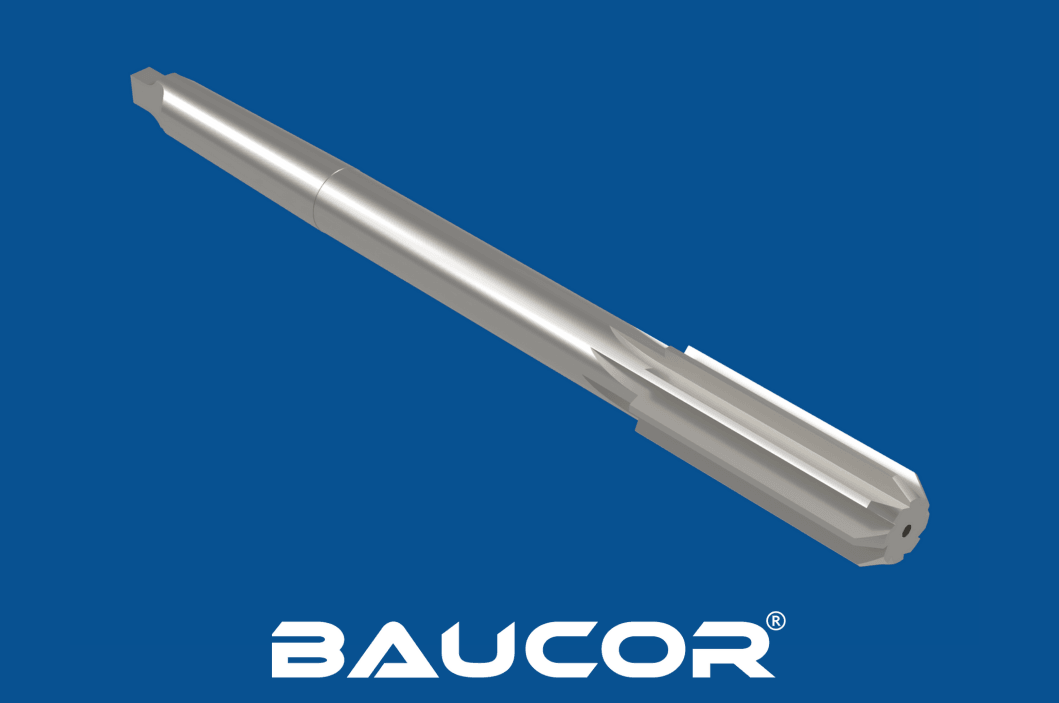
Hur tillverkas brotschar med koniskt skaft?
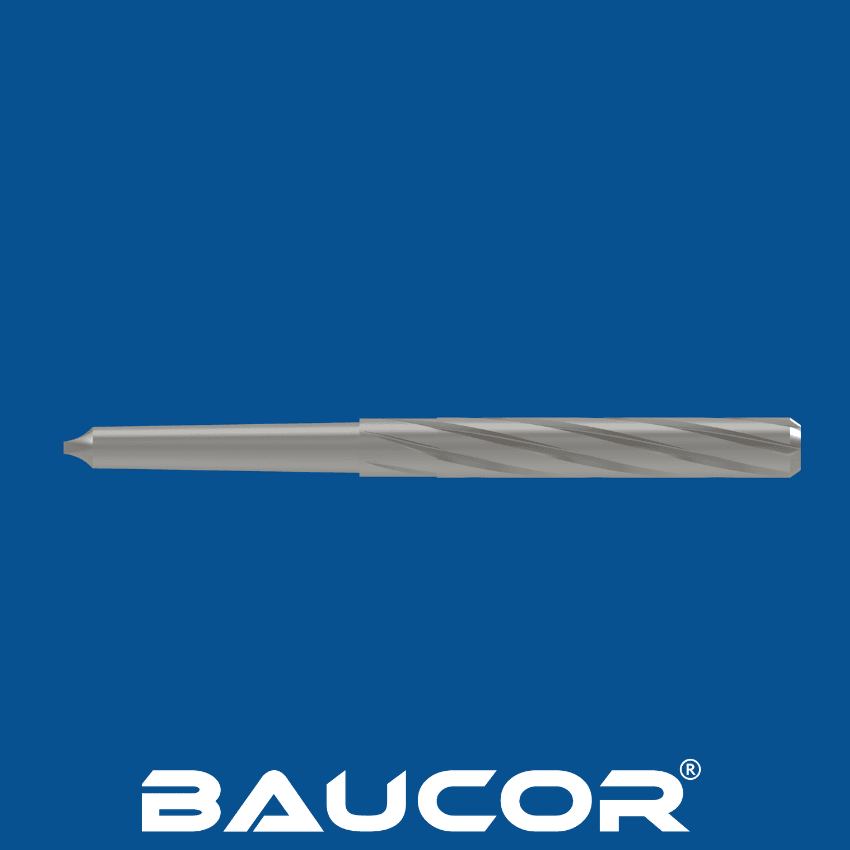
Tillverkningen av brotschar med koniskt skaft består av flera steg där precisionsbearbetning, värmebehandling och ytbehandling kombineras för att ge ett skärverktyg av hög kvalitet.
Materialval:
- Snabbstål (HSS): Det vanligaste materialet tack vare sin hårdhet, slitstyrka och förmåga att behålla en vass skäregg vid höga temperaturer.
- Kobolt-snabbstål (HSS-Co): Innehåller kobolt för ökad hårdhet och slitstyrka och lämpar sig för skärning i hårdare material.
- Hårdmetall: Extremt hård och slitstark, idealisk för högvolymproduktion och skärning i abrasiva material.
Avkapning:
- Det valda materialet (HSS, HSS-Co eller hårdmetall) kapas till ämnen, det vill säga cylindriska bitar med den längd som brotschens kropp kräver.
Tillverkningen av brotschar med koniskt skaft består av flera steg där precisionsbearbetning, värmebehandling och ytbehandling kombineras för att ge ett skärverktyg av hög kvalitet.
Materialval:
- Snabbstål (HSS): Det vanligaste materialet tack vare sin hårdhet, slitstyrka och förmåga att behålla en vass skäregg vid höga temperaturer.
- Kobolt-snabbstål (HSS-Co): Innehåller kobolt för ökad hårdhet och slitstyrka och lämpar sig för skärning i hårdare material.
- Hårdmetall: Extremt hård och slitstark, idealisk för högvolymproduktion och skärning i abrasiva material.
Avkapning:
- Det valda materialet (HSS, HSS-Co eller hårdmetall) kapas till ämnen, det vill säga cylindriska bitar med den längd som brotschens kropp kräver.
Svarvning och fräsning:
- Ämnena bearbetas i svarvar och fräsmaskiner för att forma brotschens kropp, inklusive det koniska skaftet, spånkanalerna och skäreggarna. Det innebär precisa svarv-, fräs- och slipoperationer för att uppnå önskade dimensioner och vinklar.
Värmebehandling:
- Värmebehandling är avgörande för att härda brotschen och öka dess slitstyrka. Brotschen upphettas till hög temperatur och kyls sedan snabbt (härdas) i olja eller vatten, vilket ger ett hårt ytskikt med bibehållen seg kärna. Processen avlägsnar också inre spänningar och förbättrar brotschens dimensionsstabilitet.
Slipning och efterbehandling:
- Efter värmebehandlingen slipas och poleras brotschen för att uppnå slutliga dimensioner, ytfinish och skäreggsgeometri. Det här steget kräver specialiserade slipmaskiner och skicklig personal för att säkerställa precision och noggrannhet.
Beläggning (tillval):
- Vissa brotschar med koniskt skaft kan beläggas med material som titannitrid (TiN) eller titankarbonitrid (TiCN) för att ytterligare öka slitstyrkan, minska friktionen och förlänga verktygets livslängd.
Kvalitetskontroll:
- Under hela tillverkningsprocessen tillämpas stränga kvalitetskontroller för att säkerställa att brotscharna uppfyller snäva toleranser och prestandakrav. Det omfattar måttkontroll, kontroll av ytfinish och skärprov.