Hoppa till innehållet
Tillverkare av industriknivar, maskinknivar och specialtillverkade CNC-verktyg i USA och Tyskland
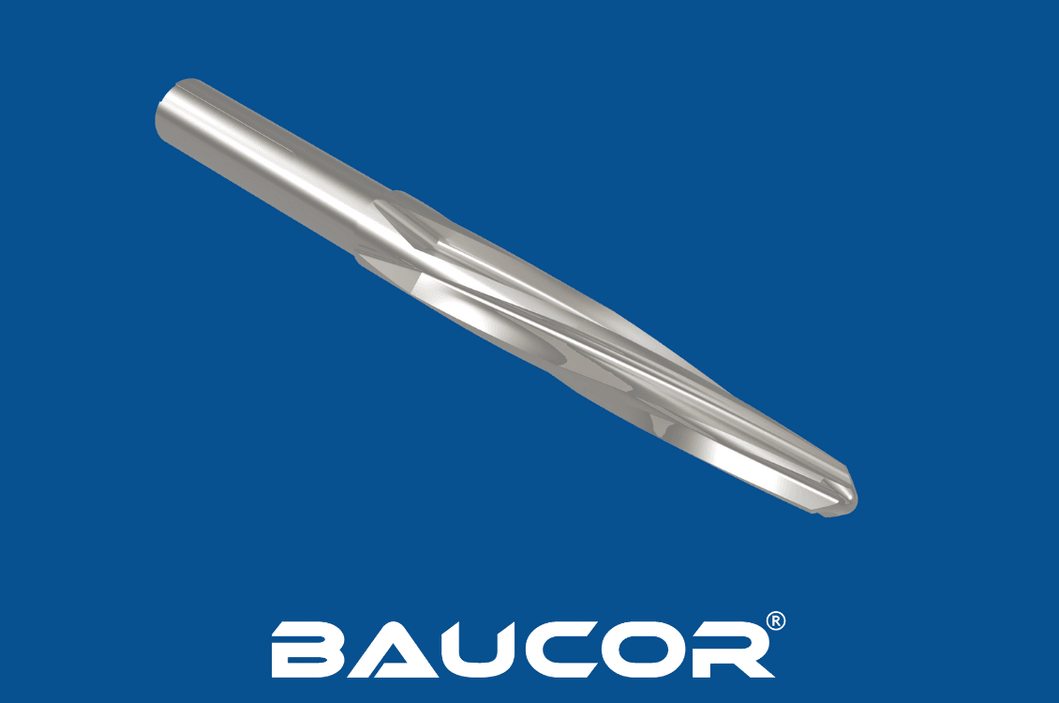
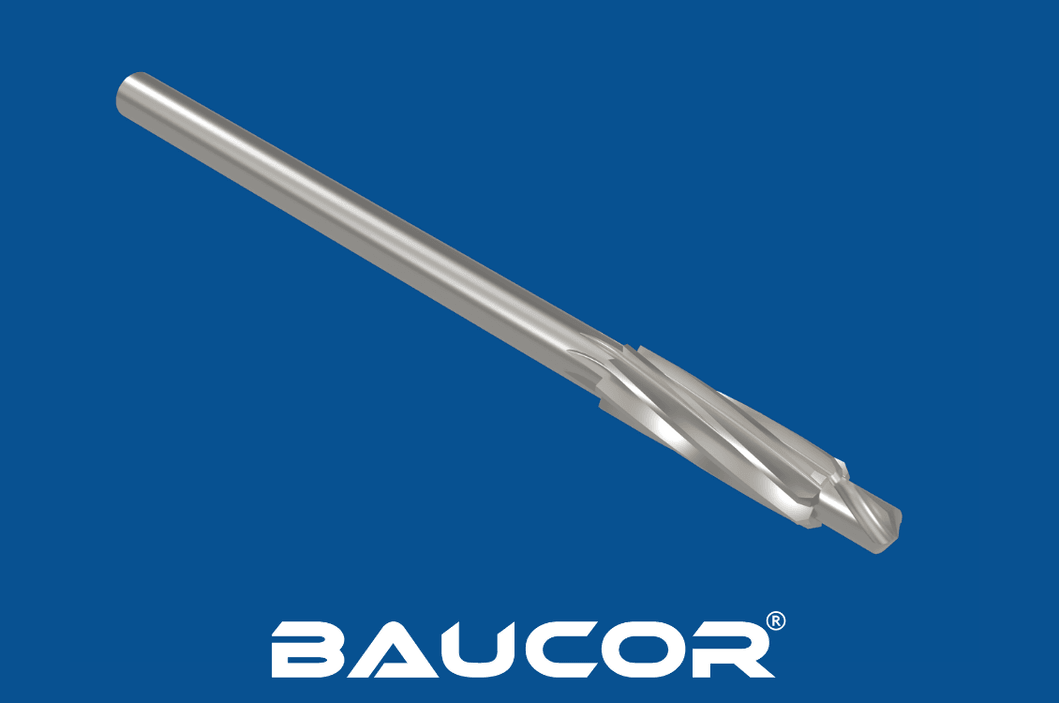
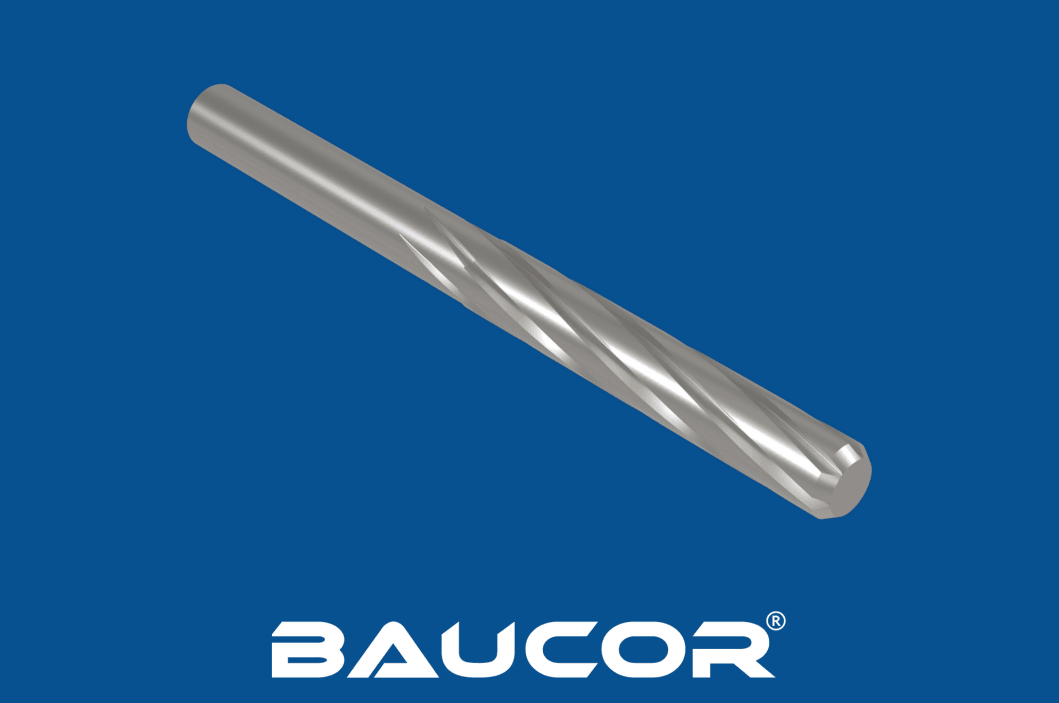
Spiralspånkanalbrotsch

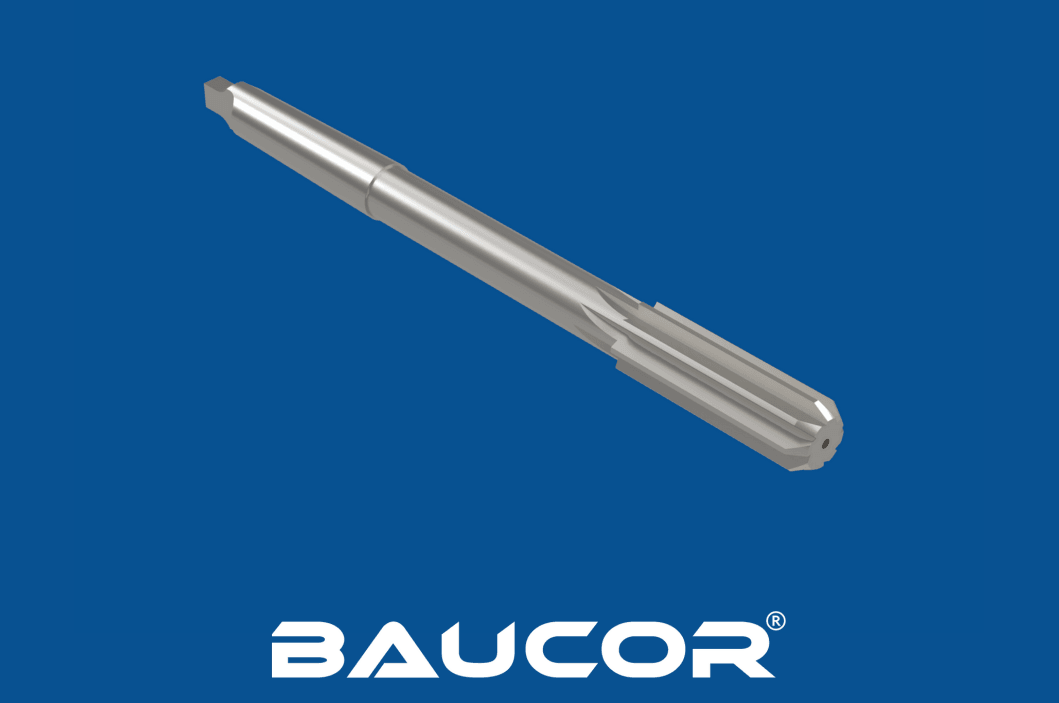
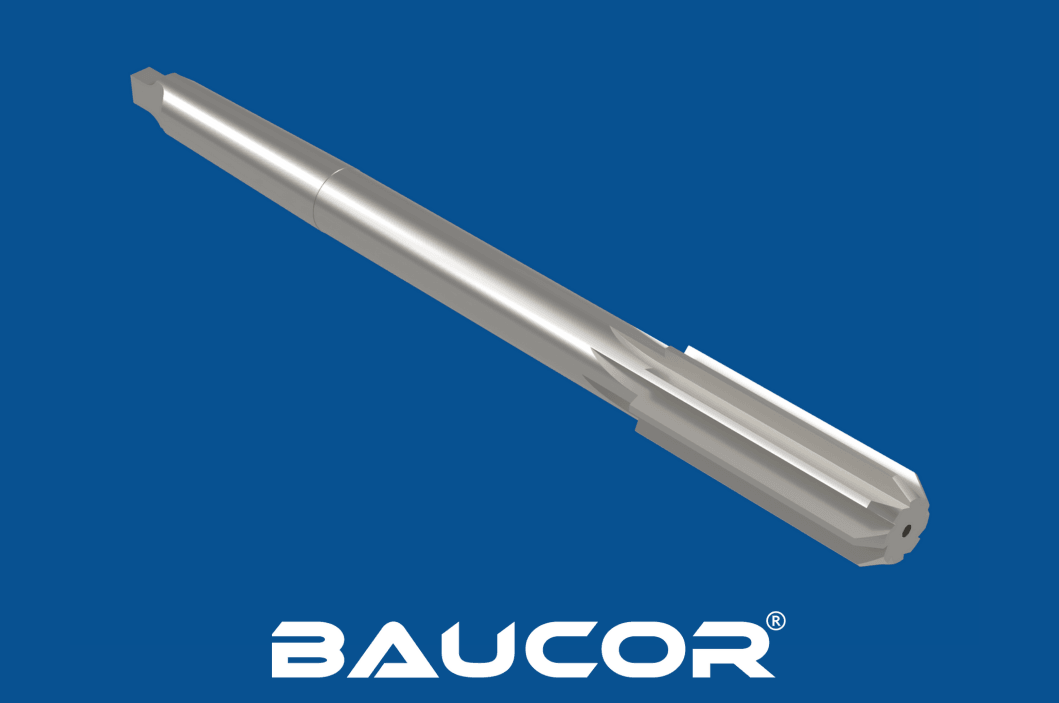
Säker fastspänning i chucken – brotschar med koniskt skaft

DECENNIER AV EXPERTIS. OTALIGA PRECISIONSHÅL. BAUCOR-BROTSCHAR:

BRANSCHLEDANDE INOM TEKNIK FÖR FINBEARBETNING AV HÅL.

Precisionstillverkning som ingenjörer och forskare på Fortune 500-företag litar på

Tillverkningserfarenhet som ledande globala företag litar på.

  • Lockheed Martin
  • Sumitomo Electric Interconnect Products
  • Saint-Gobain Performance Plastics Pampus GmbH
  • 3M
  • Frito-Lay
  • Parker Hannifin Corporation
  • Boston Scientific
  • General Dynamics – OTS Canada
  • ITW Food Equipment
  • Hemlock Semiconductor
  • Saft Batteries
  • KLA-Tencor
  • Land O'Lakes
  • Fastenal
  • Volvo Construction Equipment

Vad är brotschar med koniskt skaft? Hur fungerar de?

Brotschar med koniskt skaft är skärverktyg som används för att vidga och precisionsfinbearbeta befintliga hål i olika material. Det utmärkande draget är det koniska skaftet, som passar säkert i ett matchande koniskt säte i verktygsmaskinen och ger exakt inriktning och koncentricitet.

Så fungerar brotschar med koniskt skaft:

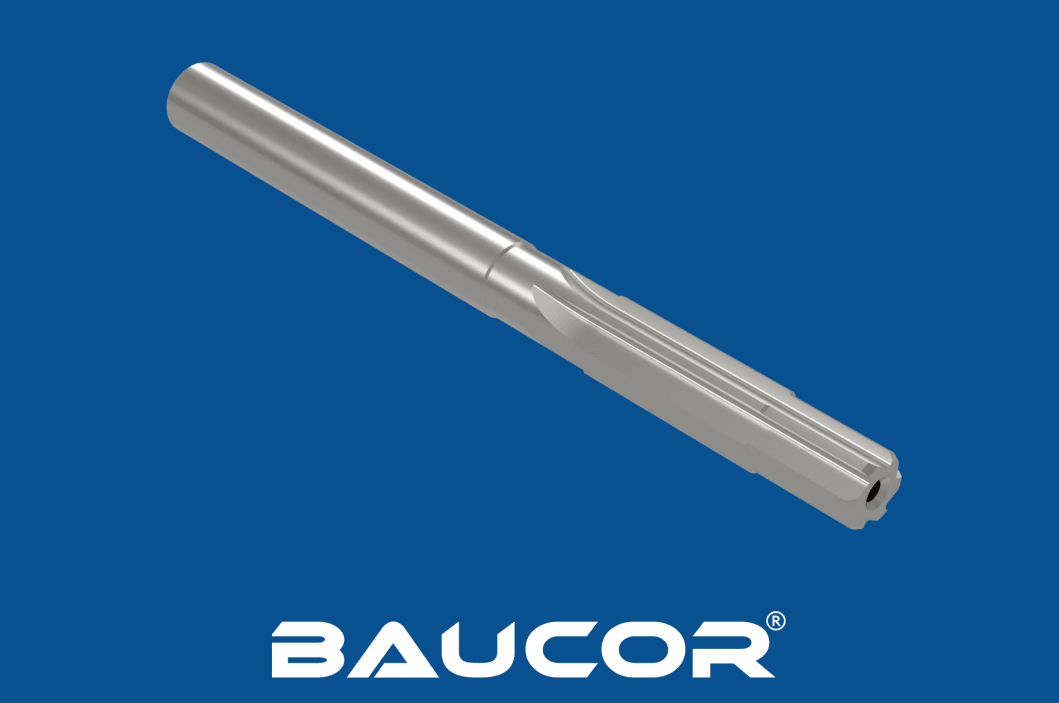
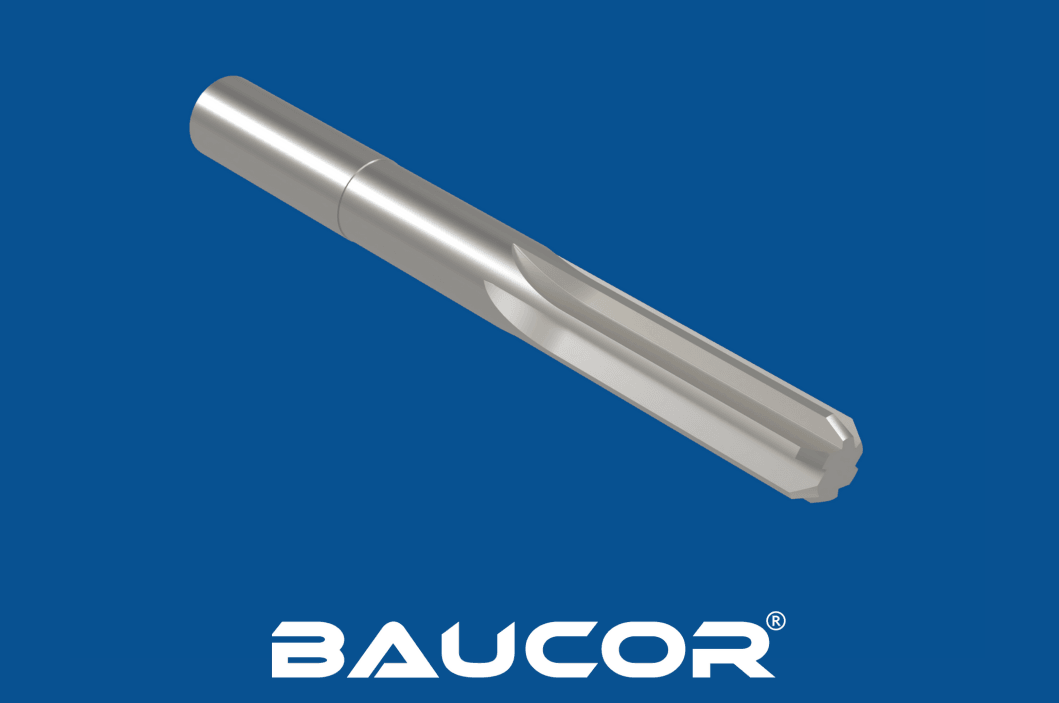
  • Utformning: Brotschar med koniskt skaft har vanligtvis raka eller spiralformade spånkanaler längs verktygskroppen. Skäreggarna på spånkanalerna tar bort material när brotschen roterar i hålet.
  • Skärverkan: Brotschen förs in i det förborrade hålet och roteras långsamt medan den matas in i arbetsstycket. Skäreggarna på spånkanalerna vidgar gradvis hålet till önskad diameter och lämnar en slät, precis yta.
  • Koniskt skaft: Det koniska skaftet är självhållande och ger ett tätt och exakt fäste i maskinens spindel eller verktygshållare. Det eliminerar behovet av extra fastspänningsmekanismer och förhindrar slirning under drift.
Designa din egen brotsch

Designa din egen brotsch

Fyll i formuläret i några få steg för specialtillverkning som är anpassad efter just dina behov!

Börja designa

Hur tillverkas brotschar med koniskt skaft?
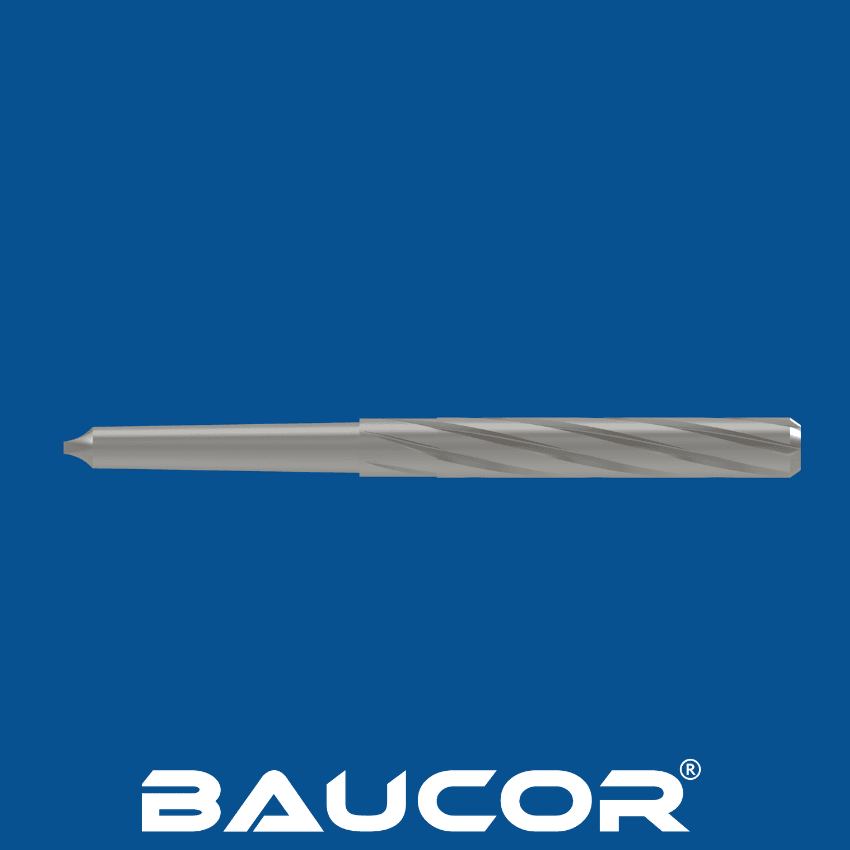
Brotschar med koniskt skaft

Tillverkningen av brotschar med koniskt skaft består av flera steg där precisionsbearbetning, värmebehandling och ytbehandling kombineras för att ge ett skärverktyg av hög kvalitet.

Materialval:

  • Snabbstål (HSS): Det vanligaste materialet tack vare sin hårdhet, slitstyrka och förmåga att behålla en vass skäregg vid höga temperaturer.
  • Kobolt-snabbstål (HSS-Co): Innehåller kobolt för ökad hårdhet och slitstyrka och lämpar sig för skärning i hårdare material.
  • Hårdmetall: Extremt hård och slitstark, idealisk för högvolymproduktion och skärning i abrasiva material.

Avkapning:

  • Det valda materialet (HSS, HSS-Co eller hårdmetall) kapas till ämnen, det vill säga cylindriska bitar med den längd som brotschens kropp kräver.

Tillverkningen av brotschar med koniskt skaft består av flera steg där precisionsbearbetning, värmebehandling och ytbehandling kombineras för att ge ett skärverktyg av hög kvalitet.

Materialval:

  • Snabbstål (HSS): Det vanligaste materialet tack vare sin hårdhet, slitstyrka och förmåga att behålla en vass skäregg vid höga temperaturer.
  • Kobolt-snabbstål (HSS-Co): Innehåller kobolt för ökad hårdhet och slitstyrka och lämpar sig för skärning i hårdare material.
  • Hårdmetall: Extremt hård och slitstark, idealisk för högvolymproduktion och skärning i abrasiva material.

Avkapning:

  • Det valda materialet (HSS, HSS-Co eller hårdmetall) kapas till ämnen, det vill säga cylindriska bitar med den längd som brotschens kropp kräver.

Svarvning och fräsning:

  • Ämnena bearbetas i svarvar och fräsmaskiner för att forma brotschens kropp, inklusive det koniska skaftet, spånkanalerna och skäreggarna. Det innebär precisa svarv-, fräs- och slipoperationer för att uppnå önskade dimensioner och vinklar.

Värmebehandling:

  • Värmebehandling är avgörande för att härda brotschen och öka dess slitstyrka. Brotschen upphettas till hög temperatur och kyls sedan snabbt (härdas) i olja eller vatten, vilket ger ett hårt ytskikt med bibehållen seg kärna. Processen avlägsnar också inre spänningar och förbättrar brotschens dimensionsstabilitet.

Slipning och efterbehandling:

  • Efter värmebehandlingen slipas och poleras brotschen för att uppnå slutliga dimensioner, ytfinish och skäreggsgeometri. Det här steget kräver specialiserade slipmaskiner och skicklig personal för att säkerställa precision och noggrannhet.

Beläggning (tillval):

  • Vissa brotschar med koniskt skaft kan beläggas med material som titannitrid (TiN) eller titankarbonitrid (TiCN) för att ytterligare öka slitstyrkan, minska friktionen och förlänga verktygets livslängd.

Kvalitetskontroll:

  • Under hela tillverkningsprocessen tillämpas stränga kvalitetskontroller för att säkerställa att brotscharna uppfyller snäva toleranser och prestandakrav. Det omfattar måttkontroll, kontroll av ytfinish och skärprov.
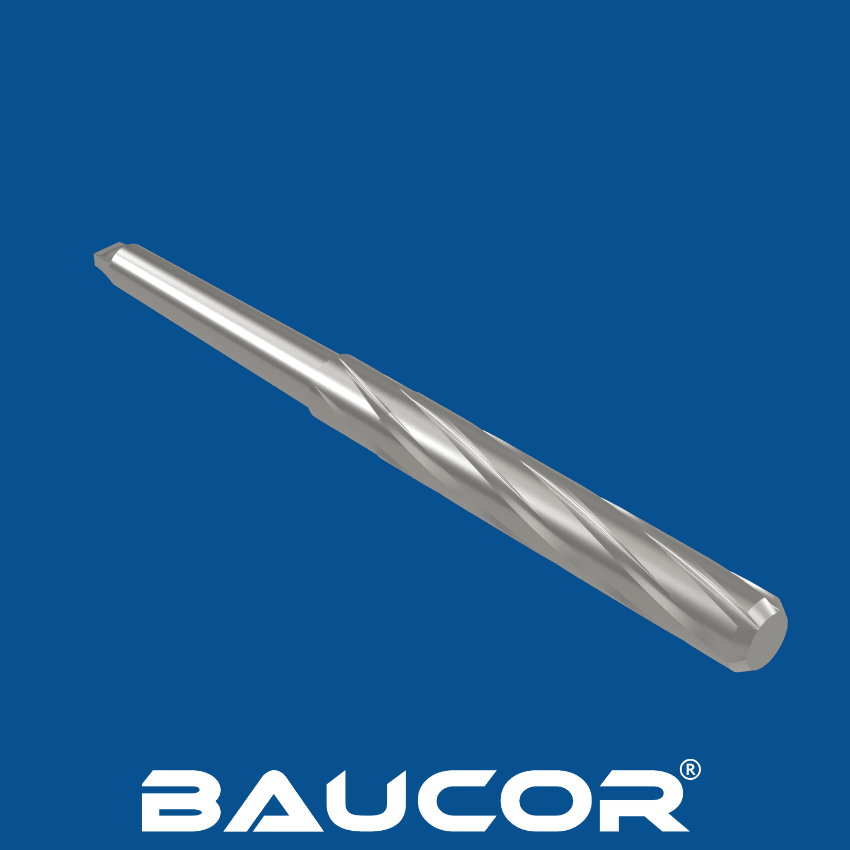
I vilka storlekar tillverkar Baucor brotschar med koniskt skaft?

Brotschar med koniskt skaft

Baucor erbjuder ett omfattande sortiment av storlekar för olika applikationer inom många branscher. Storlekarna anges vanligtvis genom brotschens diameter och typen av koniskt skaft.

Standardstorlekar:

  • Diameter: Baucor erbjuder sannolikt ett brett urval av brotschdiametrar, från små brutna tumstorlekar (till exempel 1/4", 3/8", 1/2") upp till större storlekar (till exempel 1", 1-1/4", 1-1/2"). Även metriska storlekar (till exempel 6mm, 10mm, 16mm, 20mm) skulle erbjudas för att möta internationella standarder.
  • Koniskt skaft: Baucor tillverkar sannolikt brotschar med olika typer av koniska skaft, bland annat Morsekon (MT), Brown & Sharpe-kon (B&S) och Jarnokon. Varje kontyp finns i olika storlekar (till exempel MT1, MT2, MT3, B&S No. 7, B&S No. 9, Jarno No. 4, Jarno No. 6), och Baucor erbjuder sannolikt ett urval av dessa storlekar för att passa olika verktygsmaskiner och applikationer.

Specialstorlekar:

Förutom standardstorlekar erbjuder Baucor brotschar med koniskt skaft i specialstorlekar för att möta kundens specifika krav. Det gör det möjligt för kunder att beställa brotschar med icke-standardiserade diametrar eller unika spånkanalsutformningar som är anpassade efter deras specifika behov.

BEGÄR OFFERT

Vilka beläggningar förbättrar brotschar med koniskt skaft?

Beläggningar förbättrar avsevärt prestanda och livslängd hos brotschar med koniskt skaft genom att öka hårdheten och slitstyrkan, minska friktionen och främja värmeavledning. Här är en omfattande lista över beläggningar som vanligtvis används på brotschar med koniskt skaft:

PVD-beläggningar (Physical Vapor Deposition):

  • Titannitrid (TiN): Den mest populära och mångsidiga beläggningen. TiN är känd för sin guldfärg och ger ökad hårdhet och slitstyrka samt minskad friktion. Den lämpar sig för brotschning i allmänna tillämpningar.
  • Titankarbonitrid (TiCN): Liknar TiN men har högre hårdhet och slitstyrka tack vare tillsatsen av kol. TiCN är mörkgrå eller svart och föredras ofta vid skärning i hårdare material.
  • Aluminiumtitannitrid (AlTiN): Den här beläggningen är hårdare och mer värmetålig än TiN eller TiCN, vilket gör den idealisk för höghastighetsbearbetning där värmeuppbyggnad är ett problem. AlTiN är vanligtvis lila eller bronsfärgad.
  • Zirkoniumnitrid (ZrN): Ger utmärkt slitstyrka och smörjförmåga och lämpar sig för skärning i ett brett urval av material, inklusive rostfritt stål och titan. ZrN har en guldfärg som liknar TiN.

CVD-beläggningar (Chemical Vapor Deposition):

  • Diamantliknande kol (DLC): DLC-beläggningar är extremt hårda och har en låg friktionskoefficient, vilket gör dem idealiska för applikationer där slitage och friktion är avgörande. De används ofta på högpresterande brotschar.
  • Kromnitrid (CrN): Ger god slitstyrka och används ofta i kombination med andra beläggningar för att skapa flerskiktsbeläggningar med förbättrad prestanda.

Andra beläggningar:

  • Titanaluminiumnitrid (TiAlN): Kombinerar TiN:s hårdhet med AlN:s termiska stabilitet, vilket gör den lämplig för höga hastigheter och höga temperaturer.
  • Flerskiktsbeläggningar: Dessa beläggningar kombinerar flera skikt av olika material, till exempel TiN/TiCN eller TiAlN/AlTiN, för ett bredare spektrum av egenskaper och prestandafördelar.

Så väljer du rätt beläggning:

Den bästa beläggningen för en brotsch med koniskt skaft beror på flera faktorer:

  • Material som brotschas: Olika beläggningar passar olika material. TiCN föredras ofta för hårdare material, medan DLC lämpar sig för mjukare material.
  • Skärförhållanden: Höghastighetsbearbetning kan kräva beläggningar med bättre värmetålighet, till exempel AlTiN.
  • Önskad verktygslivslängd: Beläggningar kan förlänga en brotschs livslängd avsevärt. Om lång verktygslivslängd är prioriterad kan beläggningar som TiCN eller DLC vara att föredra.

Genom att rådfråga en verktygsexpert eller en brotschtillverkare kan du välja rätt beläggning för just dina behov.

BEGÄR OFFERT

Var används brotschar med koniskt skaft?

Brotschar med koniskt skaft används i en mängd branscher och specifika användningsfall där precision och noggrannhet är avgörande:

Branscher:

  • Fordonsindustri: Brotschar är oumbärliga för finbearbetning av hål i motorblock, växellådshus, bromskomponenter och andra delar som kräver snäva toleranser.
  • Flygindustri: Används för brotschning av hål i flygplanskonstruktioner, landningsställskomponenter och motordelar, där hög precision och tillförlitlighet är avgörande.
  • Tillverkningsindustri: Används inom allmän verkstadsindustri och bearbetning för att göra exakta hål i olika metalldelar och komponenter, bland annat fixturer, spännverktyg och formverktyg.
  • Verktygs- och formtillverkning: Brotschar med koniskt skaft används för att göra precisa hål i verktyg och formar för olika tillverkningsprocesser.
  • Byggindustri: Används vid tillverkning av komponenter i konstruktionsstål, till exempel balkar och pelare, där hålens inriktning och noggrannhet är avgörande för konstruktionens hållfasthet.
  • Underhåll och reparation: Brotschar används ofta för att reparera slitna eller skadade hål i maskiner och utrustning och återställa dem till ursprungliga specifikationer.

Specifika tillämpningar:

  • Uppvidgning av hål: Brotschar med koniskt skaft används för att vidga förborrade hål till en bestämd diameter med snäva toleranser.
  • Bättre hålnoggrannhet: De korrigerar små avvikelser i hålets storlek, form och inriktning och ger en slät och exakt passning för fästelement och andra komponenter.
  • Finbearbetning av hål: Brotschar ger en slät yta inuti hålet, vilket förbättrar komponenternas passning och funktion.
  • Avgradning av hål: De kan ta bort grader och skarpa kanter vid hålets in- och utgång och förhindra skador på passande delar.

Fördelar i specifika situationer:

  • Koniska hål: Brotschar med koniskt skaft är särskilt användbara för brotschning av koniska hål, eftersom det koniska skaftet ger självhållning och inriktning under brotschningen.
  • Djupa hål: Deras styvhet och stabilitet gör dem väl lämpade för brotschning av djupa hål, där andra typer av brotschar kan drabbas av vibrationer eller avböjning.
  • Applikationer med snäva toleranser: Tack vare sin precision är brotschar med koniskt skaft att föredra när det krävs snäva toleranser och hög noggrannhet.

Sammanfattningsvis är brotschar med koniskt skaft oumbärliga verktyg i många branscher och applikationer där precis finbearbetning av hål är avgörande för funktion, prestanda och säkerhet.

Vilka branscher använder brotschar med koniskt skaft?

Brotschar med koniskt skaft är mångsidiga verktyg som används i många branscher där precis finbearbetning av hål är nödvändig. De används inom flera sektorer, bland annat:

Fordonsindustri:

  • Tillverkning: Brotschar med koniskt skaft används i stor utsträckning vid tillverkning av bilar och bilkomponenter. De används för att göra precisa hål i motorblock, växellådshus, bromssystem och andra delar där snäva toleranser är avgörande för korrekt passning och funktion.
  • Underhåll och reparation: Mekaniker och tekniker använder brotschar med koniskt skaft för att reparera slitna eller skadade hål i fordonskomponenter och säkerställa en exakt passning för reservdelar.

Flygindustri:

  • Tillverkning: Brotschar med koniskt skaft spelar en avgörande roll vid tillverkning av flygplan och rymdfarkoster. De används för att göra precisa hål i flygkroppar, landningsställskomponenter, motordelar och andra kritiska komponenter där noggrannhet och tillförlitlighet är avgörande.

Tillverkningsindustri:

  • Allmän verkstadsindustri: Brotschar med koniskt skaft används i olika tillverkningsprocesser för att göra exakta hål i metalldelar och komponenter. Det gäller bland annat fixturer, spännverktyg, formverktyg, formar och annan verktygsutrustning som används i tillverkningen.

Verktygs- och formtillverkning:

  • Precisionsverktyg: Brotschar med koniskt skaft är oumbärliga för att göra precisa hål i formverktyg, formar och annan verktygsutrustning som används i tillverkningsprocesser som formsprutning, stansning och gjutning.

Byggindustrin:

  • Tillverkning av stålkonstruktioner: Brotschar med koniskt skaft används för att göra exakta hål i komponenter av konstruktionsstål som balkar, pelare och förband. Det säkerställer korrekt passning och inriktning för bultar och andra fästelement och bidrar till byggnaders och broars hållfasthet.

Energiindustrin:

  • Olja och gas: Brotschar med koniskt skaft används vid underhåll och reparation av borrutrustning, rörledningar och andra komponenter inom olje- och gasindustrin.
  • Kraftproduktion: Brotschar används vid tillverkning och underhåll av kraftproduktionsutrustning, till exempel turbiner och generatorer.
  1. Tillverkning av medicintekniska produkter:
  • Precisionskomponenter: Brotschar med koniskt skaft används för att göra precisa hål i medicinska implantat, kirurgiska instrument och andra medicintekniska produkter där noggrannhet och ytfinish är avgörande.

Sammanfattningsvis är brotschar med koniskt skaft oumbärliga verktyg i en mängd branscher, från fordons- och flygindustri till tillverkning och byggande. Förmågan att göra precisa och exakta hål gör dem nödvändiga för att säkerställa kvalitet, funktion och säkerhet hos olika produkter och komponenter.

I vilka maskiner används brotschar med koniskt skaft?

Brotschar med koniskt skaft är konstruerade för att användas i maskiner med konisk spindel eller konisk verktygshållare. Det koniska skaftet ger ett säkert fäste och exakt inriktning och förhindrar slirning under drift. Här är de vanligaste maskintyperna för brotschar med koniskt skaft:

  1. Pelarborrmaskiner: Pelarborrmaskiner är mångsidiga maskiner som ofta används för brotschning. De kan ta emot brotschar med koniskt skaft i sina chuckar eller med hjälp av adaptrar för koniska skaft.
  2. Fräsmaskiner: Fräsmaskiner ger större flexibilitet och precision vid brotschning. De kan användas för både vertikal och horisontell brotschning och klarar större arbetsstycken än pelarborrmaskiner.
  3. Svarvar: Svarvar används främst för svarvning men kan även användas för brotschning med lämpliga verktygshållare. Brotschar med koniskt skaft används ofta i svarvar för finbearbetning av inre hål och för att göra precisa hål.
  4. CNC-maskiner (Computer Numerical Control): CNC-maskiner ger högsta möjliga precision och automatisering vid brotschning. De kan programmeras för att utföra komplexa brotschningsuppgifter med jämn noggrannhet och repeterbarhet.
  5. Borrverk: Borrverk är specialiserade på att göra och finbearbeta stora hål och borrningar. De kan använda brotschar med koniskt skaft för att uppnå precisa toleranser och släta ytor.
  6. Radialborrmaskiner: De här maskinerna lämpar sig för brotschning av stora arbetsstycken tack vare den justerbara armen, som ger större räckvidd och flexibilitet vid positioneringen.

Ytterligare överväganden:

  • Verktygshållare: Brotschar med koniskt skaft hålls på plats med matchande koniska säten eller hylsor i maskinens spindel eller verktygshållare. Vilken typ av verktygshållare som behövs beror på maskinen och brotschens typ av koniskt skaft.
  • Skärvätska: Skärvätska under brotschningen är nödvändig för att minska friktion, värmeuppbyggnad och verktygsslitage. Den hjälper också till att spola bort spån och skräp från skärzonen.
  • Skärhastighet och matning: Rätt skärhastighet och matning är avgörande för ett optimalt brotschningsresultat. Dessa parametrar beror på materialet som brotschas, brotschens typ och önskad ytfinish.

Med rätt maskin och korrekta arbetsrutiner kan brotschar med koniskt skaft användas effektivt för att göra precisa, exakta och släta hål i en mängd olika applikationer.

Vilket design- och ingenjörsstöd erbjuder Baucor för brotschar med koniskt skaft?

På Baucor strävar vi efter att ge våra kunder inte bara förstklassiga brotschar med koniskt skaft utan också det omfattande stöd som behövs för att uppnå optimala resultat och få ut så mycket som möjligt av verktygen.

Vårt erfarna ingenjörsteam arbetar nära våra kunder för att ta fram skräddarsydda brotschar som exakt matchar deras specifika applikationskrav. Vi tar noga hänsyn till faktorer som spånkanalernas utformning, materialval och geometri för att säkerställa att önskad skärprestanda och verktygslivslängd uppnås.

Som experter på området ger våra ingenjörer vägledning i valet av den lämpligaste brotschen för specifika applikationer, med hänsyn till faktorer som arbetsstyckets material, hålstorlek och tolerans, skärhastighet och önskad ytfinish. Vi ger även rekommendationer om optimala skärdata och smörjstrategier samt hjälper till med felsökning vid problem med brotschning.

Vi vet hur viktiga materialval och beläggningar är och hjälper dig att välja de mest lämpliga alternativen utifrån faktorer som arbetsstyckets hårdhet, önskad verktygslivslängd och budget. Vi erbjuder ett brett urval av material, som snabbstål (HSS), kobolt-snabbstål (HSS-Co) och hårdmetall, tillsammans med olika beläggningar som titannitrid (TiN), titankarbonitrid (TiCN) och aluminiumtitannitrid (AlTiN) för bättre prestanda och hållbarhet.

Vårt engagemang för kundsupport slutar inte vid produktvalet. Vi erbjuder omfattande teknisk support för alla frågor eller utmaningar som våra kunder stöter på när de använder sina brotschar. Vårt team hjälper gärna till med felsökning vid slitageproblem, optimering av skärdata och underhållstips.

Vi vill ge våra kunder kunskap, och därför erbjuder vi utbildningar, workshoppar och onlineresurser om korrekt användning och underhåll av brotschar med koniskt skaft. Det gör att användarna kan utnyttja verktygets fulla potential och uppnå jämna resultat av hög kvalitet.

På Baucor är ständiga förbättringar en del av vår filosofi. Vi investerar i kontinuerlig forskning och utveckling för att hela tiden förbättra våra brotschkonstruktioner och ligga steget före. Det innebär att vi undersöker nya material, beläggningar och tillverkningstekniker för att förbättra skärprestanda, verktygslivslängd och det totala värdet för våra kunder.

Genom att erbjuda så omfattande konstruktions- och teknikstöd stärker vi vår position som tillverkare i toppklass och bygger starka relationer med våra kunder, och hjälper dem i slutändan att lyckas i sina respektive branscher.

OÖVERTRÄFFAT INGENJÖRSSTÖD

Tjänster för ingenjörsstöd

Ingenjörskompetens i varje steg

Baucor erbjuder skräddarsydda tillverknings- och konstruktionslösningar som är anpassade efter dina specifika behov, inom många olika branscher.

Tillverkningsanpassad konstruktion, DFM

Optimera din konstruktion för produktion

Baucors ingenjörer kan granska din konstruktion och ge återkoppling för att förbättra tillverkningsbarhet, kostnadseffektivitet och effektivitet.

Lösningar för prototyper och serieproduktion

Din lösning, i din skala

Oavsett om du behöver en enstaka prototyp eller full serieproduktion är Baucors ingenjörer redo att samarbeta med dig. Kontakta oss så berättar vi hur vi kan förverkliga ditt koncept.

Skräddarsydda ingenjörslösningar

Skräddarsydda lösningar för Baucors kunder

Baucor specialiserar sig på unika tillverknings- och konstruktionslösningar som är utformade för att möta varje kunds specifika behov. Vår expertis omfattar ett brett spektrum av branscher och tillämpningar.

Vilka designguider finns för brotschar med koniskt skaft?

Vid konstruktionen av brotschar med koniskt skaft måste flera faktorer vägas in noggrant för att säkerställa optimal prestanda, noggrannhet och verktygslivslängd. Här är de viktigaste designriktlinjerna:

Materialval: Valet av material är avgörande för brotschens prestanda. Snabbstål (HSS) är vanligast tack vare sin hårdhet och slitstyrka. Kobolt-snabbstål (HSS-Co) ger ökad hårdhet och lämpar sig för hårdare material, medan hårdmetall är exceptionellt hård men mer spröd.

Spånkanalsutformning:

  • Antal spånkanaler: Avgör spånevakueringen och flödet av skärvätska. Fler spånkanaler ger i allmänhet mjukare skärning men kan leda till att spån fastnar i sega material.
  • Spånkanalernas geometri: Raka spånkanaler används vid allmän brotschning, medan spiralformade spånkanaler ger bättre spånavlägsnande och släta ytor. Vänsterspiral föredras för genomgående hål, medan högerspiral lämpar sig för blindhål.
  • Spiralvinkel: Spånkanalernas vinkel påverkar spånflödet och skärkrafterna. En större spiralvinkel förbättrar spånevakueringen men kan öka skärkrafterna.

Skäreggens geometri:

  • Spånvinkel: Den vinkel med vilken skäreggen möter arbetsstycket. En positiv spånvinkel minskar skärkrafterna men kan försvaga skäreggen. En negativ spånvinkel ökar skärkrafterna men stärker eggen.
  • Frigångsvinkel: Vinkeln bakom skäreggen som förhindrar att verktyget skaver mot arbetsstycket. För liten frigång kan leda till överdriven värme och för tidigt slitage.
  • Släppningsvinkel: Vinkeln bakom frigångsvinkeln som ger extra utrymme för spånflödet och minskar friktionen.

Utformning av det koniska skaftet:

  • Typ och storlek på konen: De vanligaste kontyperna är Morsekon (MT), Brown & Sharpe-kon (B&S) och Jarnokon. Konens storlek ska vara kompatibel med verktygsmaskinens spindel eller verktygshållare.
  • Konvinkel: Konvinkeln ger ett säkert fäste och förhindrar slirning. Den vanligaste konvinkeln för brotschar är 1:20 (cirka 2.86 grader).

Diameter och tolerans:

  • Diameter: Brotschens diameter bör vara något större än det förborrade hålet för att uppnå önskad slutdimension.
  • Tolerans: Brotschens tolerans avgör det färdiga hålets noggrannhet. Snävare toleranser krävs för precisionsapplikationer.

Fas och ingångsvinkel:

  • Fas: Vinkeln på brotschens främre kant hjälper till att styra in verktyget i hålet och starta skärprocessen.
  • Ingångsvinkel: Den vinkel med vilken skäreggen går in i arbetsstycket. En mindre ingångsvinkel föredras vid brotschning av härdade material, medan en större ingångsvinkel lämpar sig för mjukare material.
  1. Totallängd och skaftdiameter: Dessa mått ska väljas utifrån applikationen och djupet på hålet som ska brotschas.
  2. Beläggning: Beläggningar som TiN, TiCN och AlTiN kan användas för att förbättra slitstyrkan, minska friktionen och förlänga verktygets livslängd.

Genom att följa dessa designriktlinjer och välja lämpliga material och beläggningar kan tillverkare ta fram brotschar med koniskt skaft av hög kvalitet som uppfyller de specifika kraven i olika applikationer och ger precision, noggrannhet och hållbarhet.

Visa som