
Svarvning och fräsning
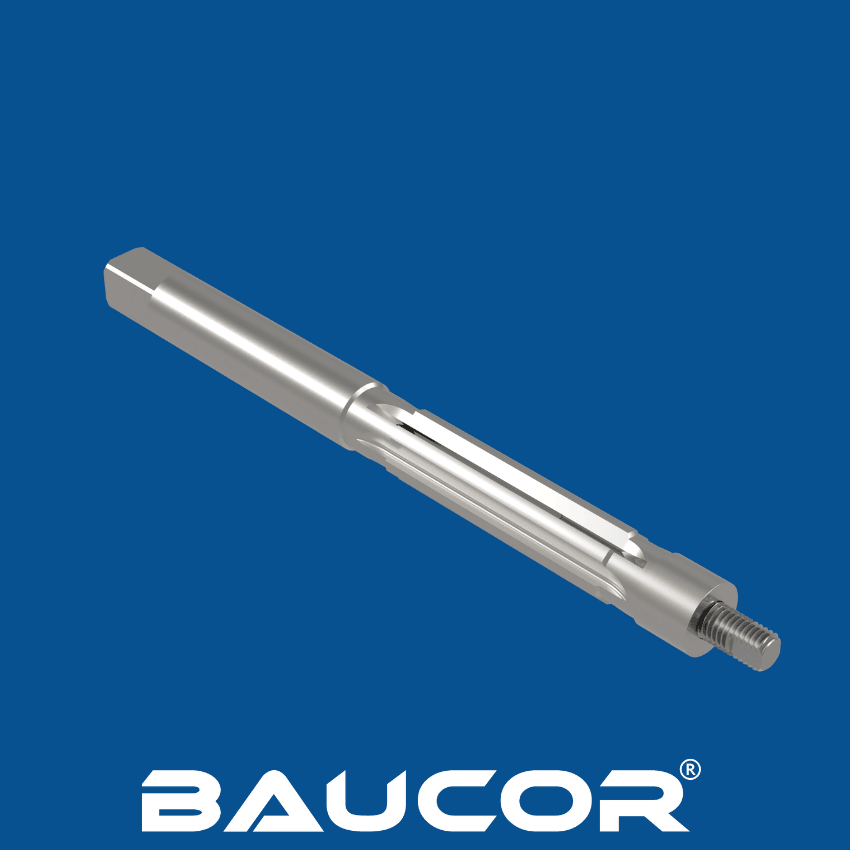
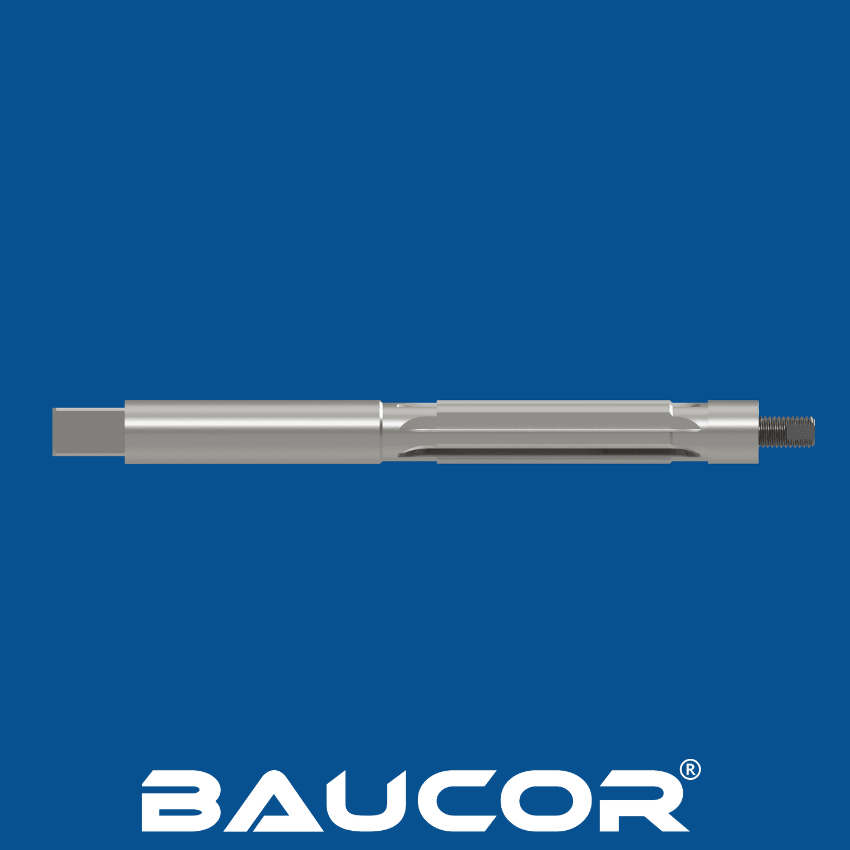
Ämnena monteras i en svarv eller CNC-maskin för svarvoperationer som skapar den yttre profilen, inklusive det koniska skaftet och kroppen.
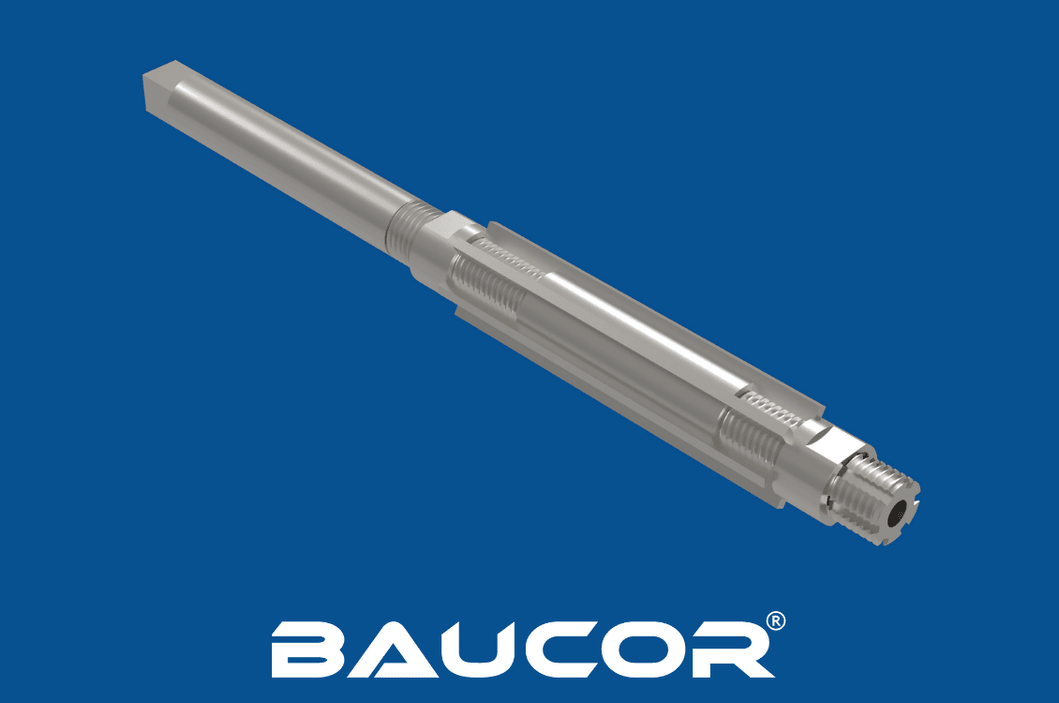
Fräsoperationer används för att skapa spånkanalerna (skäreggarna) och justerskruvmekanismen.
Värmebehandling:
Brotscharna genomgår härdning och anlöpning för att uppnå önskad hårdhet och seghet.
Härdning innebär att brotschen värms till hög temperatur och sedan snabbt kyls, så att en martensitisk struktur bildas som ökar hårdheten.
Anlöpning innebär att brotschen värms upp igen till en lägre temperatur och sedan kyls långsamt för att minska sprödheten och förbättra segheten.
Slipning och efterbehandling:
Precisionsslipning utförs för att uppnå brotschens slutliga mått och ytfinish.
Spånkanalerna slipas till rätt vinklar och frigångar för optimal skärprestanda.
Justerskruvmekanismen slipas också för att säkerställa jämn och exakt expansion.
Kontroll och kvalitetssäkring:
Varje brotsch genomgår noggrann kontroll av mått, skärgeometri och ytfinish.
De provas även med avseende på funktion och skärprestanda för att säkerställa att de uppfyller de krav som ställs.
Märkning och förpackning:
Brotscharna märks med relevant information som storlek, material och tillverkarens identifiering.
De förpackas sedan för distribution och försäljning.
Tillverkningen av expanderbrotschar kräver specialiserad kunskap, precisionsbearbetning och stränga kvalitetskontroller för att säkerställa verktyg av hög kvalitet som ger exakt och tillförlitlig prestanda i olika applikationer.