Hoppa till innehållet
Tillverkare av industriknivar, maskinknivar och specialtillverkade CNC-verktyg i USA och Tyskland
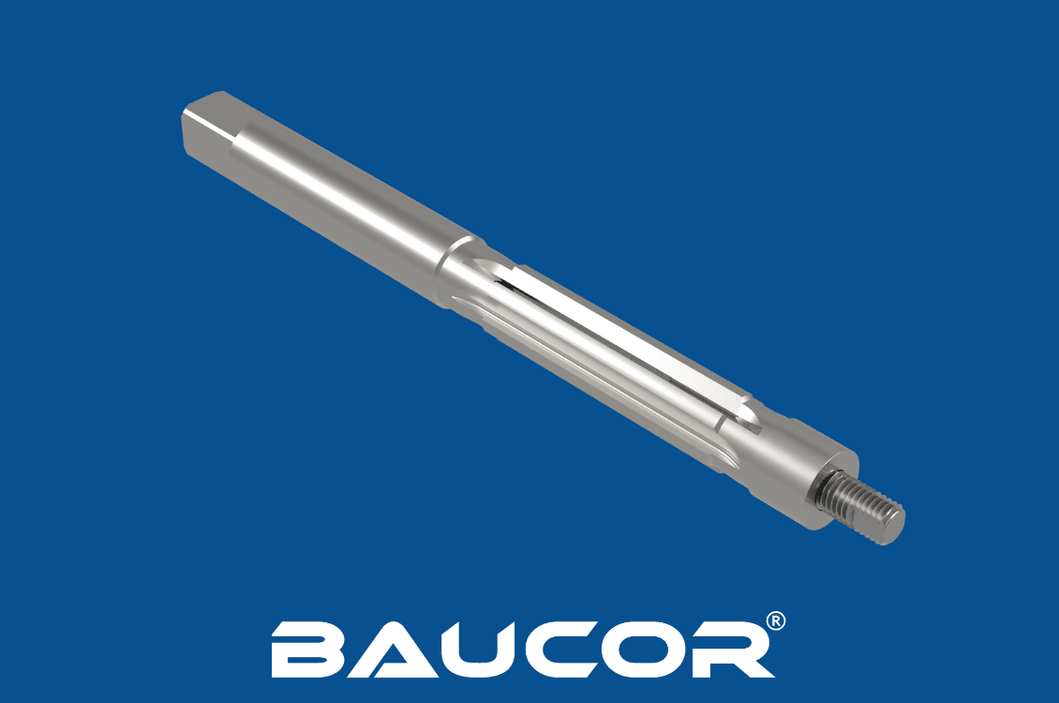
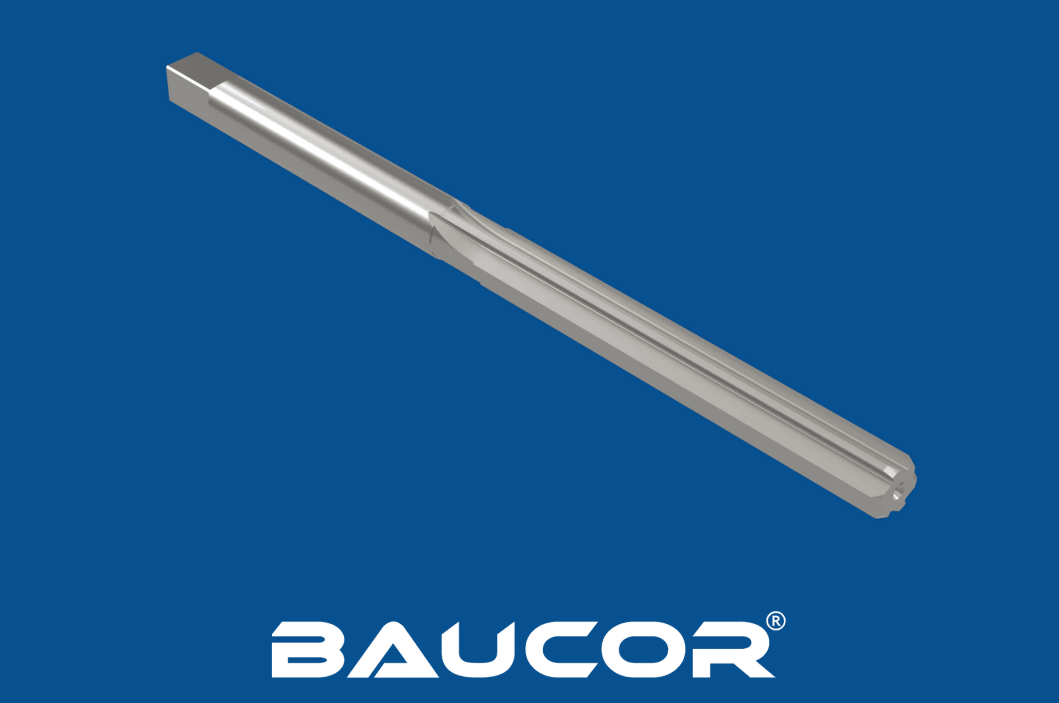
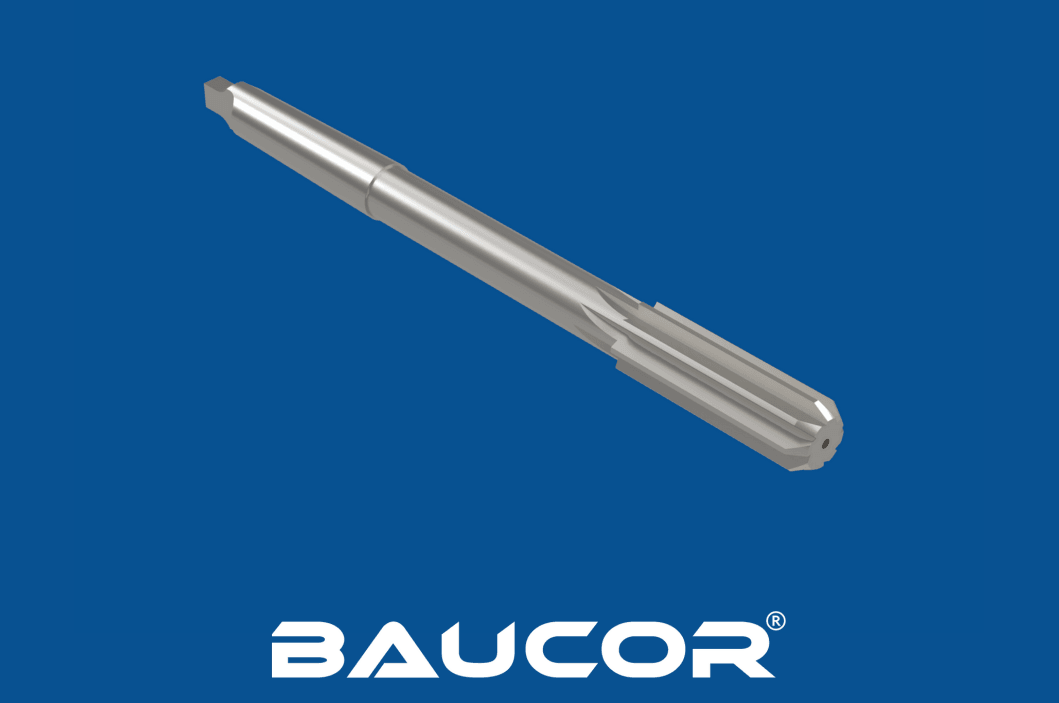
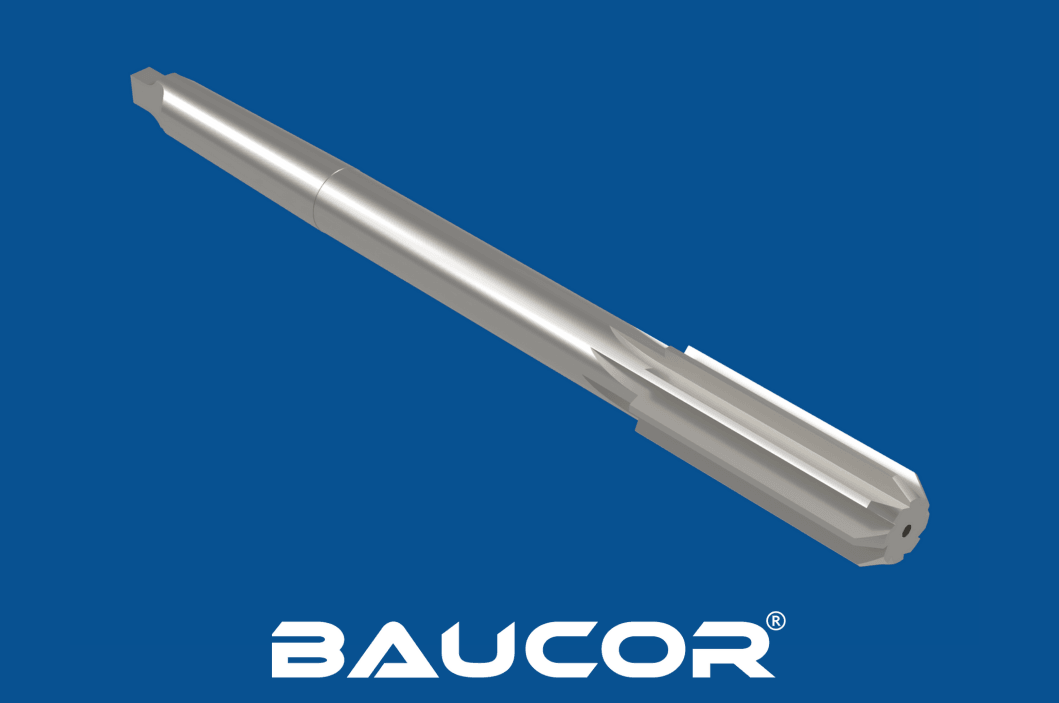
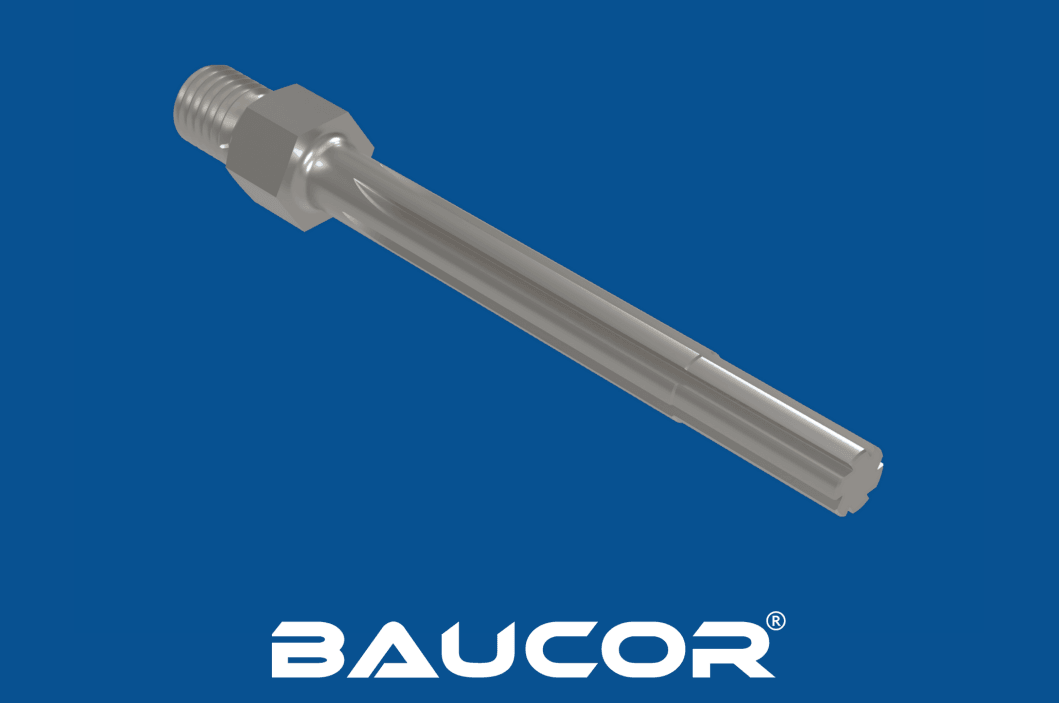
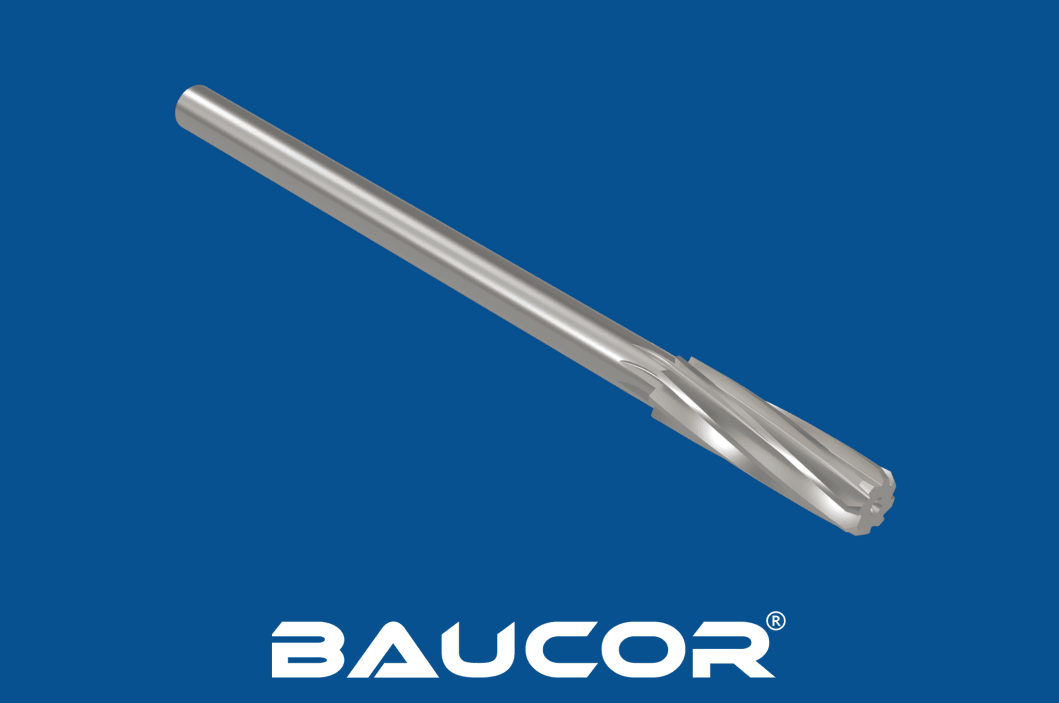
Expansionsbrotschar, handbrotschar och vänsterskärande maskinbrotschar

Förhindra materialutdragning med vänsterspiralbrotschar

BAUCOR-BROTSCHAR: DÄR HANTVERK MÖTER INNOVATION.

UPPTÄCK BROTSCHLÖSNINGAR SOM OMDEFINIERAR NOGGRANNHET, PRESTANDA OCH HÅLLBARHET

Precisionstillverkning som ingenjörer och forskare på Fortune 500-företag litar på

Tillverkningserfarenhet som ledande globala företag litar på.

  • Lockheed Martin
  • Sumitomo Electric Interconnect Products
  • Saint-Gobain Performance Plastics Pampus GmbH
  • 3M
  • Frito-Lay
  • Parker Hannifin Corporation
  • Boston Scientific
  • General Dynamics – OTS Canada
  • ITW Food Equipment
  • Hemlock Semiconductor
  • Saft Batteries
  • KLA-Tencor
  • Land O'Lakes
  • Fastenal
  • Volvo Construction Equipment

Vad är vänsterspiralbrotschar? Hur fungerar de?

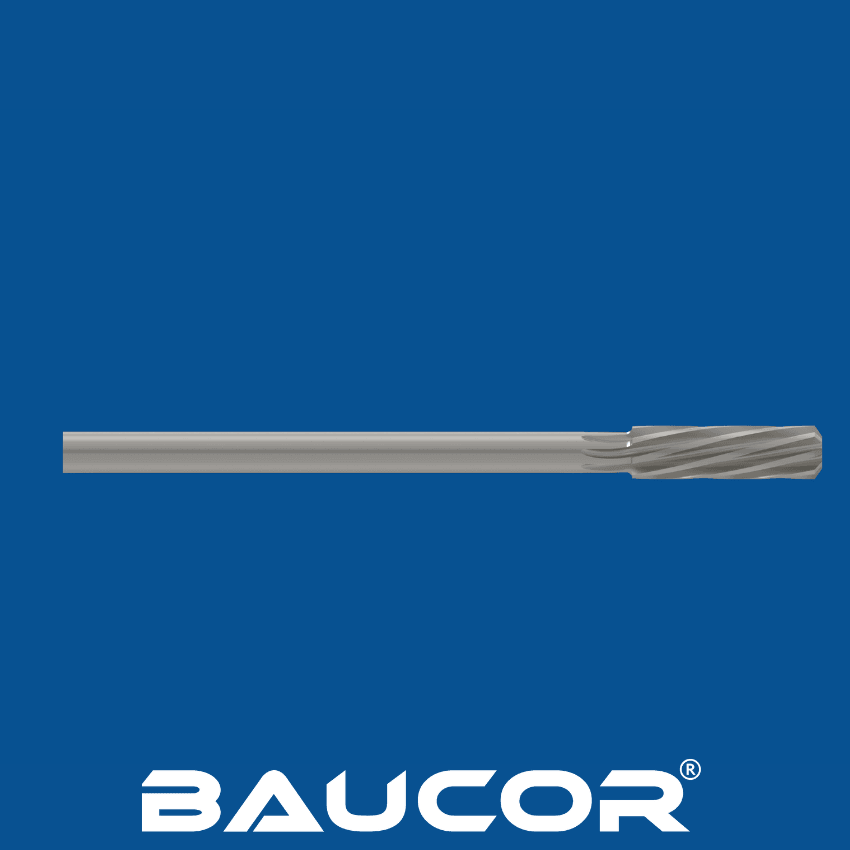
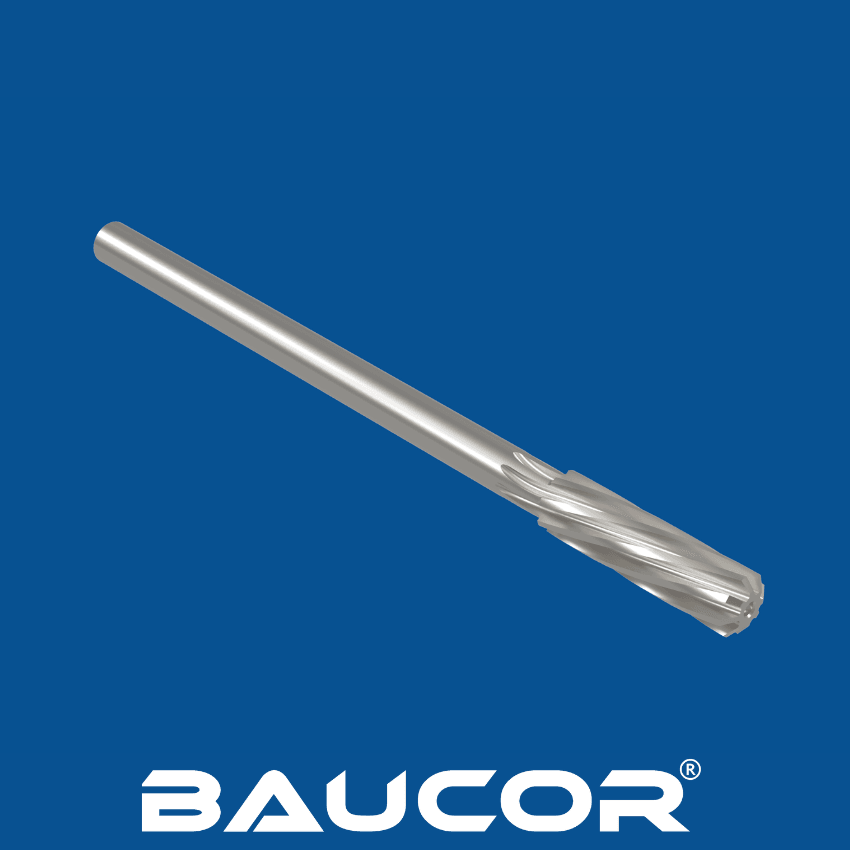
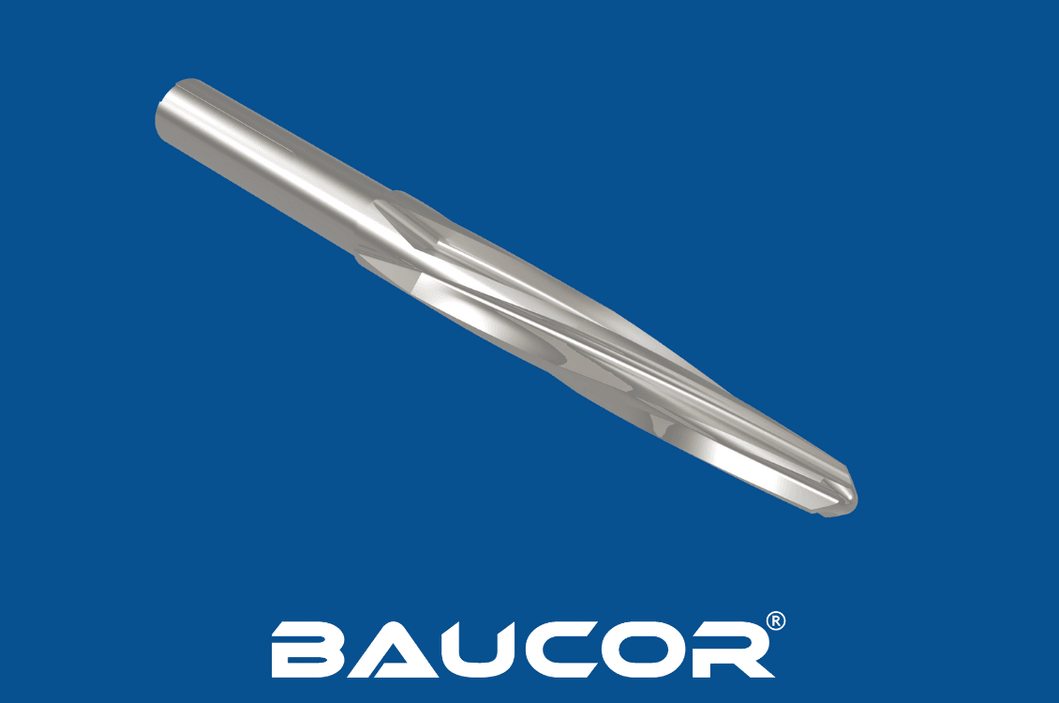
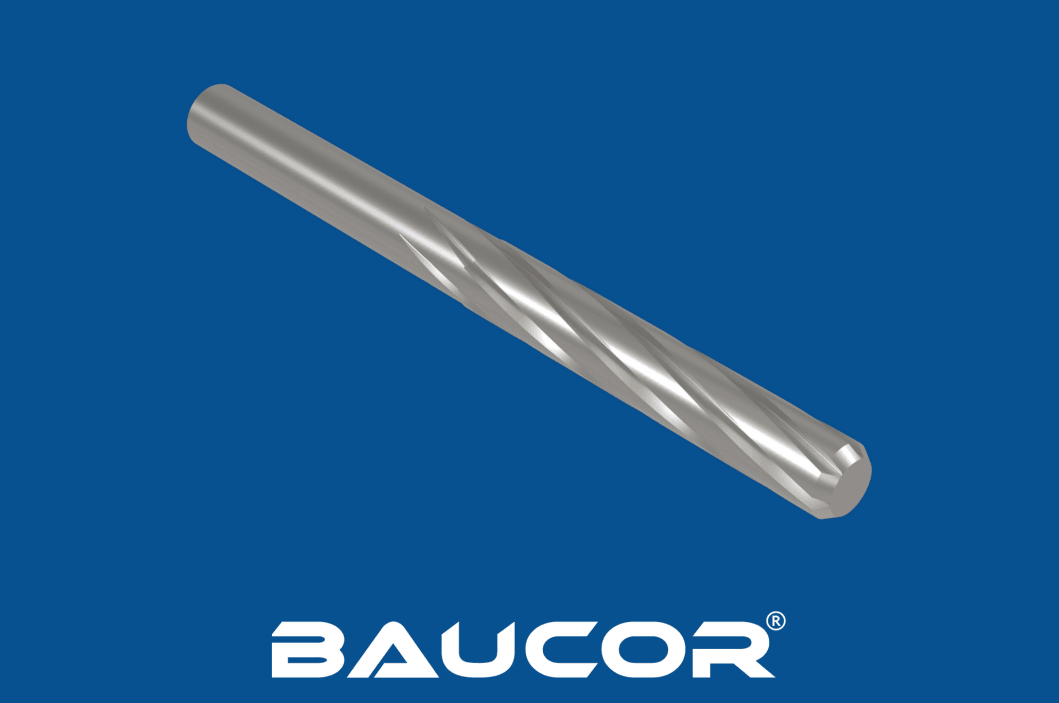
Vänsterspiralbrotschar är skärverktyg som är konstruerade för specifika brotschningsuppgifter där den vanliga högerspiraldesignen kanske inte passar. De har spånkanaler som vrider sig moturs längs verktygets längd, vilket ger en unik skärverkan och spånevakuering.

Så fungerar vänsterspiralbrotschar

Skärverkan hos en vänsterspiralbrotsch liknar den hos en högerbrotsch, med den huvudsakliga skillnaden att spiralspånkanalerna vrider sig åt andra hållet:

  • Moturs spiral: Spånkanalerna på en vänsterspiralbrotsch vrider sig moturs. Den utformningen gör att spånorna skjuts framför brotschen i stället för att dras uppåt.

Skärverkan och spånevakuering hos vänsterspiralbrotschar

  • Skärverkan: När brotschen roterar medurs avverkar skäreggarna en liten mängd material från hålets insida och vidgar det gradvis till önskad diameter.
  • Spånevakuering: Spånkanalernas moturspiral skjuter spånorna framåt och ut ur hålet, så att de inte sätter igen spånkanalerna eller skadar den färdiga ytan.
Designa din egen brotsch

Designa din egen brotsch

Fyll i formuläret i några få steg för specialtillverkning som är anpassad efter just dina behov!

Börja designa

Hur tillverkas vänsterspiralbrotschar?

Vänsterspiralbrotschar

Tillverkningsprocessen för vänsterspiralbrotschar liknar den för högerspiralbrotschar, med den avgörande skillnaden att spiralspånkanalerna går åt andra hållet. Här är en översikt över processen:

Materialval:

  • Snabbstål (HSS): Ett vanligt val för brotschar för allmänt bruk tack vare sin hårdhet, seghet och rimliga pris.
  • Koboltstål (HSS-Co): Används för brotschning av hårdare material och ger bättre värmetålighet och slitstyrka än HSS.
  • Hårdmetall: Ger exceptionell hårdhet och slitstyrka, idealisk för högvolymproduktion och brotschning av abrasiva material.

Förberedelse av ämnen:

  • Det valda materialet kapas till cylindriska ämnen med önskad diameter och längd.
  • Ämnena glödgas (värmebehandlas) för att mjukna inför fortsatt bearbetning.

Fräsning av spånkanaler

Vänsterspiralbrotschar
  • Spiralformade spånkanaler fräses in i brotschkroppen med specialiserade maskiner.
  • Vänsterspiraldesignen uppnås genom att fräsmaskinen ställs in så att arbetsstycket roterar moturs medan skärverktyget förflyttas längs dess längd.
  • Spånkanalernas djup och delning styrs noggrant för att optimera spånevakueringen och skäreffektiviteten.

Fasslipning:

  • Brotschens ingångsände slipas så att en fas bildas, som hjälper till att styra in verktyget i hålet och ger en jämn skärverkan. Fasvinkeln konstrueras vanligtvis så att den motsvarar det befintliga hålets vinkel för optimal prestanda.

Värmebehandling:

  • Brotscharna härdas och anlöps för att öka hårdhet, seghet och slitstyrka. Det innebär vanligtvis att brotschen värms upp till en bestämd temperatur och sedan snabbt kyls, följt av en anlöpningsprocess för att avlasta inre spänningar.

Slipning:

  • De härdade brotscharna slipas till slutliga mått och ytfinish.
  • Skäreggarna skärps för att säkerställa precis och effektiv materialavverkning.

Beläggning (tillval):

  • Vissa vänsterspiralbrotschar kan förses med beläggningar som titannitrid (TiN) eller titankarbonitrid (TiCN) för att ytterligare öka hårdheten, minska friktionen och förlänga verktygets livslängd.

Kontroll och kvalitetssäkring:

  • Rigorösa kvalitetskontroller genomförs under hela tillverkningsprocessen för att verifiera måttnoggrannhet, spånkanalsgeometri och brotschens totala prestanda.
  1. Märkning och förpackning:
  • De färdiga brotscharna märks med relevant information, som storlek, material och beläggning, och förpackas därefter för distribution till slutanvändare.

Genom att följa dessa steg och använda precisa tillverkningstekniker kan tillverkare producera högkvalitativa vänsterspiralbrotschar som ger tillförlitlig och effektiv prestanda i specialiserade brotschningsapplikationer där spånevakuering och skärstabilitet är avgörande.

BEGÄR OFFERT

I vilka storlekar tillverkar Baucor vänsterspiralbrotschar?

Som ledande tillverkare av skärverktyg erbjuder Baucor sannolikt ett brett urval av storlekar på vänsterspiralbrotschar för att möta behoven i de branscher och applikationer där den här typen av brotsch föredras. Den exakta produktkatalogen kan variera, men du kan förvänta dig följande storleksintervall och typer:

Tumstorlekar (inch):

  • Standard: Vanliga storlekar som 1/8", 3/16", 1/4", 5/16", 3/8", 1/2" och så vidare, som täcker ett brett spektrum av hålstorlekar i olika applikationer.
  • Övermått och undermått: Baucor kan också erbjuda brotschar med övermått och undermått för specifika applikationer där håldiametrarna behöver justeras exakt.

Metriska storlekar (millimeter):

  • Standard: Ett brett urval av metriska storlekar, sannolikt med start på 1mm, 1.5mm, 2mm, 2.5mm och vidare till större diametrar som 10mm, 12mm eller ännu större, för användare som föredrar metriska mått.

Specialstorlekar:

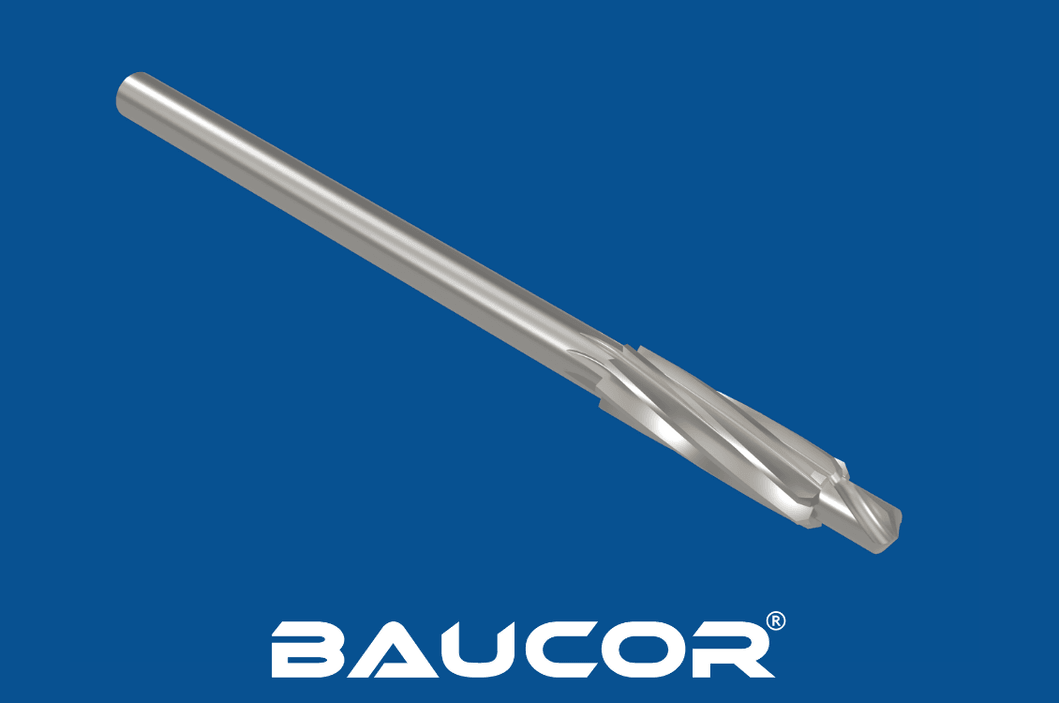
  • Chuckbrotschar: Dessa brotschar har ett rakt skaft och är konstruerade för användning i borrchuckar. Baucor kan erbjuda chuckbrotschar i olika storlekar för både handhållen och maskinhållen drift.

Hylsbrotschar: Dessa brotschar har ett ihåligt centrum och monteras på dorn. Baucor kan erbjuda hylsbrotschar i olika storlekar för maskinbrotschning.

Vilka material används för att tillverka vänsterspiralbrotschar?

Vänsterspiralbrotschar tillverkas, precis som sina högerspiralmotsvarigheter, av en rad olika material, där varje material valts för specifika egenskaper som optimerar prestandan i olika applikationer. Här är en lista över möjliga material:

Vanliga material:

  1. Snabbstål (HSS): Det vanligaste materialet för vänsterspiralbrotschar tack vare balansen mellan hårdhet, seghet och rimligt pris. HSS-brotschar lämpar sig för allmän brotschning i de flesta material, inklusive stål, aluminium och plast.
  2. Koboltstål (HSS-Co): En variant av HSS som innehåller kobolt, vilket ger bättre värmetålighet och slitstyrka. Koboltbrotschar används ofta för brotschning av hårdare material som rostfritt stål, titan och högtemperaturlegeringar.
  3. Hårdmetall (solid hårdmetall eller hårdmetallbestyckad): Hårdmetall är ett extremt hårt och slitstarkt material som är idealiskt för högvolymproduktion och brotschning av abrasiva material. Brotschar i solid hårdmetall ger överlägsen prestanda och livslängd, medan hårdmetallbestyckade brotschar är ett kostnadseffektivt alternativ med god slitstyrka.

Mindre vanliga material:

  1. Pulvermetall-HSS (PM HSS): Denna typ av HSS tillverkas av pulvermetall, vilket ger en finare kornstruktur och bättre slitstyrka än traditionellt HSS. PM HSS-brotschar används ofta för högpresterande brotschningsapplikationer.
  2. Cermet: Cermet är ett kompositmaterial av keram och metall som kombinerar hårdhet, seghet och slitstyrka. Cermetbrotschar lämpar sig för brotschning av härdade stål och andra svårbearbetade material.

Ytterligare överväganden:

  • Beläggning: Vänsterspiralbrotschar kan förses med beläggningar som titannitrid (TiN), titankarbonitrid (TiCN) eller andra specialbeläggningar för att ytterligare öka hårdheten, minska friktionen och förlänga verktygets livslängd.
  • Skaftmaterial: Brotschens skaft, som hålls fast i maskinen, är vanligtvis tillverkat av stål.

Rätt material för en vänsterspiralbrotsch beror på den specifika applikationen, arbetsstycksmaterialet, önskad ytfinish och budgetmässiga överväganden. För de flesta allmänna brotschningsuppgifter är HSS ett lämpligt och kostnadseffektivt val. För hårdare material, högvolymproduktion eller krävande applikationer kan dock kobolt- eller hårdmetallbrotschar vara mer lämpliga.

Vilka beläggningar förbättrar vänsterspiralbrotschar?

Vänsterspiralbrotschar kan, precis som sina högerspiralmotsvarigheter, ha nytta av olika beläggningar som förbättrar prestandan, verktygslivslängden och användbarheten i olika bearbetningsapplikationer. Här är några av de vanliga beläggningarna och specialbeläggningarna:

Vanliga beläggningar:

  1. Titannitrid (TiN): Denna guldfärgade beläggning används ofta för sin hårdhet, minskade friktion och förbättrade värmetålighet. Vänsterspiralbrotschar med TiN-beläggning ger längre verktygslivslängd, bättre spånevakuering och en jämnare ytfinish.
  2. Titankarbonitrid (TiCN): Denna hårda, svarta beläggning ger överlägsen slitstyrka och lägre friktion än TiN. Brotschar med TiCN-beläggning är idealiska för bearbetning av abrasiva eller hårdare material och för högpresterande brotschningsapplikationer.
  3. Titanaluminiumnitrid (TiAlN): Denna violetta beläggning har utmärkt värmetålighet och hårdhet, vilket gör den väl lämpad för höghastighetsbrotschning och bearbetning av svårskurna material som rostfritt stål och titanlegeringar.
  4. Aluminiumtitannitrid (AlTiN): Denna hårda, ljusgrå beläggning har hög oxidationstemperatur och slitstyrka, vilket gör den lämplig för höghastighetsbearbetning av olika material, inklusive stål, gjutjärn och nickelbaserade legeringar.

Specialiserade beläggningar:

  1. Diamantliknande kol (DLC): Denna tunna, hårda beläggning ger exceptionell slitstyrka, låg friktion och kemisk tröghet. Brotschar med DLC-beläggning lämpar sig för bearbetning av icke-järnmetaller, plast och kompositer.
  2. Kromnitrid (CrN): Denna beläggning ger god slit- och korrosionsbeständighet, vilket gör den lämplig för brotschning i korrosiva miljöer eller i material som tenderar att fastna på brotschen.
  3. Beläggningar med ångavsättning: Dessa beläggningar, som aluminiumkromnitrid (AlCrN) eller zirkoniumnitrid (ZrN), ger bättre slitstyrka, minskad friktion och bättre prestanda i specifika applikationer.

Så väljer du rätt beläggning:

Den idealiska beläggningen för en vänsterspiralbrotsch beror på flera faktorer, bland annat:

  • Arbetsstycksmaterial: Hårdheten och abrasiviteten hos materialet som brotschas påverkar vilken typ av beläggning som behövs. Hårdare material kräver i regel mer slitstarka beläggningar.
  • Brotschningsförhållanden: Höghastighets- eller högvolymbrotschning kan kräva beläggningar med överlägsen värmetålighet och smörjförmåga.
  • Önskad verktygslivslängd: Beläggningar kan avsevärt förlänga brotschars livslängd, så rätt beläggning kan bidra till att minska kostnaderna för verktygsbyte.
  • Krav på ytfinish: Om en mycket slät ytfinish krävs kan beläggningar som DLC vara mer lämpliga.

Genom att rådgöra med brotschtillverkaren eller en kunnig leverantör kan du välja den optimala beläggningen för dina specifika behov. Genom att ta hänsyn till material, brotschningsförhållanden, önskad verktygslivslängd och krav på ytfinish kan du se till att din vänsterspiralbrotsch ger bästa möjliga prestanda och livslängd.

BEGÄR OFFERT

Var används vänsterspiralbrotschar?

Vänsterspiralbrotschar är specialiserade skärverktyg som används i specifika bearbetningssituationer där deras unika spånevakuering och skärverkan ger fördelar jämfört med vanliga högerspiralbrotschar. De används vanligtvis i följande applikationer:

1. Brotschning av avbrutna hål: Vänsterspiralbrotschar är utmärkta för brotschning av avbrutna hål, det vill säga hål med detaljer som kilspår, tvärhål eller slitsar som bryter den sammanhängande ytan. Spånkanalernas moturspiral skjuter spånorna framåt, så att de inte fastnar i avbrotten och skadar arbetsstycket eller brotschen.

2. Brotschning av hårda material: Tack vare den framåtriktade spånverkan ger vänsterspiralbrotschar lägre skärtryck och mindre värme än högerbrotschar. Det gör dem väl lämpade för brotschning av hårdare material som härdat stål och gjutjärn, där överdriven värme kan skada verktyget och arbetsstycket.

3. Brotschning i maskiner med glapp: Glapp är ett litet spel eller en liten frigång i en verktygsmaskins kugghjul eller spindel. Vid brotschning i maskiner med glapp kan vänsterspiralbrotschar hjälpa till att kompensera för rörelsen genom att trycka mot glappet, vilket ger mer exakta och jämna hålstorlekar.

4. Brotschning av blindhål (begränsat djup): Högerspiralbrotschar föredras i allmänhet för blindhål (hål som inte går hela vägen igenom), men vänsterspiralbrotschar kan användas för grunda blindhål där spånevakueringen inte är ett stort problem. Den framåtriktade spånverkan kan vara till nytta i dessa fall för att förhindra att spån sätter igen hålets botten.

Branscher som använder vänsterspiralbrotschar:

Vänsterspiralbrotschar används i olika branscher, bland annat:

  • Metallbearbetning och tillverkning: Används för brotschning av avbrutna hål i kugghjul, axlar och andra maskinkomponenter.
  • Fordonsindustri: Brotschning av hål i motorblock, växellådshus och andra delar av hårda material.
  • Flyg- och rymdindustri: Brotschning av hål i flygplanskomponenter med kritiska toleranser.
  • Verktygs- och formtillverkning: Framställning av precisa hål i verktyg och formar med avbrutna detaljer.

Vänsterspiralbrotschar är mindre vanliga än högerspiralbrotschar, men de spelar en avgörande roll i specifika bearbetningssituationer där deras unika egenskaper ger tydliga fördelar när det gäller spånevakuering, skärkrafter och noggrannhet.


Vilka branscher använder vänsterspiralbrotschar?

Vänsterspiralbrotschar används i specifika branscher där deras unika spånevakuering och skärverkan ger fördelar jämfört med vanliga högerspiralbrotschar. Här är några av de viktigaste branscherna som använder vänsterspiralbrotschar:

  1. Tillverkning och metallbearbetning: Dessa brotschar används ofta i verkstäder och tillverkningsanläggningar för brotschning av avbrutna hål i olika metallkomponenter, som kugghjul, axlar och andra maskindelar. Vänsterspiralen skjuter effektivt spånorna framåt, så att de inte fastnar i avbrotten och skadar arbetsstycket eller brotschen.
  2. Fordonsindustrin: Inom fordonsindustrin används vänsterspiralbrotschar ofta för brotschning av hål i motorblock, växellådshus och andra delar av hårda material. Den framåtriktade spånverkan minskar skärkrafterna och värmeutvecklingen, vilket gör dem lämpliga för brotschning av härdat stål och gjutjärn.
  3. Flyg- och rymdindustrin: Flyg- och rymdindustrin använder vänsterspiralbrotschar för specifika applikationer där spånevakueringen är avgörande, till exempel brotschning av hål i flygplanskomponenter med avbrutna detaljer eller tvärhål.
  4. Verktygs- och formtillverkning: Inom verktygs- och formindustrin används vänsterspiralbrotschar för att skapa precisa hål i verktyg och formar med avbrutna detaljer. Brotscharnas förmåga att förhindra att spån sätter igen är avgörande för att bevara integriteten hos dessa precisionsverktyg.
  5. Allmän maskinteknik: Vänsterspiralbrotschar kan användas i olika allmänna maskintekniska applikationer där deras specifika fördelar behövs. De kan till exempel användas i maskiner med glapp i spindeln eller matningsmekanismen för att kompensera för rörelsen och bibehålla noggrannheten.

Vänsterspiralbrotschar används inte lika mycket som sina högerspiralmotsvarigheter, men de spelar en avgörande roll i specifika bearbetningssituationer där deras unika egenskaper ger tydliga fördelar när det gäller spånevakuering, skärkrafter och noggrannhet. Användningen är särskilt värdefull i branscher som arbetar med hårda material eller avbrutna hål, där traditionella brotschar kanske inte presterar optimalt.
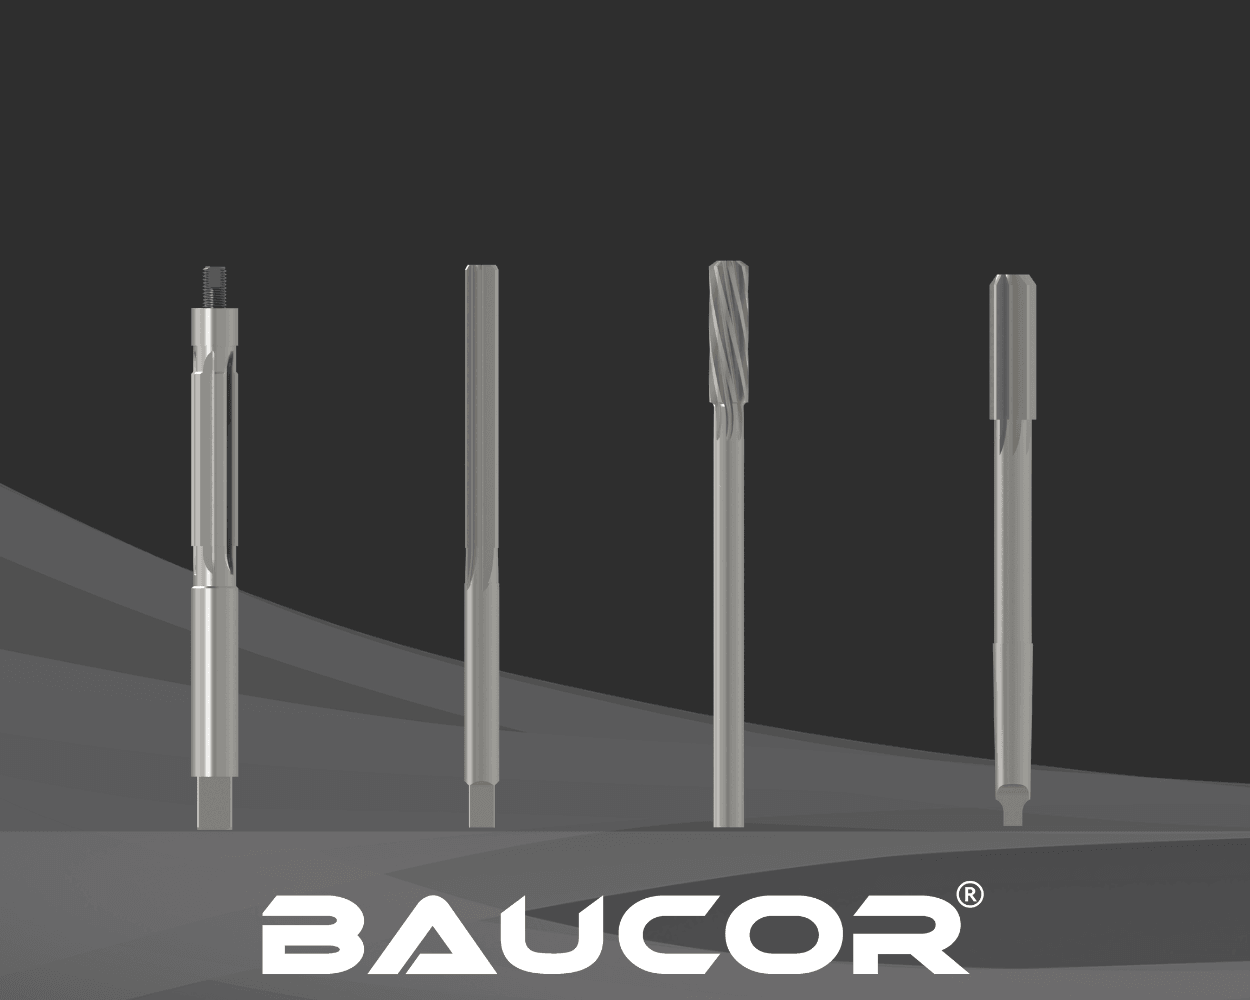
I vilka maskiner används vänsterspiralbrotschar?

Vänsterspiralbrotschar används i olika maskiner i många branscher, särskilt där deras unika spånevakuering är till nytta. Här är några av de vanliga maskinerna som använder vänsterspiralbrotschar:

Borrmaskiner:

  • Pelarborrmaskiner: Dessa stationära maskiner ger exakt kontroll vid brotschning och lämpar sig för vänsterspiralbrotschar i applikationer där spånevakueringen är avgörande.
  • Handborrmaskiner: Portabla borrmaskiner ger flexibilitet vid brotschning på plats eller på trånga ställen, även om de kanske inte ger samma precision som pelarborrmaskiner.

Svarvar:

  • Vänsterspiralbrotschar används ofta i svarvar för att förstora och efterbearbeta hål i arbetsstycken som svarvas. Moturspiralen hjälper till att skjuta spånorna framåt och ut ur hålet, vilket förhindrar att de sätter igen och ger en jämn ytfinish.

Fräsmaskiner:

  • Fräsmaskiner används främst för fräsning, men vänsterspiralbrotschar kan användas i fräsmaskiner för brotschning av hål på specifika platser på ett arbetsstycke. Det görs vanligtvis när arbetsstycket redan sitter monterat i fräsmaskinen för andra operationer.

CNC-maskiner (Computer Numerical Control):

  • CNC-bearbetningscenter och svarvar kan utrustas med vänsterspiralbrotschar för automatiserad och mycket exakt brotschning, särskilt för komplexa delar eller högvolymproduktion.
  1. Specialiserade brotschmaskiner:
  • Vissa tillverkare erbjuder särskilda brotschmaskiner som är konstruerade enbart för vänsterspiralbrotschar. Dessa maskiner är optimerade för precision och effektivitet i applikationer där spånevakueringen är avgörande, till exempel vid brotschning av avbrutna hål.

Välj rätt maskin:

Valet av maskin för vänsterspiralbrotschar beror på flera faktorer:

  • Hålstorlek och håldjup: Måtten på hålet som ska brotschas avgör lämplig maskin och brotschstorlek.
  • Material: Materialet som brotschas påverkar valet av brotsch och nödvändiga skärdata. Hårdare material kan kräva specialiserade brotschar och maskiner med högre vridmoment.
  • Håltyp: Vänsterspiralbrotschar lämpar sig särskilt för avbrutna hål eller genomgående hål där spånevakueringen är avgörande.
  • Precisionskrav: Applikationer som kräver snäva toleranser och hög precision kan kräva CNC-maskiner eller specialiserade brotschmaskiner.
  • Produktionsvolym: Vid högvolymproduktion kan CNC-maskiner eller särskilda brotschmaskiner vara att föredra på grund av hastigheten och automationen.

Genom att förstå olika maskiners möjligheter och ta hänsyn till dina specifika behov kan du välja den mest lämpliga maskinen för vänsterspiralbrotschar och få precisa och jämna hål i dina arbetsstycken.

Vilket design- och ingenjörsstöd erbjuder Baucor för vänsterspiralbrotschar?

Baucor erbjuder omfattande konstruktions- och teknikstöd så att din investering i vänsterspiralbrotschar ger optimal prestanda och effektivitet. Våra tjänster omfattar:

Konstruktion av specialbrotschar: Vårt erfarna teknikteam samarbetar med dig för att konstruera specialanpassade vänsterspiralbrotschar som är skräddarsydda efter ditt specifika material, dina toleranser och dina produktionsbehov.

Expertvägledning vid materialval: Vi använder vår breda kunskap för att rekommendera det idealiska brotschmaterialet för din applikation, så att du får optimal verktygslivslängd och prestanda.

Beläggningsrekommendationer: Våra experter guidar dig i valet av den perfekta beläggningen för att förbättra brotschens prestanda, hållbarhet och slitstyrka.

Optimering av brotschningsprocessen: Vi analyserar dina processer för att hitta förbättringsområden och rekommenderar strategier som ökar effektiviteten, minskar verktygsslitaget och höjer produktiviteten.

Felsökning och teknisk support: Vårt dedikerade team hjälper dig med alla utmaningar, med felsökning på plats eller på distans och tillgång till vår omfattande kunskapsbas.

Utbildning: Vi erbjuder omfattande utbildningsprogram så att ditt team har kunskapen och färdigheterna för att få ut maximalt av dina brotschar från Baucor.

Kalibrerings- och reparationstjänster: Håll dina brotschar på topp med våra experttjänster för kalibrering och reparation, som förlänger verktygens livslängd och minimerar stilleståndstiden.

Med Baucors omfattande stöd kan du uppnå överlägsna resultat och få ut maximalt värde av din investering i vänsterspiralbrotschar. Vi är orubbligt engagerade i din framgång och hjälper dig i varje steg.

OÖVERTRÄFFAT INGENJÖRSSTÖD

Tjänster för ingenjörsstöd

Ingenjörskompetens i varje steg

Baucor erbjuder skräddarsydda tillverknings- och konstruktionslösningar som är anpassade efter dina specifika behov, inom många olika branscher.

Tillverkningsanpassad konstruktion, DFM

Optimera din konstruktion för produktion

Baucors ingenjörer kan granska din konstruktion och ge återkoppling för att förbättra tillverkningsbarhet, kostnadseffektivitet och effektivitet.

Lösningar för prototyper och serieproduktion

Din lösning, i din skala

Oavsett om du behöver en enstaka prototyp eller full serieproduktion är Baucors ingenjörer redo att samarbeta med dig. Kontakta oss så berättar vi hur vi kan förverkliga ditt koncept.

Skräddarsydda ingenjörslösningar

Skräddarsydda lösningar för Baucors kunder

Baucor specialiserar sig på unika tillverknings- och konstruktionslösningar som är utformade för att möta varje kunds specifika behov. Vår expertis omfattar ett brett spektrum av branscher och tillämpningar.

Vilka designguider finns för vänsterspiralbrotschar?

Vänsterspiralbrotschar liknar sina högerspiralmotsvarigheter, men har särskilda konstruktionsaspekter som optimerar prestandan i specifika applikationer. Här är en genomgång av de viktigaste konstruktionsriktlinjerna:

Spånkanaler med moturs riktning: Det utmärkande draget hos en vänsterspiralbrotsch är spånkanalernas riktning. Till skillnad från högerbrotschar vrider sig spånkanalerna moturs. Den utformningen är avgörande för att skjuta spånorna framåt och ut ur hålet, så att de inte fastnar i avbrutna skär eller blindhål.

Antal spånkanaler: Vänsterspiralbrotschar har vanligtvis färre spånkanaler än högerbrotschar, ofta mellan 4 och 6. Det beror på att de ska klara den större spånbelastningen från den framåtriktade spånverkan och bibehålla skärstabiliteten.

Skäreggens geometri:

  • Spånvinkel: Spånvinkeln på vänsterbrotschar är ofta något negativ eller neutral för att minska skärkrafterna och värmeutvecklingen, särskilt vid brotschning av hårdare material.
  • Frigångsvinkel: Tillräcklig frigång bakom skäreggarna är avgörande för att förhindra gnidning och säkerställa ett jämnt spånflöde.
  • Fasbredd: Fasbredden, det smala landet bakom skäreggen, utformas noggrant för att balansera styrka och skäreffektivitet.

Inledande fas: Brotschens främre ände har en fasad ingång som styr in verktyget i hålet och ger en jämn ingång. Fasvinkeln konstrueras vanligtvis så att den motsvarar det befintliga hålets vinkel för optimal skärverkan och för att minimera skakningar.

Materialval:

  • Snabbstål (HSS): Ett vanligt val för vänsterbrotschar för allmänt bruk.
  • Koboltstål (HSS-Co): Att föredra vid brotschning av hårdare material tack vare bättre värmetålighet och slitstyrka.
  • Hårdmetall: Ger exceptionell hårdhet och slitstyrka, idealisk för högvolymproduktion och krävande applikationer.

Beläggning (tillval):

  • Titannitrid (TiN): En vanlig beläggning som ökar hårdheten, minskar friktionen och förbättrar slitstyrkan.
  • Titankarbonitrid (TiCN): Ger överlägsen slitstyrka och lägre friktion än TiN, vilket gör den lämplig för hårdare material.
  • Andra beläggningar: Ytterligare beläggningar som aluminiumtitannitrid (AlTiN) eller diamantliknande kol (DLC) kan också appliceras för specifika applikationer.

Skaftets utformning:

  • Vänsterspiralbrotschar har vanligtvis raka skaft för användning i borrchuckar.

Genom att följa dessa designriktlinjer och välja rätt material och beläggningar kan tillverkare producera högkvalitativa vänsterspiralbrotschar som presterar särskilt bra i specifika brotschningstillämpningar, till exempel avbrutna hål och hårdare material, där deras unika spånevakuering och skärverkan är en fördel.

Visa som