Hoppa till innehållet
Tillverkare av industriknivar, maskinknivar och specialtillverkade CNC-verktyg i USA och Tyskland
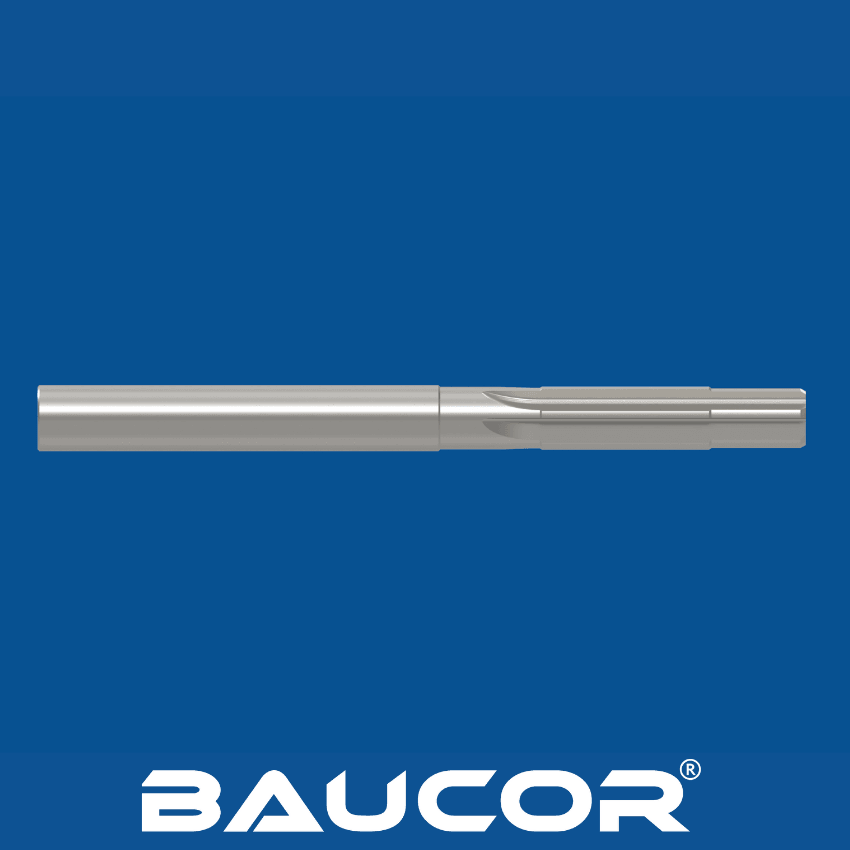
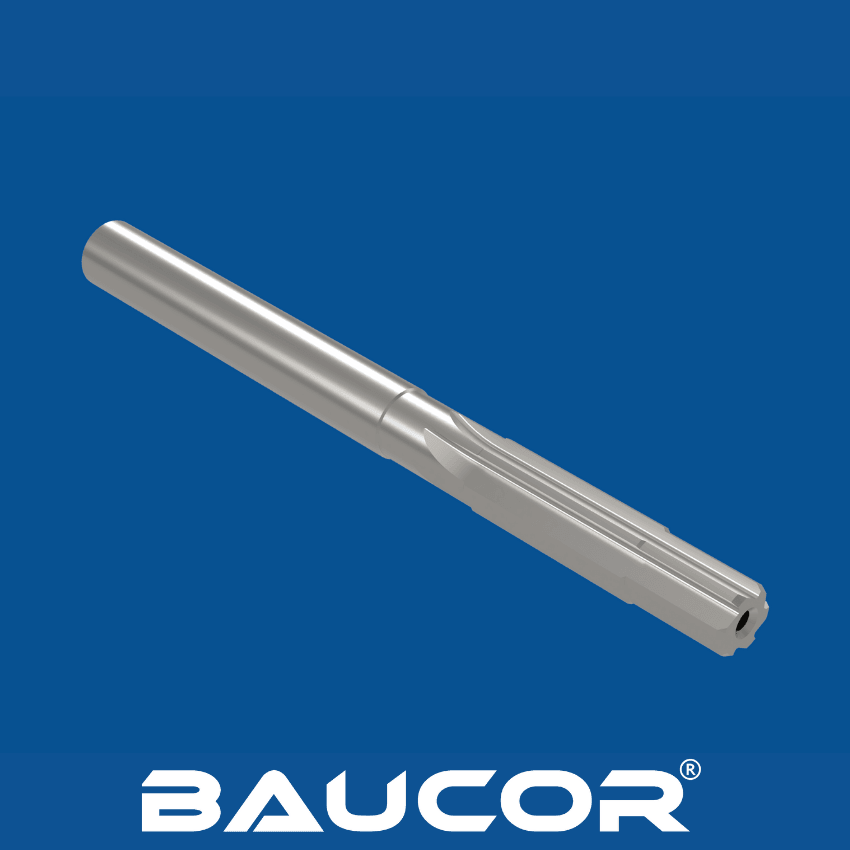
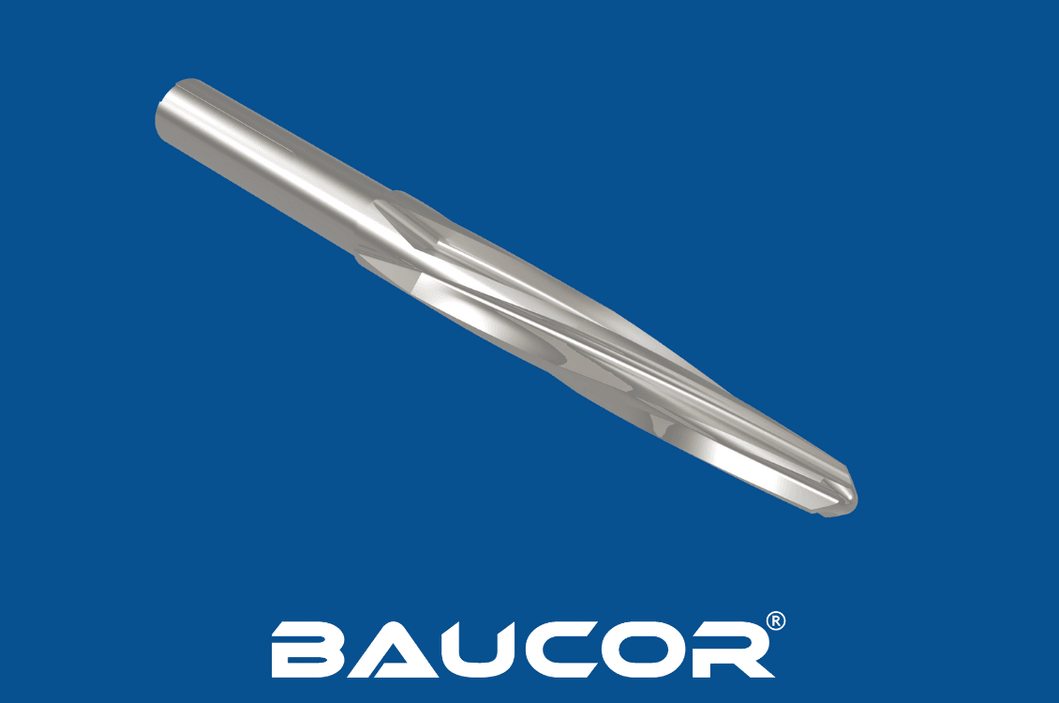
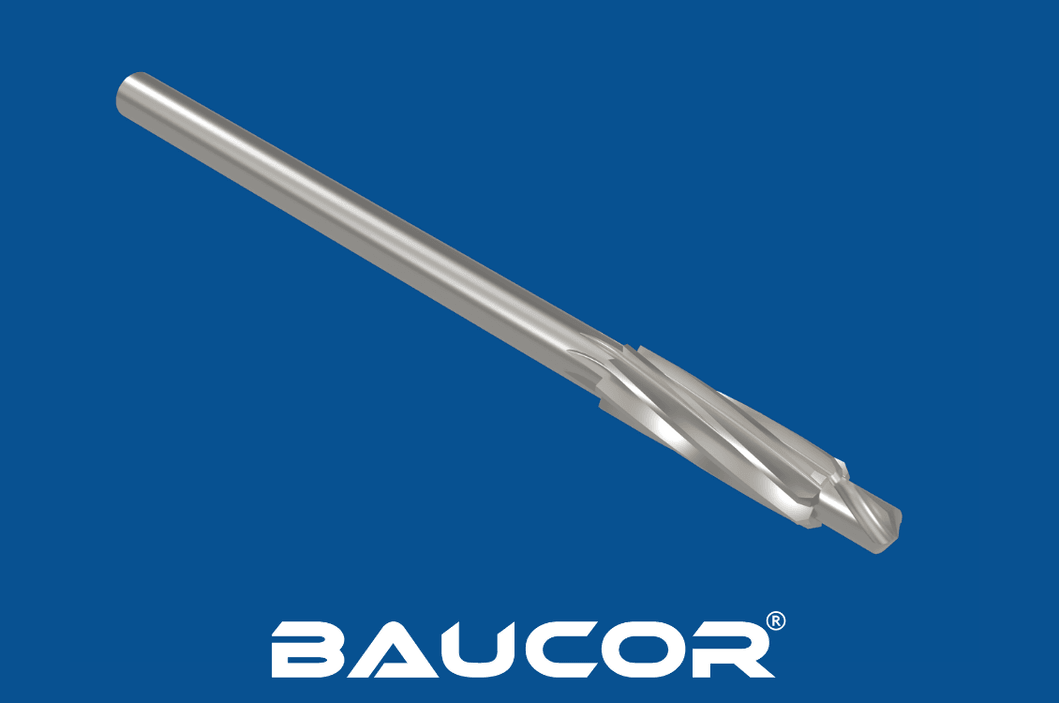
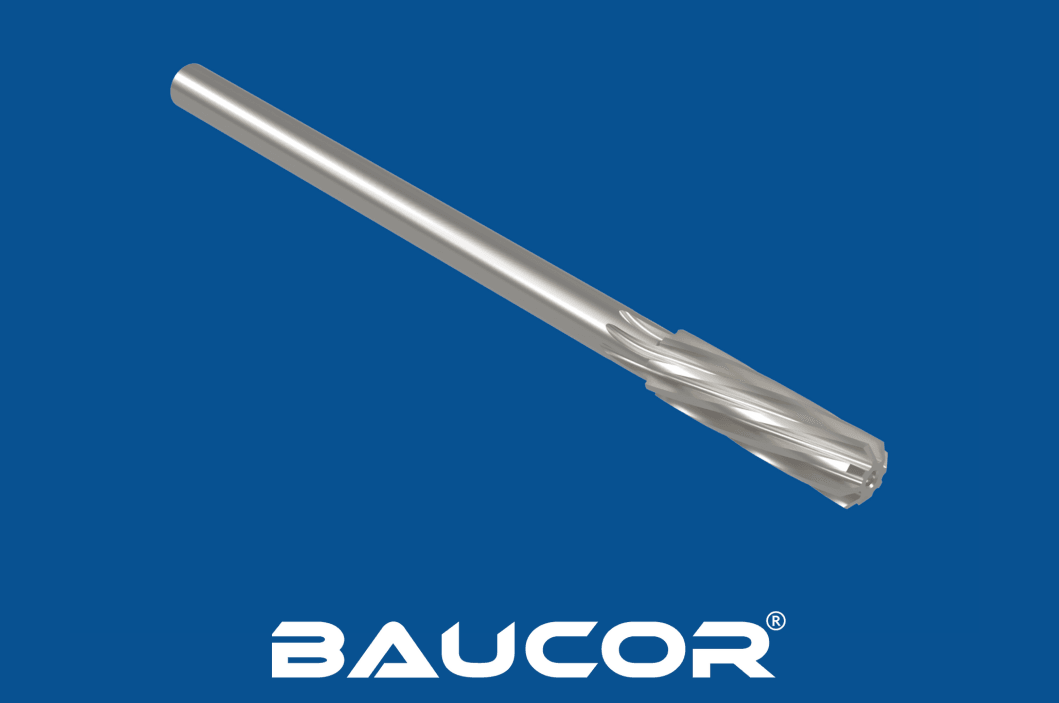
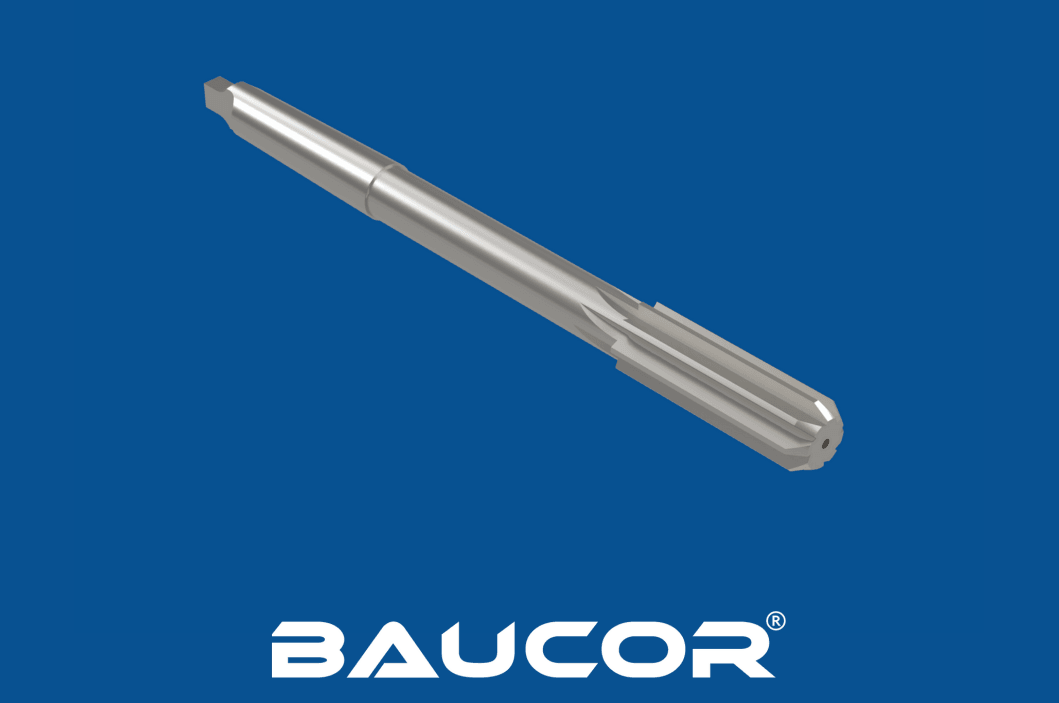
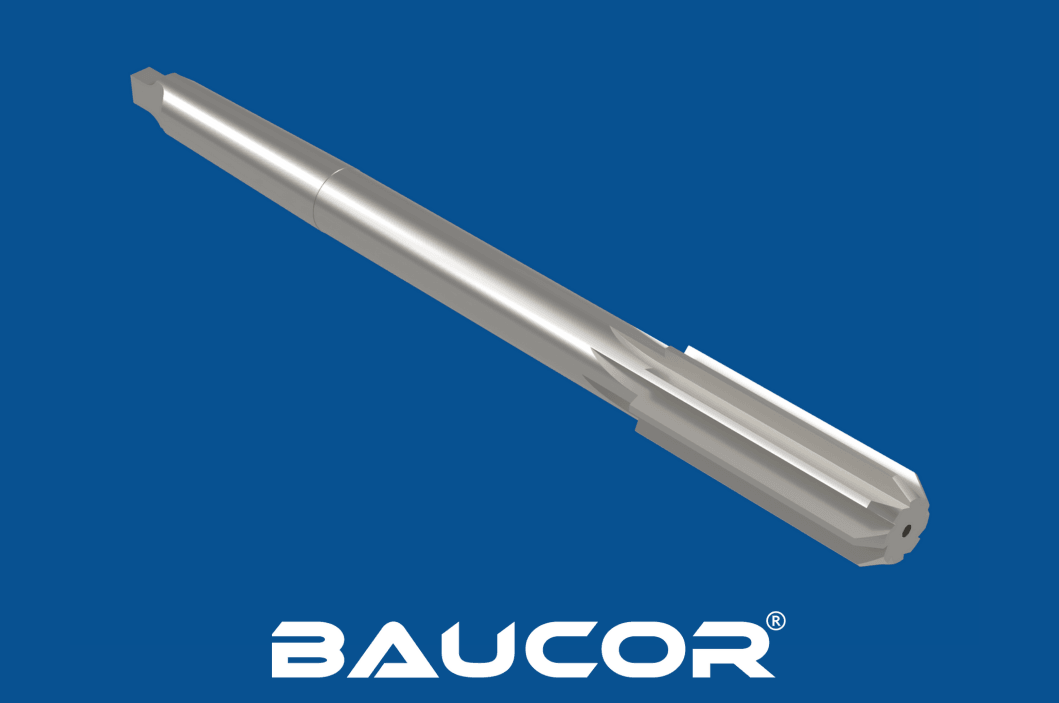
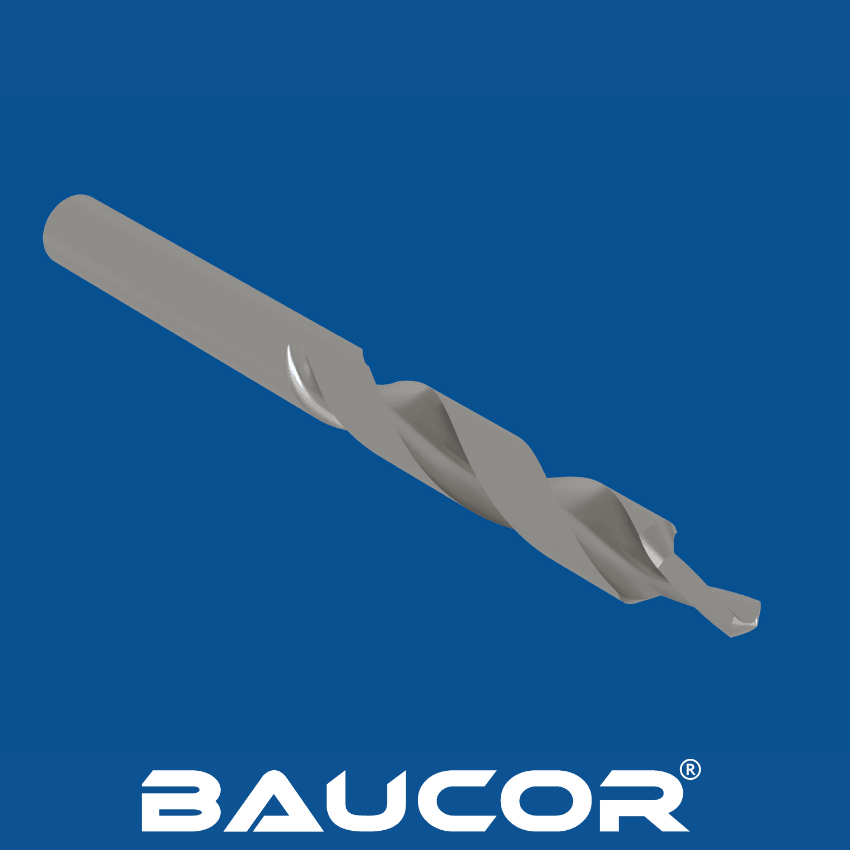
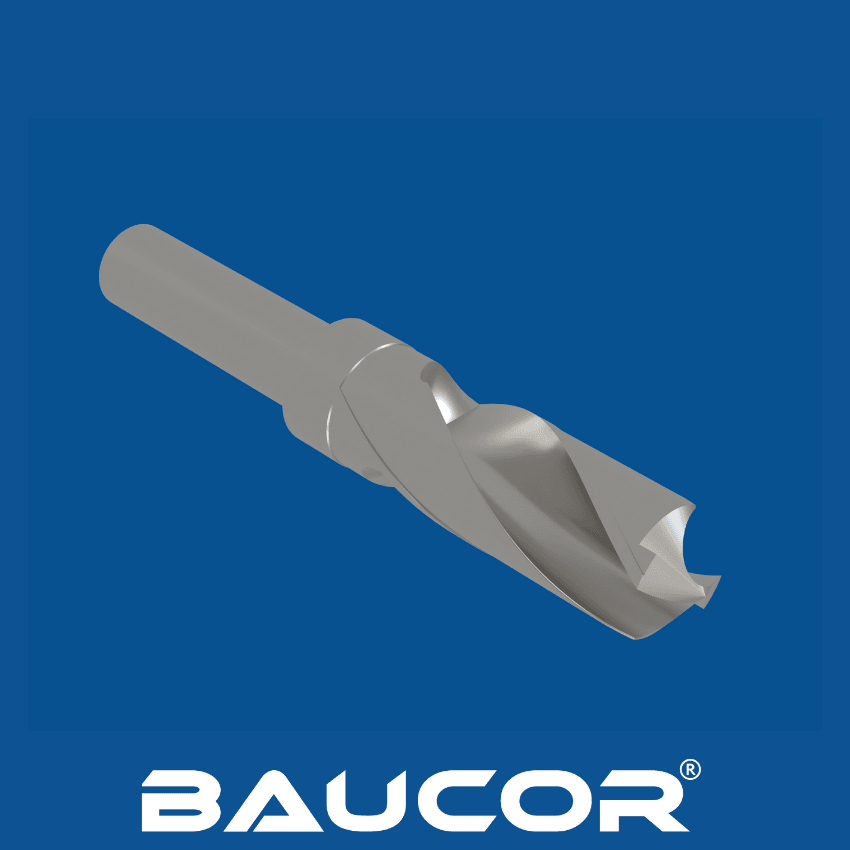
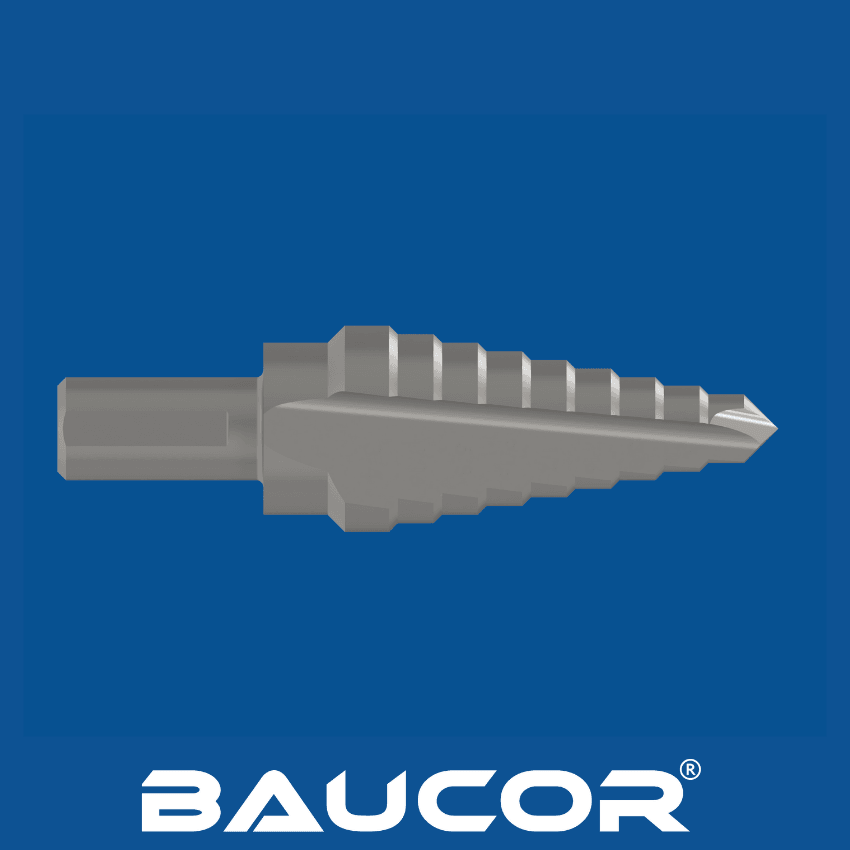
Stegad chuckbrotsch för kammare

Flera håldiametrar med en enda stegbrotsch

MAXIMERA EFFEKTIVITETEN MED BAUCORS HÖGPRESTERANDE PINNFRÄSAR

TEKNIK I FRAMKANT!

Precisionstillverkning som ingenjörer och forskare på Fortune 500-företag litar på

Tillverkningserfarenhet som ledande globala företag litar på.

  • Lockheed Martin
  • Sumitomo Electric Interconnect Products
  • Saint-Gobain Performance Plastics Pampus GmbH
  • 3M
  • Frito-Lay
  • Parker Hannifin Corporation
  • Boston Scientific
  • General Dynamics – OTS Canada
  • ITW Food Equipment
  • Hemlock Semiconductor
  • Saft Batteries
  • KLA-Tencor
  • Land O'Lakes
  • Fastenal
  • Volvo Construction Equipment

Vad är stegbrotschar? Hur fungerar de?

Vad är en stegbrotsch?

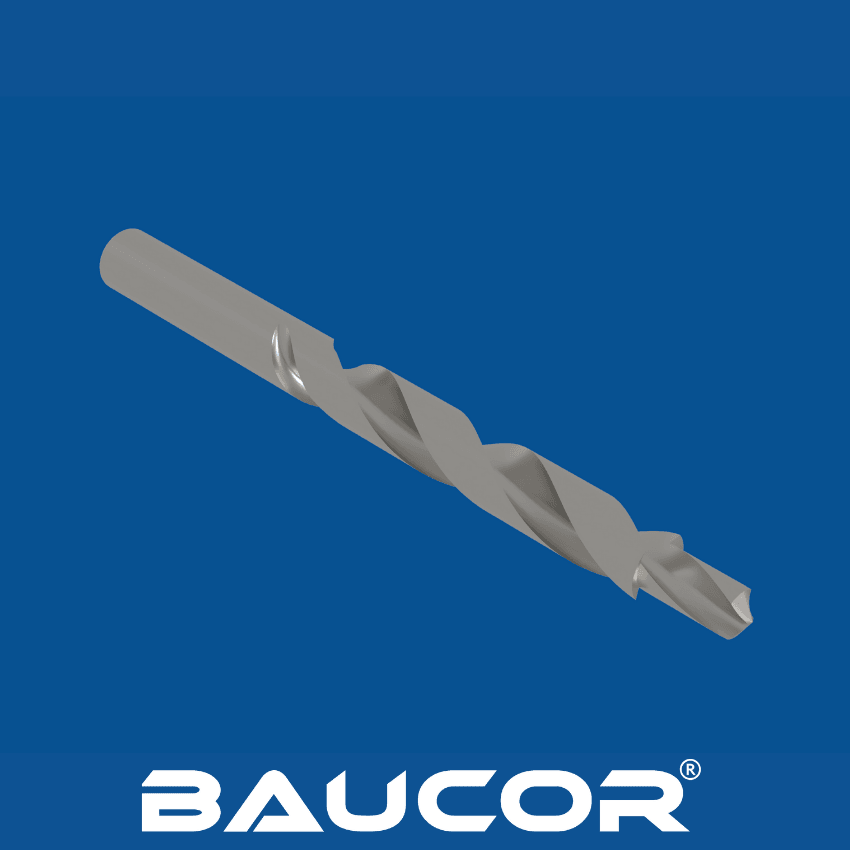
En stegbrotsch är ett specialiserat skärverktyg som är konstruerat för att förstora och finbearbeta hål med flera diametrar i en enda operation. Den har:

  • Stegad utformning: Flera skärsektioner längs längden, var och en med en successivt större diameter.
  • Spånkanaler: Varje skärsektion har spånkanaler längs sin längd, på samma sätt som en standardbrotsch.
  • Ett enda verktyg: Du slipper byta brotsch för olika hålstorlekar, vilket sparar tid och förenklar processerna.

Hur fungerar en stegbrotsch?

Förborrat hål: Ett mindre hål förborras till storleken på brotschens minsta diameter.

Införing: Stegbrotschen förs in i det förborrade hålet.

Rotation och matning: Brotschen roteras och matas långsamt in i arbetsstycket, precis som vid vanlig brotschning.

Stegvis förstoring: När brotschen går framåt förstorar varje större steg hålet successivt till önskad diameter.

Designa din egen brotsch

Designa din egen brotsch

Fyll i formuläret i några få steg för specialtillverkning som är anpassad efter just dina behov!

Börja designa

Hur tillverkas stegbrotschar?

Tillverkning av stegbrotschar: precision och komplexitet

Stegbrotschar

Viktiga tillverkningsprocesser

  • Val av råmaterial: Snabbstål (HSS) eller wolframkarbid används ofta, där valet styrs av brotschens användningsområde, slitstyrkekrav och produktionsvolymer.
  • Framställning av ämnet: Råmaterialet kapas och formas grovt till den cylindriska formen.
  • Stegslipning: Det mest kritiska steget. Precisions-CNC-slipmaskiner används för att skapa de olika diametersteg, som vart och ett finslipas till extremt snäva toleranser.
  • Tillverkning av spånkanaler: Spånkanalerna fräses (eller slipas i mycket hårda material) in i varje stegad skärsektion längs brotschens längd.
  • Skapande av skäreggar: Skäreggarna på varje steg slipas noggrant för att ge rätt geometri och skärpa.
  • Tillverkning av skaftet: Skaftet bearbetas till den form och storlek som krävs för att passa i verktygshållare.
Stegbrotschar
  • Värmebehandling: Värmebehandlingsprocesser som härdning och anlöpning optimerar materialets hårdhet, slitstyrka och seghet.
  • Finbearbetning och slipning: Stegbrotschar slipas och honas till sina slutliga exakta mått och får en slät ytfinish.
  • Kvalitetskontroll: Noggranna kontroller säkerställer exakta stegdiametrar, ytfinish, spånkanalgeometri och verktygets övergripande integritet.

Att tänka på när det gäller stegbrotschar

  • Extrem precision: Specialiserad sliputrustning och skickliga operatörer krävs för att säkerställa snäva toleranser på varje steg.
  • Geometri: Spånkanalernas utformning och skäreggarnas vinklar på varje steg måste optimeras för respektive diameter och arbetsstyckets material.
  • Materialval: Balansen mellan hårdhet, slitstyrka och seghet är avgörande, särskilt eftersom stegbrotschar kan vara känsligare för brott än standardbrotschar.

BEGÄR OFFERT

I vilka storlekar tillverkar Baucor stegbrotschar?

Så fungerar stegbrotschens storlekar

  • Flera diametrar: En enda stegbrotsch har flera skärdiametrar längs sin längd, vilket gör att du kan förstora och finbearbeta ett hål i exakta steg.
  • Skaftdiameter: Måste passa den verktygshållare som finns i din maskin.
  • Stegdiametrar: Storlekarna varierar kraftigt beroende på applikation. En enskild brotsch kan täcka ett spann som 0.250" till 0.500" i små steg.
  • Totallängd och räckvidd: Se till att brotschen når ner till djupet på det hål du arbetar med.

Baucors troliga sortiment

  • Standardstorlekar och specialstorlekar: Räkna med ett brett urval av standardstegbrotschar för vanliga applikationer, samt möjlighet till specialstorlekar för unika behov.
  • Materialalternativ: Stegbrotschar erbjuds sannolikt både i HSS för allmänt bruk och i hårdmetall för hårdare material och höghastighetsbearbetning.

Baucor kan tillverka pinnfräsar för ett brett spektrum av fräsapplikationer, från allmänna fräsarbeten till framställning av intrikata profiler och komplexa 3D-former.

Pinnfräsar finns i många typer, till exempel plana pinnfräsar för skarpa hörn, kulformade pinnfräsar för mjuka konturer och grovfräsar för snabb materialavverkning. De passar material som metaller, plaster och kompositer, och Baucor kan tillverka pinnfräsar i mycket specialiserade storlekar och utföranden som anpassas efter dina krav. Kontakta oss för detaljerad information om mått och anpassningsmöjligheter så att fräsen passar dina fräsbehov perfekt.

Vilka material används till stegbrotschar?

Vanliga material för stegbrotschar

Snabbstål (HSS):

  • Typer: M2, M7, T15 och koboltlegerade kvaliteter som M35 och M42 används för stegbrotschar.
  • Fördelar: God seghet, slitstyrka och kostnadseffektivitet för allmän stegbrotschning i en mängd olika material.
  • Begränsningar: Kanske inte idealiskt för krävande applikationer med mycket hårda eller abrasiva arbetsstycken.

Volframkarbid:

Kvaliteter: Stegbrotschar i solid hårdmetall ger överlägsen slitstyrka, ofta med segare kvaliteter än de som används i skärverktyg med en enda diameter.

Fördelar: Exceptionell hårdhet, slitstyrka och prestanda vid höghastighetsbearbetning och i mycket abrasiva material.

Begränsningar: Högre kostnad och risk för sprödhet, vilket kräver försiktig hantering och stabila uppspänningar för att undvika brott.

Pulvermetall (PM):

  • Typer: PM-HSS har fördelar jämfört med traditionellt tillverkat HSS.
  • Fördelar: Finare kornstruktur ger bättre seghet, slitstyrka och slipbarhet jämfört med standard-HSS.
  • Begränsningar: Relativt högre kostnad jämfört med konventionellt HSS.

Faktorer som påverkar materialvalet

  • Arbetsstycksmaterial: Hårdheten och abrasiviteten hos det material som bearbetas är de viktigaste faktorerna.
  • Produktionsvolym: Större produktionsserier talar ofta för den längre verktygslivslängden hos stegbrotschar i hårdmetall, vilket motiverar kostnaden.
  • Specifik applikation: Stegstorlekar, toleranser och önskad ytfinish påverkar materialvalet.

Maskinens stabilitet: Hårdmetallens prestandafördelar utnyttjas fullt ut i stabila uppspänningar som minimerar risken för verktygsbrott.

Vilka beläggningar förbättrar stegbrotschar?

Bättre prestanda hos stegbrotschar med beläggningar

Vanliga beläggningsalternativ

  • TiN (titannitrid): En mångsidig, guldfärgad beläggning som ger allmänna förbättringar av hårdhet och slitstyrka.
  • TiCN (titankarbonitrid): Ett hårdare och jämnare alternativ till TiN som förbättrar slitstyrkan och spånflödet.
  • TiAlN (titanaluminiumnitrid): Ger utmärkt varmhårdhet och oxidationsbeständighet, idealisk för höghastighetsbearbetning i segare material och för stegbrotschar.
  • AlTiN (aluminiumtitannitrid): Liknar TiAlN men med ännu högre hårdhet och oxidationsbeständighet, lämplig för bearbetning av mycket hårda material eller krävande applikationer.
  • Flerlagersbeläggningar: Genom att kombinera olika beläggningar i lager kan du skräddarsy prestandaegenskaperna ytterligare.
  • Specialbeläggningar: Mindre vanliga, men beläggningar som är avsedda för mycket abrasiva material eller särskilda interaktioner med arbetsstycket kan användas i nischade stegbrotschapplikationer.

Faktorer att ta hänsyn till

  • Kostnadseffektivitet: Beläggningar ökar kostnaden. Fördelarna bör väga tyngre än detta för stegbrotschar, särskilt där lång verktygslivslängd och prestanda i svårbearbetade material är avgörande.
  • Arbetsstycksmaterial: Det material som bearbetas är avgörande. Beläggningar ger störst nytta vid bearbetning av hårda, abrasiva material.
  • Geometri: Att belägga komplexa stegbrotschgeometrier kan vara utmanande. Ojämn beläggningsfördelning kan påverka prestandan negativt.

BEGÄR OFFERT

Var används stegbrotschar?

Användningsområden för stegbrotschar: precision och effektivitet för flera diametrar

Viktiga användningsområden

Stegbrotschar är oumbärliga verktyg för att skapa precisionshål med flera diametrar inom många branscher och applikationer:

Mekanisk bearbetning och tillverkning:

  • Komponenttillverkning: Bearbetning av detaljer med stegade hål för lager, bussningar, stift och andra detaljer där diametrarna måste övergå i varandra.
  • Produktionseffektivitet: Färre verktygsbyten och kortare bearbetningstid jämfört med flera standardbrotschar.

Fordonstillverkning:

  • Motor- och växellådskomponenter med stegade hål för exakt passning och uppriktning.
  • Fjädrings- och chassikomponenter där flera diametrar kan behövas i ett och samma hål.

Flyg- och rymdindustri:

  • Tillverkning av stegade precisionshål för fästelement, konstruktionsdetaljer eller för att kompensera för varierande toleranser inom monteringar.

Form- och verktygstillverkning:

Finbearbetning av stegade hål i formar för komponenter med varierande tvärsnitt.

  • Specialtillverkning:
  • Tillverkning av specialhål för prototyper, engångsdetaljer eller reparationer där ett enda verktyg förenklar processen.

Därför är stegbrotschar oumbärliga

  • Precision och noggrannhet: Stegbrotschar ger exakt dimensionering av flera diametrar i ett enda hål.
  • Effektivitet: Färre verktygsbyten och kortare ställtider, särskilt i produktionsmiljöer.

Mångsidighet: Lämpliga för många olika material och applikationer där flera håldiametrar krävs.

Vilka branscher använder stegbrotschar?

Viktiga branscher som använder stegbrotschar

Stegbrotschar är oumbärliga verktyg inom branscher där precision, noggrannhet och förmågan att skapa flera diametrar i ett enda hål är avgörande:

  • Mekanisk bearbetning och tillverkning: En central bransch för stegbrotschar, som omfattar:
  • Allmänna verkstäder: Stegbrotschar effektiviserar processerna för komponenter som kräver stegade hål.
  • Fordonstillverkning: Tillverkning av exakta stegade hål i motordelar, växellådor, fjädringskomponenter med mera.
  • Flygindustri: Bearbetning av stegade hål för fästelement, strukturella monteringar och komponenter med snäva toleranser.
  • Form- och verktygstillverkning: Finbearbetning av stegade hål i formar för detaljer med varierande tvärsnitt eller för att skapa uppriktningsdetaljer.
  • Specialtillverkning och reparation: Stegbrotschar förenklar tillverkningen av hål med flera diametrar i prototyper, engångsdetaljer och vid ombyggnadsarbeten.
  • Tunga maskiner: Stegade hål kan behövas för hydraulkomponenter, svängpunkter och andra monteringar.

Därför föredras stegbrotschar

  • Hålnoggrannhet: Stegbrotschar ger konsekvent snävare toleranser på flera diametrar i ett enda hål jämfört med flera standardbrotschar.
  • Effektivitet: Inga verktygsbyten och enklare uppställningar ger snabbare produktion och lägre kostnader.

Mångsidighet: Stegbrotschar klarar många olika material och kan anpassas efter specifika behov av flera diametrar.

I vilka maskiner används stegbrotschar?

Maskiner för precisionsbrotschning med stegbrotschar

Vanliga maskintyper

Stegbrotschar är mångsidiga, men når sin fulla noggrannhetspotential i följande maskintyper:

  • CNC-bearbetningscenter: Ger automation, precision och möjlighet att integrera stegbrotschning i komplexa bearbetningssekvenser med varierande håldiametrar.
  • Fräsmaskiner:
  • Vertikala fräsmaskiner: Mångsidiga för stegbrotschning i olika vinklar.
  • Horisontella fräsmaskiner: Kan användas för stegbrotschning av större eller tyngre komponenter.
  • Pelarborrmaskiner: Kan användas för enklare stegbrotschning, särskilt med mindre brotschar och mindre krävande material.
  • Svarvar: Stegbrotschning kan utföras på svarvar för hål som är koncentriska med detaljens rotationsaxel.
  • Specialiserade brotschmaskiner (mindre vanliga): Det finns dedikerade maskiner för högvolymproduktion av stegade hål.

Faktorer vid val av maskin

  • Hålstorlek och djup: Större eller djupare hål kan kräva kraftigare och stabilare maskiner.
  • Toleranskrav: Snäva toleranser talar ofta för CNC-bearbetningscenter tack vare deras precision och kontroll.
  • Produktionsvolym: Höga volymer kan motivera specialiserade brotschmaskiner, medan lägre volymer passar bra för universalmaskiner.

Arbetsstycksmaterial: Hårdare material kan kräva lägre varvtal, robusta maskiner och eventuellt rikligt med kylvätska.

Vilket design- och ingenjörsstöd erbjuder Baucor för stegbrotschar?

Optimera dina stegbrotschkonstruktioner med Baucors expertis

Mer än verktyget: Baucors stöd

Som en världsledande aktör inom precisionsbearbetning vet vi att optimala resultat med stegbrotschar kräver mer än bara ett förstklassigt verktyg. Även om specialiserade stegbrotschar kanske ligger utanför vårt kärnsortiment, kan vi stödja dig inom området på följande sätt:

  • Materialrådgivning: Vi vägleder tillverkare och användare i valet av ideala material (HSS-kvaliteter, hårdmetallkvaliteter) som passar specifika arbetsstycksmaterial, prestandakrav och produktionsvolymer.
  • Geometrioptimering: Baucors ingenjörer kan ge råd om stegbrotschens konstruktionselement, bland annat spånkanalernas utformning, skäreggens geometri, fasvinklar, antalet steg och övergångarna mellan dem.
  • Expertis inom beläggningar: Vi ger råd om vilka beläggningar (TiN, TiAlN med flera) som passar för att förbättra slitstyrka, verktygslivslängd och prestanda i specifika stegbrotschningsscenarier.
  • Stöd i bearbetningsprocessen: Vår kunskap om spånavskiljande processer hjälper oss att föreslå tekniker eller ändringar som optimerar effektivitet och resultat när du använder stegbrotschar.
  • Fokus på precision: Baucors fokus på kvalitet innebär att vi stöttar tillverkare som konstruerar stegbrotschar som uppfyller sina kunders högt ställda krav.

OÖVERTRÄFFAT INGENJÖRSSTÖD

Tjänster för ingenjörsstöd

Ingenjörskompetens i varje steg

Baucor erbjuder skräddarsydda tillverknings- och konstruktionslösningar som är anpassade efter dina specifika behov, inom många olika branscher.

Tillverkningsanpassad konstruktion, DFM

Optimera din konstruktion för produktion

Baucors ingenjörer kan granska din konstruktion och ge återkoppling för att förbättra tillverkningsbarhet, kostnadseffektivitet och effektivitet.

Lösningar för prototyper och serieproduktion

Din lösning, i din skala

Oavsett om du behöver en enstaka prototyp eller full serieproduktion är Baucors ingenjörer redo att samarbeta med dig. Kontakta oss så berättar vi hur vi kan förverkliga ditt koncept.

Skräddarsydda ingenjörslösningar

Skräddarsydda lösningar för Baucors kunder

Baucor specialiserar sig på unika tillverknings- och konstruktionslösningar som är utformade för att möta varje kunds specifika behov. Vår expertis omfattar ett brett spektrum av branscher och tillämpningar.

Vilka designguider finns för stegbrotschar?

Konstruktionsprinciper för effektiva stegbrotschar

Viktiga designelement och aspekter

Stegdiametrar: Bestäms exakt av de färdiga hålens mått. Snäva toleranser är avgörande.

Övergångar mellan stegen: Mjuka övergångar är viktiga för att styra brotschen, minimera skärkrafterna och förbättra ytfinishen.

Antal steg: Fler steg ger en mer gradvis förstoring men ökar verktygets komplexitet. Det behövs en balans mellan antalet steg och verktygets hållfasthet.

Spånkanaler:

  • Antal spånkanaler: Påverkar spånbelastningen och skärjämnheten. Fler spånkanaler är generellt bättre för hårdare material men kan begränsa hållfastheten hos små stegbrotschar.
  • Typ: Raka spånkanaler är vanligast, medan spiralformade spånkanaler underlättar spånevakueringen och i vissa fall kan minska vibrationer.

Skäreggens geometri:

Spånvinklar: Ofta används neutrala eller något positiva spånvinklar, optimerade för de avsedda arbetsstyckesmaterialen.

Frigångsvinklar: Ger frigång och förhindrar gnidning.

  • Fas: Den vinklade inledningen i början av ett steg hjälper till att styra in det i hålet och påverkar skärverkan.
  • Skaftutformning: Säkerställer korrekt passning och styvhet i maskinens verktygshållare. Vanliga typer är raka skaft och morsekonor.
  • Material: HSS (olika kvaliteter) för allmänt bruk, wolframkarbid för krävande applikationer och högre slitstyrka.

Konstruktionsfaktorer som påverkas av tillämpningen

  • Arbetsstycksmaterial: Hårdare material kräver segare brotschmaterial, eventuellt andra beläggningar, och kan kräva anpassad geometri.
  • Hålstorlek och djup: Påverkar kraven på brotschens styvhet, spånkanalernas utformning för spånevakuering och det totala hållfasthetsbehovet.
  • Toleranskrav: Snäva toleranser kan kräva särskilda geometrier, material och fokus på maskinens styvhet.
  • Produktionsvolym: Påverkar val av material och beläggning för att optimera verktygslivslängd och kostnadseffektivitet i en given produktionsmiljö.