Hoppa till innehållet
Tillverkare av industriknivar, maskinknivar och specialtillverkade CNC-verktyg i USA och Tyskland
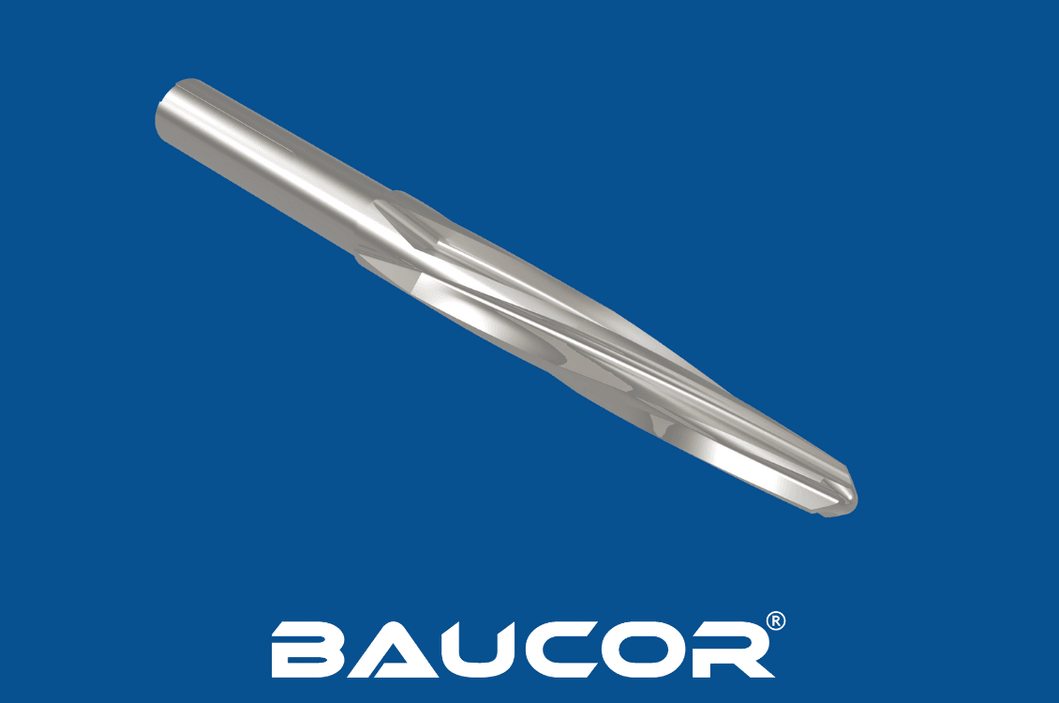
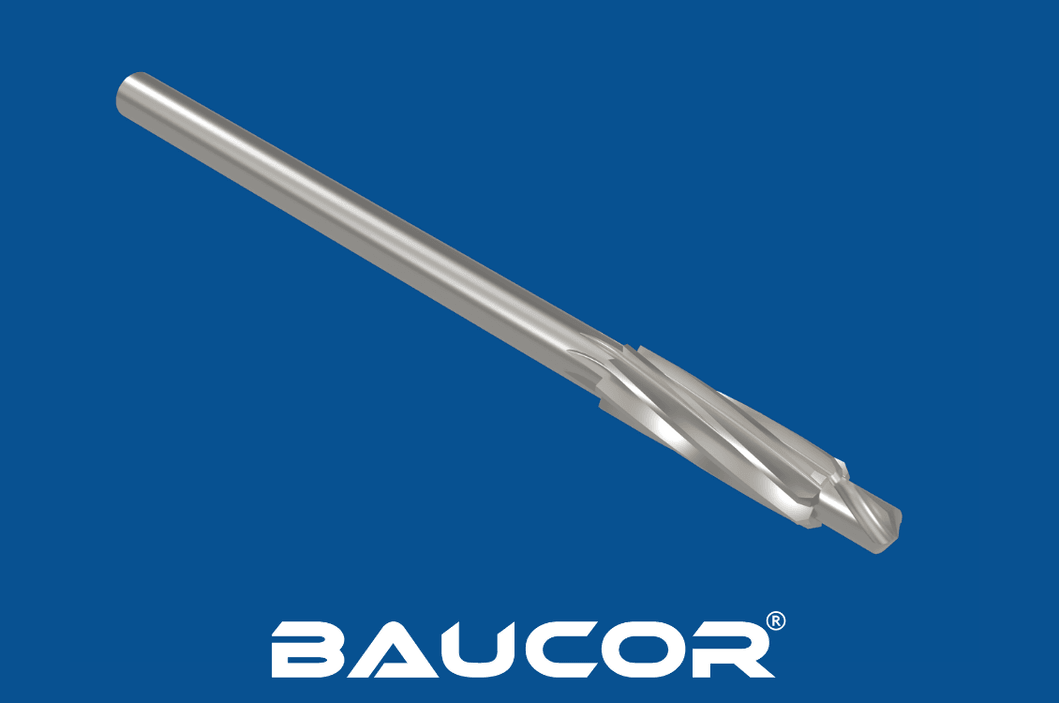
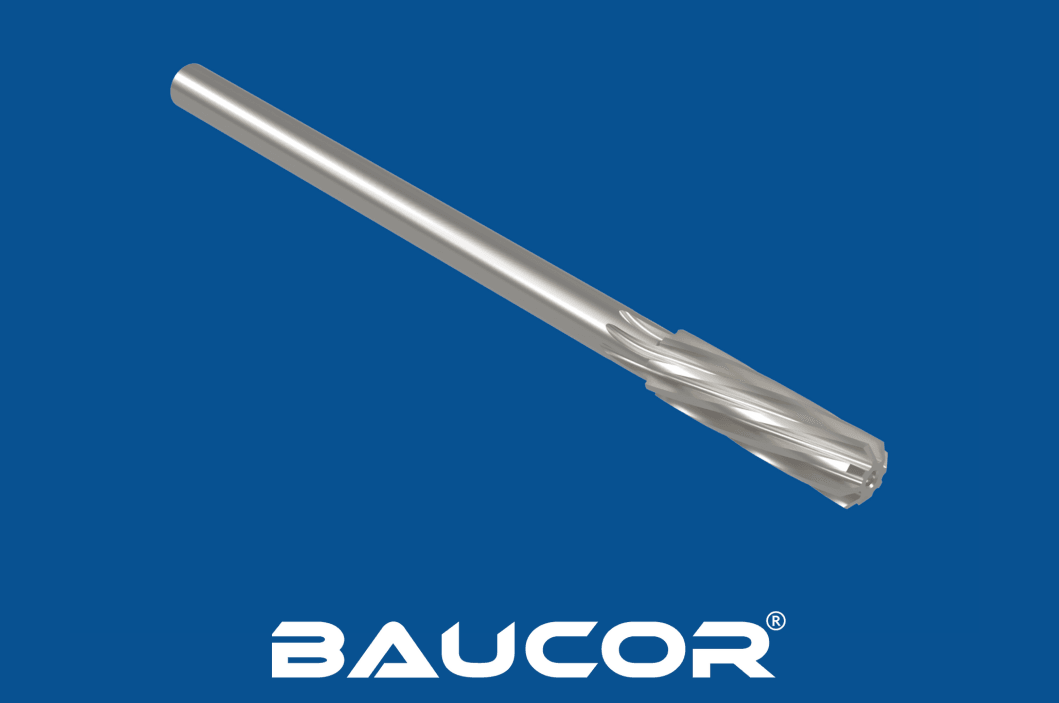
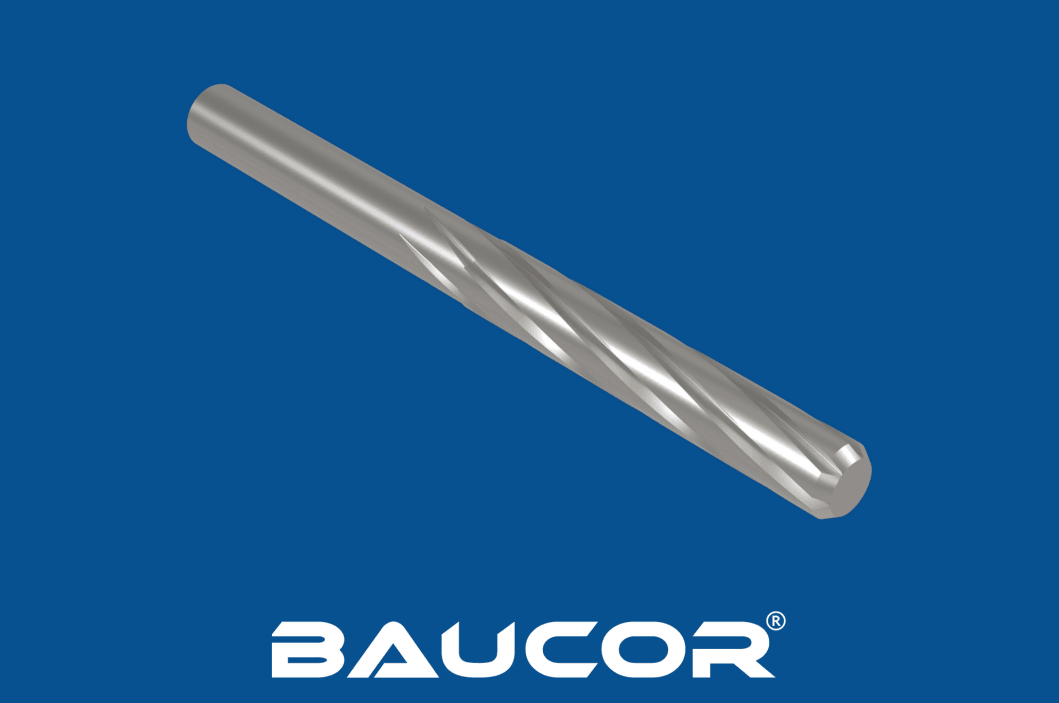
Spiralspånkanalbrotsch

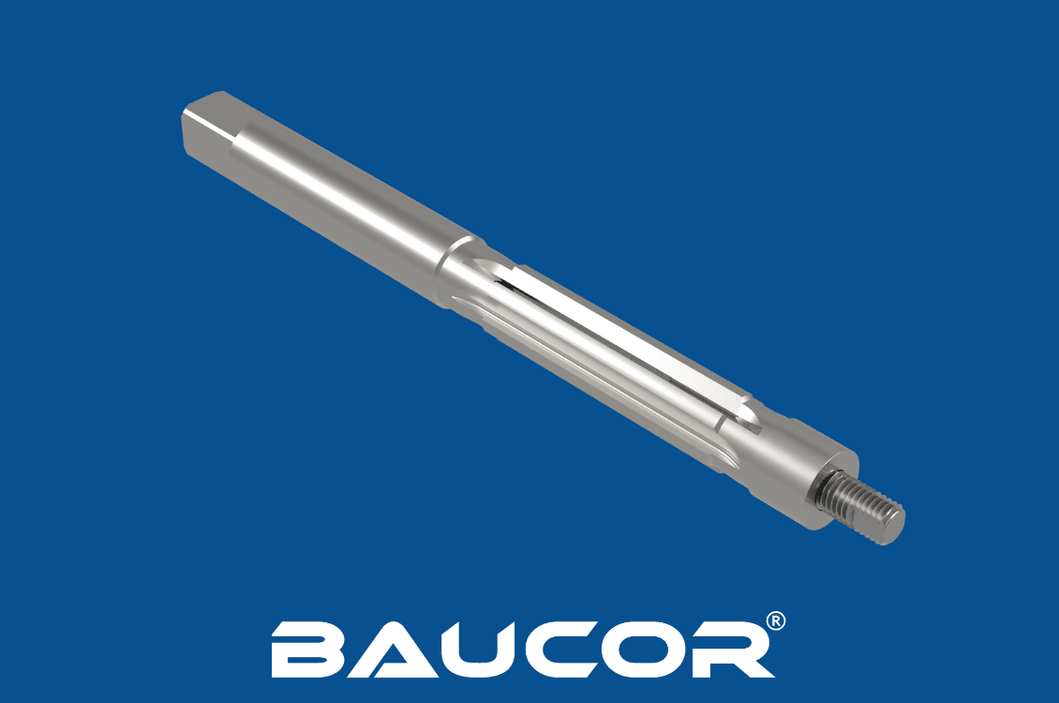
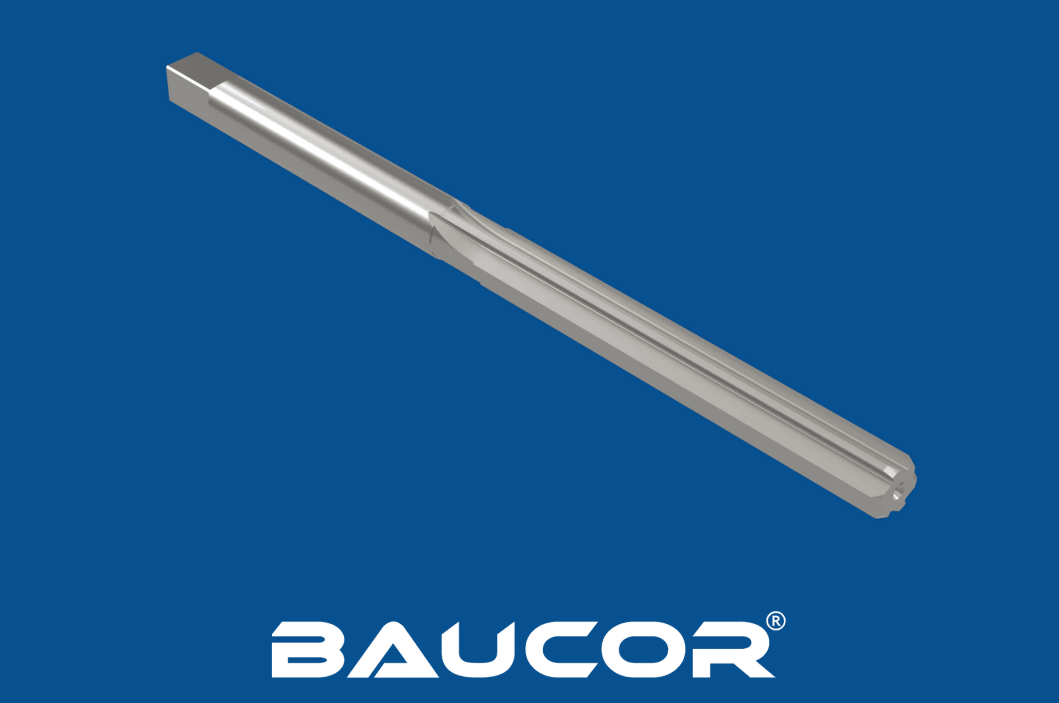
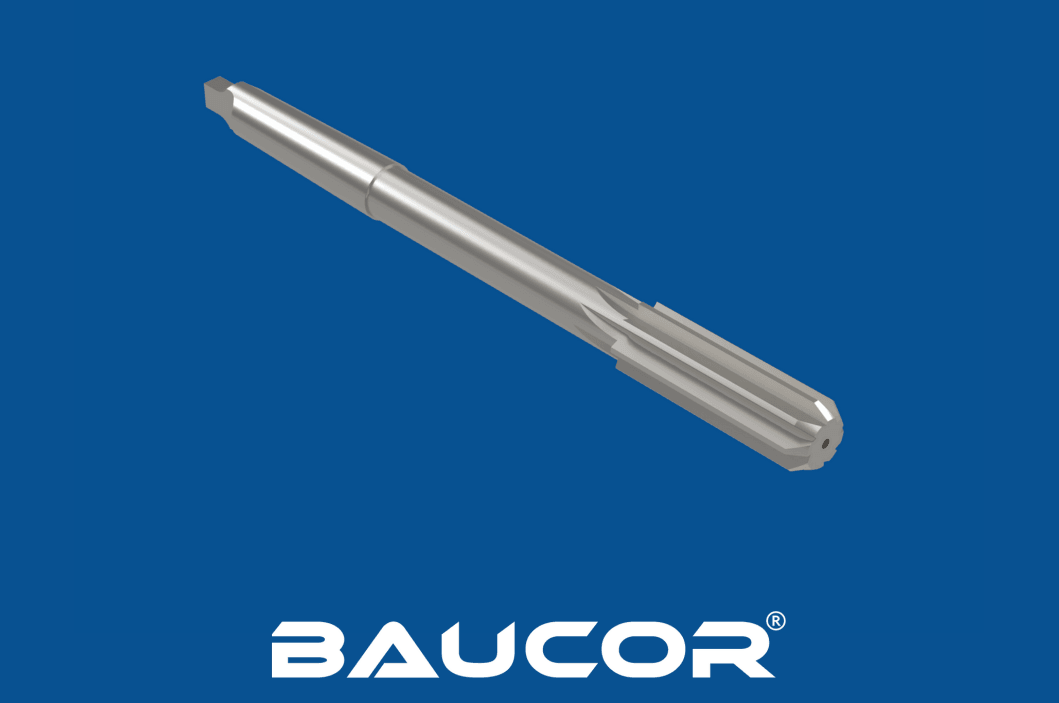
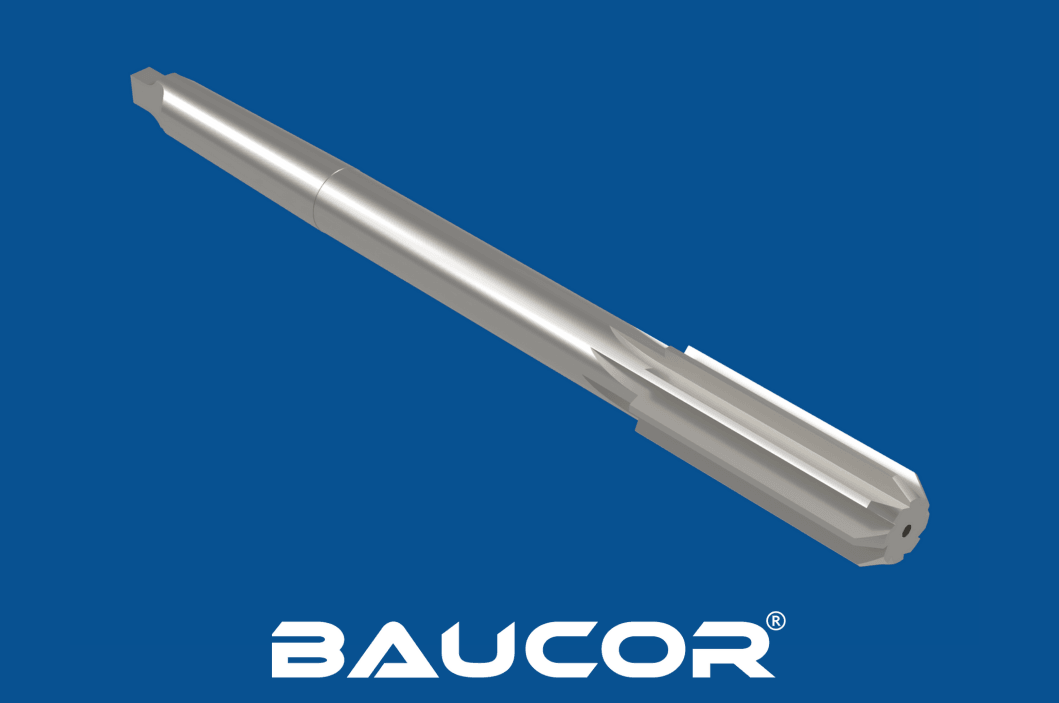
Allmän brotschning med rakspånkanalbrotschar

BAUCOR: PRECISIONSKONSTRUERADE BROTSCHAR FÖR EN PERFEKT FINISH.

VARJE HÅL. VARJE GÅNG.

Precisionstillverkning som ingenjörer och forskare på Fortune 500-företag litar på

Tillverkningserfarenhet som ledande globala företag litar på.

  • Lockheed Martin
  • Sumitomo Electric Interconnect Products
  • Saint-Gobain Performance Plastics Pampus GmbH
  • 3M
  • Frito-Lay
  • Parker Hannifin Corporation
  • Boston Scientific
  • General Dynamics – OTS Canada
  • ITW Food Equipment
  • Hemlock Semiconductor
  • Saft Batteries
  • KLA-Tencor
  • Land O'Lakes
  • Fastenal
  • Volvo Construction Equipment

Vad är en rakspånkanalbrotsch? Hur fungerar den?

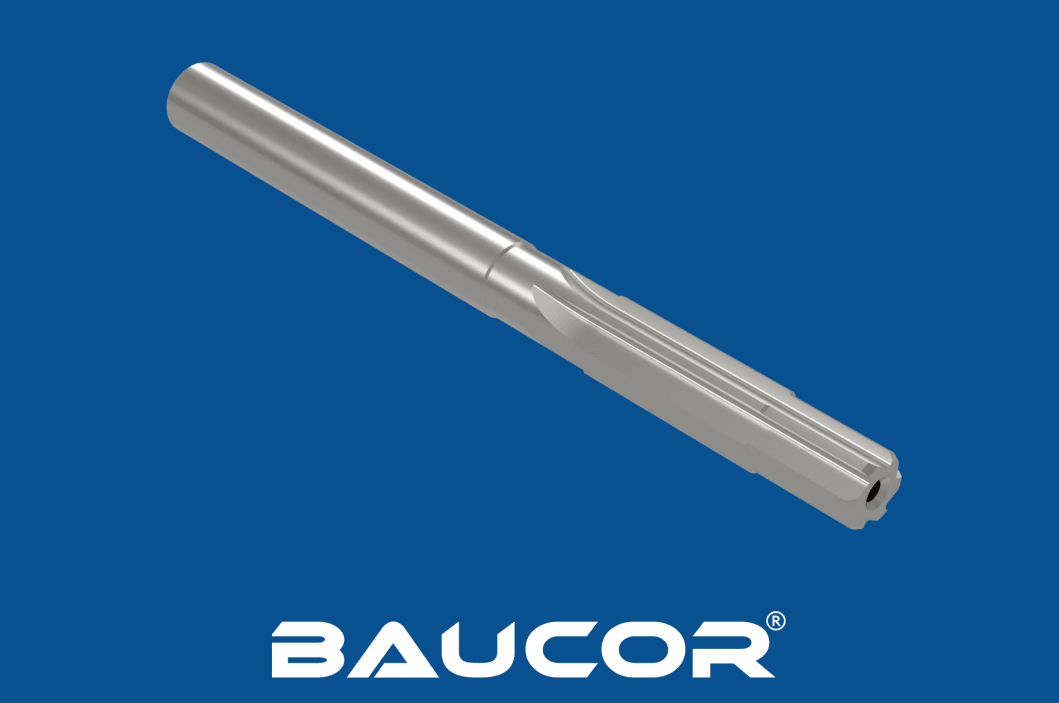
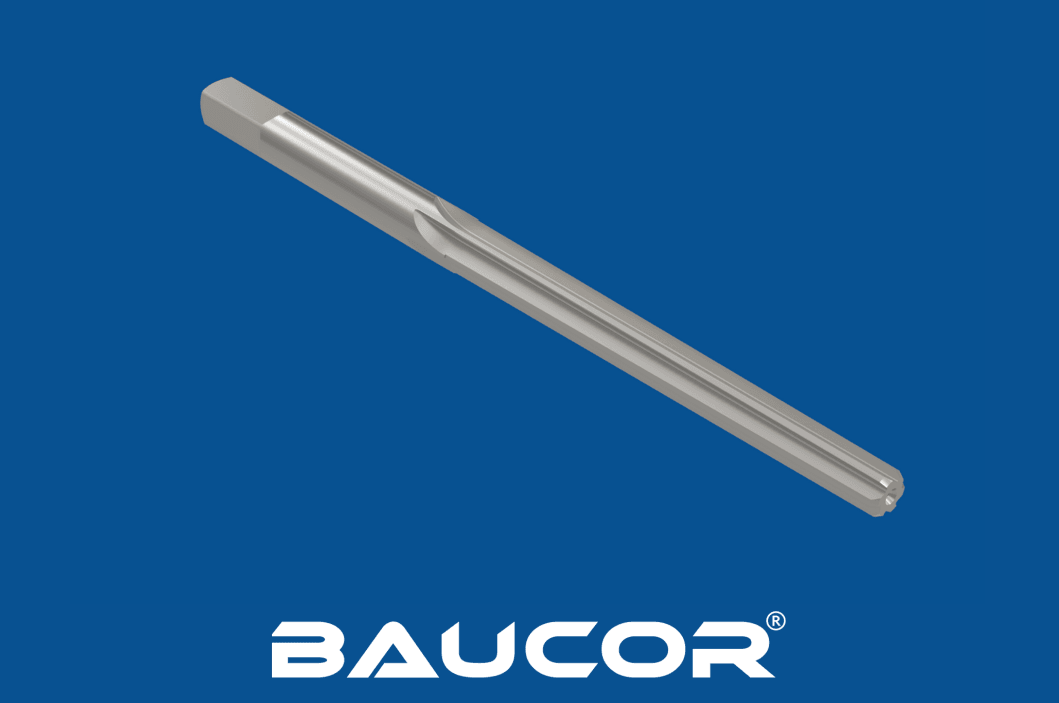
En handbrotsch med rak spånkanal används ofta vid underhåll, reparation och precisionspassning där manuell kontroll krävs. Den har vanligtvis raka spånkanaler (spår) längs hela längden, som ansvarar för spånavlägsnandet under brotschningen.

Ibland används termen "brotsch med rak spånkanal" synonymt med termen "chuckbrotsch".

Så fungerar den:

  1. Utgångspunkt: Brotschen förs in i ett förborrat hål som är något mindre än önskad slutdiameter.
  2. Skärverkan: När brotschen roterar greppar skäreggarna på spånkanalerna in i hålets yta och tar bort små mängder material.
  3. Spånevakuering: De raka spånkanalerna för spånen uppåt och ut ur hålet, så att de inte sätter igen brotschen och orsakar skador.
  4. Finbearbetning: Brotschen fortsätter att skära och ta bort material tills önskad diameter och ytfinish har uppnåtts.
Designa din egen brotsch

Designa din egen brotsch

Fyll i formuläret i några få steg för specialtillverkning som är anpassad efter just dina behov!

Börja designa

Hur tillverkas rakspånkanalbrotschar?
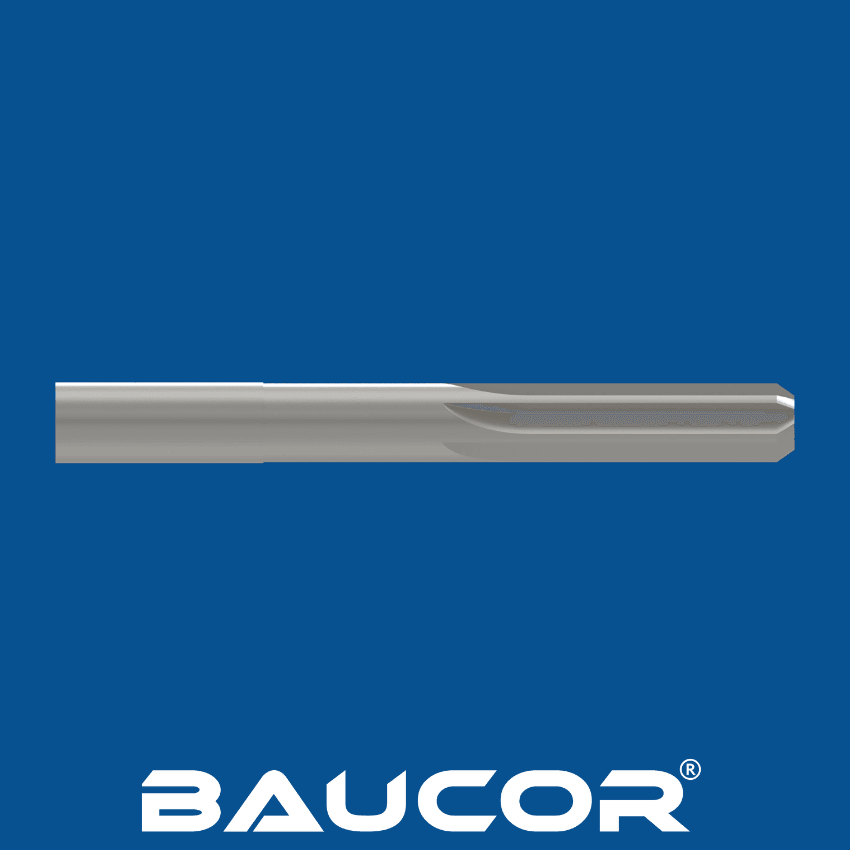
Rakspånkanalbrotschar

Tillverkningen av brotschar med rak spånkanal omfattar flera steg, där precisionsteknik och materialval kombineras för att skapa ett högkvalitativt skärverktyg:

Materialval:

  • Snabbstål (HSS): Ett vanligt val för allmänna brotschar som ger god slitstyrka och rimligt pris.
  • Koboltstål: Ger bättre hårdhet och värmetålighet för mer krävande applikationer.
  • Hårdmetall: Ger överlägsen slitstyrka och skärprestanda, särskilt vid produktion i stora volymer eller i sega material.

Förberedelse av ämnen:

  • Det valda materialet kapas till cylindriska ämnen med önskad längd och diameter.
  • Ämnena värmebehandlas därefter för att uppnå önskad hårdhet och seghet.

Slipning av spånkanaler:

  • Spånkanaler (spår) slipas längs ämnets längd med specialiserade slipmaskiner.
  • Antalet spånkanaler kan variera, vanligtvis mellan 4 och 12, beroende på brotschens diameter och användningsområde.
  • Raka spånkanaler slipas parallellt med brotschens axel, vilket ger effektiv spånevakuering.

Fasning:

  • Den främre kanten på varje spånkanal fasas (snedslipas) för att ge en mjuk skärverkan och förhindra spjälkning.
  • Fasvinkeln är vanligtvis cirka 45 grader.

Slipning:

  • Spånkanalernas skäreggar slipas exakt för att uppnå önskad diameter och skärgeometri.
  • Diametern är ofta något avsmalnande mot skaftet för att underlätta införingen i hålet.

Slutbearbetning:

  • Brotschen poleras för att ta bort grader och ojämnheter, vilket ger en slät ytfinish.
  • Vissa brotschar kan beläggas med material som titannitrid (TiN) för att ytterligare förbättra slitstyrkan och skärprestandan.

Kvalitetskontroll:

  • Brotschen genomgår rigorös inspektion och provning för att säkerställa att den uppfyller de krävda måttoleranserna och prestandastandarderna för skärning.
I vilka storlekar tillverkar Baucor rakspånkanalbrotschar?

Rakspånkanalbrotschar

Metriska storlekar:

  • Små diametrar: 1mm, 1.5mm, 2mm, 2.5mm, 3mm osv. (används ofta inom finmekanik och smyckestillverkning)
  • Standarddiametrar: 4mm, 5mm, 6mm, 8mm, 10mm, 12mm osv. (vanliga vid allmän bearbetning)
  • Större diametrar: 16mm, 20mm, 25mm, 30mm, 35mm osv. (används för större hål och tyngre tillämpningar)

Tumstorlekar (bråktal):

  • Små diametrar: 1/16 inch, 3/32 inch, 1/8 inch, 5/32 inch, 3/16 inch osv.
  • Standarddiametrar: 1/4 inch, 5/16 inch, 3/8 inch, 1/2 inch, 5/8 inch, 3/4 inch osv.
  • Större diametrar: 1 inch, 1 1/4 inches, 1 1/2 inches, 2 inches osv.

Ytterligare anmärkningar:

  • Steg: Storlekarna ökar vanligtvis i små steg inom varje intervall (till exempel med 0.1mm eller 1/64 inch) för att täcka ett brett spann av håldiametrar.
  • Specialstorlekar: Tillverkare kan ofta ta fram brotschar i specialstorlekar för att möta specifika kundbehov.
  • Skaftstorlekar: Brotschens skaftstorlekar (den del som passar i verktygshållaren) är också standardiserade, men är ofta oberoende av skärdiametern.

Kom ihåg att detta bara är en allmän lista. Enskilda tillverkare kan erbjuda andra storleksintervall och steg.

BEGÄR OFFERT

Vilka material används till rakspånkanalbrotschar?

Brotschar med rak spånkanal kan tillverkas av en rad olika material, som vart och ett har egenskaper som passar olika applikationer och prestandakrav:

Vanliga material:

  1. Snabbstål (HSS):
  • Det mest använda materialet för allmänna brotschar.
  • Ger en bra balans mellan slitstyrka, seghet och rimligt pris.
  • Lämpligt för brotschning av de flesta vanliga metaller och plaster.
  • Finns i olika kvaliteter, till exempel M1, M2, M35, M42 och så vidare, med varierande halter av legeringsämnen som molybden, wolfram och kobolt för bättre prestanda.
  1. Koboltstål (HSS-Co):
  • Innehåller en högre andel kobolt än HSS.
  • Ger bättre hårdhet, slitstyrka och värmetålighet.
  • Idealiskt för brotschning av hårdare material och för applikationer med högre hastigheter.
  • Vanliga kvaliteter är M35, M42 och så vidare.
  1. Solid hårdmetall:
  • Ger överlägsen slitstyrka, hårdhet och skärprestanda.
  • Idealisk för produktion i stora volymer och krävande applikationer.
  • Används för brotschning av abrasiva material, härdade stål och exotiska legeringar.
  • Finns i olika kvaliteter med varierande nivåer av seghet och slitstyrka.
  1. Hårdmetallbestyckad:
  • Kombinerar en skäregg i hårdmetall med ett skaft i stål.
  • Ger hårdmetallens skärprestanda tillsammans med stålets flexibilitet.
  • Kostnadseffektivt alternativ till brotschar i solid hårdmetall.
  • Används för brotschning av ett brett urval av material, inklusive härdade stål.

Mindre vanliga material:

  1. Pulvermetallstål (PM):
  • Tillverkas genom pulvermetallurgiska processer.
  • Ger bättre slitstyrka och seghet än traditionellt HSS.
  • Används för högpresterande brotschar i krävande applikationer.
  1. Cermet:
  • Ett kompositmaterial av keramiska och metalliska partiklar.
  • Ger utmärkt slitstyrka och värmetålighet.
  • Används för brotschning av abrasiva material och i högtemperaturapplikationer.
  1. Polykristallin diamant (PCD):
  • Består av syntetiska diamantpartiklar som sintrats samman.
  • Ger den högsta nivån av slitstyrka och skärprestanda.
  • Idealisk för brotschning av mycket abrasiva material som grafit, kompositer och härdade stål.

Beläggningar:

Utöver basmaterialet beläggs brotschar ofta för att ytterligare förbättra prestandan:

  • Titannitrid (TiN): Förbättrar slitstyrkan och minskar friktionen.
  • Titankarbonitrid (TiCN): Ger bättre hårdhet och slitstyrka än TiN.
  • Aluminiumtitannitrid (AlTiN): Ger hög termisk stabilitet och oxidationsbeständighet för applikationer med höga hastigheter.
  • Diamantliknande kol (DLC): Extremt hård och slitstark beläggning som lämpar sig för krävande applikationer.

Att tänka på vid materialval:

Valet av material för en brotsch med rak spånkanal beror på flera faktorer, bland annat:

  • Arbetsstycksmaterial: Hårdheten och abrasiviteten hos materialet som brotschas.
  • Skärhastighet: Högre skärhastigheter kan kräva mer värmetåliga material.
  • Krävd tolerans: Snäva toleranser kräver ofta hårdmetall eller andra högpresterande material.
  • Produktionsvolym: Produktion i stora volymer kan motivera investeringen i hårdmetall eller andra slitstarka material.

Kostnad: Budgetbegränsningar kan påverka materialvalet, där HSS är det mest prisvärda alternativet.

Vilka beläggningar förbättrar rakspånkanalbrotschar?

Brotschar med rak spånkanal kan förbättras med en rad olika beläggningar för att höja prestandan, slitstyrkan och livslängden. Här är en omfattande lista över beläggningsalternativ:

Vanliga beläggningar:

  1. Titannitrid (TiN):
  • Guldfärgad beläggning
  • Förbättrar hårdhet och slitstyrka och minskar friktionen
  • Idealisk för allmän bearbetning och applikationer med höga hastigheter
  • Förlänger verktygslivslängden och förbättrar ytfinishen
  1. Titankarbonitrid (TiCN):
  • Mörkgrå eller violett beläggning
  • Hårdare och mer slitstark än TiN
  • Lämplig för bearbetning av hårdare material och abrasiva applikationer
  • Utmärkt för höghastighetsbearbetning
  1. Titanaluminiumnitrid (TiAlN):
  • Lila eller mörkblå beläggning
  • Hög termisk stabilitet och oxidationsbeständighet
  • Idealisk för höghastighetsbearbetning, torrbearbetning och svårbearbetade material
  • Ger utmärkt slitstyrka och minskad friktion
  1. Aluminiumtitannitrid (AlTiN):
  • Ljusgrå eller silverfärgad beläggning
  • Hög hårdhet och utmärkt termisk stabilitet
  • Bäst lämpad för höghastighetsbearbetning och torrbearbetning av härdade stål
  • Ger överlägsen slitstyrka

Andra beläggningar:

  1. Diamantliknande kol (DLC):
  • Extremt hård och slitstark beläggning
  • Låg friktionskoefficient
  • Idealisk för högpresterande applikationer och abrasiva material
  • Förlänger verktygslivslängden och förbättrar ytfinishen
  1. Kromnitrid (CrN):
  • Silverfärgad beläggning
  • Ger god slitstyrka och korrosionsskydd
  • Lämplig för bearbetning av mjuka och icke-järnmaterial
  • Ger en slät ytfinish
  1. Zirkoniumnitrid (ZrN):
  • Guldfärgad beläggning
  • Hög hårdhet och slitstyrka
  • Används för bearbetning av svårskurna material som titan- och nickellegeringar
  • Ger utmärkt termisk stabilitet
  1. Flerlagersbeläggningar:
  • Kombination av olika beläggningar som läggs på i flera lager
  • Ger ett bredare spektrum av prestandafördelar
  • Kan skräddarsys efter specifika bearbetningskrav
  • Exempel är flerlagerbeläggningar av TiAlN/TiN eller AlTiN/TiN

Så väljer du rätt beläggning:

Den ideala beläggningen för en brotsch med rak spånkanal beror på flera faktorer, till exempel:

  • Arbetsstycksmaterial: Hårdheten, abrasiviteten och de termiska egenskaperna hos materialet som brotschas.
  • Skärparametrar: Hastighet, matning och skärdjup.
  • Önskad verktygslivslängd: Brotschens önskade livslängd innan den slipas om eller byts ut.
  • Budget: Kostnaden för beläggningar varierar, och vissa är dyrare än andra.

Genom att noggrant överväga dessa faktorer kan du välja rätt beläggning för att maximera prestandan och livslängden hos din brotsch med rak spånkanal.

BEGÄR OFFERT

Var används rakspånkanalbrotschar?

Brotschar med rak spånkanal används inom ett brett spektrum av branscher och processer tack vare sin förmåga att skapa exakta, släta hål. Här är en genomgång av deras vanligaste användningsområden:

1. Precisionsteknik:

  • Flygindustri: Brotschning av hål i flygplanskomponenter där exakta toleranser och ytfinish är avgörande för säkerhet och prestanda.
  • Fordonsindustri: Finbearbetning av hål i motorblock, växellådsdelar och andra fordonskomponenter för optimal passform och funktion.
  • Medicintekniska produkter: Tillverkning av exakta hål i implantat, kirurgiska instrument och andra medicintekniska produkter där noggrannhet är avgörande.

2. Allmän bearbetning:

  • Metallbearbetning: Förstoring och finbearbetning av borrade hål i olika metallkomponenter, till exempel kugghjul, bussningar och axlar.
  • Plast: Brotschning av hål i plastdetaljer som används i konsumentprodukter, elektronik och industriella applikationer.
  • Träbearbetning: Finbearbetning av hål i trämöbler, skåpsnickerier och musikinstrument.

3. Specifika applikationer:

  • Vapensmide: Brotschning av patronlägen och pipor på skjutvapen för optimal precision och prestanda.
  • Verktygs- och formtillverkning: Tillverkning av exakta hål i verktyg och formar som används i tillverkningsprocesser.
  • Underhåll och reparation: Omdimensionering av slitna hål eller korrigering av felinriktade hål i maskiner och utrustning.

Fördelar med brotschar med rak spånkanal i dessa applikationer:

  • Precision: Brotschar med rak spånkanal är mycket bra på att skapa hål med snäva toleranser och utmärkt ytfinish, vilket är avgörande i många precisionsapplikationer.
  • Mångsidighet: De kan användas på ett stort antal material, bland annat metaller, plast och trä, vilket gör dem lämpliga för många olika branscher.
  • Spånevakuering: Den raka spånkanalen ger effektiv spånavlägsning, särskilt i blindhål, vilket förhindrar att verktyget sätter igen och ger en jämn brotschningsprocess.

Självcentrering: De raka spånkanalerna hjälper brotschen att centrera sig själv i hålet, vilket minskar risken för felinriktning och ger exakta resultat.

Vilka branscher använder rakspånkanalbrotschar?

Brotschar med rak spånkanal är mångsidiga verktyg som används inom ett brett spektrum av branscher för sin precision och förmåga att skapa släta hål. Här är en lista över viktiga branscher som är beroende av dem:

Flyg- och rymdindustri:

  • För brotschning av hål i kritiska komponenter som motordelar, landningsställ och vingstrukturer, där exakta toleranser är avgörande för säkerhet och prestanda.

Fordonsindustri:

  • Används för att finbearbeta hål i motorblock, växellådskomponenter, bromssystem och andra detaljer som kräver snäva toleranser och släta ytor.

Medicintekniska produkter:

  • Avgörande för att skapa exakta hål i kirurgiska instrument, implantat och medicinsk utrustning där precision är livsviktig för patientsäkerheten.

Tillverkning:

  • Används ofta vid allmän bearbetning för att förstora och finbearbeta borrade hål i olika metall- och plastkomponenter för maskiner, verktyg och konsumentprodukter.

Energi:

  • Används vid tillverkning och underhåll av olje- och gasutrustning, turbiner och kraftgenereringssystem.

Byggindustri:

  • Används för brotschning av hål i konstruktionsstål och prefabricerade byggelement.

Verktygs- och formtillverkning:

  • Oumbärliga för att skapa exakta hål i verktyg, formar och fixturer som används i tillverkningsprocesser.

Elektronik:

  • Används för finbearbetning av hål i kretskort, kontakter och andra elektronikkomponenter.

Försvarsindustri:

  • Används vid tillverkning av handeldvapen, ammunition och militär utrustning.

Marin:

  • Används inom varvsindustrin vid nybyggnad och reparation för brotschning av hål i olika fartygskomponenter.

Jordbruk:

  • Används vid tillverkning och underhåll av lantbruksmaskiner och jordbruksutrustning.

Smycken och urtillverkning:

  • Används för precisionsbrotschning av mycket små hål i smyckeinfattningar, urverk och andra ömtåliga komponenter.

Utöver dessa branscher används rakspånkanalbrotschar inom många andra områden där exakt hålfinbearbetning krävs, till exempel tillverkning av musikinstrument, möbelsnickeri och till och med gör-det-själv-projekt.

I vilka maskiner används rakspånkanalbrotschar?

Rakspånkanalbrotschar används i en rad olika maskiner, både manuella och CNC-styrda, för precisionsfinbearbetning av hål. Här är de viktigaste maskintyperna som använder rakspånkanalbrotschar:

Borrmaskiner:

  • Pelarborrmaskiner: Används för manuell eller halvautomatisk brotschning av hål i mindre arbetsstycken.
  • Radialborrmaskiner: Gör det möjligt att brotscha större arbetsstycken med större flexibilitet vid positioneringen.
  • Flerspindliga borrmaskiner: Gör det möjligt att brotscha flera hål samtidigt för ökad effektivitet.

Svarvar:

  • Konventionella svarvar: Mångsidiga maskiner för svarvning och brotschning av cylindriska arbetsstycken.
  • Revolversvarvar: Lämpliga för serietillverkning, med flera verktygsstationer för olika bearbetningsoperationer, bland annat brotschning.
  • CNC-svarvar: Datorstyrda svarvar ger hög precision och repeterbarhet för komplexa brotschningsuppgifter.

Fräsmaskiner:

  • Vertikala fräsmaskiner: Används för brotschning av hål i olika riktningar, både horisontellt och vertikalt.
  • Horisontella fräsmaskiner: Används vanligen för brotschning av större arbetsstycken eller flera hål i en enda uppspänning.
  • CNC-fräsmaskiner: Datorstyrda fräsmaskiner ger exakt kontroll och automatisering för komplexa brotschningsoperationer.

Bearbetningscenter:

  • Vertikala bearbetningscenter (VMC): Mångsidiga maskiner som kan utföra flera bearbetningsoperationer, bland annat fräsning, borrning och brotschning, i en enda uppspänning.
  • Horisontella bearbetningscenter (HMC): Liknar VMC men har horisontellt orienterad spindel och används ofta för större arbetsstycken och kraftigare skär.

Specialmaskiner:

  • Brotschmaskiner: Dedikerade maskiner som är konstruerade specifikt för brotschning och ger hög precision och effektivitet.
  • Transfermaskiner: Används i högvolymtillverkning för automatiserad brotschning av flera hål i en operationssekvens.

Ytterligare anmärkningar:

  • Verktygshållare: Rakspånkanalbrotschar spänns vanligen fast i chuckar, spännhylsor eller verktygshållare som passar den aktuella maskinen.
  • Skärvätskor: Skärvätskor eller kylmedel används ofta vid brotschning för att minska friktionen, leda bort värme och förbättra spånevakueringen, vilket ger längre verktygslivslängd och bättre ytfinish.
  • Säkerhet: Korrekta säkerhetsåtgärder, till exempel ögonskydd och maskinspecifika säkerhetsföreskrifter, ska alltid följas när du använder en maskin med brotsch.

Vilket design- och ingenjörsstöd erbjuder Baucor för rakspånkanalbrotschar?

Som en ledande tillverkare är vi på Baucor stolta över vårt engagemang för kundnöjdhet. För våra rakspånkanalbrotschar erbjuder vi ett omfattande utbud av konstruktions- och ingenjörsstöd för att säkerställa optimal prestanda.

Vårt konstruktionsstöd omfattar:

  • Specialkonstruerade brotschar: Våra skickliga ingenjörer arbetar nära dig för att förstå just dina behov och anpassar varje brotsch efter de unika kraven i din applikation.
  • Materialval: Vi bedömer noggrant arbetsstyckets material, skärförhållandena och dina förväntningar på verktygslivslängd för att rekommendera det lämpligaste materialet, oavsett om det är snabbstål (HSS), koboltstål, hårdmetall eller andra avancerade alternativ.
  • Val av beläggning: Vi ger expertråd om de bästa beläggningarna, till exempel TiN, TiCN eller TiAlN, för att öka slitstyrkan, minska friktionen och höja den totala prestandan.

Vårt ingenjörsstöd omfattar:

  • Optimering av brotschningsprocessen: Vi analyserar din brotschningsprocess för att maximera verktygslivslängden, förbättra ytfinishen och sänka kostnaderna genom att finjustera skärdata som hastighet, matning och val av kylmedel.
  • Felsökning: Vårt team hjälper dig att lösa alla utmaningar som kan uppstå under brotschningen. Vi ger expertråd och lösningar för en smidig och effektiv drift.
  • Utbildning: Vi ger dig den kunskap du behöver för att få ut det mesta av våra brotschar, genom utbildningsprogram och utbildningsmaterial om brotschningens principer, verktygsanvändning och underhåll.

Vi gör lite extra med:

  • Applikationsingenjörer: Våra applikationsingenjörer samarbetar med dig för att ta fram skräddarsydda brotschningslösningar för just dina behov, oavsett om det gäller en komplex geometri, ett svårbearbetat material eller storserietillverkning.
  • Verktygsrekommendationer: Vi föreslår kompletterande verktyg som borrar, utborrningsstål och avgradningsverktyg för att komplettera din bearbetningsprocess.
  • Teknisk dokumentation: Vi tillhandahåller detaljerade produktspecifikationer, prestandadata och underhållsanvisningar som ger fortlöpande stöd under hela din brotschs livslängd.

På Baucor vill vi vara mer än bara en leverantör. Vi strävar efter att vara din pålitliga partner för att uppnå överlägsna brotschningsresultat.

OÖVERTRÄFFAT INGENJÖRSSTÖD

Tjänster för ingenjörsstöd

Ingenjörskompetens i varje steg

Baucor erbjuder skräddarsydda tillverknings- och konstruktionslösningar som är anpassade efter dina specifika behov, inom många olika branscher.

Tillverkningsanpassad konstruktion, DFM

Optimera din konstruktion för produktion

Baucors ingenjörer kan granska din konstruktion och ge återkoppling för att förbättra tillverkningsbarhet, kostnadseffektivitet och effektivitet.

Lösningar för prototyper och serieproduktion

Din lösning, i din skala

Oavsett om du behöver en enstaka prototyp eller full serieproduktion är Baucors ingenjörer redo att samarbeta med dig. Kontakta oss så berättar vi hur vi kan förverkliga ditt koncept.

Skräddarsydda ingenjörslösningar

Skräddarsydda lösningar för Baucors kunder

Baucor specialiserar sig på unika tillverknings- och konstruktionslösningar som är utformade för att möta varje kunds specifika behov. Vår expertis omfattar ett brett spektrum av branscher och tillämpningar.

Vilka designguider finns för rakspånkanalbrotschar?

Konstruktionen av rakspånkanalbrotschar innebär en avvägning mellan flera faktorer för att säkerställa optimal prestanda, noggrannhet och verktygslivslängd. Här är några viktiga konstruktionsriktlinjer:

1. Spånkanalsgeometri:

Antal spånkanaler:

  • 4-6 spånkanaler: Används för allmän brotschning och mjukare material.
  • 8-12 spånkanaler: Att föredra för hårdare material och finare ytor.
  • Fler spånkanaler: Ger en jämnare skärverkan men kan ge problem med spånevakueringen.

Spånkanalslängd:

Kortare spånkanaler: Ökad styvhet, bättre för avbrutna skär och mindre vibrationer.

Längre spånkanaler: Jämnare skärverkan och bättre spånevakuering, men lägre styvhet.

  • Spånkanalens spiralvinkel: Rakspånkanalbrotschar har en spiralvinkel på 0° för effektiv spånavgång i sackhål.

2. Skäreggsgeometri:

Spånvinkel:

  • Positiv spånvinkel: Skarp skärverkan, men mindre robust.
  • Negativ spånvinkel: Starkare skäregg, bättre för hårda material.

Fasvinkel:

Vanligtvis cirka 45° för allmän brotschning.

Större vinklar för grovbearbetning, mindre vinklar för finbearbetning.

  • Frigångsvinkel: Ger frigång bakom skäreggen för att förhindra skav och förbättra spånflödet.

3. Diameter och konicitet:

  • Diameter:
  • Bör vara något större än det förborrade hålet för att säkerställa effektiv skärning.
  • Vanliga standardstorlekar finns att få, eller så kan specialstorlekar tillverkas.
  • Konicitet:
  • En svag konicitet mot skaftet (vanligtvis 0.001"-0.003" per tum längd) underlättar ingång och centrering.

4. Skaftkonstruktion:

  • Cylindriskt skaft: Vanligast, passar i standardverktygshållare.
  • Morsekonskaft: Ger ett säkrare grepp vid tunga applikationer.
  • Weldon-skaft: Den plana ytan förhindrar att verktyget roterar i hållaren.

5. Materialval:

  • Ta hänsyn till arbetsstyckets material, skärförhållandena och önskad verktygslivslängd när du väljer brotschens material (HSS, koboltstål, hårdmetall med flera).

6. Val av beläggning:

  • Välj en beläggning som ökar slitstyrkan, minskar friktionen och förlänger verktygslivslängden utifrån applikationens krav (TiN, TiCN, TiAlN med flera).

7. Övergripande konstruktion:

  • Styvhet: Se till att styvheten är tillräcklig för att minimera nedböjning och vibrationer under skärning.
  • Balans: En välbalanserad brotsch bidrar till att minska vibrationer och förbättra ytfinishen.
  • Spånevakuering: Raka spånkanaler är utformade för optimal spånavgång i sackhål.

Genom att följa dessa konstruktionsriktlinjer och ta hänsyn till applikationens specifika krav kan ingenjörer och tillverkare skapa rakspånkanalbrotschar som ger enastående prestanda, precision och lång livslängd.